
Kupfer kann maßhaltig und elektrisch nützlich sein, dennoch kann eine bearbeitete Kante noch gerissen, verschmiert oder ausgefranst aussehen. Wenn das geschieht, ist “Kupfer ist weich” für sich genommen keine hilfreiche Diagnose. Die Gratbildung hängt von der genauen Kupfersorte, dem Härtezustand, der Kantengeometrie, dem Werkzeugzustand, der Spanabfuhr und der Art und Weise ab, wie das endgültige Merkmal geprüft wird. Ein sauberes Ergebnis beginnt damit, zu ermitteln, wo sich die Kante verformt und ob die Zeichnung definiert, was “sauber” bedeutet.
Dieser Leitfaden konzentriert sich auf Grate und Kantenreißen in bearbeitetem Kupfer – nicht auf die allgemeine Auswahl von Kupfersorten oder einen breiten Prozessüberblick. Er bietet Ingenieuren und Einkäufern eine praktische Möglichkeit, ein Schneidproblem von einer unklaren Abnahmeanforderung zu unterscheiden und dann einen korrigierenden Versuch zu wählen, ohne mehrere Variablen gleichzeitig zu ändern.
Ermitteln Sie zuerst den Kantenzustand
“Grat” beschreibt mehrere unterschiedliche Ergebnisse. Eine dünne, folienartige Lippe an einer Austrittskante, eine gerollte, pilzförmige Kante, ein erhabener Grat an einer Schlitzkreuzung und eine ausgefranste Oberfläche an einer dünnen Wand deuten nicht auf dieselbe Ursache hin. Fotografieren Sie das Teil unter gleichmäßigem Licht und markieren Sie das Merkmal, die Schnittrichtung und den Arbeitsgang, in dem der Zustand auftritt. Wenn das Teil vor der Prüfung entgratet wird, bewahren Sie ein unbearbeitetes Muster auf; andernfalls sind die zur Diagnose der Schneidkante erforderlichen Beweise verloren.
Unterscheiden Sie außerdem Material, das über die Nennbegrenzung hinausgedrückt wurde, von einer gerissenen Oberfläche, die innerhalb der Begrenzung zurückbleibt. Eine vorstehende Lippe kann mit einem kontrollierten Kantenbruch entfernt werden. Eine gerissene oder verschmierte Fläche kann Kontakt, Leitfähigkeit, Dichtheit oder Aussehen auch nach dem Entfernen der Lippe beeinträchtigen. Wenn das Teil kleine Querbohrungen oder sich kreuzende Kanäle enthält, prüfen Sie sowohl die Eintritts- als auch die Austrittskanten: Ein Werkzeug, das eine Seite sauber macht, kann Material in die gegenüberliegende Öffnung drücken.
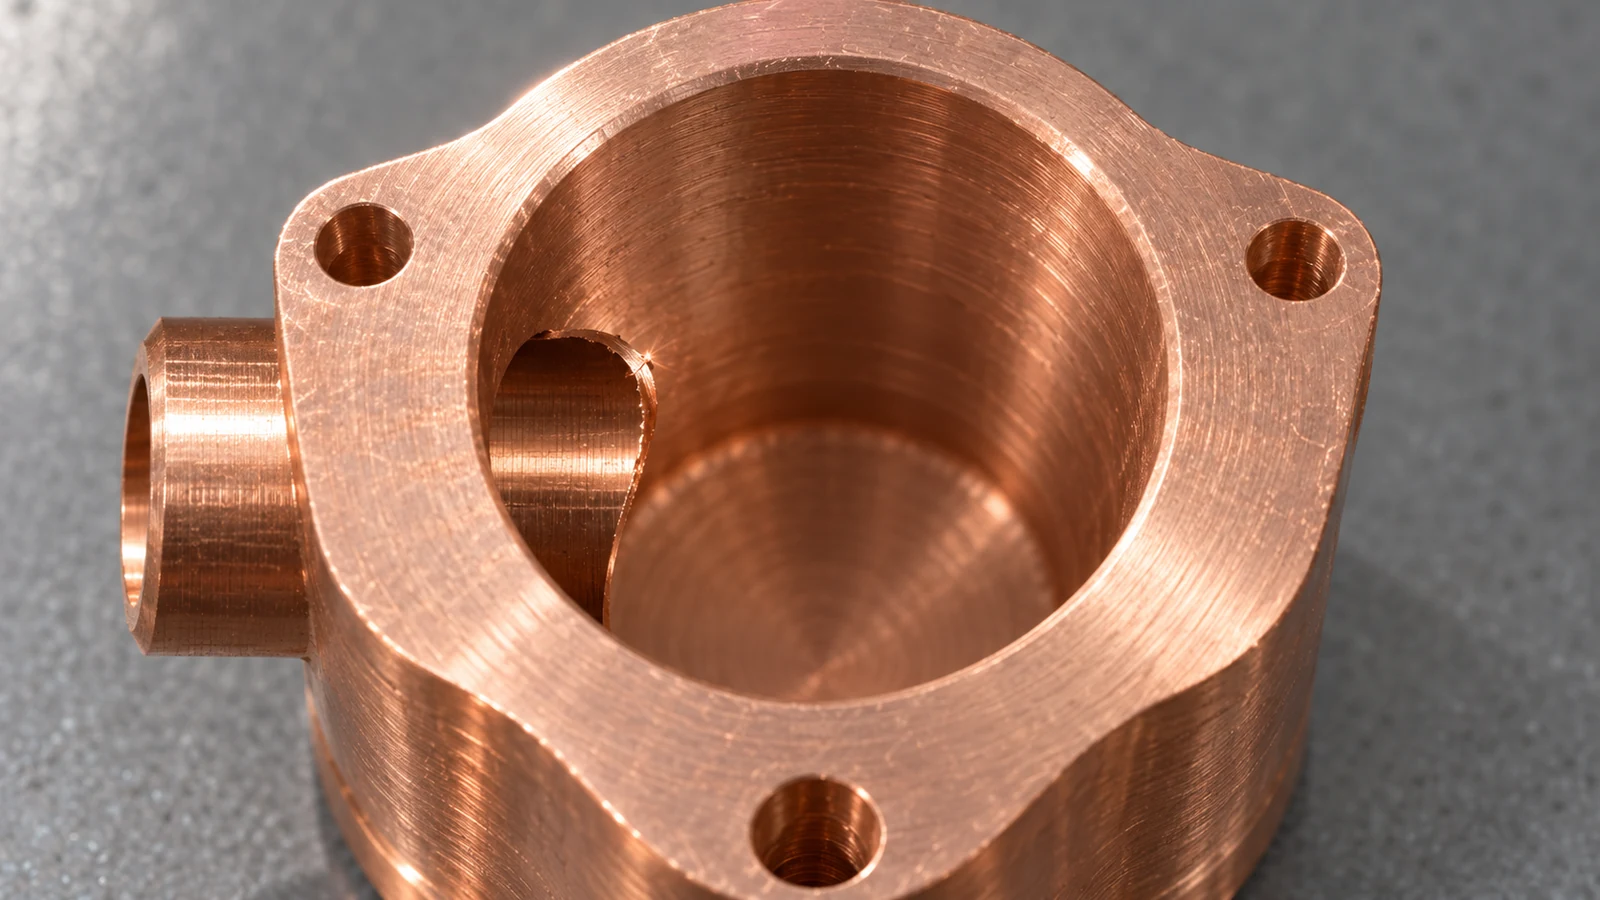
Prüfen Sie schließlich, ob sich der Zustand an derselben Stelle wiederholt. Ein Grat, der bei jedem Teil dem Werkzeugaustritt folgt, deutet auf einen stabilen Prozessmechanismus hin. Ein Defekt, der zwischen Teilen wandert, kann stattdessen auf eine sich ändernde Kantenschärfe, Spanstau, Werkstückaufspannung oder inkonsistente manuelle Nachbearbeitung hindeuten.
Warum Kupfer reißt, anstatt sauber zu scheren
Viele Kupfersorten sind duktil. Wenn die Schneidkante stumpf ist, kann die Kante Material pressen und ziehen, bevor es sich trennt. Das erzeugt eine Aufbauschneide oder eine verschmierte Oberfläche, und der endgültige Bruch kann eine Lippe statt einer scharfen Kante hinterlassen. Ein scharfes, geeignetes Werkzeug und ein stabiler Schnitt sind wichtig, aber die Abhilfe besteht nicht einfach darin, die Drehzahl zu erhöhen: Spanlast, Werkzeuggeometrie, Schmierstrategie und Steifigkeit wirken zusammen, und der richtige Versuch hängt von der Sorte und dem Merkmal ab.

Dünne Querschnitte sind besonders anfällig, weil das Material beim Werkzeugaustritt ausweichen kann. Ein langer Überhang, eine schwache Abstützung oder ein Schnitt, der bis zum letzten Durchgang einen schmalen Steg hinterlässt, können eine nominell saubere Scherwirkung in Biegen und Reißen verwandeln. Querbohrungen und Schlitze erzeugen unterbrochene Schnitte; das Werkzeug tritt wiederholt ein und aus, während Späne an der Kreuzung eingeschlossen werden können. Bei einem Teil, das außerdem CNC-Fräsen, erfordert, sollten Werkzeugweg und Teileorientierung gemeinsam überprüft werden, anstatt jeden Grat als Problem der manuellen Nachbearbeitung zu behandeln.
Auch der Materialzustand ist wichtig. “Kupfer” kann sich auf verschiedene Sorten und Härtezustände mit unterschiedlicher Bearbeitbarkeit und Verformungsverhalten beziehen. Ein Prozess, der sich bei einem Werkstoffzustand bewährt hat, sollte nicht automatisch auf einen anderen übertragen werden. Überprüfen Sie die Werkstoffbezeichnung und den gelieferten Zustand, bevor Sie eine Schnittanpassung verwenden, um das zu kompensieren, was tatsächlich ein Materialaustausch sein könnte.
Verfolgen Sie den Grat bis zu dem Arbeitsgang, der ihn verursacht hat
Beginnen Sie mit einer Merkmalskarte. Erfassen Sie für jeden Grat, ob er am Werkzeugeintritt, am Werkzeugaustritt, an einem Nutenende, an einem Bohrdurchbruch oder an einem sich überschneidenden Merkmal entsteht. Vergleichen Sie dann das Teil vor und nach jedem Arbeitsgang. Dadurch wird der Arbeitsgang, der den Grat erzeugt, von einem späteren Arbeitsgang getrennt, der ihn lediglich umlegt oder verdeckt.
| Beobachteter Zustand | Wahrscheinlicher zu untersuchender Mechanismus | Sinnvolle erste Prüfung |
|---|---|---|
| Dünne Lippe an einer gleichbleibenden Austrittskante | Material wird vor der Trennung durchgedrückt | Werkzeugschärfe, Austrittsauflage und Schnittrichtung |
| Ausgefranste Kante um eine Querbohrung | Unterbrochener Durchbruch oder eingeschlossene Späne | Abfolge sich überschneidender Arbeitsgänge und Spanabfuhr |
| Schmieren auf einer breiten bearbeiteten Fläche | Reibung, Aufbauschneide oder instabile Spanbildung | Werkzeugzustand und ob der Schnitt bei der programmierten Eingriffsgröße reibt |
| Schwankende Grathöhe innerhalb einer Charge | Wechselnde Werkzeugschneide, Werkstoffzustand oder Vorrichtungsauflage | Standzeitpunkt, Materialcharge und Spannwiederholbarkeit |
Verwenden Sie eine Vergrößerung, die der Abnahmeanforderung entspricht, nicht nur die Fingerspitze. Tasten kann eine große Lippe erkennen, aber einen kleinen umgebördelten Rand nicht zuverlässig von einer aufgerissenen Oberfläche unterscheiden oder bestätigen, dass eine funktionale Kante intakt ist. Wenn das Teil eine elektrische Kontaktfläche oder eine Dichtfläche aufweist, prüfen Sie diesen funktionalen Bereich getrennt von einer unkritischen Handhabungskante.
Überprüfen Sie die Schnittfolge, bevor Sie einen sekundären Entgratungsschritt hinzufügen. Ein gebohrtes Loch, gefolgt von einem Querloch, kann einen anderen Schnittpunkt hinterlassen als die umgekehrte Reihenfolge. Wenn ein Schlichtdurchgang den sichtbaren Grat entfernt, aber lose Fragmente in einem Durchgang zurücklässt, kann das Teil dennoch die Montage- oder Sauberkeitsanforderungen nicht erfüllen. Dokumentieren Sie die Reihenfolge, das Werkzeug und den Zustand des Teils an jedem Kontrollpunkt.
Planen Sie einen kontrollierten korrigierenden Versuch
Wählen Sie eine Variable, die zu den Befunden passt. Wenn die Kante beim Durchbruch konsequent gestaucht wird, testen Sie eine überarbeitete Ausstiegsstrategie oder Auflagebedingung. Wenn die Oberfläche über eine Fläche verschmiert ist, prüfen Sie die Schneidkante und die Spanbildung, bevor Sie das gesamte Programm ändern. Wenn Späne in einem Schnittpunkt gepackt sind, bewerten Sie die Bearbeitungsreihenfolge und den Zugang zur Spanabfuhr. Halten Sie die Werkstoffsorte, die Vorrichtung, die Prüfmethode und die übrigen Parameter konstant, damit der Versuch interpretierbar bleibt.
Bei einer empfindlichen Kante kann ein separater Schlichtdurchgang nur dann helfen, wenn er eine definierte Materialmenge abträgt, ohne eine erforderliche Ecke zu verrunden oder eine Passung zu verändern. “Alle Kanten entgraten” ist für eine Dichtkante, eine Lagerschulter, einen schmalen Kontakt oder eine Presssitz-Anfasung nicht ausreichend. Diese Merkmale benötigen möglicherweise ein lokales Maß, eine Detailansicht oder eine ausdrückliche Bedingung „keine Kantenbrechung“. Wenn eine gleichmäßige Kantenbrechung für unkritische Kanten geeignet ist, geben Sie die zulässige Geometrie und die Prüfgrenze in der Zeichnungsnotiz an.
Wenn eine Änderung das Aussehen verbessert, aber ein funktionales Maß driften lässt, ist sie keine erfolgreiche Korrektur. Vergleichen Sie das Kantenergebnis mit dem Bezugssystem des Teils, der Paarungsgeometrie und den nachgelagerten Finish-Bearbeitungen. Kupfer kann auch nachgelagert beschichtet oder anderweitig veredelt werden; geben Sie an, ob die Kante vor oder nach diesem Schritt bewertet wird, da der Beschichtungs- oder Veredelungsprozess den sichtbaren Zustand verändern kann.
Machen Sie die Kantenanforderung prüfbar
Konstruktion, Einkauf und Prüfung benötigen ein gemeinsames Abnahmekriterium. Identifizieren Sie, welche Kanten funktional sind, welche Sicherheits- oder Handhabungskanten sind und welche unkritisch sind. Definieren Sie für jede kritische Kante den zulässigen Grat- oder Kantenbrechungszustand so, dass er messbar oder eindeutig beurteilbar ist. Vermeiden Sie es, sich auf “scharfe Kanten entfernt” zu verlassen, wenn die Menge des Abtrags eine Paarungsfläche oder einen Durchgang beeinflusst.
Stellen Sie für die Beschaffung die Werkstoffsorte und den Zustand (Härte/Wärmebehandlung), eine Zeichnung mit gekennzeichneten kritischen Kanten sowie alle Anforderungen bereit, die nach Beschichtung oder Reinigung gelten. Die Informationen zum Kupfermaterial können helfen, eine sortenspezifische Diskussion zu strukturieren, aber die Zeichnung und die vereinbarte Prüfmethode bleiben maßgeblich für die Abnahme eines bestimmten Teils. Wenn das gelieferte Material vom spezifizierten Zustand abweicht, klären Sie dies, bevor Sie das Prozessrezept ändern.
Eine gute Korrekturmaßnahmen-Dokumentation erfasst den Fehlerort, den wahrscheinlichen Mechanismus, den gewählten Parameter, die Stichprobengröße, die Prüfmethode und ob die Änderung ein Maß oder einen nachgelagerten Vorgang beeinflusst. Diese Dokumentation macht eine spätere Untersuchung der Standzeit oder Materialcharge viel schneller, als sich auf eine vage Notiz zu verlassen, dass das Teil “rau aussah”.”
Häufig gestellte Fragen
Bedeutet ein größerer Grat immer, dass die Kupfersorte falsch ist?
Nein. Werkzeugverschleiß, Kantenabstützung, Spanabfuhr und Bearbeitungsreihenfolge können alle die Gratbildung verändern. Bestätigen Sie die Werkstoffbezeichnung und den Zustand und prüfen Sie dann den Schneidprozess, bevor Sie schlussfolgern, dass das Material dafür verantwortlich ist.
Kann manuelles Entgraten das Kantenreißen von Kupfer beheben?
Es kann eine zulässige Lippe entfernen, aber es erklärt oder repariert nicht zwangsläufig eine verschmierte Oberfläche, eine beschädigte Kontaktkante oder lose Späne in einem Durchgang. Definieren Sie den zulässigen Kantenzustand und verifizieren Sie das funktionale Merkmal nach dem Finishing.
Sollte jede Kupferkante die gleiche Kantenverrundung erhalten?
Nein. Eine einheitliche Angabe ist nur für Kanten geeignet, die dieselbe Funktion und dasselbe Risiko aufweisen. Dichtflächen, Zentrieranschläge, kleine Öffnungen und Kontaktkanten können eine eigene Anforderung oder einen Schutz vor Materialabtrag benötigen.
Was sollte zuerst geprüft werden, wenn die Grate von Teil zu Teil variieren?
Vergleichen Sie den Werkzeugzustand und die Standzeitposition, die Werkstoffcharge und den Zustand, die Spannunterstützung und die genaue Bearbeitungsreihenfolge. Vergewissern Sie sich außerdem, dass die Prüfung über die gesamte Charge hinweg dieselbe Beleuchtung, Vergrößerung und Abnahmedefinition verwendet.