
Fragen Sie einen beliebigen Produktingenieur nach Zinklegierungen bearbeiten, und Sie werden wahrscheinlich einen verwirrten Blick ernten. “Zink ist ein Druckgussmaterial”, werden sie vielleicht sagen. “Warum sollte jemand es zerspanen?” Genau dieses Problem soll der vorliegende Leitfaden lösen. Tatsache ist, dass CNC-Bearbeitung von Zinklegierungen zu den intelligentesten Strategien für Produktentwickler geworden ist, die funktionale Prototypen, Brückenwerkzeuge oder Kleinserienfertigungsteile benötigen, ohne sich auf teure feste Werkzeuge festlegen zu müssen. Ob Sie nach einem Zinklegierungslieferanten suchen, der Prototyping versteht, oder sich fragen, ob Zinklegierung ein gutes Metall ist für Ihre spezifische Anwendung – dieser Leitfaden behandelt die praktischen Herausforderungen und Lösungen, die die CNC-Bearbeitung von Zink zu einer überzeugenden Wahl machen.
Dieser Leitfaden verfolgt einen Problem-Lösungs-Ansatz. Er beginnt mit den häufigsten Problemen, mit denen Ingenieure konfrontiert sind, wenn sie Zink für bearbeitete Komponenten in Betracht ziehen, präsentiert dann einen detaillierten Lösungsrahmen und bietet schließlich umsetzbare Hinweise zur Auswahl der richtigen Legierung, des richtigen Partners und der richtigen Prozessparameter. Am Ende werden Sie nicht nur verstehen, ob sich Zinklegierung effektiv auf CNC-Anlagen zerspanen lässt, sondern auch, wie Sie ihre einzigartigen Eigenschaften für Ihr nächstes Projekt nutzen können.
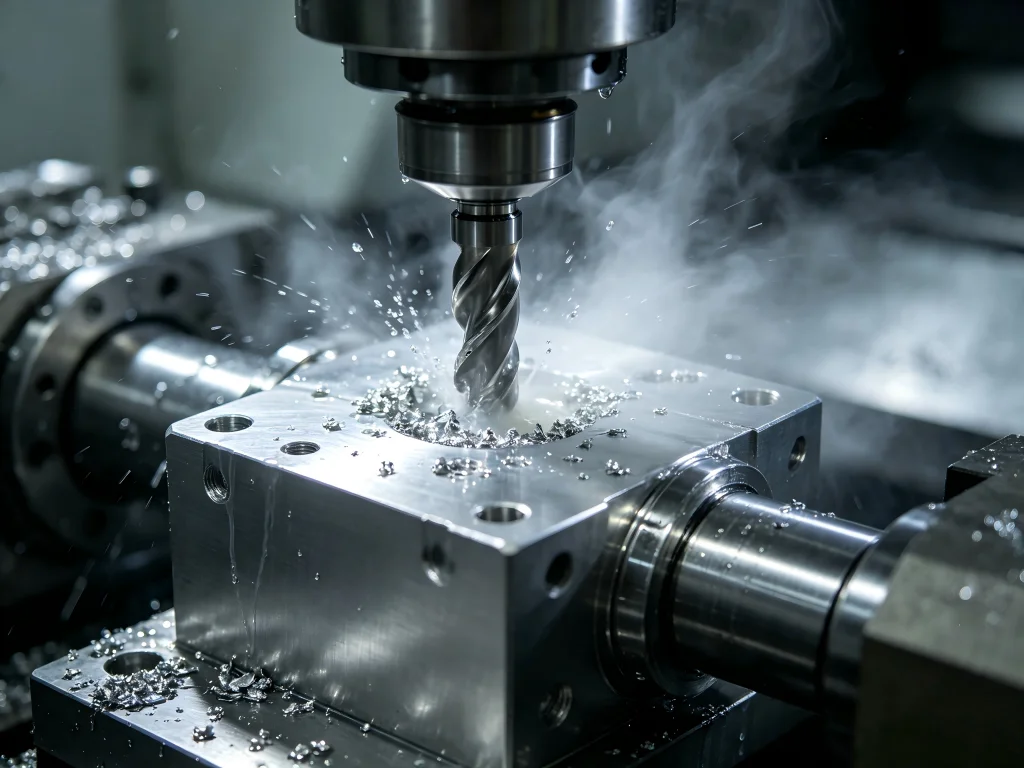
Das Problem: Warum die Bearbeitung von Zink kontraintuitiv erscheint
Zinklegierungen – insbesondere die Zamak-Serie – gehören zu den am weitesten verbreiteten Gussmetallen der Welt. Über 70% aller nordamerikanischen Zinkdruckgussstücke verwenden allein Zamak 3. Das Material ist bekannt für seine hervorragende Gießbarkeit, Maßhaltigkeit und Wirtschaftlichkeit in der Großserienproduktion. Warum sollte also ein Ingenieur bewusst den teureren Weg der CNC-Bearbeitung von Zinklegierungen wählen, anstatt das Teil einfach zu gießen?
Die Antwort liegt in einer Reihe von Herausforderungen, mit denen jeder Produktentwickler irgendwann konfrontiert wird:
Problem #1: Die Werkzeugfalle
Hartwerkzeuge für den Druckguss können Zehntausende von Dollar kosten. Einen Designfehler erst nach der Herstellung dieses Werkzeugs zu entdecken, ist eine finanzielle Katastrophe. Die Lieferzeit für Werkzeuge kann sich über Monate erstrecken und Produkteinführungen verzögern. Für Prototypen, iterative Designänderungen oder Kleinserienfertigung funktioniert die Wirtschaftlichkeit von Hartwerkzeugen einfach nicht. Hier kommt die Zerspanung von Zinklegierung als strategische Alternative ins Spiel.
Problem #2: Das Problem der Prototypentreue
Ein 3D-gedruckter Kunststoffprototyp eignet sich hervorragend zur Überprüfung der grundlegenden Form und Passung. Aber er verrät Ihnen nichts über die reale Leistung Ihres endgültigen Metallteils. Er ist zu leicht, zu schwach und kann nicht galvanisch beschichtet werden. Wenn Ihr Endprodukt ein Zinkdruckgussbauteil ist – etwa ein hochwertiger Wasserhahngriff oder ein Innenverkleidungsteil für ein Automobil –, kann ein Kunststoffprototyp weder das Gewicht noch das thermische Gefühl oder die Oberflächeneigenschaften simulieren, die das Nutzererlebnis ausmachen.
Problem #3: Die “gummiartige” Zerspanungsherausforderung
Selbst wenn Ingenieure in Betracht ziehen CNC-Bearbeitung von Zink, stoßen sie oft auf unerwartete Schwierigkeiten. Zinklegierungen sind relativ weich und duktil. Während der Bearbeitung kann das Material “gummiartig” oder “klebrig” werden und an der Schneidkante des Werkzeugs haften. Diese Neigung zur Bildung eines Aufbauschneidenrandes (BUE) beeinträchtigt die Oberflächengüte, erhöht die Schnittkräfte und beschleunigt den Werkzeugverschleiß. Der niedrige Schmelzpunkt von Zinklegierungen – etwa 380 °C bis 420 °C – bedeutet, dass die bei aggressiver Bearbeitung entstehende Wärme zu thermischer Erweichung, Maßungenauigkeiten oder Verformung führen kann. Ohne den richtigen Ansatz kann, Zinklegierungen bearbeiten schnell zu einer frustrierenden Übung in der Ausschusserzeugung werden.
Schmerzpunkt #4: Einen zuverlässigen Zinklegierungslieferanten mit CNC-Kompetenz finden
Viele Zinklegierungslieferanten konzentrieren sich ausschließlich auf das Druckgießen. Sie verfügen möglicherweise nicht über die CNC-Bearbeitungsinfrastruktur, das Werkzeug-Know-how oder die Qualitätskontrollsysteme, um bearbeitete Zinkkomponenten mit engen Toleranzen herzustellen. Ingenieure jonglieren oft mit mehreren Lieferanten – einem für das Gießen, einem anderen für die Bearbeitung und noch einem weiteren für die Oberflächenbehandlung –, was zu Koordinationskomplexität, Qualitätsschwankungen und verlängerten Lieferzeiten führt.
Diese Schmerzpunkte sind real, und genau deshalb wenden sich immer mehr Ingenieure an spezialisierte Anbieter, die sowohl das Material als auch den Prozess verstehen. Die Frage lautet dann: Wie sieht eine Lösung tatsächlich aus?
Die Lösung: Was die CNC-Bearbeitung von Zinklegierungen tatsächlich leistet
CNC-Bearbeitung von Zinklegierungen bedeutet nicht, das Druckgießen zu ersetzen. Es geht darum, spezifische Probleme zu lösen, die das Druckgießen nicht kosteneffizient bewältigen kann. Das Lösungsrahmenwerk ruht auf vier Säulen:
1. Hochpräzise Prototypenfertigung ohne Werkzeuginvestition
Durch die Zerspanung von Zinklegierung Prototypen aus Vollmaterialstäben oder Plattenmaterial können Ingenieure funktionale Modelle erstellen, die exakt das Gewicht, die Balance und die thermischen Eigenschaften des endgültigen Druckgussprodukts aufweisen. Dies ist entscheidend für die Verifizierung von Passung, Funktion und Ästhetik – insbesondere der Galvanisierbarkeit –, bevor in teure Hartwerkzeuge investiert wird. Ein bearbeiteter Zinkprototyp kann dieselben Oberflächenbehandlungsprozesse durchlaufen wie Serienteile, was realistische Benutzertests, Marketing-Fotoshootings und Investorenpräsentationen ermöglicht.
2. Brückenwerkzeuge und Kleinserienproduktion
Für Produktionsmengen, die keine Hartwerkzeuge rechtfertigen – typischerweise unter 1.000 bis 5.000 Einheiten – CNC-Bearbeitung von Zink bietet einen gangbaren Weg zur Markteinführung. Es entfallen die anfänglichen Werkzeugkosten, und Designänderungen zwischen Chargen sind ohne Nachteil möglich. Dies ist besonders wertvoll für kundenspezifische oder Spezialkomponenten, bei denen das Volumen unsicher ist oder die Produktlebenszyklen kurz sind.
3. Engere Toleranzen als bei Gussrohteilen
Während der Druckguss bei kleinen Bauteilen eine Wiederholgenauigkeit von weniger als ±0,001 Zoll erreichen kann, lassen sich mit der CNC-Bearbeitung noch engere Toleranzen halten. Die CNC-Fräszentren von Jucheng beispielsweise können Toleranzen von ±0,02 mm einhalten, was deutlich enger ist als typische “as-cast”-Toleranzen. Diese Präzision ist entscheidend für Lagerflächen, Gewindebohrungen und Passflächen, die eine perfekte Montagepassung erfordern.
4. Überlegene Oberflächengüte und Galvanisierbereitschaft
Zink ist eines der am einfachsten zu galvanisierenden Metalle. Bearbeitete Zinkteile können poliert und mit Chrom, Nickel oder Gold beschichtet werden, um Class-A-Oberflächen zu erzielen. Dies ist ein entscheidender Vorteil für verbraucherorientierte Produkte, bei denen die wahrgenommene Qualität zählt – um nur einige zu nennen: Automobilzierleisten, Badezimmerarmaturen und Premium-Beschläge.
Die Lösung ist klar: CNC-Bearbeitung von Zinklegierungen überbrückt die Lücke zwischen digitalem Design und Serienfertigung. Es liefert echte, verlässliche Daten über die Leistung und das Erscheinungsbild Ihres Produkts, bevor Sie einen Dollar für ein Druckgusswerkzeug ausgeben. Um diese Lösung jedoch effektiv umzusetzen, müssen Sie das Material selbst verstehen.
Das Material verstehen: Zinklegierungsgüten und -eigenschaften
Bevor Sie in die Bearbeitungsparameter eintauchen, ist es wesentlich, die spezifische Zinklegierungssorte zu verstehen, die verwendet wird. Die Zusammensetzung beeinflusst direkt die Spanbildung, den Werkzeugverschleiß, die Oberflächengüte und letztlich den Erfolg Ihres Projekts. Hier ist eine Übersicht der am häufigsten anzutreffenden Sorten in CNC-Bearbeitung von Zink:
Zamak-Sorten
Die Zamak-Serie – Zink, Aluminium, Magnesium und Kupfer – ist die gebräuchlichste Familie der Zinklegierungen.
Zamak 3 (ASTM AG40A): Dies ist die Basislegierung und die weltweit am weitesten verbreitete Zinklegierung. Sie enthält etwa 95,81 % Zink mit geringen Mengen an Aluminium, Magnesium und Kupfer. Sie bietet ein hervorragendes Gleichgewicht aus mechanischer Festigkeit, Duktilität und Maßhaltigkeit. Die Bearbeitung von Zamak 3 ist relativ unkompliziert und erzeugt mit Standardwerkzeugen feine, lockige Späne und eine gute Oberflächengüte. Mit einer Zugfestigkeit von 230 MPa und einer Streckgrenze von 215 MPa eignet sie sich für ein breites Anwendungsspektrum. Dies ist die Sorte, die am häufigsten für die Prototypenfertigung verwendet wird, da sie der Zusammensetzung der meisten Serien-Druckgussteile entspricht.
Zamak 5 (ASTM AC41A): Mit einem höheren Kupfergehalt als Zamak 3 bietet Zamak 5 größere Festigkeit, Härte und Kriechbeständigkeit. Die erhöhte Härte kann zu höherem Werkzeugverschleiß und einem anspruchsvolleren Bearbeitungsprozess führen. Eine geeignete Werkzeuggeometrie und Schnittparameter sind wesentlich, um vorzeitiges Werkzeugversagen zu verhindern. Diese Sorte wird für Teile bevorzugt, die mehr strukturelle Integrität und Haltbarkeit erfordern.
Zamak 2 (Kirksite): Diese Legierung hat den höchsten Kupferanteil der Zamak-Reihe, was zu überlegener Festigkeit und Härte führt. Die Bearbeitung von Zamak 2 erfordert robuste Werkzeuge und eine sorgfältige Parameterauswahl, um Wärmeentwicklung und Werkzeugverschleiß effektiv zu beherrschen.
Zamak 4: Zwischen Zamak 3 und Zamak 5 positioniert, vereint diese Legierung die Gießbarkeit von Zamak 3 mit verbesserter Duktilität und mittlerer Festigkeit. Eine moderate Kupferzugabe erhöht die Festigkeit bei gleichzeitig freundlicherer Duktilität. Sie eignet sich für Anwendungen, die dünne, gleichmäßige Wandstärken und scharfe Kanten erfordern.
ZA (Zink-Aluminium)-Sorten
Die ZA-Reihe weist einen höheren Aluminiumanteil als die Zamak-Legierungen auf, was ihre Eigenschaften und Zerspanbarkeit erheblich beeinflusst.
ZA-8: Mit etwa 8,4% Aluminium bietet diese Legierung gute Festigkeit und Härte und liegt zwischen Zamak 3 und Zamak 5. Sie zeigt bessere Leistung bei erhöhten Temperaturen und hat ausgezeichnete Lagereigenschaften. Ihre Zerspanbarkeit ist mit Zamak 5 vergleichbar.
ZA-12: Mit etwa 11% Aluminium ist dies die beste Schwerkraftgusslegierung, bleibt aber zerspanbar. Sie bietet ausgezeichnete Verschleißfestigkeit und eine mit Gusseisen vergleichbare Festigkeit.
ZA-27: Mit etwa 27% Aluminium ist dies die stärkste der gängigen Zinklegierungen. Der höhere Aluminiumanteil und die erhöhte Härte machen sie abrasiver und etwas schwieriger zu bearbeiten als die Zamak-Legierungen, was robustere Werkzeugüberlegungen erfordert.
Wesentliche physikalische Eigenschaften von Zinklegierungen
Das Verständnis der Materialeigenschaften hilft zu erklären, warum Zinklegierung ein gutes Metall ist für bestimmte Anwendungen und weniger geeignet für andere:
| Eigenschaft | Zamak 3 | Zamak 5 | ZA-8 | ZA-27 |
|---|---|---|---|---|
| Zugfestigkeit | 230 MPa | ~310 MPa | ~370 MPa | ~420 MPa |
| Streckgrenze | 215 MPa | ~280 MPa | ~300 MPa | ~380 MPa |
| Bruchdehnung | 10% | ~7% | ~6% | ~3% |
| Härte (Brinell) | ~82 | ~91 | ~100 | ~115 |
| Dichte | 6,6 g/cm³ | |||
| Schmelzpunkt | 380-420 °C | |||
Die Dichte von Zink von 6,6 g/cm³ ähnelt der von Stahl und ist deutlich schwerer als Aluminium. Diese Dichte verleiht Zinkteilen ein solides, hochwertiges “Handgefühl”, das für High-End-Konsumgüter entscheidend ist. Das Material bietet aufgrund seiner elektrischen Leitfähigkeit außerdem hervorragende EMI/RFI-Abschirmeigenschaften.
Gängige Zerspanungsherausforderungen meistern
Trotz ihrer allgemein hohen Zerspanbarkeit weisen Zinklegierungen spezifische Herausforderungen auf, die CNC-Bediener bewältigen müssen. Diese Herausforderungen und ihre Lösungen zu verstehen, ist der Schlüssel für eine erfolgreiche Zinklegierungen bearbeiten.
Herausforderung 1: Schmieriges Verhalten und Aufbauschneiden (BUE)
Zinklegierungen sind relativ weich und duktil. Während der Bearbeitung kann das Material an der Schneide haften und eine Aufbauschneide bilden, die die Oberflächengüte beeinträchtigt und den Werkzeugverschleiß beschleunigt.
Lösung: Der wichtigste Einzelfaktor ist die Werkzeugschärfe. Scharfe Werkzeuge üben gezielte Schnittkräfte aus, reduzieren den Werkzeugverschleiß und erzeugen kurze Späne, die leicht abbrechen. Werkzeuge mit scharfen Schneiden und positivem Spanwinkel sind ideal, da sie das Material sauber durchtrennen, die Schnittkräfte reduzieren und die Gratbildung minimieren. Polierte Werkzeugflächen können zudem den Spanfluss verbessern und verhindern, dass Material am Werkzeug klebt.
Herausforderung 2: Thermische Erweichung und niedriger Schmelzpunkt
Die bei aggressiver Bearbeitung entstehende Wärme kann zu thermischer Erweichung führen, die das schmierige Verhalten verstärkt und zu Maßungenauigkeiten oder Verzug führen kann.
Lösung: Eine effektive Kühlung ist unverzichtbar. Die Verwendung eines Kühl- oder Schmierstoffs während der Bearbeitung hilft, Wärme abzuführen und die Werkzeugstandzeit zu verbessern. Beim Drehen erfordert das Schlichtdrehen scharfe Schnellarbeitsstahlwerkzeuge oder ultrafeinkörnige Hartmetalle mit einer geschliffenen Schneidkantenrauheit von Ra ≤ 0,02 μm, um Kratzer am Werkstück zu vermeiden. Die Einhaltung geeigneter Schnittgeschwindigkeiten und Vorschübe — bei Zinklegierungen im Allgemeinen eher im höheren Bereich — hilft, die Wärmeentwicklung zu steuern.
Herausforderung 3: Werkzeugverschleiß durch abrasive Legierungen
Aluminiumreiche Zinklegierungen wie ZA-27 wirken abrasiver auf Schneidwerkzeuge. Die erhöhte Härte führt zu schnellerem Werkzeugverschleiß und kürzerer Werkzeugstandzeit.
Lösung: Für härtere Legierungen wie Zamak 5 und die ZA-Serie sind Hartmetallwerkzeuge die überlegene Wahl. Ihre hohe Härte und Verschleißfestigkeit sind entscheidend, um die Werkzeugstandzeit zu erhalten und bei der Bearbeitung abrasiveren Materials gleichbleibende Ergebnisse zu erzielen. Schnellarbeitsstahlwerkzeuge (HSS) sind für Zamak-Sorten im Allgemeinen effektiv und bieten ein gutes Verhältnis von Leistung und Kosten.
Herausforderung 4: Spanmanagement
Zink erzeugt kurze, spröde Späne ähnlich wie Messing. Sie lassen sich zwar leicht abführen, können aber abrasiv sein.
Lösung: Geeignete Strategien zur Spanabfuhr sind unerlässlich. Die richtige Werkzeuggeometrie und Schnittparameter gewährleisten, dass die Späne sauber brechen und nicht erneut schneiden, was die Oberflächengüte beeinträchtigen kann. Flutkühlung kann zudem helfen, Späne aus der Schnittzone zu spülen.
Herausforderung 5: Maßänderungen während der Bearbeitung
Wie viele Materialien können auch Zinklegierungen während der Bearbeitung aufgrund von Werkzeugverschleiß und thermischen Effekten Maßänderungen erfahren.
Lösung: Die Implementierung robuster Qualitätskontrollmaßnahmen, einschließlich In-Prozess-Prüfung und Kompensation von Werkzeugverschleiß, hilft, die Maßhaltigkeit zu erhalten. Nach der Bearbeitung können Behandlungen wie Galvanisieren, Beschichten oder Polieren angewendet werden, um die Oberflächeneigenschaften zu verbessern.
Durch das Verständnis und die Bewältigung dieser Herausforderungen können Sie das volle Potenzial von CNC-Bearbeitung von Zinklegierungen für Ihre Projekte erschließen. Der nächste Schritt ist die Auswahl der richtigen Legierung und des richtigen Partners für Ihre spezifischen Anforderungen.
So wählen Sie die richtige Zinklegierung für Ihr Projekt
Die Auswahl der richtigen Zinklegierung ist der erste kritische Schritt in jedem Bearbeitungsprojekt. Die Wahl beeinflusst alles von der Werkzeugstandzeit und den Zykluszeiten bis hin zur Leistung und den Kosten des fertigen Teils. Hier ist ein praktischer Auswahlrahmen:
Schritt 1: Definieren Sie Ihre Anwendungsanforderungen
Beginnen Sie mit der Beantwortung dieser Fragen:
- Was sind die mechanischen Anforderungen? (Festigkeit, Härte, Duktilität, Kriechfestigkeit)
- Was sind die dimensionalen Anforderungen? (Toleranzen, Stabilität über die Zeit)
- Was sind die kosmetischen Anforderungen? (Oberflächenbeschaffenheit, Galvanisierung, Lackierung)
- Wie hoch ist das Produktionsvolumen? (Prototyp, Brückenwerkzeug, Kleinserienproduktion)
- Was sind die Umgebungsbedingungen? (Temperatur, Korrosionsbelastung, Verschleiß)
Schritt 2: Legierung an Anforderungen anpassen
Basierend auf den obigen Antworten ist hier eine praktische Legierungsauswahlmatrix:
- Wählen Sie Zamak 3, wenn: Sie ein Gleichgewicht aus Festigkeit, Duktilität und dimensionaler Stabilität benötigen. Dies ist die Standardwahl für die meisten Prototypen und Allzweckkomponenten. Es lässt sich leicht bearbeiten und nimmt Galvanisierung gut an.
- Wählen Sie Zamak 5, wenn: Sie benötigen höhere Festigkeit, Härte und Kriechfestigkeit. Dies ist für Strukturteile und Beschläge geeignet.
- Wählen Sie ZA-8, wenn: Sie benötigen eine gute Leistung bei erhöhten Temperaturen und hervorragende Gleiteigenschaften. Dies ist eine gute Wahl für Funktionsbauteile, die moderaten Belastungen und Temperaturen ausgesetzt sind.
- Wählen Sie ZA-27, wenn: Sie maximale Festigkeit, Härte und Verschleißfestigkeit benötigen. Dies ist die stärkste gängige Zinklegierung. Seien Sie auf anspruchsvollere Bearbeitung und höheren Werkzeugverschleiß vorbereitet.
- Wählen Sie Zamak 4, wenn: Sie ein Gleichgewicht zwischen der Gießbarkeit von Zamak 3 und verbesserter Duktilität benötigen, insbesondere für dünnwandige Teile.
Schritt 3: Berücksichtigen Sie die Kompromisse bei der Bearbeitung
Es gibt immer einen Kompromiss zwischen Materialleistung und Bearbeitbarkeit. Höherfeste Legierungen erfordern im Allgemeinen robusteres Werkzeug, langsamere Schnittgeschwindigkeiten und eine sorgfältigere Prozesskontrolle. Für das Prototyping ist Zamak 3 oft die beste Wahl, da es dem Produktionsmaterial entspricht und gleichzeitig die einfachste Bearbeitung bietet.
Schritt 4: Bewerten Sie die Fähigkeiten Ihres Zinklegierungslieferanten
Nicht alle Zinklegierungslieferanten sind nicht gleich. Bei der Bewertung eines potenziellen Partners sollten Sie Folgendes berücksichtigen:
- Materialbeschaffung: Beziehen sie hochwertige Zamak-Legierungsblöcke, die Ihrem Produktionsziel entsprechen?
- Bearbeitungsfähigkeiten: Verfügen sie über die richtige CNC-Ausrüstung, Werkzeuge und Fachkenntnisse für Zink? Können sie die von Ihnen benötigten Toleranzen einhalten?
- Finish-Möglichkeiten: Können sie Polieren und Galvanisieren im eigenen Haus anbieten?
- Qualitätskontrolle: Verfügen sie über robuste Inspektions- und Prüfprozesse?
- Erfahrung: Haben sie Zinklegierungen erfolgreich für Anwendungen bearbeitet, die Ihren ähnlich sind?
Schritt 5: Führen Sie einen Test durch
Bevor Sie sich auf die Serienproduktion festlegen, führen Sie einen Test mit Ihrer gewählten Legierung und Ihrem Lieferanten durch. Bewerten Sie Oberflächenbeschaffenheit, Maßgenauigkeit, Werkzeugstandzeit und Zykluszeiten. Dieser Validierungsschritt ist entscheidend, um sicherzustellen, dass das Endprodukt Ihren Erwartungen entspricht.
Warum Jucheng für Ihre CNC-Zinkbearbeitungsanforderungen
Wenn Sie bereit sind, mit Zinklegierungen bearbeiten, fortzufahren, macht die Partnerschaft mit dem richtigen Dienstleister den entscheidenden Unterschied. Jucheng Precision vereint eine einzigartige Kombination von Fähigkeiten, die den spezifischen Herausforderungen der CNC-Bearbeitung von Zink gerecht werden.
Spezialisierte Expertise im Zink-Prototyping
Jucheng weiß, dass Zinklegierung ein gutes Metall ist für das Prototyping gerade deshalb so geeignet ist, weil es das exakte Gewicht, die Festigkeit und die thermischen Eigenschaften eines fertigen Druckgussprodukts simuliert. Sie bearbeiten massive Zinkblöcke, um hochpräzise Prototypen zu erstellen, die genau wie das Serienteil aussehen und sich so anfühlen. Dieser Prozess ist unerlässlich, um Passung, Funktion und Ästhetik zu verifizieren, bevor in teure Hartwerkzeuge investiert wird.
Umfassende In-House-Fähigkeiten
Jucheng betreibt eine Flotte von Hochgeschwindigkeits-Warmkammer-Druckgussmaschinen, die auf Effizienz optimiert sind, unterstützt durch präzise CNC-Bearbeitung für Sekundäroperationen. Sie bieten sowohl fachkundige CNC-Bearbeitung von Zink für hochpräzise Prototypen als auch Druckgussdienstleistungen im großen Maßstab für die Serienproduktion. Dieser One-Stop-Shop-Ansatz eliminiert die Koordinationskomplexität beim Jonglieren mit mehreren Anbietern.
Enge Toleranzkontrolle
Die CNC-Fräszentren von Jucheng halten Toleranzen von ±0,02 mm ein, deutlich enger als typische “as-cast”-Toleranzen. Für Lagerflächen und Gewindebohrungen, die eine über das Gießen hinausgehende Präzision erfordern, führen sie eine sekundäre CNC-Bearbeitung durch.
Hervorragende Oberflächenveredelung
Zink ist eines der am einfachsten zu galvanisierenden Metalle. Jucheng bietet hauseigenes Polieren an, gefolgt von Verchromung, Vernickelung oder Vergoldung, um Class-A-Kosmetikoberflächen zu erzielen. Dies ist entscheidend für die Verifizierung von Kosmetikoberflächen wie spiegelverchromten Automobilzierleisten oder Badezimmerarmaturen.
Durchgängige Qualitätskontrolle
Jucheng führt das schnelle Heißkammer-Spritzgießen, die CNC-Bearbeitung und die abschließende Galvanisierung vollständig unter einem Dach durch. Dieser integrierte Ansatz gewährleistet gleichbleibende Qualität und eliminiert das Risiko, dass Drittanbieter Ihre hochwertige Kosmetik-Hardware beeinträchtigen.
Expertise in der Materialbeschaffung
Jucheng bezieht hochwertige Zamak-Legierungsblöcke, um sicherzustellen, dass die Materialzusammensetzung Ihren Produktionsanforderungen entspricht. Sie verarbeiten gängige Legierungen wie Zamak 3 und Zamak 5 und liefern präzise Prototypen, die vom endgültigen Serienteil nicht zu unterscheiden sind.
Ob Sie ein neues Produkt der Unterhaltungselektronik entwickeln, Innenraumkomponenten für Automobile konstruieren oder hochwertige Hardware herstellen – Juchengs Expertise in Zinklegierungen bearbeiten kann Ihnen helfen, Ihre Vision mit Zuversicht zum Leben zu erwecken.
Häufig gestellte Fragen zur Bearbeitung von Zinklegierungen
Lässt sich Zinklegierung auf CNC-Anlagen gut drehen?
Ja, Zinklegierung lässt sich auf CNC-Anlagen effektiv drehen. Insbesondere Zamak 3 weist eine gute Zerspanbarkeit auf und kann relativ einfach gedreht, gefräst, gebohrt und mit Gewinden versehen werden. Das Drehen von Zinklegierungen bringt jedoch besondere Herausforderungen mit sich, die mit der geringen Festigkeit und Härte des Materials zusammenhängen und zu Werkzeugkleben und Aufbauschneiden führen können. Der Erfolg hängt vom Einsatz scharfer Werkzeuge, geeigneter Schnittparameter und einer effektiven Kühlung ab. Mit dem richtigen Ansatz erzielt das Drehen von Zinklegierungen hervorragende Oberflächengüten und Maßgenauigkeit.
Kann man Zinklegierung schärfen?
Während man Zinklegierung selbst nicht “schärfen” kann – es ist kein Schneidwerkzeugmaterial –, bezieht sich die Frage oft darauf, ob Zinklegierungskomponenten zu scharfen Kanten oder feinen Details bearbeitet werden können. Die Antwort ist ja. CNC-Bearbeitung von Zinklegierungen kann scharfe Merkmale, saubere Kanten und feine Details erzeugen. Die Duktilität des Materials bedeutet jedoch, dass scharfe Werkzeuge und geeignete Schnittparameter unerlässlich sind, um Gratbildung zu verhindern. Polierte Werkzeugflächen und positive Spanwinkel helfen, saubere, scharfe Kanten zu erzielen.
Ist Zinklegierung ein gutes Metall für die CNC-Bearbeitung?
Ja, Zinklegierung ein gutes Metall ist für die CNC-Bearbeitung, insbesondere für spezifische Anwendungen. Zinklegierungen bieten eine hervorragende Zerspanbarkeit, eine gute Maßhaltigkeit und die Fähigkeit, hochwertige Oberflächen zu erzielen. Sie sind kosteneffizient, recycelbar und akzeptieren eine breite Palette von Oberflächenbehandlungen einschließlich Galvanisierung und Beschichtung. Obwohl sie nicht so stark wie Stahl oder so leicht wie Aluminium sind, besetzen Zinklegierungen einen optimalen Bereich für Komponenten, die eine hochwertige Haptik, gute Festigkeit und komplexe Geometrien erfordern. Die Dichte des Materials von 6,6 g/cm³ verleiht Zinkteilen eine solide, substanzielle Haptik, die in Konsumgütern geschätzt wird.
Wo finde ich CNC-Bearbeitungsdienste für Zinklegierungen in Malaysia?
Es gibt mehrere Anbieter von CNC-Bearbeitung von Zinklegierungen Diensten in Malaysia. Unternehmen wie Castmax (M) Sdn. Bhd. bieten Präzisions-CNC- und konventionelle Bearbeitung für Zink- und Aluminiumlegierungen an. Die Keiteq Group betreibt Druckgussmaschinen, unterstützt durch CNC-Maschinen für die Präzisionsbearbeitung. Cape Manufacturing ist auf Präzisions-Aluminium- und Zinkdruckguss mit CNC-Bearbeitungsfähigkeiten spezialisiert. Für spezialisiertes Zink-Prototyping und Kleinserienfertigung bietet die Zusammenarbeit mit einem erfahrenen Anbieter wie Jucheng jedoch den Vorteil von End-to-End-Fähigkeiten einschließlich Materialbeschaffung, CNC-Bearbeitung und Oberflächenbehandlung unter einem Dach.
Wie schneidet Zinklegierung im Vergleich zu anderen Metalllegierungen für die CNC-Bearbeitung ab?
Beim Vergleich von Zinklegierung vs. Metalllegierung Bei den Optionen für die CNC-Bearbeitung kommen mehrere Faktoren ins Spiel. Zinklegierungen sind dichter als Aluminium (6,6 g/cm³ vs. ~2,7 g/cm³), was sie schwerer macht, aber hervorragend für Anwendungen geeignet ist, bei denen das Gewicht keine vorrangige Rolle spielt. Zinklegierungen weisen eine überlegene Gießbarkeit und außergewöhnliche Festigkeit auf, was sie für Druckgussanwendungen bevorzugt macht. Im Vergleich zu Aluminium sind Zinklegierungen härter und fester, lassen sich leichter bearbeiten und haben deutlich bessere Verschleiß- und Lagereigenschaften. Allerdings bietet Aluminium ein höheres Festigkeits-Gewichts-Verhältnis und ist in einigen Regionen leichter verfügbar. Die Wahl hängt letztendlich von Ihren spezifischen Anwendungsanforderungen ab — Gewicht, Festigkeit, Kosten und Oberflächenanforderungen fließen alle in die Entscheidung ein.
Wofür wird Zinklegierung 4 verwendet?
Zinklegierung 4 (Zamak 4) wurde entwickelt, um eine Zinklegierung bereitzustellen, die die Gießbarkeit von Zamak 3 mit verbesserter Duktilität und mittlerer Festigkeit kombiniert. Sie bietet stabile Gießeigenschaften mit guter Fließfähigkeit und ausgezeichneter Maßwiederholbarkeit. Die geringere Rissneigung der Legierung während der Montage und mechanischen Belastung macht sie geeignet für Anwendungen, die dünne, gleichmäßige Wandstärken und scharfe Kanten erfordern. Häufige Anwendungen umfassen Deckenventilatoren, Reißverschlüsse, Küchenutensilien, Badezimmeraccessoires und Elektronik. Ihre physikalischen und mechanischen Eigenschaften, Gießbarkeit, Maßhaltigkeit und Kriechfestigkeit liegen zwischen Zamak 3 und Zamak 5.
Was sind die Hauptherausforderungen bei der Bearbeitung von Zinklegierungen?
Die Hauptherausforderungen bei Zinklegierungen bearbeiten umfassen schmieriges Verhalten und Spanmanagement, thermische Erweichung aufgrund des niedrigen Schmelzpunkts des Materials, Werkzeugverschleiß durch abrasive aluminiumreiche Legierungen und potenzielle Maßänderungen während der Bearbeitung. Zinklegierungen können während der Bearbeitung “klebrig” werden, an der Schneidkante haften und eine Aufbauschneide bilden, die die Oberflächengüte beeinträchtigt. Wärmeentwicklung kann zu thermischer Erweichung führen und diese Probleme verschärfen. Diese Herausforderungen sind mit geeigneter Werkzeugauswahl, optimierten Schnittparametern, effektiver Kühlung und robuster Qualitätskontrolle beherrschbar.
Warum CNC-Bearbeitung statt Druckguss für Zinkteile wählen?
Die Wahl der CNC-Bearbeitung statt Druckguss für Zinkteile ist in mehreren Szenarien sinnvoll. Für Prototypen und Kleinserienfertigung entfällt bei der CNC-Bearbeitung der hohe Vorabaufwand und die Lieferzeit für feste Werkzeuge. Bearbeitete Teile können engere Toleranzen einhalten als Gussrohteile. Die CNC-Bearbeitung ermöglicht Designänderungen zwischen Chargen ohne Nachteile, was während der Produktentwicklung wertvoll ist. Während Druckguss für hohe Stückzahlen kosteneffizienter ist, bietet die CNC-Bearbeitung Flexibilität, Präzision und eine schnellere Markteinführung für Kleinserien- und Entwicklungsprojekte.
Bereit zu erfahren, wie die CNC-Bearbeitung von Zinklegierungen Ihre Herausforderungen bei Prototypen oder Kleinserienfertigung lösen kann? Kontaktieren Sie Jucheng Precision noch heute, um Ihre Projektanforderungen zu besprechen. Unser Expertenteam hilft Ihnen, die richtige Legierung auszuwählen, Ihr Design für die Fertigung zu optimieren und hochpräzise Zinkprototypen zu liefern, die Ihnen Sicherheit bei Ihrer endgültigen Produktionsentscheidung geben.
Angebot anfordern | Erfahren Sie mehr über unsere CNC-Bearbeitungsfähigkeiten für Zink
Für zusätzliche technische Ressourcen entdecken Sie Jucheng's Leitfaden zum Zink-Prototyping oder lesen Sie Branchen-Best Practices für die Bearbeitung von Zinklegierungen.