
Wenn ein gefülltes PEEK-Teil die Fräser schneller verschleißt als erwartet, lautet die erste Frage oft, ob kohlenstofffaserverstärktes CF30 oder glasfaserverstärktes GF30 die bessere Materialwahl ist. Die Antwort ist nicht einfach “Kohlenstoff ist besser” oder “Glas ist günstiger”. Beide sind verstärkte technische Kunststoffe, und ihre Fasern können das Schneidverhalten, die Kantenqualität, das Dimensionsverhalten und die funktionellen Eigenschaften des fertigen Teils verändern. Wählen Sie die Type nach der Beanspruchung des Bauteils und den Zerspanungsbefunden, nicht allein nach der Standzeit.
Inhalt
- Beginnen Sie mit der Lokalisierung des Verschleißproblems
- Wie die Verstärkung das Schneiden verändert
- Verknüpfen Sie Verschleiß mit Bauteilgeometrie und Abnahmekriterien
- Wählen Sie die Type anhand der Anwendung
- Führen Sie einen kontrollierten Zerspanungsvergleich durch
- FAQ
Beginnen Sie mit der Lokalisierung des Verschleißproblems
Bevor Sie das Material wechseln, klären Sie, was “Werkzeugverschleiß” im aktuellen Prozess bedeutet. Rundet sich die Schneide schnell ab, bricht sie aus, hinterlässt sie eine raue Oberfläche oder bildet sich Aufschweißung? Tritt das Problem beim Planfräsen, Nuten, Bohren oder Schlichten auf? Ist es auf eine Werkzeugposition oder ein Merkmal begrenzt? Ein Foto der Schneide, die Bearbeitungsreihenfolge und Prüfergebnisse sind nützlicher als ein allgemeiner Bericht, dass der Kunststoff abrasiv sei.
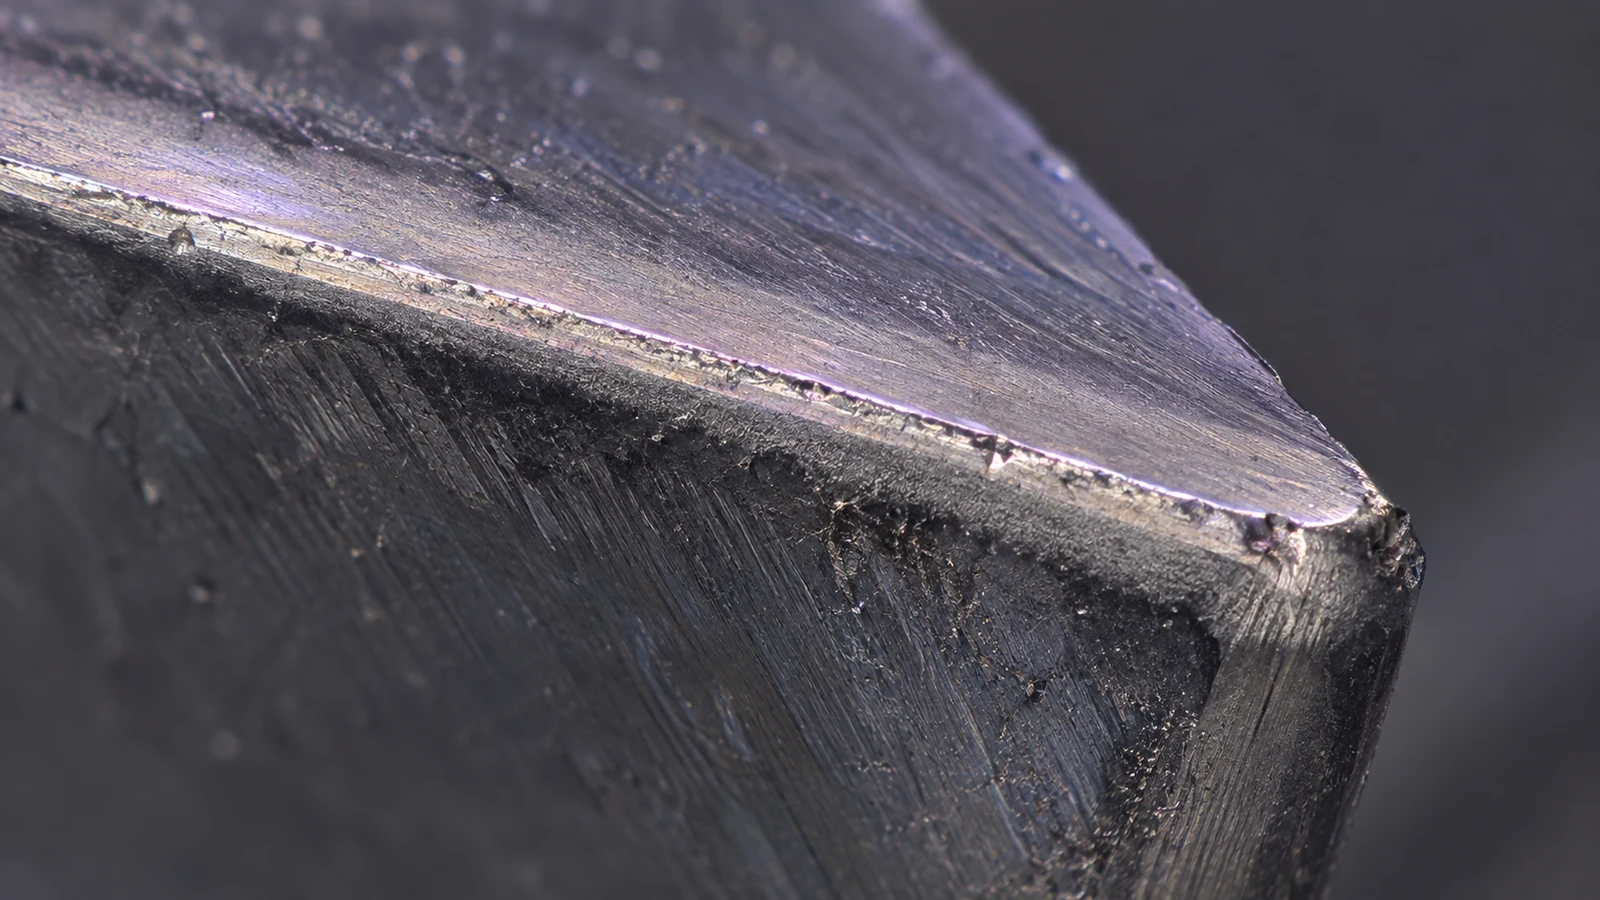
Prüfen Sie, ob das Werkzeug tatsächlich seine Standzeitgrenze erreicht oder ob ein anderes Problem als Verschleiß interpretiert wird. Eine stumpf wirkende Schneide kann mit Rundlauf, schlechter Spanabfuhr, einer beschädigten Wendeschneidplatte, übermäßigem Eingriff oder ungleichmäßigem Rohmaterial zusammenfallen. Erfassen Sie Werkzeugmaterial und -geometrie, Schneidenpräparation, Schneidweg, Werkstückaufnahme, Kühlmittel- oder Luftstrategie sowie die Anzahl der Teile, die vor einer Qualitätsverschiebung gefertigt wurden. Halten Sie den Materiallieferanten, die Typenbezeichnung und die Charge während des Vergleichs rückverfolgbar.
Die Seite der Website Informationen zu CF30 PEEK und Informationen zu GF30 PEEK sind Ausgangspunkte für die Identifizierung der Typen. Bestätigen Sie das genaue Produkt und die aktuellen technischen Daten des Lieferanten; Typenbezeichnungen allein belegen nicht, dass Fasergehalt, Zustand oder Eigenschaften bei verschiedenen Herstellern identisch sind.
Wie die Verstärkung das Schneiden verändert
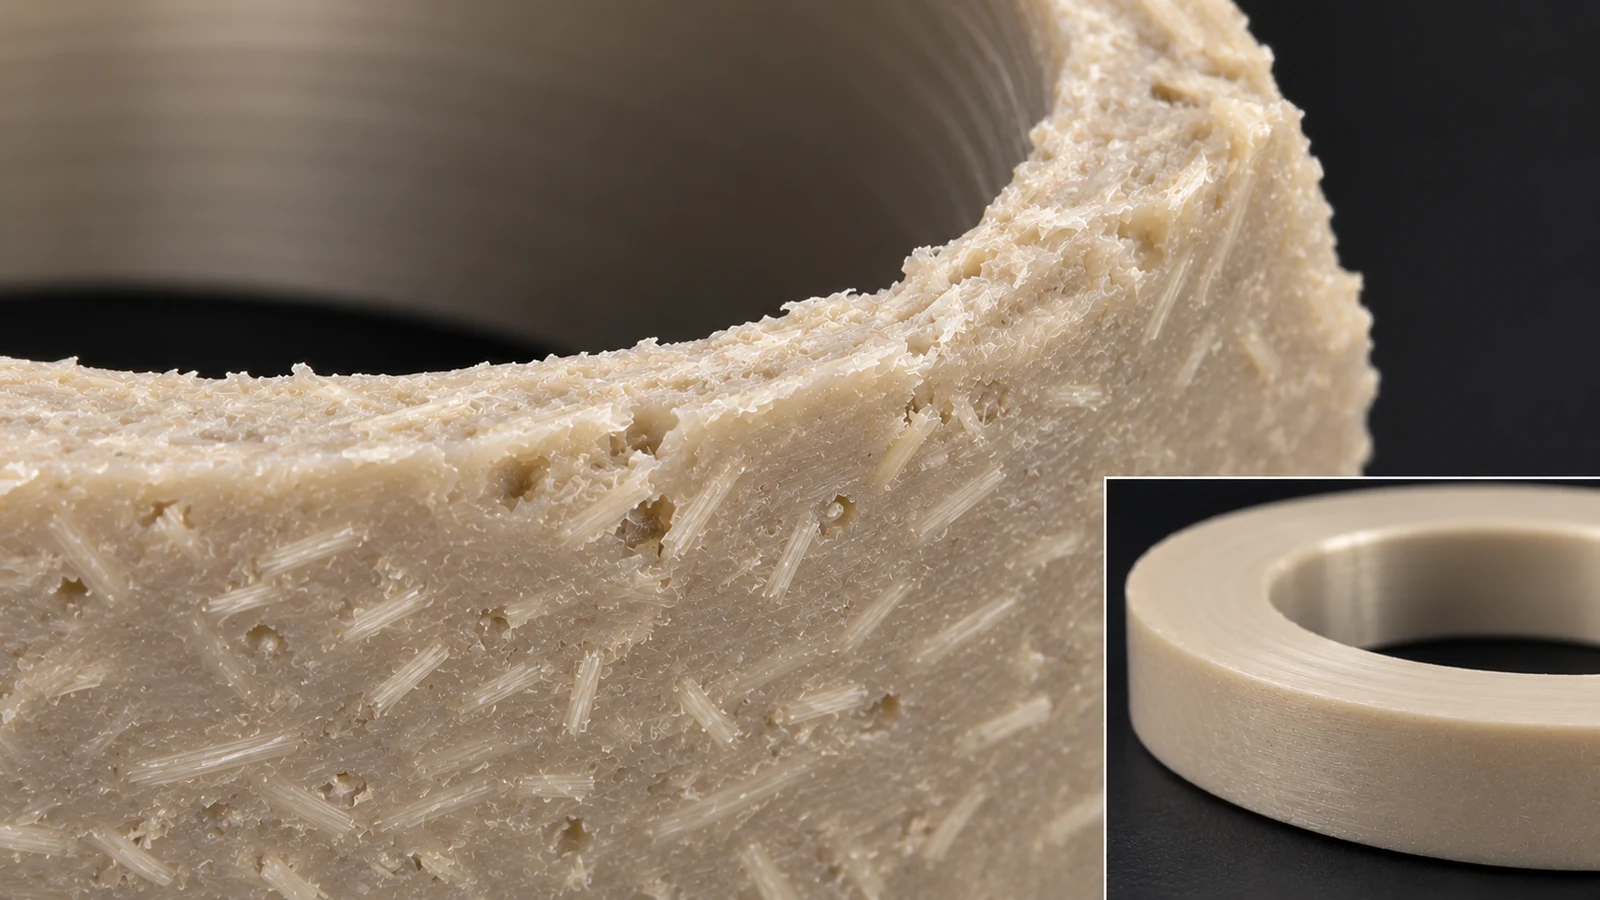
Kohlenstoff- und Glasverstärkung können beide den Werkzeugverschleiß im Vergleich zu ungefülltem PEEK erhöhen, doch das Verschleißmuster hängt von der spezifischen Type, dem Fräser und der Bearbeitung ab. Fasern, die an einer bearbeiteten Oberfläche freiliegen, können zur Abrasion und zu einer anderen Kantentextur beitragen. Richtung und Verteilung der Verstärkung können auch beeinflussen, wie ein Schnitt das Material verlässt. Deshalb kann derselbe Fräser bei einem breiten Planfräser und einem kleinen gebohrten Querloch unterschiedliche Ergebnisse liefern.
CF30 wird häufig in Betracht gezogen, wenn Steifigkeit, Festigkeit-Gewicht-Verhältnis oder Dimensionsverhalten wichtige Konstruktionsziele sind. GF30 kann für eine andere Balance aus mechanischen und kostenbezogenen Anforderungen gewählt werden. Diese allgemeinen Beschreibungen ersetzen nicht den Vergleich der tatsächlichen Datenblätter und Bauteilanforderungen. Eine Type, die wegen einer Eigenschaft gewählt wird, die das Teil nicht nutzt, kann Kosten und Zerspanungsaufwand erhöhen, ohne die Funktion zu verbessern.
Bearbeitungsparameter sollten nicht aus einem allgemeinen Kunststoff-Diagramm übernommen werden, ohne Maschine und Werkzeug zu bestätigen. Schnittgeschwindigkeit, Vorschub, Eingriff, Werkzeugschärfe und Spanabfuhr wirken zusammen. Übermäßige Wärme kann das Werkstück und den Kantenzustand beeinträchtigen; ein ungeeigneter Vorschub kann reiben statt sauber zu schneiden. Legen Sie eine stabile Basislinie fest, ändern Sie jeweils nur eine Variable und prüfen Sie die tatsächliche Oberfläche und die Maße, nachdem das Teil wieder Temperatur angenommen hat.
Verknüpfen Sie Verschleiß mit Bauteilgeometrie und Abnahmekriterien
Die Geometrie bestimmt, wo verstärkungsbedingte Effekte sichtbar werden. Dünne Wände können sich unter Spann- oder Schnittkraft verformen. Eine tiefe Tasche kann Späne zurückhalten oder den Luftstrom einschränken. Kleine Bohrungen können eine andere Austrittskante zeigen als eine breite gefräste Fläche. Eine Dichtfläche, ein Lagersitz oder eine Sichtfläche kann eine strengere Abnahmeanforderung haben als eine nichtfunktionale Wand. Wenn die Zeichnung keine kritische Kante oder Oberfläche angibt, vereinbaren Sie vor dem Vergleich von Sorten, was akzeptabel ist.
| Beobachtetes Problem | Erste Prozessprüfungen | Materialfrage |
|---|---|---|
| Schnelle Kantenverrundung | Werkzeugmaterial, Kantenzustand, Eingriff, Chargenrückverfolgbarkeit | Unterscheidet sich die Sorte oder Verstärkung vom qualifizierten Ausgangsmaterial? |
| Fusselige oder aufgeworfene Fasern | Schärfe, Austrittsrichtung, Nachbearbeitungsreihenfolge, Prüfbeleuchtung | Benötigt die Oberfläche ein spezifiziertes Erscheinungsbild oder eine Dichtfunktion? |
| Bohrungsausbruchschäden | Auflage, Ein-/Austrittsstrategie, Bohrergeometrie, Spanabfuhr | Ist die gewählte Sorte für die Funktion erforderlich? |
| Maßabweichungen der Wand | Spannkraft, Zerspanungsreihenfolge, Temperatur | Rechtfertigen Typeigenschaften und Geometrie eine neue Route? |
Eine Bearbeitungsänderung sollte auf den tatsächlichen Versagensmodus reagieren. Wenn Fasern an einem ungestützten Austritt reißen, kann die Anpassung der Stützung oder der Werkzeugbahn wichtiger sein als ein Typwechsel. Wenn das Steifigkeitsziel des Bauteils die Wahl bestimmt, kann eine Änderung der Verstärkung das Zerspanungsproblem lösen, während das Design seine funktionale Anforderung verfehlt.
Wählen Sie die Type anhand der Anwendung
Notieren Sie die Eigenschaft, die den verstärkten Typ erforderlich macht: Steifigkeit, Last, Verschleiß, thermisches Verhalten, elektrisches Verhalten oder eine andere spezifizierte Funktion. Identifizieren Sie dann die Bedingung und den Abnahmetest, die sie belegen. Vergleichen Sie die beiden Typdatenblätter auf derselben Grundlage, einschließlich Prüfverfahren, Probenorientierung und Temperatur, sofern angegeben. Wenn das Bauteil in einer bestimmten Richtung belastet wird, können Orientierung und Bearbeitung des Halbzeugs von Bedeutung sein; eine Spitzenkennzahl ohne Prüfkontext kann irreführen.
Bei einem Bauteil, bei dem der Werkzeugwechsel kostspielig ist, die geforderten Eigenschaften jedoch mit beiden Typen erfüllt werden können, kann ein kontrollierter Prozessversuch einen praktischen Vorteil aufzeigen. Wenn der Typ durch den Kunden oder die Designqualifikation vorgeschrieben ist, darf nicht allein aufgrund der Zerspanungsökonomie substituiert werden. Bitten Sie den technischen Verantwortlichen, die Auswirkung auf die Eigenschaften zu prüfen und eine Änderung über den normalen Prozess freizugeben.
Berücksichtigen Sie auch die Fertigungsroute nach der Bearbeitung. Die Oberfläche kann geklebt, versiegelt, montiert oder einer Reinigung ausgesetzt werden. Kantenzustand und Kontaminationskontrolle können von Bedeutung sein. Beziehen Sie diese Vorgänge in die Entscheidung ein, damit ein Typwechsel nicht die Standzeit des Werkzeugs verbessert und gleichzeitig nachgelagert ein Klebe- oder Prüfproblem erzeugt.
Führen Sie einen kontrollierten Zerspanungsvergleich durch
Verwenden Sie vergleichbare Halbzeuggröße, Maschineneinrichtung und Merkmalsgeometrie. Verfolgen Sie den Werkzeugzustand in definierten Intervallen, anstatt auf einen plötzlichen Qualitätsausfall zu warten. Prüfen Sie dieselben kritischen Oberflächen und Maße an Teilen aus jeder Materialcharge. Erfassen Sie Zykluszeit, Werkzeugwechsel, Kantennacharbeit, verworfene Merkmale und jegliche Nachbearbeitung. Dies verhindert, dass ein dramatischer, aber nicht repräsentativer erster Schnitt über den Produktionstyp entscheidet.
Ein sinnvoller Versuch ändert jeweils einen Faktor. Bestätigen Sie zuerst die Materialidentität. Untersuchen Sie dann die Schneidengeometrie oder den Kantenzustand, gefolgt von Eingriff und Spanabfuhr. Wenn die Standzeit weiterhin unakzeptabel bleibt, vergleichen Sie den alternativen Typ erst, nachdem der Designverantwortliche bestätigt hat, dass dessen funktionale Eigenschaften akzeptabel sind. Halten Sie eine Grenze zwischen Prozessoptimierung und Materialsubstitution ein; es sind verwandte Entscheidungen, aber nicht dieselbe Freigabe.
Wenn der Versuch abgeschlossen ist, berichten Sie das Ergebnis in Bezug auf das Bauteil: welcher Arbeitsgang den Verschleiß verursacht hat, wie die Abnahmekriterien erfüllt wurden, was sich an Werkzeugen oder Zyklusstabilität geändert hat und ob die Materialanforderung weiterhin erfüllt ist. Diese Schlussfolgerung kann die Produktion leiten, ohne einen universellen Standzeitgewinn zu versprechen.
FAQ
Ist CF30 PEEK für Schneidwerkzeuge immer anspruchsvoller als GF30?
Es gibt keine universelle Rangfolge, die für jedes Werkzeug, jedes Merkmal und jeden Lieferantentyp gilt. Vergleichen Sie die tatsächlichen Materialien und Bearbeitungsbedingungen anhand eines repräsentativen Arbeitsgangs.
Sollte ich von GF30 auf CF30 wechseln, um den Werkzeugverschleiß zu reduzieren?
Nicht ohne Bestätigung der geforderten Eigenschaften und Prüfung des Prozesses. Die Typauswahl sollte der Bauteilfunktion folgen; Werkzeugverschleiß kann durch Änderungen an Schneidwerkzeug und Prozess adressiert werden.
Warum sehen Kanten von verstärktem PEEK nach der Bearbeitung anders aus?
Faserfreilegung, Werkzeugschärfe, Stützung und Schnittrichtung können die Kante beeinflussen. Definieren Sie funktionale Kantenanforderungen und prüfen Sie das tatsächliche Merkmal, anstatt sich auf eine allgemeine visuelle Erwartung zu verlassen.
Kann ein Lieferant eine feste Standzeit garantieren?
Die Standzeit hängt von der Sorte, dem Werkzeug, der Maschine, der Geometrie und der Abnahmegrenze ab. Ein validierter Prozess kann die beobachtete Leistung dokumentieren, aber eine universelle Garantie sollte nicht vorausgesetzt werden.