
Wenn sich ein 6061-Teil nach dem Fräsen einer großen Tasche verzieht, erklärt der Legierungsname allein nicht, was passiert ist. Der Ausgangszustand des Halbzeugs, die Produktform, das Muster des Materialabtrags, die Abstützung während der Bearbeitung und die Reihenfolge der Merkmale beeinflussen die Bewegung. T6 und T651 sind verwandte Wärmebehandlungszustände, aber die Wahl zwischen ihnen ist kein Versprechen, dass eines perfekt flach bleibt; es ist eine Entscheidung über den Ausgangszustand des Materials und das Risikoprofil des Teils.
Was T6 und T651 kennzeichnen
Beide Bezeichnungen beziehen sich auf wärmebehandelte Zustände von 6061-Aluminium. T6 kennzeichnet einen lösungsgeglühten und künstlich ausgehärteten Zustand. T651 fügt in der Regel einen Spannungsabbau durch Recken nach der Wärmebehandlung und Aushärtung bei geeigneten Knetprodukten hinzu. Die genaue Definition und Verfügbarkeit sollten anhand der Produktform und Materialspezifikation des Lieferanten geprüft werden; das Suffix ersetzt nicht die Bestätigung von Halbzeugtyp, Dicke und Zertifizierung.
Unterscheiden Sie bei der Beschaffung die Legierung vom Wärmebehandlungszustand und den Wärmebehandlungszustand von der Form. “6061” kennzeichnet die Legierungsfamilie; “T6” oder “T651” beschreibt einen Zustand; Platte, Stange oder Strangpressprofil beschreibt die Produktform, aus der das Teil geschnitten wird. Die Materialseite zu 6061-T6 und T651 ist die relevante Werkstoffreferenz, während die breitere Übersicht der Aluminiumwerkstoffe den Vergleich mit anderen Aluminiumoptionen unterstützt.
Warum Spannungsabbau bei der Zerspanung wichtig ist
Knethalbzeug kann aus seiner Herstellungsgeschichte Eigenspannungen enthalten. Wenn bei der Zerspanung Material ungleichmäßig abgetragen wird, kann der verbleibende Querschnitt diese Spannungen umverteilen und sich bewegen. Ein spannungsarmgeglühter Zustand kann in geeigneten Anwendungen einen Beitrag zur Verformung verringern, insbesondere wenn ein erheblicher oder asymmetrischer Materialabtrag geplant ist. Er kann nicht jede Ursache für Bewegung beseitigen: Spannkraft, Wärme, Werkzeugbelastung, dünne Wände und eine unausgewogene Bearbeitungsreihenfolge spielen ebenfalls eine Rolle.
Deshalb sollte eine T651-Bezeichnung als Eingangsgröße für die Risikokontrolle und nicht als Ebenheitsgarantie behandelt werden. Eine dicke Platte mit einer tiefen einseitigen Tasche kann dennoch gestuftes Schruppen, gegebenenfalls Spannungsarmglüh-Pausen, eine Halbschlichtungs-Rast und kontrolliertes Schlichten erfordern. Ein kompaktes Merkmal mit ausgewogener Zerspanung rechtfertigt möglicherweise nicht die Auswahl des Halbzeugs allein anhand des Zustands-Suffixes. Die Bauteilgeometrie und der geforderte Endzustand entscheiden darüber, wie stark der Unterschied ins Gewicht fällt.
Auswahl nach Halbzeugform und Teilegeometrie
| Konstruktions- oder Beschaffungsbedingung | Was zu bewerten ist | Praktischer nächster Schritt |
|---|---|---|
| Großes Plattenbauteil mit tiefen Taschen oder dünnen Böden | Umfang und Symmetrie des Materialabtrags; Ebenheit nach der Bearbeitung | Geeignete spannungsarmgeglühte Platte und einen gestuften Abtragplan besprechen |
| Bauteil aus Stangenmaterial oder Strangpressprofil | Verfügbare Produktform, Querschnitt, Geradheit und spezifizierter Zustand | Die genaue Bezeichnung und Rückverfolgbarkeit des Lieferanten vor der Freigabe bestätigen |
| Kritische Paarungsgeometrie | Funktionstoleranz, Bezugsstrategie und Prüfzustand | Die Endanforderung spezifizieren und nach dem letzten Arbeitsgang verifizieren |
| Prototyp oder Bauteil mit geringem Abtrag | Materialverfügbarkeit, Kosten, Lieferzeitbeschränkungen und tatsächliches Verzerrungsrisiko | Optionen mit der Zeichnung abgleichen, statt anzunehmen, dass T651 immer erforderlich ist |
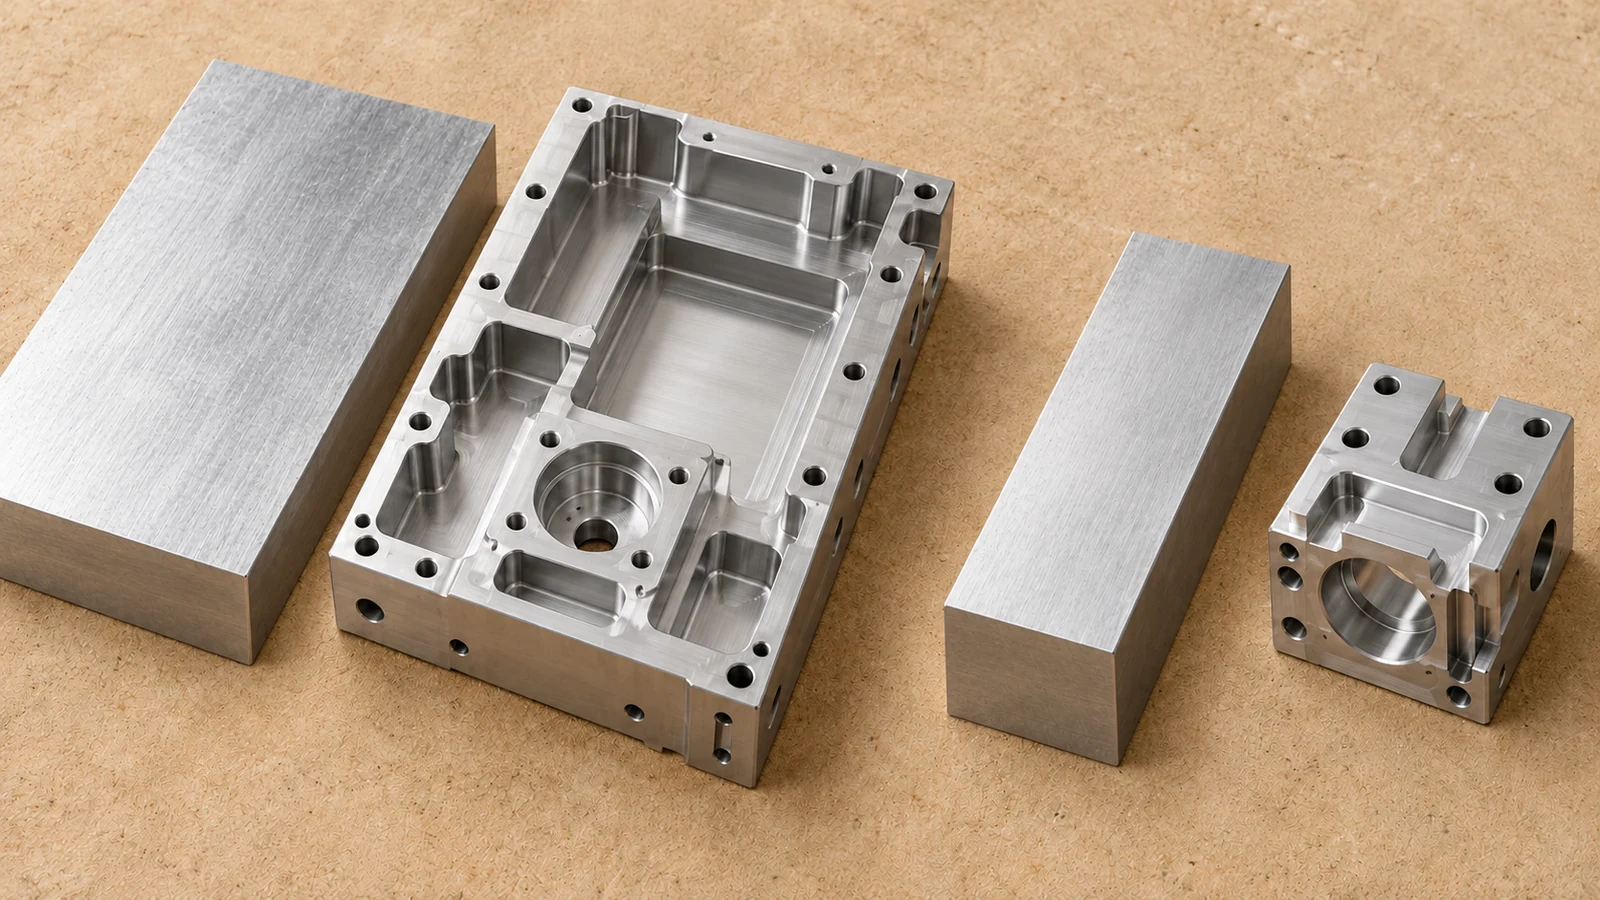
Die Tabelle ist eine Entscheidungshilfe. Die endgültige Auswahl muss mit der Zeichnung, der Materialvorgabe und der Einkaufsanforderung übereinstimmen. Wenn ein Einkäufer eine andere Güte in Betracht zieht – nicht nur eine Wärmebehandlung –, ist eine kontrollierte Prüfung des Materialaustauschs zu verwenden, damit Freigabe und Aufzeichnungen im Einklang bleiben.
Bewegung durch den Prozess steuern
Die Materialauswahl funktioniert am besten zusammen mit der Prozessplanung. Ausreichend Aufmaß für die Bereinigung vorsehen, wenn die Geometrie es zulässt vermeiden, das gesamte Material von einer Seite abzutragen, bevor die gegenüberliegende Seite ausgeglichen wird, und prüfen, wie die Vorrichtung dünne oder asymmetrische Merkmale abstützt. Bei einem empfindlichen Teil dessen Zustand nach dem Schruppen mit dem Endprüfzustand vergleichen, statt anzunehmen, dass die erste Aufspannung die letzte vorhersagt.
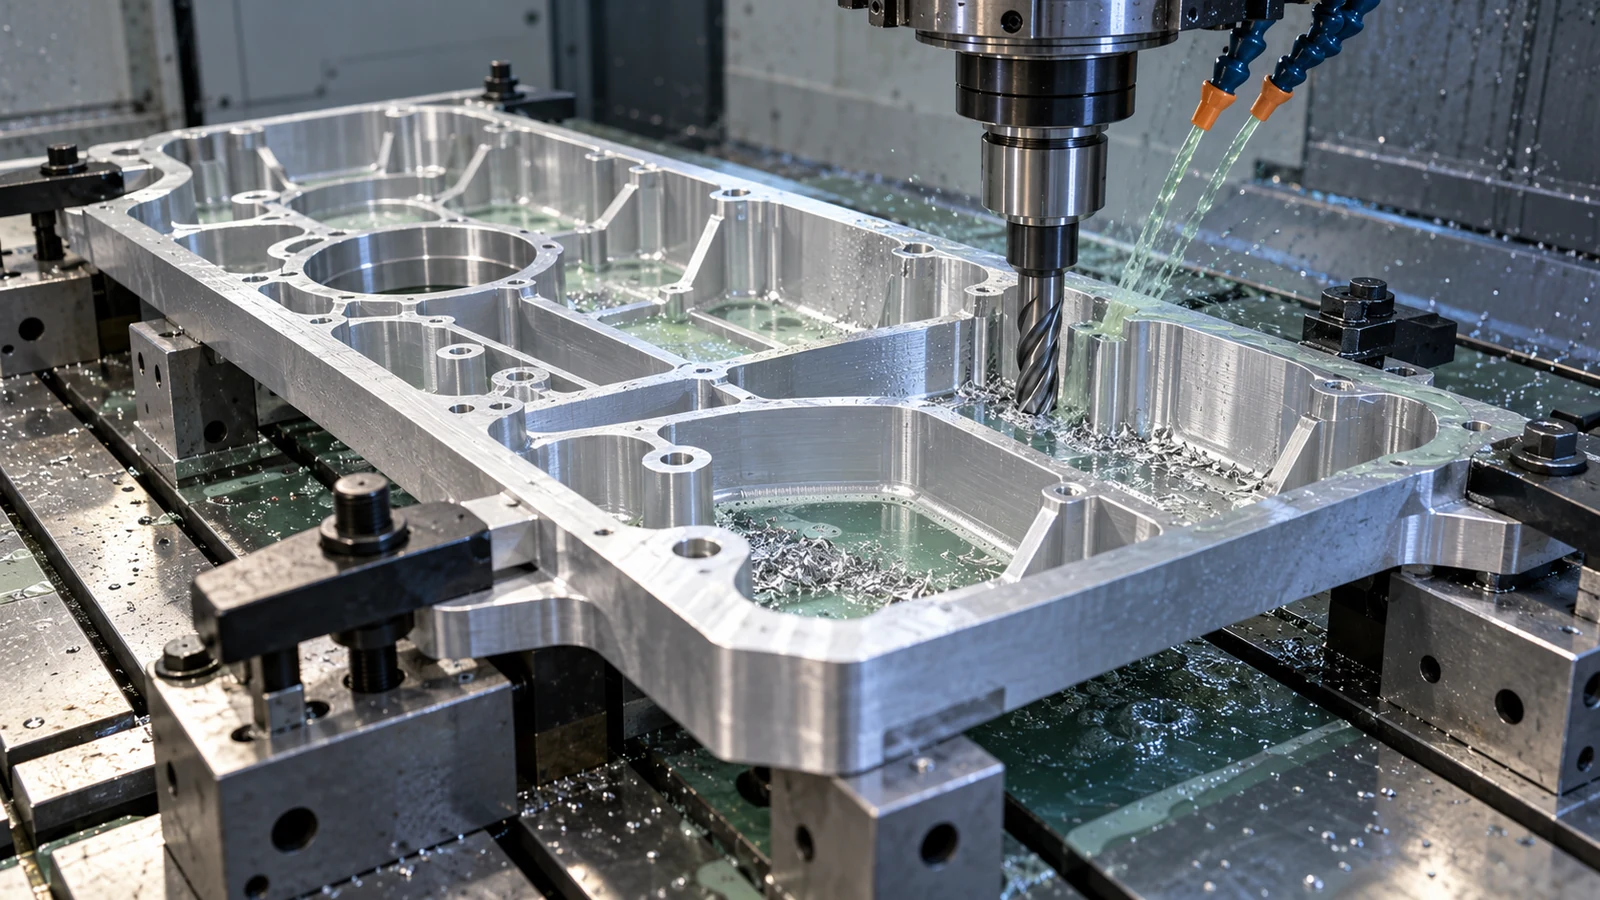
Das Prüfverfahren für Ebenheit, Position und andere kritische Maße abstimmen, einschließlich wann das Teil entspannt ist und wie es abgestützt wird. Die CNC-Fräsbearbeitungskapazität Seite beschreibt den relevanten Fertigungsweg auf Serviceebene; der konkrete Material- und Prozessplan muss dennoch anhand der Teilzeichnung bewertet werden.
Fragen zur Auswahl der 6061-Wärmebehandlung
Ist T651 für die CNC-Bearbeitung immer besser als T6?
Nein. T651 kann für geeignete Materialformen und verzerrungsempfindlichen Abtrag nützlich sein, aber Verfügbarkeit, Teilegeometrie, Kosten und Zeichnungsanforderungen sollten die Wahl bestimmen.
Verhindert T651, dass sich eine Platte verzieht?
Nein. Der Spannungsabbau betrifft nur einen Einflussfaktor auf die Verformung. Ungleichmäßiger Abtrag, Wärme, Einspannung und dünne Querschnitte können das Ergebnis weiterhin beeinflussen.
Kann eine Zeichnung nur 6061 angeben?
Ja, aber wenn Wärmebehandlung oder Produktform die Festigkeit, das Bearbeitungsverhalten oder die Abnahme beeinflussen, sollten Zeichnung oder Einkaufsspezifikation den geforderten Zustand eindeutig angeben.