
Lorsqu'une pièce en 6061 se voile après l'usinage d'une grande poche, le nom de l'alliage seul n'explique pas ce qui s'est passé. L'état du brut, la forme du produit, le schéma d'enlèvement de matière, le maintien pendant la coupe et la séquence des caractéristiques influencent tous les déformations. T6 et T651 sont des revenus apparentés, mais choisir entre eux ne garantit pas que l'un restera parfaitement plat ; c'est une décision concernant l'état du matériau de départ et le profil de risque de la pièce.
Ce que désignent T6 et T651
Les deux désignations se rapportent à des états de l'aluminium 6061 traité thermiquement. T6 désigne un état mis en solution, trempé et vieilli artificiellement. T651 ajoute généralement un relâchement des contraintes par étirage après le traitement thermique et le vieillissement pour les produits corroyés applicables. La définition exacte et la disponibilité doivent être vérifiées auprès de la forme de produit et de la spécification matière du fournisseur ; le suffixe ne remplace pas la confirmation du type de brut, de l'épaisseur et de la certification.
Pour l'approvisionnement, distinguez l'alliage du revenu et le revenu de la forme. “ 6061 ” identifie la famille d'alliages ; “ T6 ” ou “ T651 ” décrit un état ; tôle, barre ou profilé décrit la forme du produit dans laquelle la pièce sera découpée. La page matériau 6061-T6 et T651 du site est la référence de nuance pertinente, tandis que la vue d'ensemble des matériaux aluminium plus large permet la comparaison avec d'autres options en aluminium.
Pourquoi le relâchement des contraintes compte pendant l'usinage
Le brut corroyé peut contenir des contraintes résiduelles issues de son historique de production. Lorsque l'usinage enlève la matière de façon inégale, la section restante peut redistribuer ces contraintes et se déformer. Un état relâché de contraintes peut réduire l'un des facteurs de distorsion dans les applications appropriées, en particulier lorsqu'un enlèvement de matière important ou asymétrique est prévu. Il ne peut pas éliminer toutes les sources de déformation : la force de serrage, la chaleur, la charge de l'outil, les parois minces et une séquence d'usinage déséquilibrée comptent aussi.
C'est pourquoi une désignation T651 doit être traitée comme une donnée d'entrée pour la maîtrise des risques, et non comme une garantie de planéité. Une plaque épaisse comportant une poche profonde sur une seule face peut encore nécessiter une ébauche par étapes, des interruptions pour relâchement des contraintes lorsque cela est approprié, une passe de semi-finition de repos et une finition contrôlée. Une forme compacte avec un enlèvement équilibré peut ne pas justifier la sélection de la matière uniquement sur la base du suffixe d'état métallurgique. La géométrie de la pièce et l'état final requis déterminent l'importance réelle de cette différence.
Choisir selon la forme du brut et la géométrie de la pièce
| Condition de conception ou d'approvisionnement | Ce qu'il faut évaluer | Prochaine étape pratique |
|---|---|---|
| Grande pièce plaque avec poches profondes ou parois minces | Quantité et symétrie de l'enlèvement de matière ; planéité après usinage | Discuter d'une plaque adaptée détendue et d'un plan d'enlèvement par étapes |
| Composant issu de barre ou de profilé | Forme de produit disponible, section, rectitude et état spécifié | Confirmer la désignation exacte et la traçabilité du fournisseur avant libération |
| Géométrie d'accouplement critique | Tolérance fonctionnelle, stratégie de référence et état d'inspection | Spécifier l'exigence de finition et vérifier après l'opération finale |
| Pièce prototype ou à faible enlèvement | Disponibilité de la matière, coût, contraintes de délai et risque réel de déformation | Comparez les options au plan plutôt que de supposer que le T651 est toujours nécessaire |
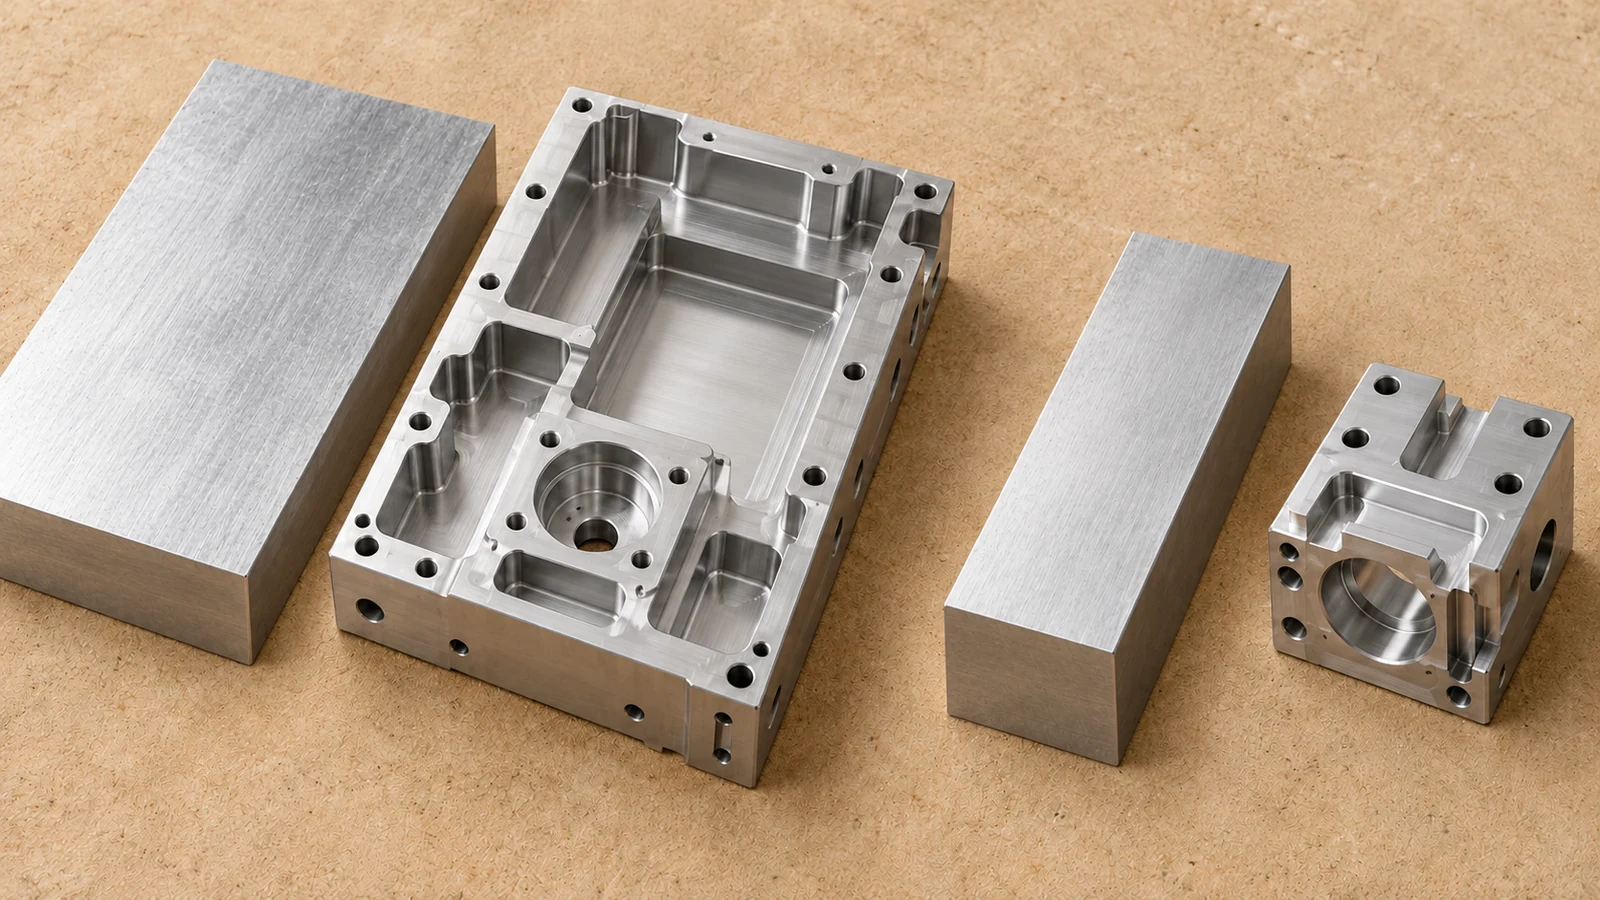
Le tableau est une aide au tri. La sélection finale doit correspondre au plan, à la spécification du stock et à l'exigence d'achat. Si un acheteur envisage une nuance différente — pas seulement un revenu — utilisez une revue de substitution de matériau contrôlée afin que l'approbation et les enregistrements restent alignés.
Gérer les déformations tout au long du processus
Le choix du matériau fonctionne mieux en parallèle de la planification des processus. Prévoyez suffisamment de stock pour le nettoyage, évitez d'enlever tout le matériau d'un côté avant d'équilibrer le côté opposé lorsque la géométrie le permet, et examinez comment le montage soutient les formes minces ou asymétriques. Lorsqu'une pièce est sensible, comparez son état après l'ébauche avec l'état d'inspection final au lieu de supposer que le premier montage prédit le dernier.
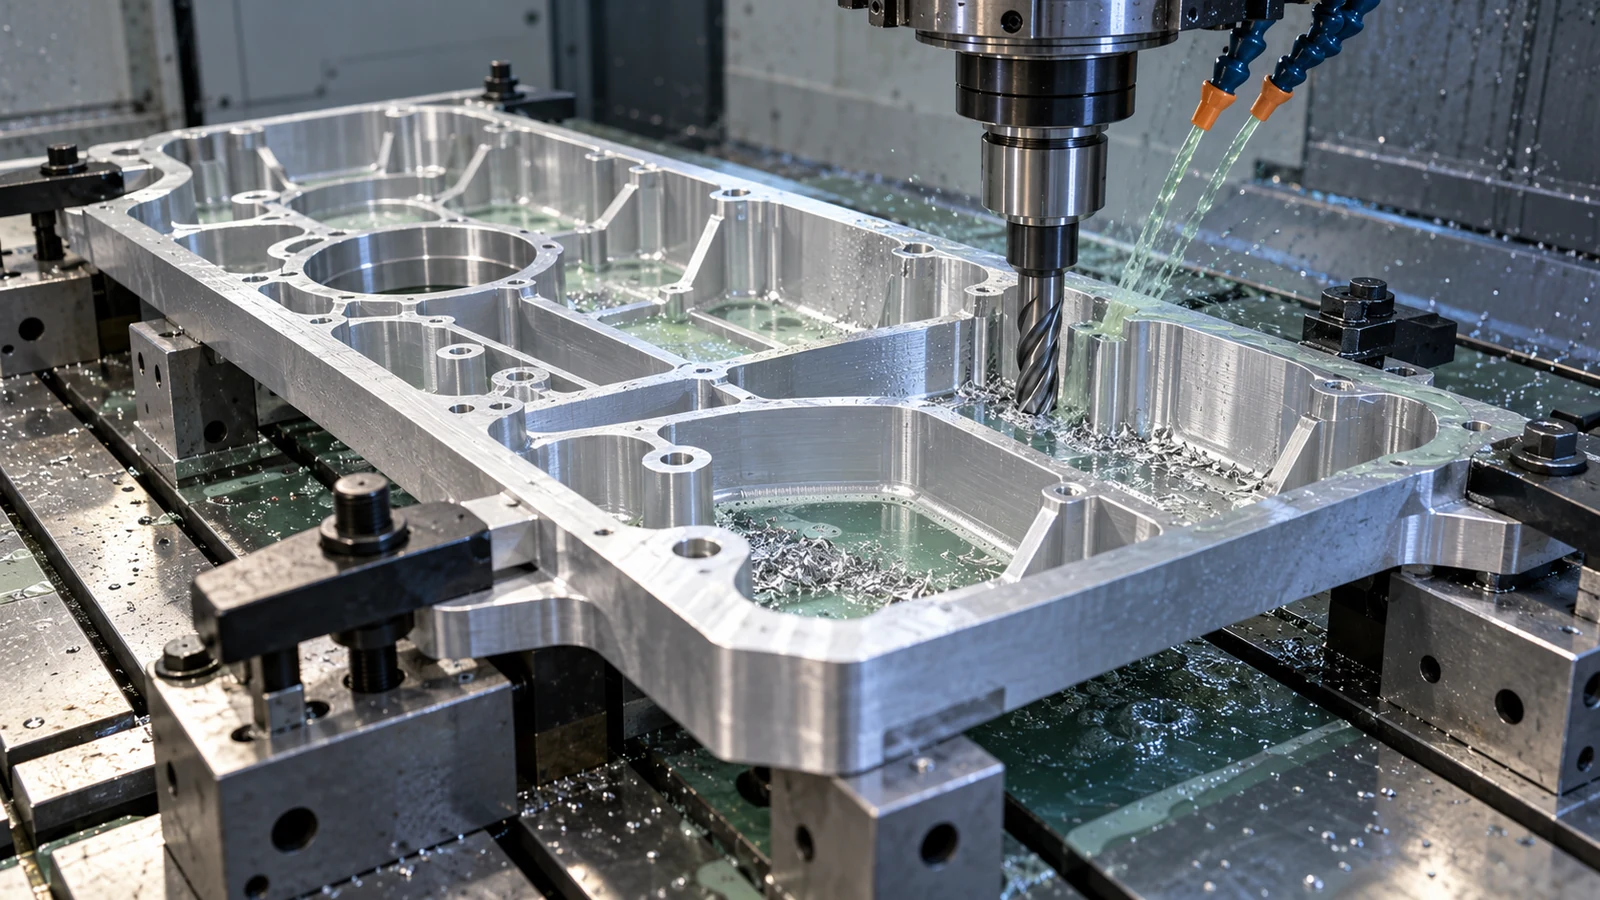
Convenez de la méthode d'inspection pour la planéité, la position et les autres dimensions critiques, y compris lorsque la pièce est débridée et comment elle est soutenue. La capacité de fraisage CNC page décrit la voie de fabrication pertinente au niveau du service ; le plan spécifique de matériau et de processus doit toujours être évalué par rapport au plan de la pièce.
Questions sur le choix du revenu du 6061
Le T651 est-il toujours meilleur que le T6 pour l'usinage CNC ?
Non. Le T651 peut être utile pour les formes de stock applicables et l'enlèvement sensible aux déformations, mais la disponibilité, la géométrie de la pièce, le coût et les exigences du plan doivent guider le choix.
Le T651 empêche-t-il une plaque de bouger ?
Non. La relaxation des contraintes traite l'un des facteurs de mouvement. Un enlèvement inégal, la chaleur, le bridage et les sections minces peuvent encore affecter le résultat.
Un plan peut-il indiquer uniquement 6061 ?
Oui, mais si le revenu ou la forme du produit affecte la résistance, le comportement à l'usinage ou l'acceptation, le plan ou la spécification d'achat doit identifier clairement l'état requis.