
Когда деталь из 6061 изгибается после фрезерования крупного кармана, одно название сплава не объясняет, что произошло. Исходное состояние заготовки, форма продукта, схема удаления материала, поддержка во время резания и последовательность обработки элементов — всё это влияет на деформацию. T6 и T651 — родственные состояния термической обработки, но выбор между ними не гарантирует, что один из них обеспечит идеальную плоскостность; это решение об исходном состоянии материала и профиле рисков детали.
Что обозначают T6 и T651
Оба обозначения относятся к состояниям термически обработанного алюминия 6061. T6 обозначает состояние после закалки и искусственного старения. T651 обычно добавляет снятие напряжений растяжением после термической обработки и старения для применимых деформированных продуктов. Точное определение и доступность следует проверять по форме продукта и спецификации материала поставщика; суффикс не заменяет подтверждение типа заготовки, толщины и сертификации.
При закупке различайте сплав и состояние термической обработки, а состояние — и форму продукта. “6061” обозначает семейство сплавов; “T6” или “T651” описывает состояние; плита, пруток или прессованный профиль описывает форму продукта, из которой будет вырезана деталь. Страница сайта о материалах 6061-T6 и T651 является соответствующей справкой по марке, а более широкий обзор алюминиевых материалов поддерживает сравнение с другими вариантами алюминия.
Почему снятие напряжений важно при обработке
Деформируемая заготовка может содержать остаточные напряжения, возникшие в процессе её производства. Когда при механической обработке материал удаляется неравномерно, оставшееся сечение может перераспределить эти напряжения и сместиться. Состояние после снятия напряжений может уменьшить один из факторов коробления в подходящих применениях, особенно там, где планируется значительное или асимметричное удаление материала. Оно не может устранить все источники смещения: усилие зажима, нагрев, нагрузка от инструмента, тонкие стенки и несбалансированная последовательность обработки также имеют значение.
Вот почему обозначение T651 следует рассматривать как входной параметр управления рисками, а не как гарантию плоскостности. Толстая плита с глубоким односторонним карманом всё ещё может требовать поэтапной черновой обработки, перерывов для снятия напряжений там, где это уместно, паузы для получистовой обработки и контролируемой чистовой обработки. Компактный элемент с уравновешенным съёмом материала может не оправдывать выбор заготовки исключительно по суффиксу состояния. Геометрия детали и требуемое конечное состояние определяют, насколько важна эта разница.
Выбор по форме заготовки и геометрии детали
| Условие проектирования или закупки | Что оценивать | Практический следующий шаг |
|---|---|---|
| Крупная плитная деталь с глубокими карманами или тонкими днищами | Объём и симметрия съёма материала; плоскостность после обработки | Обсудить подходящую плиту после снятия напряжений и поэтапный план съёма материала |
| Компонент из прутка или прессованного профиля | Доступная форма продукта, сечение, прямолинейность и заданное состояние | Подтвердить точное обозначение и прослеживаемость у поставщика перед выпуском |
| Критическая сопрягаемая геометрия | Функциональный допуск, стратегия базирования и состояние при контроле | Указать требование к готовой детали и проверить после финальной операции |
| Прототип или деталь с малым съёмом материала | Доступность материала, стоимость, ограничения по срокам поставки и фактический риск коробления | Сравнивайте варианты с чертежом, а не исходите из того, что T651 всегда необходим |
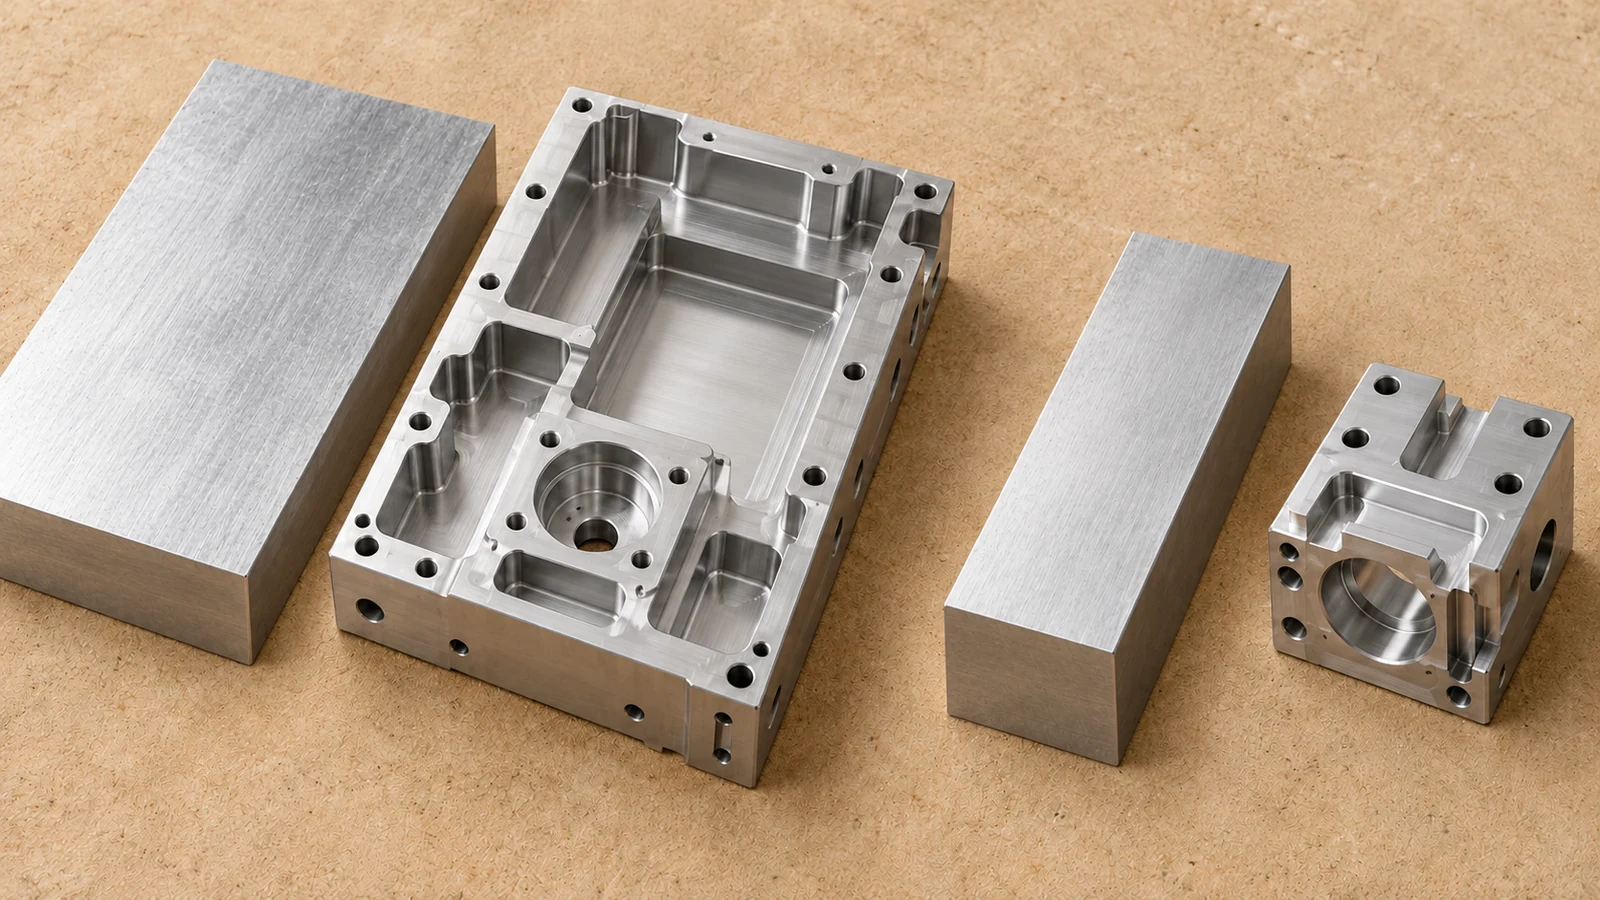
Таблица служит вспомогательным средством для предварительного отбора. Окончательный выбор должен соответствовать чертежу, спецификации заготовки и требованиям закупки. Если покупатель рассматривает другой сплав — а не только другое состояние термообработки — используйте контролируемую процедуру замены материала чтобы утверждение и записи оставались согласованными.
Управление деформацией в процессе обработки
Выбор материала наиболее эффективен в сочетании с планированием процесса. Оставляйте достаточный припуск для зачистки, избегайте удаления всего материала с одной стороны до уравновешивания противоположной стороны, когда это позволяет геометрия, и проверяйте, как приспособление поддерживает тонкие или асимметричные элементы. Для чувствительных деталей сравнивайте их состояние после черновой обработки с состоянием при окончательном контроле, а не полагайтесь на то, что первая установка предопределяет последнюю.
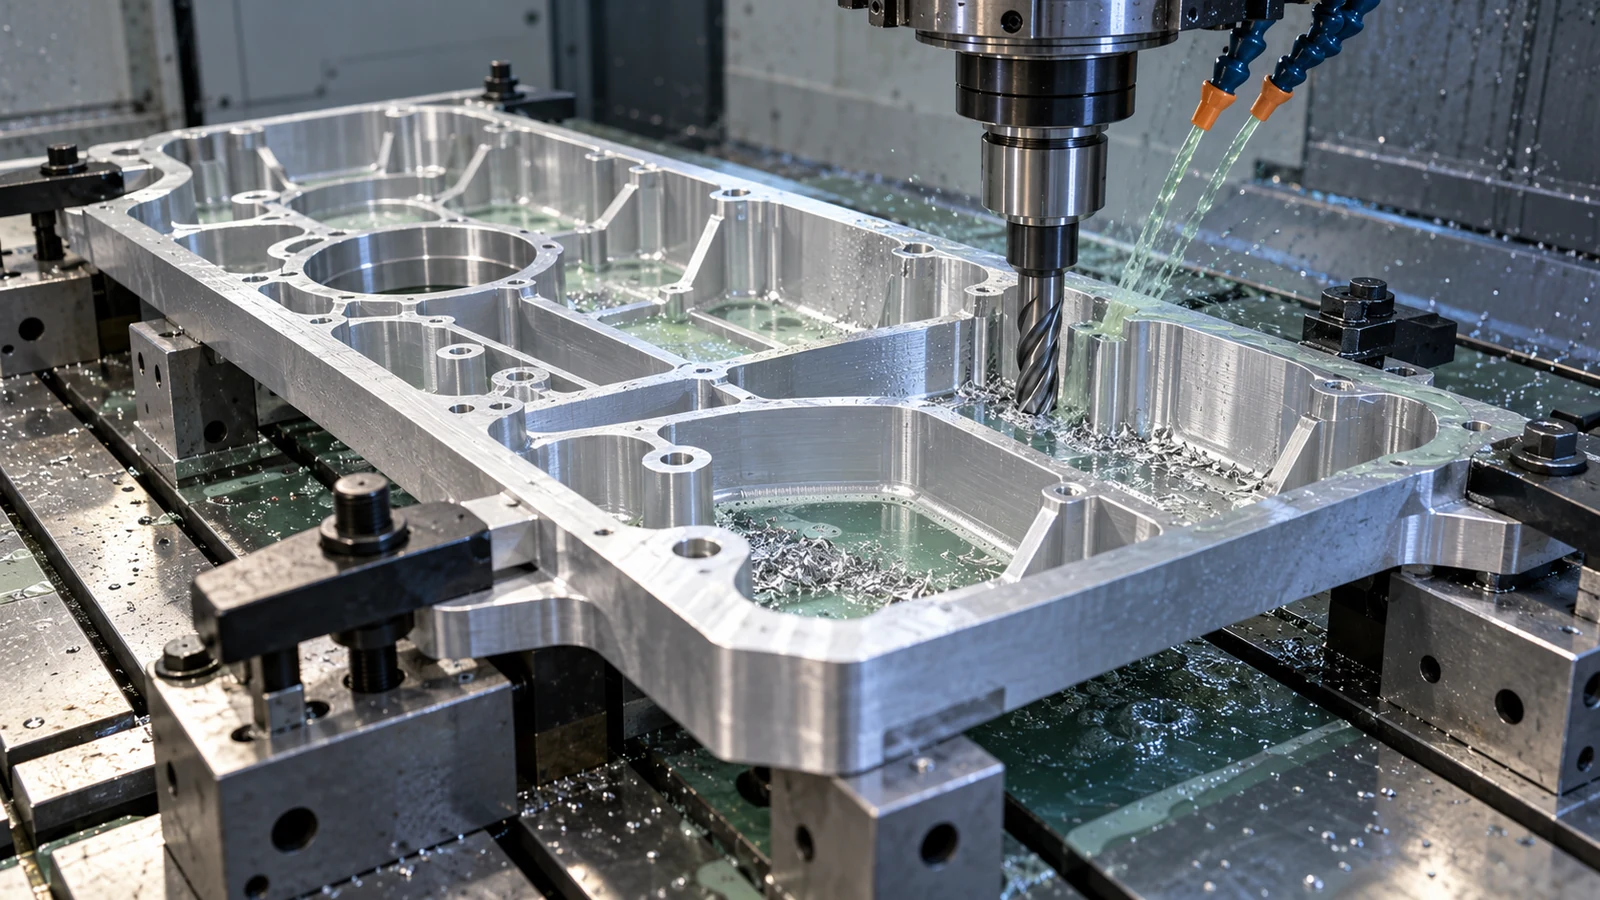
Согласуйте метод контроля плоскостности, позиционирования и других критических размеров, включая то, когда деталь освобождается от зажима и как она поддерживается. Страница возможностей ЧПУ-фрезерования описывает соответствующий производственный маршрут на уровне услуг; конкретный материал и план процесса всё равно должны оцениваться по чертежу детали.
Вопросы о выборе состояния 6061
Всегда ли T651 лучше T6 для обработки на станках с ЧПУ?
Нет. T651 может быть полезен для применимых форм заготовки и съёма материала, чувствительного к короблению, но выбор должен определяться доступностью, геометрией детали, стоимостью и требованиями чертежа.
Предотвращает ли T651 перемещение плиты?
Нет. Снятие напряжений устраняет лишь одну из причин перемещения. Неравномерный съём, нагрев, зажим и тонкие сечения по-прежнему могут влиять на результат.
Может ли на чертеже указываться только 6061?
Это возможно, но если отпуск или форма продукта влияют на прочность, обрабатываемость или приемку, чертеж или закупочная спецификация должны четко указывать требуемое состояние.