
Для мелкосерийной пластиковой детали лучший маршрут зависит не столько от названия процесса, сколько от того, что нужно выяснить или получить. Обработка на станках с ЧПУ обычно имеет смысл, когда геометрия ещё меняется, требуемое количество ограничено или деталь должна быть изготовлена из конструкционного материала. Литьё под давлением становится привлекательнее, когда стабильная конструкция требует повторяющегося производства, а стоимость оснастки можно распределить на достаточное количество изделий. Сравнивайте весь маршрут — оснастку, цену детали, свободу проектирования, форму материала, валидацию и график, — а не только заявленную цену за штуку.
Это различие важно для закупщиков, заказывающих прототипы, пилотные партии, сменные компоненты или ранние производственные партии. Литовая деталь может иметь низкую повторяющуюся стоимость единицы, однако начальная оснастка и работы по технологичности литья могут преобладать в небольшом заказе. Обработанная деталь может стоить дороже за единицу, но позволяет избежать специальной пресс-формы и сохраняет возможность доработать элемент до фиксации конструкции.
Сравнивайте весь маршрут, а не цену за единицу
Полезное сравнение отделяет единовременные затраты от повторяющихся. Обработка на станках с ЧПУ обычно не требует инвестиций в пресс-форму, но каждая деталь требует машинного времени, наладки, закрепления заготовки, смены инструмента и контроля. Литьё под давлением требует оснастки, испытаний пресс-формы и наладки процесса, но стабильный цикл может производить повторяющиеся детали с меньшей обработкой на единицу. Ни одна из схем не гарантирует более низкую общую стоимость: количество, размер детали, смола, допуски, требования к внешнему виду и вторичные операции смещают точку безубыточности.
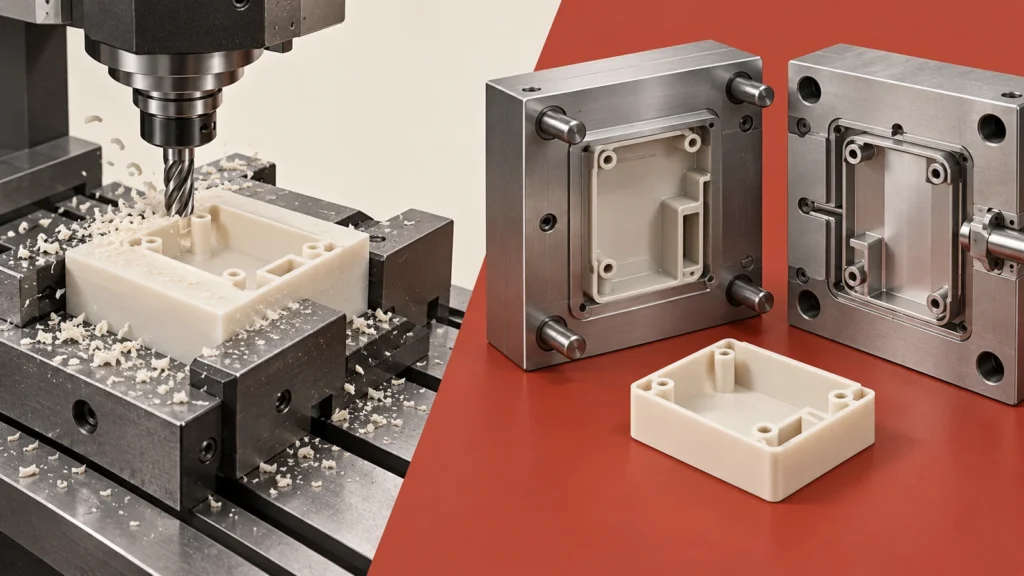
Попросите поставщиков показать допущения, лежащие в основе их сравнения. Включает ли “цена за штуку” сертификацию материала, отделку, контроль, упаковку или амортизацию пресс-формы? Основана ли котировка на готовом чертеже или на предварительной модели? Сравнение, исключающее оснастку для одного маршрута или контроль для другого, не готово для принятия решения.
Когда обработка на станках с ЧПУ — более безопасный первый шаг
Механическая обработка часто является практичным выбором, когда конструкция ещё не стабильна. Монтажное отверстие может сместиться после испытания на посадку; стенку может потребоваться утолщить после проверки жёсткости; или уплотнительная площадка может потребовать другой ширины после сборочного испытания. Без полости пресс-формы, которую нужно дорабатывать, инженеры могут оценить пересмотренную геометрию в последующем изготовлении. Это не делает каждую доработку бесплатной: новое программирование, материал, наладка и контроль по-прежнему влекут за собой затраты и сроки.
Это также полезно, когда детали нужен материал, доступный в виде обрабатываемой плиты, прутка или блока, но не рассматриваемый в проекте как смола для литья. Запрошенную марку и форму заготовки необходимо подтвердить, поскольку “одно и то же семейство полимеров” не означает, что обработанные и формованные детали ведут себя одинаково. Направление волокон или экструзии, остаточное напряжение, влажностная кондиция и толщина стенки могут влиять на измерения и эксплуатацию.
Геометрия накладывает реальные ограничения. Глубокие внутренние полости, тонкие рёбра, поднутрения и замкнутые каналы могут быть недоступны для режущего инструмента или дороги в обработке. Проектировщикам следует проверять вылет инструмента, радиусы скруглений, поверхности для закрепления заготовки и возможность изготовления детали за одну наладку или с несколькими ориентациями. Полезный обзор может ссылаться на Возможность быстрого прототипирования на станках с ЧПУ и варианты мелкосерийного производства когда они относятся к плану сборки.
Когда литьё под давлением оправдывает затраты на оснастку
Литьё под давлением становится более привлекательным, когда геометрия изделия и материал достаточно определены, повторяющийся спрос реалистичен, а литьевая конструкция может быть проверена. Пресс-форма — это не просто статья затрат; это часть определения процесса. Расположение впускных литников, длина потока, вентиляция, охлаждение, выталкивание, усадка и расположение плоскости разъёма влияют на деталь. Эти решения могут влиять на внешний вид, размерную стабильность, линии спая и то, как компонент сопрягается с соседними деталями.
Перед утверждением пресс-формы определите, какие элементы являются критическими и как они будут измеряться. Номинальная поверхность CAD не является планом приёмки. Укажите базы, допуски, марку материала, косметические зоны и условия, при которых проверяются размеры. Если компонент нагружен, герметизирован или выставляется в сборке, определите функциональные интерфейсы, а не применяйте жёсткие допуски без разбора.
Экономика оснастки также зависит от ожидаемых доработок. Если пилотная сборка, вероятно, выявит изменения интерфейсов, стоимость модификации пресс-формы следует включить в план. И наоборот, продолжение механической обработки зрелой конструкции при объёме, который оправдывал бы оснастку, может сделать повторяющуюся стоимость детали неоправданно высокой. Правильное сравнение — это диапазон правдоподобных количеств и инженерных изменений, а не единственный оптимистичный прогноз.
Форма материала меняет то, что доказывает прототип
Прототип полезен только в том случае, если его данные соответствуют поставленному вопросу. Механически обработанный пластиковый компонент может ответить на вопросы о габаритах, доступе при сборке, базовой посадке и некоторых функциональных нагрузках. Он может не предсказать усадку при литье, прочность линий спая, ориентацию волокон или внешний вид поверхности. Литой образец может более непосредственно проверить фактический процесс литья, но первая проба всё ещё может потребовать корректировки, прежде чем она будет представлять стабильное производственное состояние.
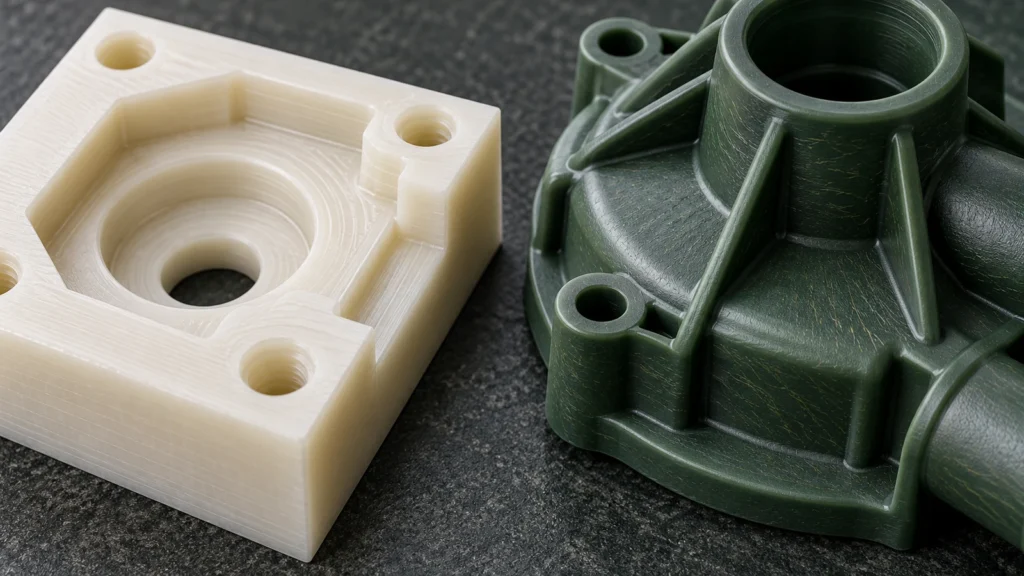
Валидация должна соответствовать риску компонента. Некритичная крышка может потребовать проверок размеров и сборки. Граница давления, опора подшипника или уплотнительный компонент могут потребовать функциональных испытаний при заданных температуре, нагрузке, жидкости и циклах. Быстрый прототип может отсеять концепции; он не может заменить квалификацию, которая относится к конечному материалу и производственному процессу.
Практическая проверка выбора маршрута
Используйте эти вопросы перед запросом коммерческих предложений:
- Сколько деталей нужно для первой сборки и насколько вероятно, что это количество повторится?
- Какие размеры, поверхности или интерфейсы определяют посадку и функционирование?
- Зафиксирована ли модель или следующая сборка должна сохранять возможность изменений?
- Содержит ли деталь элементы, до которых трудно добраться режущим инструментом или которые трудно отлить и извлечь?
- Должен ли прототип представлять производственную смолу и производственный процесс, или это только модель формы и посадки?
- Какие записи о контроле, документы на материалы и испытания необходимы для приёмки?
Затем сравните как минимум два сценария: ожидаемое пилотное количество и реалистичное количество повторного производства. Включите инженерные изменения, обслуживание или модификацию оснастки, вторичные операции, контроль и допущения по отходам. Если ответ резко меняется в зависимости от объёма, оставьте решение открытым, пока спрос и зрелость конструкции не станут яснее.
Держите переход между маршрутами под контролем
Переход от обработанного прототипа к литой детали — это передача конструкции, а не простая замена процесса. Заново проверьте толщины стенок, рёбра, бобышки, уклоны, радиусы и стратегию допусков с учётом процесса литья. Пересмотрите интерфейсы, которые были обработаны из заготовки, поскольку усадка при литье и колебания процесса могут изменить посадку. И наоборот, не перепроектируйте каждую особенность под литьё, пока не известны материал, концепция оснастки и функциональные требования.
Краткий пакет передачи должен включать управляемую ревизию чертежа или модели, спецификацию материала, размеры, критичные для функционирования, метод контроля, предполагаемые проверочные испытания и запись открытых конструкторских рисков. Это даёт производственной команде и команде качества общую основу для сопоставления доказательств по прототипу с доказательствами по серийному производству.
Часто задаваемые вопросы
Всегда ли ЧПУ-обработка дешевле для малой партии?
Нет. Она часто позволяет избежать специальной пресс-формы, но сложность детали, цена заготовки, время обработки, наладка, отделка и контроль всё равно могут сделать малую партию дорогой. Сравнивайте общую стоимость проекта с учётом фактической конструкции и количества.
Может ли обработанный прототип представлять деталь, изготовленную литьём под давлением?
Он может представлять отдельные геометрические элементы и интерфейсы, но не воспроизводит автоматически усадку, связанную с литьём, ориентацию потока, линии спая или поверхностные эффекты. Определите, на какие вопросы должен ответить прототип.
Когда команде следует переходить к пресс-форме?
Рассматривайте оснастку, когда конструкция и материал достаточно стабильны для проверки, повторяющийся спрос оправдывает инвестиции, а литая геометрия может соответствовать функциональным требованиям и требованиям контроля детали.