
Латуни C360 и C260 решают разные производственные задачи. C360 широко выбирают благодаря хорошей обрабатываемости резанием при изготовлении точеных деталей; C260 — это латунь патронного типа, связанная с потребностями формообразования и изготовления. Выбор между ними — это не столько поиск “лучшей латуни”, сколько решение о том, какое свойство действительно нужно детали: эффективная обработка, способность к деформации, заданный состав или соответствие требованию проекта.
Содержание
- Пусть назначение детали задает сравнение
- Почему C360 часто выбирают для механически обрабатываемых элементов
- Когда важен путь формообразования C260
- Проверьте состав и ограничения заказчика
- Сравните весь производственный маршрут
- Часто задаваемые вопросы
Пусть назначение детали задает сравнение
Прежде чем сравнивать предложения, опишите производственный путь. Деталь в основном точится из прутка, или ее будут гнуть, штамповать, волочить или формовать перед финальной обработкой? Указана ли на чертеже уже конкретная марка латуни? Контактирует ли деталь с водой, проводит ли ток, герметизирует ли жидкость или служит декоративным элементом? Выбор материала только по скорости обработки может упустить операцию, которая определяет эксплуатационные характеристики или одобрение.
Отделите обязательные требования от предположений. Указание на чертеже, стандарт заказчика или нормативное ограничение обязательны, пока ответственный орган не одобрит изменение. Предпочтение, унаследованное от более старой детали, может быть предметом обсуждения, но все равно требует проверки. Поэтому полезное сравнение начинается с требований к элементу и процессу, а не с наличия на складе у поставщика.
Используйте сайт Информация о латуни C36000 и Информация о латуни C26000 чтобы подтвердить, какую марку описывает каждая страница. Затем сравните точную спецификацию, форму продукта, состояние и документацию, указанные на чертеже или в заказе на закупку. Общего обозначения “латунь” недостаточно для контролируемой производственной детали.
Почему C360 часто выбирают для механически обрабатываемых элементов
C360 — это латунь с хорошей обрабатываемостью резанием, обычно применяемая там, где важны токарная обработка из прутка и повторяющиеся мелкие элементы. Ее состав способствует благоприятному дроблению стружки во многих операциях обработки, что может делать ее практичным выбором для фитингов, резьбовых деталей, штифтов и подобных компонентов. Производственная ценность может исходить от предсказуемого стружкообразования и эффективного резания, а не от одной рекламной скорости.
Это преимущество следует привязывать к фактическим элементам. Деталь с длительными токарными операциями, множеством канавок и повторяющимися резьбами может выиграть больше, чем простой блок с несколькими просверленными отверстиями. Жесткость станка, геометрия пластины, подача, СОЖ, состояние заготовки и закрепление также влияют на результат. Если деталь не испытывает реальной проблемы со стружкообразованием или временем цикла, смена сплава может добавить работу по квалификации без значимой производственной выгоды.
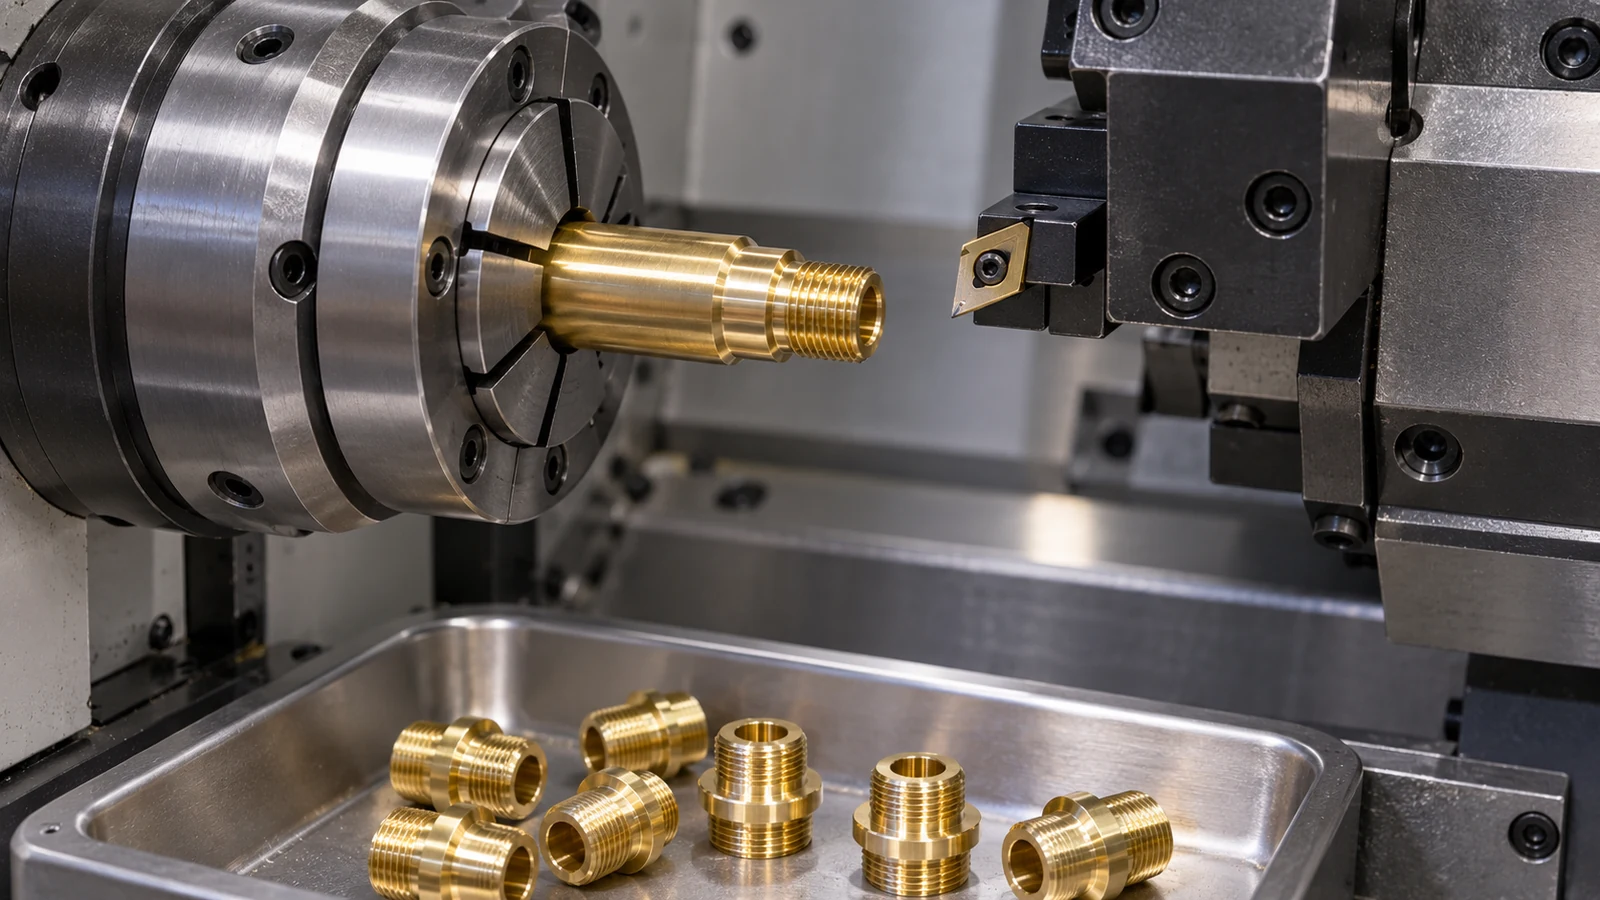
Также проверьте, требует ли конструкция деформации после обработки. Не следует предполагать, что марка с хорошей обрабатываемостью резанием выдержит тот же путь формообразования, что и марка, выбранная для этой цели. Если деталь нужно гнуть, развальцовывать, обжимать или сильно деформировать, попросите ответственных за материал и процесс рассмотреть фактическое состояние и операцию, а не полагаться на общее описание обрабатываемости.
Когда важен путь формообразования C260
C260 обычно ассоциируется с применением в производстве патронных гильз и часто рассматривается там, где важны характеристики формообразования. Это может сделать его лучшей отправной точкой для деталей, которые штампуются, вытягиваются или гнутся, чем марка, выбранная в первую очередь по обрабатываемости. Точная пригодность зависит от формы изделия, состояния нагартовки, сложности формообразования, направленности и спецификации поставщика. Не следует делать вывод о гарантированном радиусе гиба или пределе формообразования только по названию сплава.
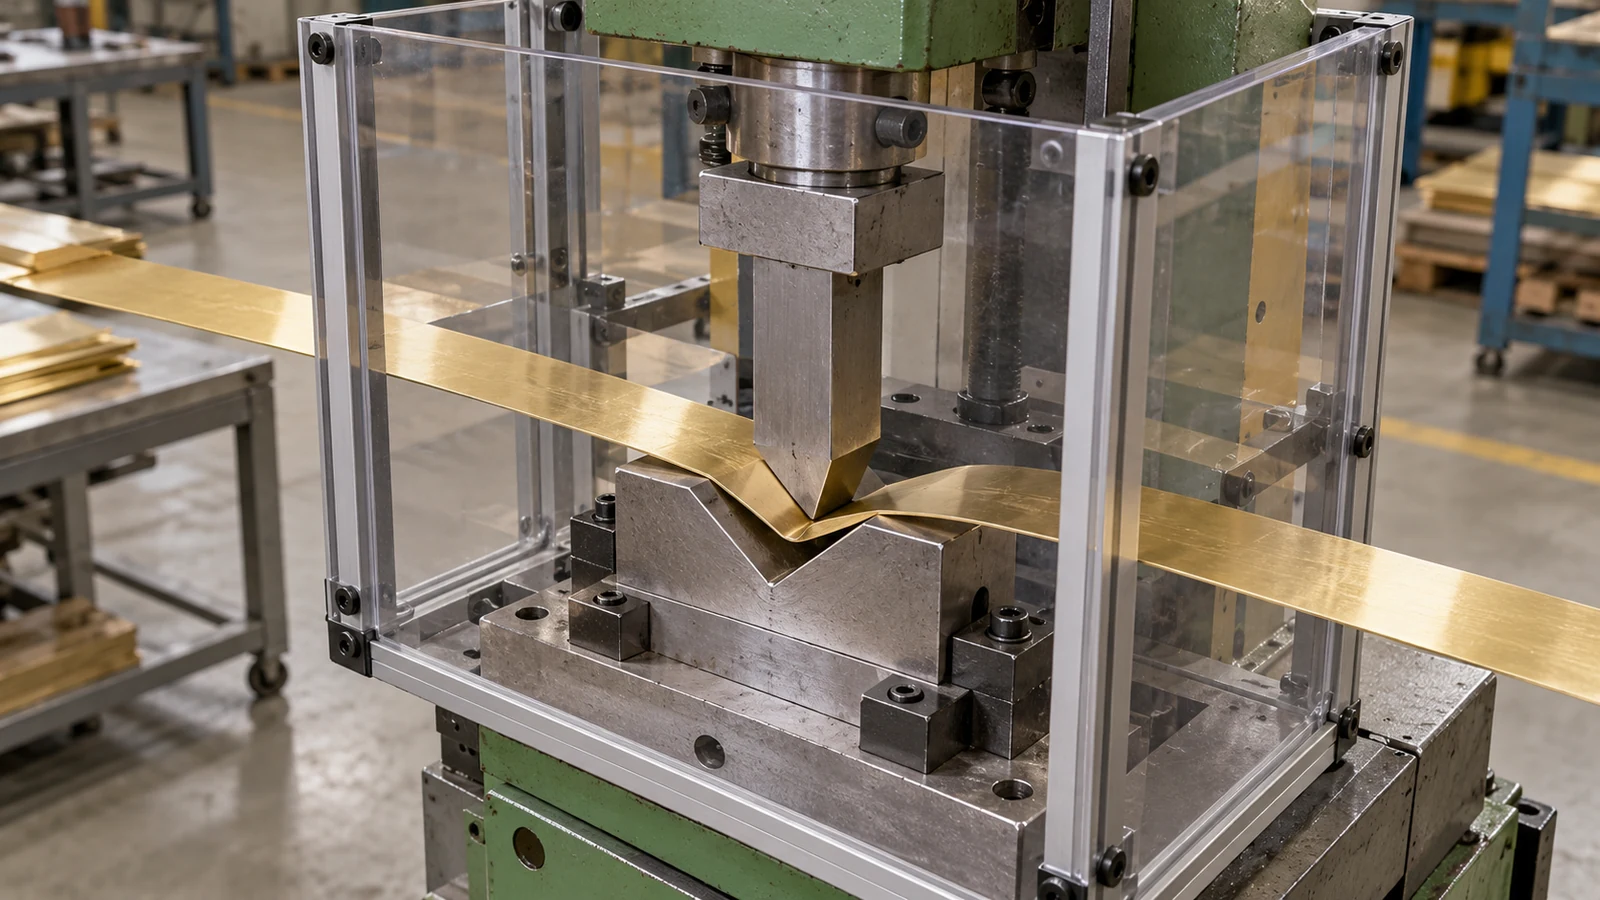
Когда механическая обработка является лишь одним из этапов процесса, важна последовательность. Сформированная заготовка может обрабатываться на отдельных поверхностях, или обработанный компонент может позже подвергаться гибке при сборке. Состояние материала и направление зерна могут влиять на поведение в процессе, поэтому инженерный отдел должен определить операцию, которая контролирует приемку. Поставщик должен получить достаточно информации для расчёта цены по предполагаемому маршруту, а не только контур готовой детали, скрывающий критический этап формообразования.
Если форма сложная, изготовьте прототип критической геометрии и определите, что будет проверяться: трещины, утонение, пружинение, посадка или повреждение поверхности. Испытание механической обработки не может подтвердить требование к формообразованию. И наоборот, если компонент полностью обрабатывается из прутка и деформация не задействована, преимущества C260, связанные с формообразованием, могут не оправдать перехода с утверждённого процесса на C360.
Проверьте состав и ограничения заказчика
Состав латуни может подпадать под ограничения, специфичные для заказчика, рынка или применения. Подтвердите, контактирует ли деталь с питьевой водой, существуют ли электрические или электронные ограничения, декларации о продукции или иные требования к контролируемым веществам. Не предполагайте, что два медно-цинковых сплава имеют одинаковый статус соответствия только потому, что оба называются латунью. Владелец проекта должен определить применимое регулирование или спецификацию заказчика и установить, какие доказательства требуются от поставщика материала.
Запрашивайте точную марку и документацию, ожидаемую для каждой партии. Если требуются сертификаты, прослеживаемость или декларации, укажите их в закупочных документах. Замена, изменяющая химический состав, может повлиять на утверждение, даже если размеры и внешний вид детали остаются неизменными. Держите проверку соответствия отдельно от заявлений об обрабатываемости, чтобы производственное испытание не было ошибочно принято за квалификацию материала.
| Фактор решения | C360 может подойти, когда… | C260 может подойти, когда… |
|---|---|---|
| Доминирующий процесс | Повторяющаяся механическая обработка из прутка является центральной | Формообразование или деформация — основная операция |
| Производственное узкое место | Контроль стружки или производительность точения документированы | Качество формы или формообразование определяют маршрут |
| Статус проектирования | Марка указана и подтверждена для детали | Требования к формовке поддерживают эту марку и состояние |
| Утверждение | Состав соответствует требованиям заказчика | Состав и документы соответствуют требованиям проекта |
Это скрининговое сравнение, а не замена стандарту на материал или инженерному утверждению. Если требуемое свойство не определено, зафиксируйте вопрос и решите его до закупки производственного запаса.
Сравните весь производственный маршрут
Составьте смету на основе маршрута, включающую материал, наладку, механическую обработку, формовку, риск брака, удаление заусенцев, финишную обработку, контроль и квалификацию. Более короткий цикл обработки может быть компенсирован вторичной обработкой или операцией формовки, которую данная марка не поддерживает. Материал с более высокой ценой за единицу может снизить общую стоимость, если он исключает переделку или обеспечивает требуемый процесс, — но этот вывод должен основываться на утверждённых испытаниях и реалистичных допущениях по партии.
Для токарной детали обсудите критические элементы и последовательность с командой токарной обработки с ЧПУ. Если формовка или штамповка входит в фактический маршрут, подтвердите эту возможность и ответственность у соответствующего поставщика, а не предполагайте, что механический цех её обеспечивает. Это делает сравнение предложений честным в отношении того, какие процессы включены.
При предложении изменения сохраняйте ревизию чертежа, точную марку, документы поставщика, результаты валидации и утверждение. Укажите причину изменения: удаление стружки, формуемость, доступность или требование заказчика. Эта запись не позволяет последующему изменению источника закупки незаметно отменить осознанное инженерное решение.
Часто задаваемые вопросы
Лучше ли C360, чем C260, для обработки на ЧПУ?
C360 обычно выбирают за поведение при свободной обработке, особенно для повторяющихся токарных работ. Оптимальный вариант всё равно зависит от элементов детали, последующих процессов, утверждённых требований и фактических производственных результатов.
Подходит ли C260 для обработанных деталей?
Его можно обрабатывать, но его часто рассматривают там, где важны характеристики формовки. Подтвердите состояние материала и производственный маршрут, а не предполагайте, что он является прямой заменой C360.
Можно ли формовать C360 после механической обработки?
Не предполагайте, что операция формовки допустима только на основании названия марки. Проверьте указанное состояние, деформацию и критерии приёмки с владельцами проекта и процесса.
Может ли покупатель заменить одну марку латуни на другую?
Только через применимую процедуру согласования. Изменения марки могут повлиять на формовку, обработку, состав, документацию и квалификацию заказчика, даже если деталь выглядит неизменной.