
Краткий ответ: Обработка нержавеющей стали 15-5 PH следует планировать исходя из точной спецификации изделия и состояния после термообработки, а не только из обозначения “PH stainless”. Типичный инженерный маршрут — удалить основную часть припуска в поставляемом состоянии, пригодном для обработки, предусмотреть заданный этап старения и выполнить финишную обработку размеров, которые должны контролироваться в конечном состоянии. Допустимость такого маршрута определяется руководящими документами на материал и обработку.
Данное руководство ограничено деталями из 15-5 PH (UNS S15500/XM-12) и передачей их от механической обработки к старению. Оно не является общим сравнением всех нержавеющих сталей с выделением упрочняющей фазы и не заменяет указание термообработки на чертеже.
Определите спецификацию до выбора маршрута
Подтвердите, заказан ли пруток, плита, лист, полоса или поковка, затем сопоставьте сертификат на материал со спецификацией и состоянием на чертеже. 15-5 PH обычно задаётся через стандарты на формы продукции; один UNS S15500 не содержит всех требований к закупке или термообработке. Техническая литература Carpenter/AK Steel описывает 15-5 PH как нержавеющую сталь с выделением упрочняющей фазы и приводит рекомендации по изготовлению в зависимости от состояния. Эти сведения следует применять только при их соответствии заказанной продукции и действующей редакции.
Для более широкого семейства марок см. раздел сайта обзор материалов из нержавеющей стали. Существующие статьи сайта по 17-7 PH и 13-8 PH рассматривают собственные маршруты для этих марок; данная статья посвящена состоянию продукции 15-5 PH, порядку операций и финальному контролю.
Определите, какие элементы обрабатываются до старения
Когда заказанное состояние и утверждённый процесс допускают обработку до старения, удалите основную часть припуска, пока заготовка находится в этом заданном состоянии. Сохраняйте стабильную схему базирования на протяжении черновой обработки и оставляйте запланированный припуск на размерах, которые могут измениться или потребовать чистового прохода после термической обработки. Не предполагайте универсальное значение усадки: изменение размеров зависит от спецификации материала, исходного состояния, геометрии детали, закрепления и фактического термического цикла.
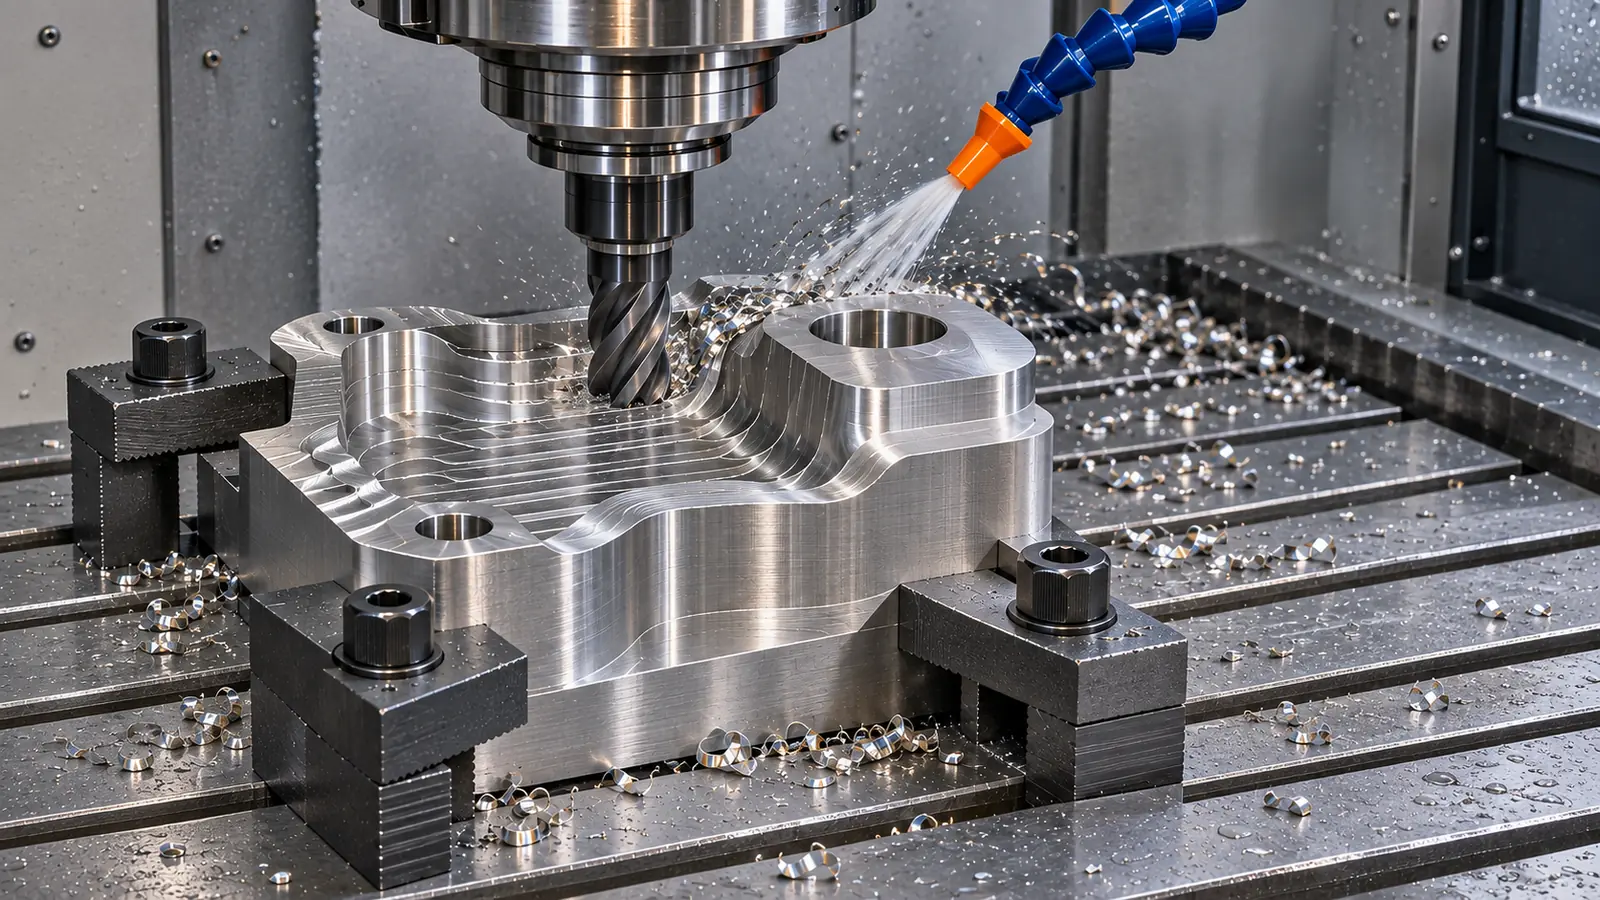
Перечислите элементы по функции. Некритичные зазоры могут быть выполнены до обработки; посадочные места под подшипники, уплотнительные поверхности, соосные отверстия или сопрягаемые буртики могут потребовать окончательной обработки или проверки после неё. Если деталь преимущественно призматическая, страница сайта возможностей ЧПУ-фрезерования описывает категорию процесса. Сам маршрут всё равно должен быть согласован с ответственным термистом и владельцем чертежа.
Сохраните припуск на финишную обработку и перенос баз
Припуск на чистовую обработку полезен только тогда, когда он привязан к измеримой поверхности и восстанавливаемой базе. Определите поверхности, которые должны быть обработаны после старения, укажите целевое состояние для окончательных размеров и убедитесь, что остаётся достаточно припуска, не оставляя при этом массивную нестабильную стенку. Большой общий припуск может увеличить нагрузку при чистовой обработке; слишком малый припуск может оставить локальный элемент меньше номинала или неспособным быть обработанным.
Спланируйте, как деталь будет базироваться после термического цикла. Если черновая база исчезает при обработке или искажение делает её ненадёжной, используйте сохранённый базовый элемент, интерфейс приспособления или документированный метод повторного восстановления. Поддерживайте усилия зажима достаточно низкими для жёсткости сечения и проверяйте геометрию в свободном состоянии там, где это требует чертёж. Смысл в том, чтобы отличить перемещение детали от вариации измерения или установки перед редактированием номинальной модели.
Проверьте состояние, которое получит заказчик
Прослеживаемость материала, записи о термической обработке и результаты измерений отвечают на разные вопросы. Сертификат материала подтверждает поставленную продукцию; записи об обработке документируют согласованный цикл; контроль проверяет готовую геометрию. Не рассматривайте одно как замену другому. Указывайте требуемое место и метод испытания на твёрдость только тогда, когда этого требует руководящая спецификация, и избегайте нанесения отпечатка на критическую функциональную поверхность.
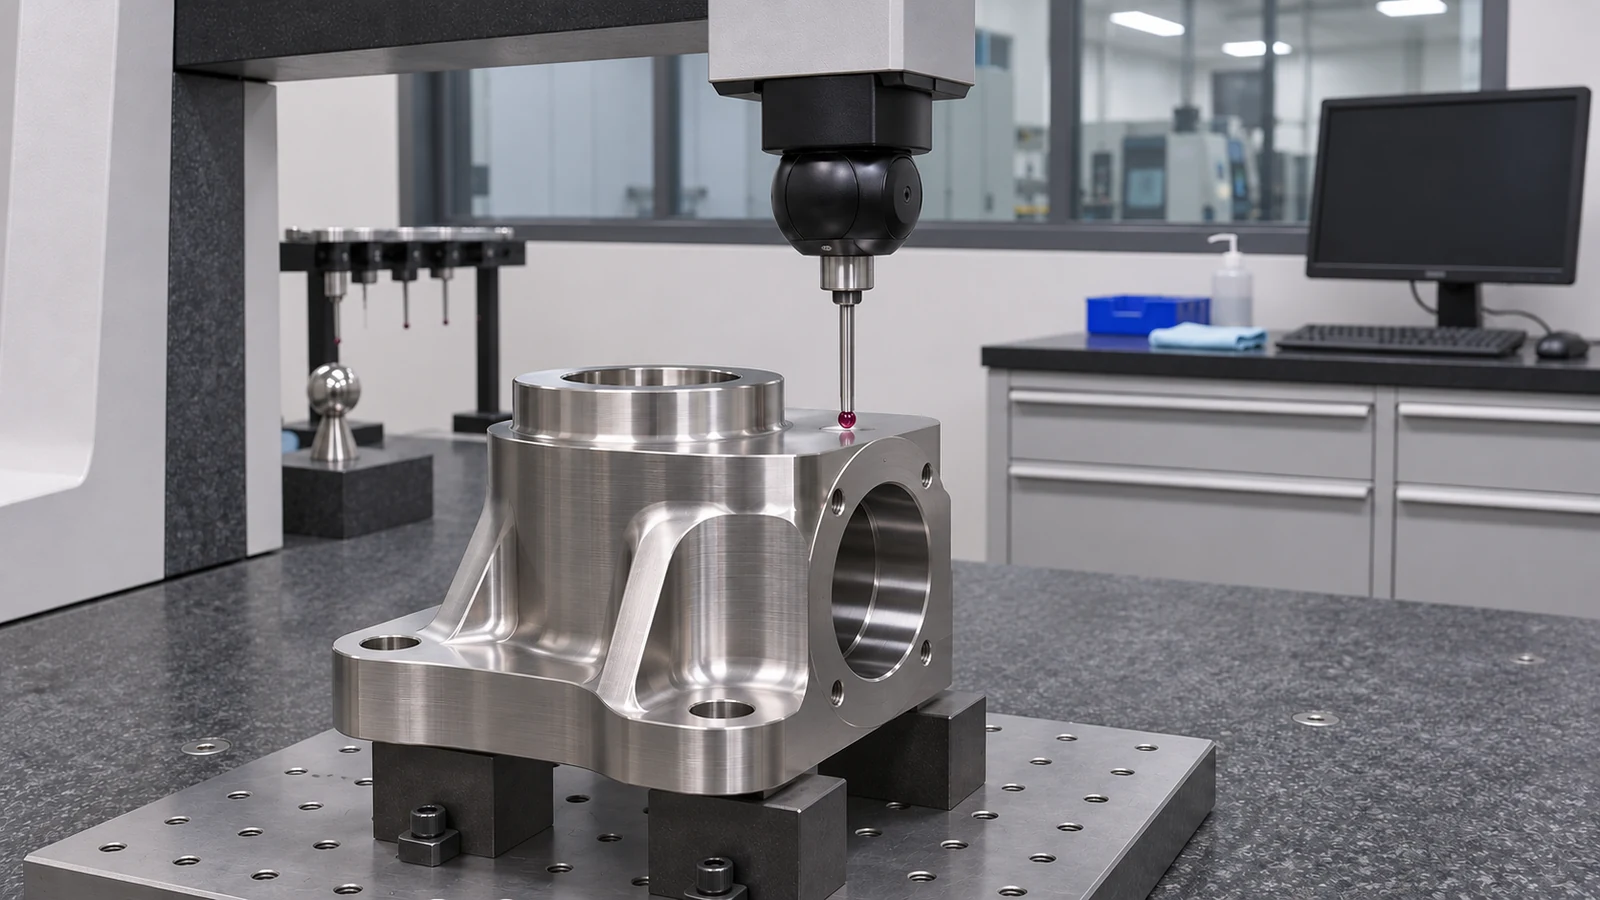
Измеряйте критические элементы после финальной операции и в определённом состоянии. Для длинного компонента укажите опору и ориентацию, использованные при измерении, если гравитация или закрепление могут повлиять на результат. Для детали с несколькими отверстиями ссылайтесь на те же базы, что использовались при обработке, чтобы отчёт описывал собранное соотношение, а не изолированные диаметры.
При Обработка нержавеющей стали 15-5 PH, последовательность — это проблема координации в той же мере, что и проблема резания: определите, какие размеры должны сохраниться после заданного этапа старения, какие базы могут быть воссозданы после него и кто фиксирует состояние при каждой передаче. Чертёж заказчика и документация обработчика определяют маршрут.
Сделайте передачу обработчику явной
Заказ на покупку или технологический план должен указывать, кто поставляет материал, кто выполняет старение, какие документы сопровождают деталь и какие поверхности остаются необработанными во время обработки. Укажите утверждённую спецификацию и редакцию, а не только общее название состояния. Если разрешена правка, снятие напряжений или другая операция, определите её последовательность и полномочия по утверждению; неутверждённые термические этапы могут аннулировать предполагаемое состояние свойств.
Последовательность — это контролируемая передача: проверенный материал на входе, запланированный припуск и базы на протяжении обработки, затем контроль финальных интерфейсов. Это практическая суть Обработка нержавеющей стали 15-5 PH.
Обзор гипотетической последовательности: вилка привода
Иллюстративный сценарий, а не случай клиента JUCHENG: малый вилочный кронштейн привода задан из 15-5 PH, с двумя проушинами под палец, поперечным отверстием, установочной поверхностью и окончательной шириной паза. Предположим, что утверждённый маршрут допускает обработку до старения и требует окончательной приёмки в состаренном состоянии. Это предположение должно быть подтверждено по фактическому чертежу и инструкции обработчика; это не общее предписание для каждой детали из 15-5.
При таком маршруте спросите, следует ли выполнять основное удаление припуска и доступные некритичные элементы до старения, оставляя при этом достаточный припуск для заданной чистовой операции. Соотношение отверстий под палец — это критическая цепочка: если старение смещает проушины или изменяет базовые поверхности, финальная установка требует базы, которую можно восстановить. Обработка обоих отверстий от неконтролируемой кромки после обработки могла бы сохранить их индивидуальные диаметры, но потерять их соосность.
Передача должна указывать, какие размеры являются предварительными до обработки и какие окончательными после неё. Записи обработчика должны определять утверждённое состояние материала и маршрут; запись механической обработки должна связывать каждую критическую поверхность с установкой, которая её создала. Если деталь поступает уже состаренной, пересмотрите оснастку, поддержку и порядок операций, а не навязывайте исходный план до старения другому входящему состоянию.
Этот пример показывает, почему решение не является “всегда черновая обработка до старения”. Вопрос в том, образуют ли заданный маршрут, оставшийся припуск, доступ к базам и финальный контроль одну согласованную цепочку. Если какой-либо этап неясен, проясните формулировки чертежа и заказа на покупку до запуска работы.
Используйте входное состояние для рамки анализа маршрута
Эта матрица — вспомогательное средство планирования, а не инструкция по термической обработке. Спецификация заказчика и обработчик остаются определяющими:
| Что поступает | Вопрос по маршруту | Доказательства для сохранения |
|---|---|---|
| Состояние и форма продукта соответствуют заказу | Какие черновые элементы можно обработать сейчас, а какие размеры явно окончательные после старения? | Сертификат на материал, ревизия чертежа и согласованная последовательность. |
| Заготовка уже находится в окончательном состаренном состоянии | Подходит ли существующий план инструмента и оснастки к фактическому состоянию и жёсткости сечения? | Подтверждение входного состояния и квалифицированная запись операции. |
| Ответственность за состояние или обработку неясна | Кто уточняет спецификацию до первого реза? | Письменное разъяснение от владельца чертежа или закупщика; не выводить маршрут самостоятельно. |
Разделение этих случаев не позволяет предполагаемой последовательности “мехобработка, старение, отделка” стать скрытой заменой. Это также даёт закупкам конкретный контрольный список для сравнения предложений: поставщики должны оценивать одно и то же состояние материала, передачу на обработку и объём финального контроля.
Вопросы по обработке 15-5 PH
Можно ли обрабатывать 15-5 PH до старения?
Только если это допускают действующая спецификация и утверждённый маршрут. Подтвердите входное и окончательное состояния, ответственность за обработку и размеры после обработки. Не выводите разрешение из общего справочника по сплавам.
Следует ли все элементы обрабатывать до термической обработки?
Не обязательно. Элементы, размер или взаимное расположение которых может измениться, или которые требуют окончательного состояния, могут нуждаться в запланированном припуске на финишную обработку. Чертеж и технологический маршрут определяют, какие размеры принимаются до и после обработки.
Взаимозаменяем ли 15-5 PH с 17-4 PH?
Нет. Это отдельные марки. Сходные обозначения дисперсионно-твердеющих сталей не делают их спецификации, свойства или маршруты обработки взаимозаменяемыми.
Какая информация должна входить в передачу обработчику?
Укажите спецификацию материала, форму продукта, требуемое состояние, разрешенный маршрут обработки, документы прослеживаемости и размеры, являющиеся окончательными после обработки. Подтвердите, кто проверяет каждое требование.
Для этой марки надежным Обработка нержавеющей стали 15-5 PH маршрутом является тот, у которого документально подтвержденное входное состояние, передача на обработку, припуск на финишную обработку и окончательная схема баз все соответствуют чертежу.