
Por que a mesma peça de CNC pode receber orçamentos muito diferentes? A resposta geralmente não é uma diferença misteriosa de margem de lucro. Cada fornecedor está precificando uma rota de fabricação: material e forma do estoque, programação, setups, fixação da peça, tempo de corte, ferramental, acabamento, inspeção, documentação, embalagem e o risco técnico criado pelo desenho. Entender esses fatores ajuda os engenheiros a reduzir custos evitáveis e ajuda os compradores a comparar cotações no mesmo escopo.
Um Orçamento de CNC É um Plano de Fabricação

Uma cotação é mais útil quando é entendida como um plano de processo precificado, em vez de um preço por quilograma ou uma taxa horária genérica. O orçamentista está fazendo suposições sobre como a peça será fixada, qual máquina ou processo será usado, quantas operações são necessárias, o que deve ser inspecionado e quais etapas de pós-processamento estão incluídas.
Duas cotações podem, portanto, ser ambas tecnicamente razoáveis, embora cubram escopos diferentes. Uma pode incluir certificados de material, relatório dimensional completo, acabamento, embalagem protetora e uma rota de processo conservadora. Outra pode precificar apenas a usinagem e deixar esses itens em aberto. A primeira pergunta quando uma cotação parece alta não é “Você pode dar um desconto?”, mas “Qual requisito ou suposição está determinando a rota?”
Para obter informações sobre como os requisitos de CAD se transformam em configurações, trajetórias de ferramenta, acabamento e inspeção, consulte o site Guia do processo de maquinagem CNC.
Os Fatores de Custo por Trás de uma Peça Usinada

A maioria dos custos de peças CNC pode ser agrupada nas seguintes categorias conectadas:
| Categoria de custo | O que gera o custo | Pergunta do comprador |
|---|---|---|
| Engenharia e configuração | Revisão de DFM, programação, fixação da peça, configuração de ferramentas, alinhamento de datum e prova da primeira peça | Quais custos não recorrentes estão incluídos ou amortizados? |
| Material e rendimento | Classe, têmpera, tamanho do estoque, sobremetal de corte, desperdício e certificação | Todos os fornecedores estão cotando a mesma condição de material e premissa de estoque? |
| Tempo de usinagem | Remoção de material, trocas de ferramenta, rotações da peça, alcance da ferramenta e passes de acabamento | Qual geometria ou etapa do processo está consumindo mais tempo? |
| Pós-processamento | Tratamento térmico, anodização, galvanoplastia, passivação, polimento, marcação e limpeza | Os processos externos estão especificados e incluídos na mesma base? |
| Qualidade e logística | Âmbito de inspeção, relatórios, rastreabilidade, embalagem, cronograma e condições de entrega | A cotação baixa omite evidências ou o âmbito de entrega necessário para o projeto? |
Geometria: Onde os Minutos se Tornam Dinheiro
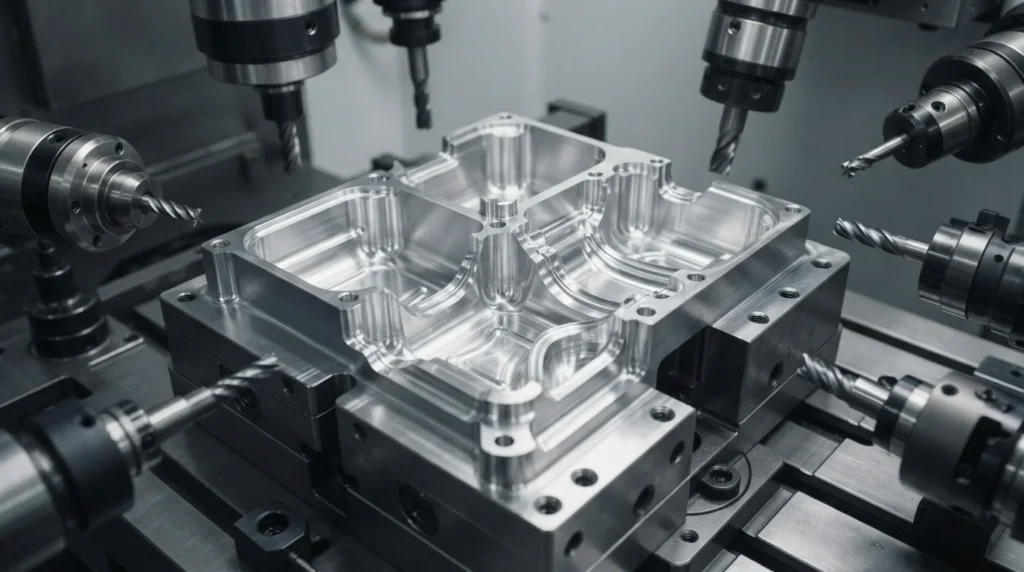
A usinagem CNC é um processo baseado em tempo. A geometria afeta quanto material deve ser removido, quantas ferramentas são necessárias, como a peça pode ser alcançada, quantas configurações são necessárias e quanto acabamento ou inspeção é necessário.
Características que frequentemente aumentam o tempo de processo
- Bolsões profundos ou cavidades estreitas que exigem ferramentas de longo alcance e corte mais lento.
- Raios internos muito pequenos que exigem ferramentas pequenas e passes adicionais.
- Paredes finas, nervuras altas ou seções flexíveis que precisam de suporte e corte conservador.
- Superfícies tridimensionais complexas que exigem mais controle de trajetória da ferramenta e acabamento.
- Características localizadas em muitas faces, aumentando o reposicionamento, a sondagem e o trabalho de transferência de datum.
- Grandes diferenças de volume entre o material bruto e a peça que aumentam o tempo de desbaste e o desperdício de material.
Uma peça não se torna barata simplesmente porque seu volume acabado é pequeno. Uma peça pequena com acesso difícil pode levar mais tempo do que uma peça maior com geometria simples e aberta. Peça ao fornecedor para identificar a característica ou configuração que está impulsionando a estimativa.
Material e Forma do Estoque
O material afeta tanto o custo direto quanto o risco do processo. A classe, o temperamento, a dureza, a disponibilidade, a forma do estoque e o requisito de certificação podem alterar o ferramental, a estratégia de corte, o tempo de ciclo, o acabamento e a inspeção.
Não compare apenas o nome da matéria-prima
“Alumínio”, “aço inoxidável” ou “plástico” nem sempre é uma especificação comercial completa. Diferentes classes e condições podem ter diferentes usinabilidade, resistência, comportamento superficial e disponibilidade. Uma chapa certificada, uma barra, um bloco ou uma peça em bruto fornecida pelo cliente podem levar a diferentes pressupostos de rendimento e documentação.
Use o Biblioteca de materiais CNC como ponto de partida para discussões sobre famílias de materiais, e depois colocar a classe exata, a condição e o requisito de documentação no pedido de cotação.
Tolerância, Acabamento e Risco de Inspeção
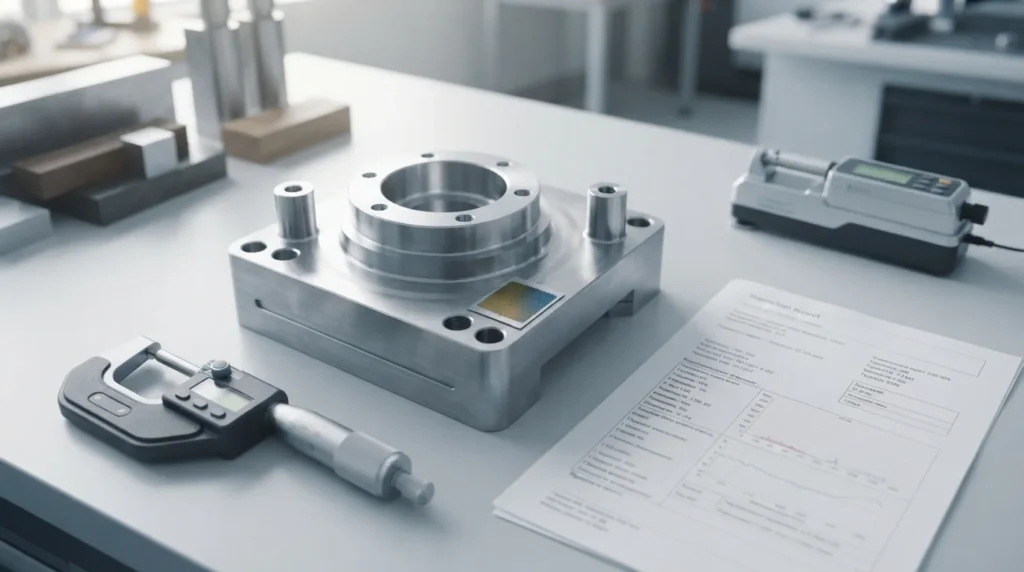
Requisitos mais rigorosos podem afetar mais do que a medição final. Podem exigir passes adicionais de acabamento, melhor fixação da peça, controle térmico mais cuidadoso, ferramentas especiais, inspeção por etapas ou uma tolerância maior para a variação do processo. Os tratamentos de superfície podem acrescentar custos separados e podem exigir que as dimensões críticas sejam controladas antes ou depois do acabamento.
Pague pela função, não pelo hábito
Uma revisão de custos útil identifica quais características controlam o ajuste, a vedação, o movimento, o alinhamento, a carga ou a aparência. As características gerais podem frequentemente usar uma tolerância geral sensata, enquanto as interfaces funcionais recebem controles individuais e um método de inspeção acordado. O site Guia de tolerâncias CNC explica como fazer essa distinção antes de apertar todas as dimensões.
A inspeção faz parte do escopo do produto
Uma cotação para verificações de rotina não é necessariamente equivalente a uma que inclua um relatório dimensional completo, evidência do material, rastreabilidade, montagem funcional ou condições especiais de medição. Declare os entregáveis de inspeção para que os fornecedores estejam a precificar a mesma carga de aceitação.
Por que a Quantidade Muda o Modelo de Custo
A preparação, a programação, a fixação, o planejamento da inspeção e a preparação do material são frequentemente distribuídos ao longo da quantidade. Um protótipo de uma só peça suporta essas tarefas não recorrentes numa única peça. Uma execução repetida pode distribuí-las por um lote, enquanto um volume mais elevado pode justificar um dispositivo mais eficiente, uma estratégia de ferramentas, um plano de amostragem de inspeção ou um percurso de processo.
| Fase do projeto | Principal preocupação de custo | Pergunta comercial útil |
|---|---|---|
| Protótipo ou primeira peça | Tempo de engenharia, preparação, aprendizagem e risco pontual | Quais custos de preparação ou de ferramentas são não recorrentes? |
| Lote pequeno | Alocação de setup e rendimento de material por peça | Qual é o preço unitário na faixa de quantidade real? |
| Produção repetitiva | Repetibilidade do processo, reabastecimento, amostragem de inspeção e cronograma | O que permanece fixo e o que muda com o volume ou a revisão? |
Como Comparar Orçamentos de CNC de Forma Justa
Coloque todas as cotações na mesma base técnica e comercial antes de classificar os preços:
- Confirme que a mesma revisão de desenho, modelo CAD, unidades, quantidade e destino de entrega foram cotados.
- Compare a classe exata do material, condição, forma de estoque, certificação e premissas de rastreabilidade.
- Verifique se tolerâncias, GD&T, rugosidade superficial, acabamento, rebarbação, limpeza e embalagem estão incluídos.
- Pergunte se programação, setup, dispositivos, ferramental, inspeção da primeira peça e relatórios são cobrados separadamente.
- Verifique a rota do processo, a base do prazo de entrega, as condições de envio, as premissas de pagamento e o período de validade.
- Pergunte quais exclusões, substituições, desvios ou premissas de engenharia poderiam alterar o preço final.
O menor preço unitário pode simplesmente representar um escopo mais restrito. A melhor cotação é aquela cujo preço, evidências de qualidade, cronograma e premissas técnicas correspondem às necessidades reais do projeto.
Uma Rota de DFM para Reduzir Custo
A redução de custos deve começar pelo desenho e pela função, não por um pedido arbitrário para cortar a margem do fornecedor. Uma revisão de DFM focada pode perguntar:
- Tolerâncias apertadas não críticas podem ser relaxadas sem alterar o ajuste ou o desempenho?
- Raios internos, profundidades de bolsões, espessuras de parede ou acesso de ferramenta podem ser facilitados para usinagem?
- Vários recursos podem compartilhar um datum ou setup sem enfraquecer o design funcional?
- O grau do material, o tamanho do estoque ou o acabamento podem ser selecionados para o ambiente e a aparência reais?
- A inspeção pode focar em características críticas em vez de medir cada recurso com o mesmo ônus?
- A quantidade, o tamanho do lote ou o cronograma de liberação podem distribuir o custo de setup e dispositivos de fixação com mais eficácia?
Custo e precisão não são opostos. Prioridades funcionais mais claras frequentemente permitem que um fornecedor proteja os recursos importantes enquanto simplifica o restante do processo.
O que Incluir em uma RFQ
Uma RFQ completa reduz a incerteza e torna os orçamentos comparáveis. Inclua o desenho 2D e o modelo 3D atuais, revisão, quantidade, requisito de entrega, material e condição, acabamento, tolerâncias críticas, GD&T, roscas, documentos de inspeção, embalagem e qualquer requisito regulatório ou de rastreabilidade.
Explique a função de recursos incomuns, as interfaces de montagem e as dimensões que não podem ser alteradas. Quando o pacote estiver pronto, envie-o através do fluxo de trabalho de cotação de usinagem CNC e peça ao fornecedor que declare as principais premissas na resposta.
Perguntas Frequentes sobre Custo de Usinagem CNC
Qual é o maior fator no custo de usinagem CNC?
Não há um único fator universal. Geometria, número de setups, tempo de usinagem, material, tolerância, acabamento, inspeção, quantidade e risco de cronograma interagem. Para muitas peças, a pergunta mais útil é qual recurso ou requisito cria a etapa de processo mais longa ou arriscada.
Por que dois fornecedores de CNC orçam preços diferentes?
Eles podem estar assumindo material, setups, máquinas, ferramental, acabamento, escopo de inspeção, prazo de entrega, embalagem ou risco diferentes. Um orçamento mais baixo pode excluir trabalho que outro fornecedor incluiu. Compare escopo e premissas antes de comparar totais.
A quantidade reduz o preço da peça CNC?
Frequentemente pode, porque os custos de setup, programação, dispositivos de fixação e primeira peça podem ser distribuídos entre mais peças. O efeito real depende da geometria, estabilidade do processo, rendimento do material, plano de inspeção, tamanho do lote e se o design muda entre revisões.
Tolerâncias apertadas aumentam o preço?
Elas podem aumentar o acabamento, o controle de processo, a medição e o risco de refugo. A melhor estratégia de custo é aplicar controles apertados apenas às características que precisam deles e definir claramente o datum e o método de inspeção.
Como posso reduzir o custo de usinagem CNC sem reduzir a qualidade?
Use o DFM para simplificar o acesso da ferramenta, os raios internos, as montagens, o material bruto, o material, as tolerâncias, o acabamento e a inspeção, protegendo a função. Peça ao fornecedor que identifique o real fator de custo e proponha uma alternativa controlada em vez de remover requisitos às cegas.