
La bruciatura da rettifica è una condizione termica creata durante la lavorazione abrasiva, ma un pezzo che appare liscio non è automaticamente esente da danni subsuperficiali. Un piano di rilevamento affidabile abbina il metodo di verifica alla lega, alla caratteristica rettificata, al rischio del lotto e alla decisione da prendere. L'esame visivo può segnalare scolorimenti, mentre l'ispezione basata su attacco chimico e adeguati metodi elettromagnetici possono rivelare prove diverse; nessuno è un sostituto universale di un piano di accettazione definito. Prima della produzione, specificare quali superfici sono importanti, quando vengono controllati i campioni, come vengono contenuti i pezzi sospetti e quale registrazione chiude la decisione. Questa guida confronta le vie pratiche di rilevamento e i limiti che gli ingegneri devono considerare quando definiscono i requisiti di ispezione.
Una superficie rettificata liscia non dimostra un sottosuolo pulito
La bruciatura da rettifica descrive materiale alterato termicamente associato al calore di rettifica. A seconda della lega e dell'esposizione, la regione interessata può comportare una variazione di durezza, microstruttura, tensioni residue o condizione superficiale. La preoccupazione ingegneristica non è semplicemente se un pezzo presenta un segno marrone o blu: una superficie visivamente accettabile può comunque richiedere verifica quando il componente è sensibile alla fatica, altamente sollecitato o soggetto a una specifica del cliente.
L'aspetto è meglio trattarlo come un'osservazione di screening. Illuminazione, residui di refrigerante, operazioni di finitura e il materiale stesso possono rendere lo scolorimento una regola pass/fail inaffidabile. Un segno di colore è un motivo per indagare, non una misura universale della profondità del danno; l'assenza di un segno non è prova che il sottosuolo sia intatto. Definire prima la decisione: si sta facendo uno screening di un processo, valutando un lotto sospetto o dimostrando la conformità a un particolare disegno o requisito del cliente?
Questa distinzione previene anche un comune disallineamento nell'ispezione. Uno strumento di rugosità misura la texture superficiale, non il cambiamento metallurgico. L'ispezione dimensionale conferma la geometria, non la storia termica della superficie. Un metodo dovrebbe quindi essere scelto per la prova che può effettivamente fornire, mantenendo un controllo dimensionale o di finitura separato dove il disegno lo richiede.
Scegliere il metodo di verifica in base al materiale e alla decisione
Non esiste un singolo test di bruciatura da rettifica adatto a ogni lega e componente. Le procedure basate su attacco chimico possono rivelare differenze nella risposta superficiale ma possono essere distruttive o richiedere un processo controllato e qualificato. Le tecniche a rumore di Barkhausen sono utilizzate per adeguati materiali ferromagnetici e dipendono dalla condizione del materiale, dalla geometria, dalla calibrazione e dall'interpretazione. Gli approcci a correnti parassite possono essere utili in applicazioni definite, ma l'accesso della sonda, la curvatura, gli effetti di bordo e gli standard di riferimento influenzano ciò che si può concludere.
La tabella è un ausilio alla selezione, non un sostituto di una specifica del cliente o di una procedura di ispezione validata. Il fornitore e l'acquirente dovrebbero concordare la posizione del test, la frequenza di campionamento, la condizione di riferimento, la regola di accettazione e il percorso di disposizione prima di basarsi sui risultati per il rilascio.
| Metodo o evidenza | Cosa può aiutare a valutare | Limitazioni importanti | Buona domanda di pianificazione |
|---|---|---|---|
| Esame visivo | Scolorimento visibile, segni locali sulla superficie o ovvie problematiche di processo | Non può stabilire la condizione subsuperficiale; l'aspetto varia con l'illuminazione e il materiale | Si tratta solo di un criterio di screening o di un criterio di accettazione formale? |
| Ispezione basata su attacco chimico | Differenze di risposta superficiale nell'ambito di una procedura specificata | Procedura, preparazione, chimica e interpretazione devono essere controllate; può influire sul pezzo | L'ispezione è distruttiva e come verrà gestita l'area testata? |
| Metodo del rumore di Barkhausen | Variazioni della risposta magnetica in materiali ferromagnetici idonei | Materiale, geometria, tensioni residue, calibrazione e configurazione della sonda influenzano l'interpretazione | Esiste un riferimento rappresentativo e una soglia qualificata per questa caratteristica? |
| Metodo a correnti parassite | Variazioni della risposta elettrica all'interno di una configurazione di ispezione definita | Lift-off, curvatura, bordi, conduttività e sensibilità alla profondità influenzano il risultato | La sonda può raggiungere l'area critica con un accoppiamento ripetibile? |
| Esame metallografico | Esame diretto di una sezione trasversale di un campione preparato | Distruttivo e limitato alla posizione campionata; la preparazione e l'interpretazione esperta sono importanti | È disponibile un campione sacrificale rappresentativo del lotto? |
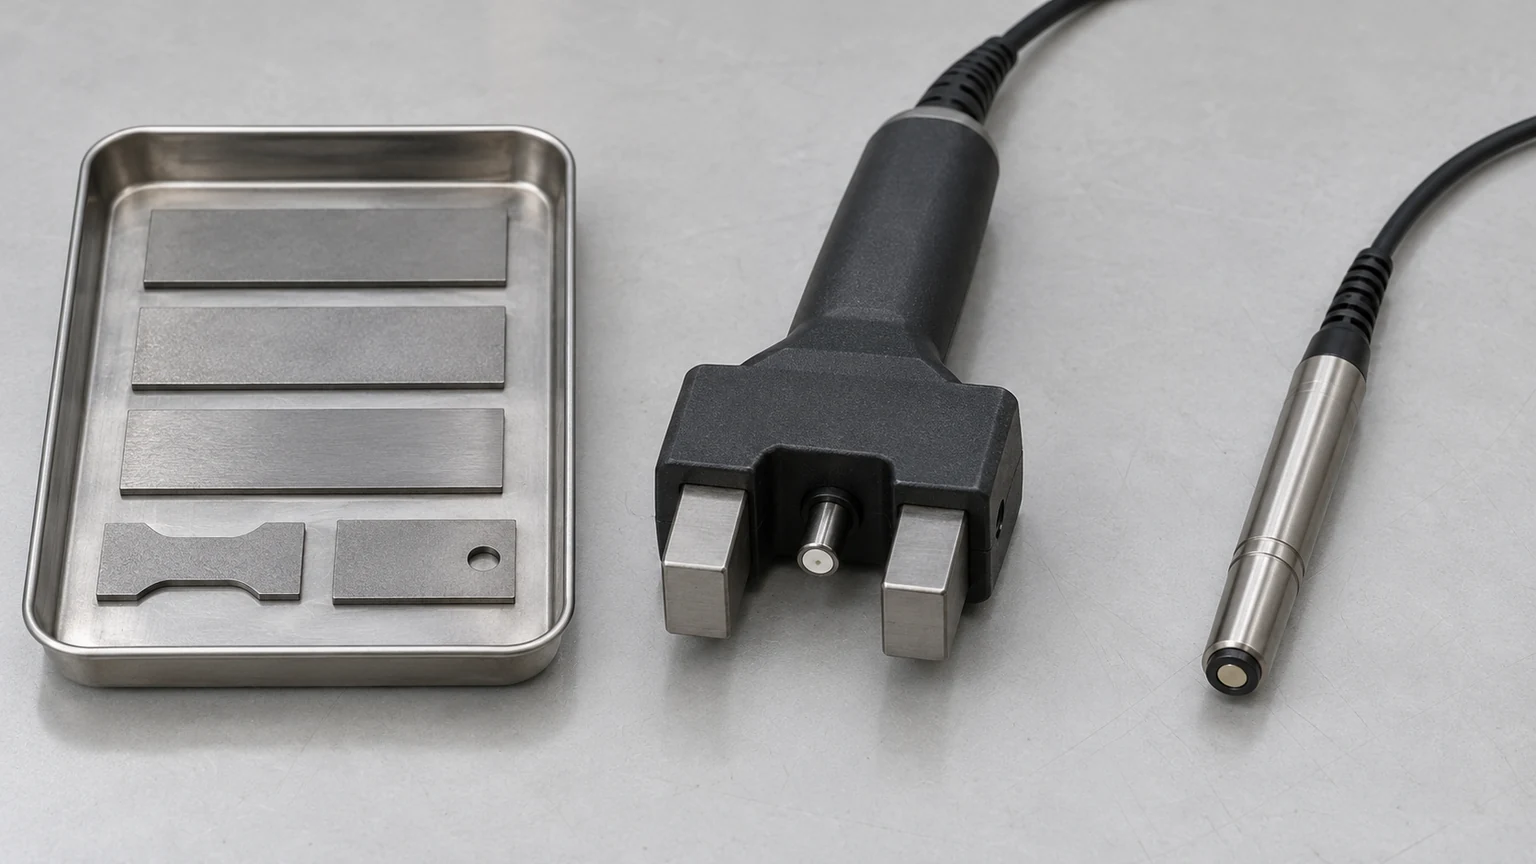
Per il controllo di produzione, il metodo dovrebbe essere legato al materiale e al rischio funzionale anziché essere scelto solo perché è disponibile un dispositivo. Non si può presumere che una tecnica magnetica sia adatta a ogni lega; un test distruttivo può essere appropriato per la qualifica o l'indagine ma impraticabile per ogni componente finito. Quando un metodo non è validato per la geometria esatta, dichiarare tale limitazione e scegliere un campione controllato o una provetta di riferimento invece di implicare una copertura universale.
La capacità di ispezione deve anche essere separata dalla capacità di lavorazione. Un fornitore di lavorazioni meccaniche può essere in grado di produrre una caratteristica rettificata senza offrire internamente ogni metodo specializzato di rilevamento delle bruciature. Confermare chi esegue il test, quale procedura lo governa e quale rapporto viene consegnato. La panoramica sulla qualità del sito può essere utilizzata come punto di partenza per discutere il coordinamento delle ispezioni, mentre la guida al processo di rettifica di precisione spiega dove si colloca la rettifica nella sequenza di realizzazione del pezzo.
Definire il confine dell'ispezione prima dell'avvio del lotto
Un piano di controllo utilizzabile identifica le superfici rettificate critiche e le evidenze richieste in ciascuna fase. Deve distinguere i controlli sul primo pezzo o di qualifica del processo dal campionamento continuo dei lotti e definire cosa accade quando una lettura è al limite o incoerente. Se il disegno del cliente cita una norma o un metodo di prova, preservarne l'ambito e la revisione; non sostituirlo con un giudizio visivo informale.
Per una RFQ o una revisione del disegno, specificare la lega e lo stato, la caratteristica e la zona di ispezione accessibile, il metodo richiesto se fisso e se le prove possono essere distruttive. Concordare la quantità o la frequenza dei campioni, i criteri di accettazione, il formato dei registri e chi autorizza la disposizione. Se tali dettagli non sono ancora noti, contrassegnarli per l'allineamento ingegneristico anziché inventare una soglia. Ciò è particolarmente importante quando una piccola area di prova deve rappresentare una superficie più grande o geometricamente diversa.
Quando compare un risultato sospetto, contenere la quantità interessata, mantenere la tracciabilità all'operazione e all'allestimento di ispezione e ripetere il controllo solo secondo la procedura concordata. Una ripetizione della prova che modifica l'orientamento della sonda, la preparazione della superficie o lo standard di riferimento può produrre un risultato diverso senza risolvere la questione originale. Registrare il metodo, la posizione, la calibrazione o il riferimento utilizzato, il risultato e la disposizione, in modo che la decisione possa essere riesaminata in seguito.
Questi controlli rendono operativa il rilevamento della bruciatura da rettifica: collegano un segnale a una decisione ingegneristica definita. Non garantiscono che una singola prova elimini ogni rischio. Il metodo di ispezione, il piano di campionamento e il limite di accettazione dovrebbero riflettere il materiale e l'applicazione effettivi del componente.
Domande frequenti sul rilevamento della bruciatura da rettifica
L'ispezione visiva da sola può escludere la bruciatura da rettifica?
No. La revisione visiva può identificare scolorimenti o segni visibili, ma non stabilisce la condizione sotto la superficie. Utilizzarla come screening, a meno che la specifica applicabile renda esplicitamente l'aspetto il criterio di accettazione.
Il rumore di Barkhausen è adatto a ogni componente in acciaio?
No. Il suo utilizzo dipende dalla risposta del materiale, dalla geometria, dalla condizione della superficie, dalla calibrazione e da un metodo di interpretazione qualificato. Confermare l'idoneità per la lega e la caratteristica specifiche prima di trattare le letture come evidenza di accettazione.
Una lettura di rugosità rileva il danno termico?
Non da sola. La rugosità caratterizza la texture superficiale. Non stabilisce direttamente cambiamenti nella microstruttura, nella durezza o nelle tensioni residue sotto la superficie.
Ogni pezzo di produzione deve essere sottoposto a una prova di attacco distruttiva?
Non necessariamente. L'ispezione basata sull'attacco può richiedere una preparazione controllata e può alterare l'area testata. L'approccio di campionamento dovrebbe essere concordato per la qualifica, l'indagine o il controllo del lotto in base alla specifica e al rischio.