
La brûlure de rectification est un phénomène thermique créé lors de l'usinage abrasif, mais une pièce d'apparence lisse n'est pas automatiquement exempte de dommages sous-jacents. Un plan de détection fiable associe la méthode de vérification à l'alliage, à la caractéristique rectifiée, au risque du lot et à la décision à prendre. L'examen visuel peut signaler une décoloration, tandis que l'inspection par attaque chimique et des méthodes électromagnétiques adaptées peuvent révéler des preuves différentes ; aucune ne remplace universellement un plan d'acceptation défini. Avant la production, précisez quelles surfaces sont critiques, quand les échantillons sont contrôlés, comment les pièces suspectes sont isolées et quel enregistrement clôt la décision. Ce guide compare les voies de détection pratiques et les limites que les ingénieurs doivent prendre en compte lors de la définition des exigences d'inspection.
Une surface rectifiée lisse ne prouve pas un sous-sol sain
La brûlure de rectification désigne une altération thermique du matériau liée à la chaleur de rectification. Selon l'alliage et l'exposition, la zone affectée peut impliquer une modification de la dureté, de la microstructure, des contraintes résiduelles ou de l'état de surface. La préoccupation technique n'est pas simplement de savoir si une pièce présente une marque brune ou bleue : une surface visuellement acceptable peut encore nécessiter une vérification lorsque le composant est sensible à la fatigue, fortement sollicité ou soumis à une spécification client.
L'apparence doit de préférence être traitée comme une observation de dépistage. L'éclairage, les résidus de liquide de coupe, les opérations de finition et le matériau lui-même peuvent rendre la décoloration peu fiable comme critère conforme/non conforme. Une marque colorée est une raison d'investiguer, pas une mesure universelle de la profondeur des dommages ; l'absence de marque ne prouve pas que le sous-sol est intact. Définissez d'abord la décision : dépistez-vous un procédé, évaluez-vous un lot suspect, ou démontrez-vous la conformité à un plan particulier ou à une exigence client ?
Cette distinction évite également une inadéquation courante en inspection. Un rugosimètre mesure la texture de surface, pas une modification métallurgique. Le contrôle dimensionnel confirme la géométrie, pas l'historique thermique de la surface. Une méthode doit donc être choisie pour la preuve qu'elle peut réellement fournir, avec un contrôle dimensionnel ou de finition distinct maintenu lorsque le plan l'exige.
Choisir la méthode de vérification selon le matériau et la décision
Il n'existe pas de test unique de brûlure de rectification adapté à tous les alliages et composants. Les procédures par attaque chimique peuvent révéler des différences de réponse de surface mais peuvent être destructives ou nécessiter un processus contrôlé et qualifié. Les techniques de bruit Barkhausen sont utilisées pour des matériaux ferromagnétiques adaptés et dépendent de l'état du matériau, de la géométrie, de l'étalonnage et de l'interprétation. Les approches par courants de Foucault peuvent être utiles dans des applications définies, mais l'accès de la sonde, la courbure, les effets de bord et les étalons de référence influencent les conclusions possibles.
Le tableau est une aide à la sélection, et non un substitut à une spécification client ou à une procédure d'inspection validée. Le fournisseur et l'acheteur doivent convenir de l'emplacement du test, de la fréquence d'échantillonnage, de la condition de référence, de la règle d'acceptation et de la voie de disposition avant de se fier aux résultats pour la libération.
| Méthode ou preuve | Ce qu'elle peut aider à évaluer | Limites importantes | Bonne question de planification |
|---|---|---|---|
| Examen visuel | Décoloration visible, marques locales en surface ou préoccupations évidentes liées au procédé | Impossible d'établir l'état sous-jacent ; l'aspect varie selon l'éclairage et le matériau | S'agit-il uniquement d'un critère de déclenchement de contrôle ou d'un critère d'acceptation formel ? |
| Inspection par attaque chimique | Différences de réponse de surface selon une procédure spécifiée | La procédure, la préparation, la chimie et l'interprétation doivent être maîtrisées ; peut affecter la pièce | L'inspection est-elle destructive, et comment la zone testée sera-t-elle traitée ? |
| Méthode par bruit Barkhausen | Modifications de la réponse magnétique dans des matériaux ferromagnétiques appropriés | Le matériau, la géométrie, les contraintes résiduelles, l'étalonnage et la configuration de la sonde influent sur l'interprétation | Existe-t-il une référence représentative et un seuil qualifié pour cette caractéristique ? |
| Méthode par courants de Foucault | Modifications de la réponse électrique dans une configuration d'inspection définie | Le décollement, la courbure, les bords, la conductivité et la sensibilité en profondeur influent sur le résultat | La sonde peut-elle atteindre la zone critique avec un couplage reproductible ? |
| Examen métallographique | Examen direct d'une section transversale d'échantillon préparée | Destructif et limité à la zone échantillonnée ; la préparation et l'interprétation par un expert sont importantes | Un échantillon sacrificiel est-il disponible et représentatif du lot ? |
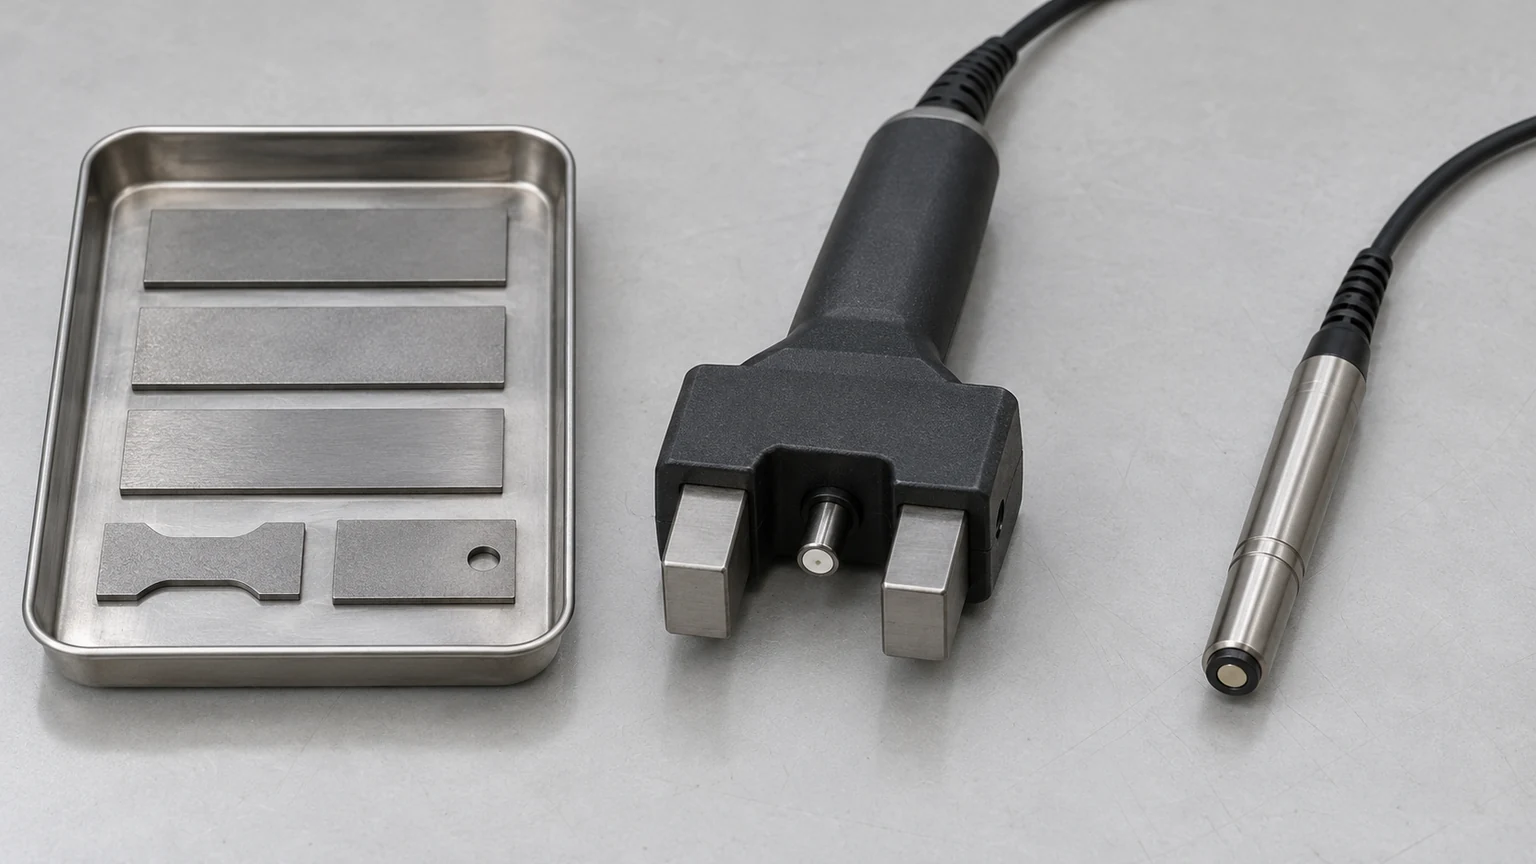
Pour le contrôle de la production, la méthode doit être liée au matériau et au risque fonctionnel plutôt que choisie uniquement parce qu'un appareil est disponible. On ne peut pas supposer qu'une technique magnétique convienne à tous les alliages ; un essai destructif peut être approprié pour la qualification ou l'investigation, mais peu pratique pour chaque composant fini. Lorsqu'une méthode n'est pas validée pour la géométrie exacte, indiquez cette limite et choisissez un échantillon contrôlé ou une éprouvette de référence au lieu de laisser entendre une couverture universelle.
La capacité d'inspection doit également être distinguée de la capacité d'usinage. Un fournisseur d'usinage peut être en mesure de produire une caractéristique rectifiée sans proposer en interne toutes les méthodes spécialisées de détection des brûlures. Confirmez qui réalise l'essai, quelle procédure le régit et quel rapport est fourni. Le site aperçu qualité peut servir de point de départ pour discuter de la coordination des inspections, tandis que le guide du procédé de rectification de précision explique où la rectification se situe dans la séquence de fabrication de la pièce.
Définir la limite d'inspection avant le lancement du lot
Un plan de contrôle utilisable nomme les surfaces rectifiées critiques et les preuves requises à chaque étape. Il doit distinguer les contrôles de première pièce ou de qualification de procédé de l'échantillonnage continu des lots, et définir ce qui se passe lorsqu'une lecture est limite ou incohérente. Si le plan du client nomme une norme ou une méthode d'essai, conservez son domaine d'application et sa révision ; ne la remplacez pas par un jugement visuel informel.
Pour une demande de devis ou une revue de plan, précisez l'alliage et son état, la caractéristique et la zone d'inspection accessible, la méthode requise si elle est imposée, et si l'essai peut être destructif. Convenez de la quantité ou de la fréquence des échantillons, des critères d'acceptation, du format des enregistrements et de qui autorise la disposition. Si ces détails ne sont pas encore connus, marquez-les pour un alignement technique plutôt que d'inventer un seuil. Cela est particulièrement important lorsqu'une petite zone d'essai doit représenter une surface plus grande ou de géométrie différente.
Lorsqu'un résultat suspect apparaît, isolez la quantité concernée, conservez la traçabilité vers l'opération et le montage d'inspection, et ne répétez le contrôle que selon la procédure convenue. Un nouvel essai qui modifie l'orientation de la sonde, la préparation de surface ou l'étalon de référence peut produire un résultat différent sans résoudre la question initiale. Enregistrez la méthode, l'emplacement, l'étalonnage ou la référence utilisés, le résultat et la disposition afin que la décision puisse être revue ultérieurement.
Ces contrôles rendent la détection des brûlures de rectification exploitable : ils relient un signal à une décision technique définie. Ils ne garantissent pas qu'un seul essai élimine tout risque. La méthode d'inspection, le plan d'échantillonnage et la limite d'acceptation doivent refléter le matériau et l'application réels du composant.
FAQ sur la détection des brûlures de rectification
Une inspection visuelle seule peut-elle exclure une brûlure de rectification ?
Non. L'examen visuel peut identifier une décoloration ou des marques visibles, mais il n'établit pas l'état sous-jacent. Utilisez-le comme criblage, sauf si la spécification applicable fait explicitement de l'aspect le critère d'acceptation.
Le bruit de Barkhausen convient-il à toutes les pièces en acier ?
Non. Son utilisation dépend de la réponse du matériau, de la géométrie, de l'état de surface, de l'étalonnage et d'une méthode d'interprétation qualifiée. Confirmez l'adéquation pour l'alliage et la caractéristique spécifiques avant de traiter les lectures comme des preuves d'acceptation.
Une mesure de rugosité détecte-t-elle un endommagement thermique ?
Pas à elle seule. La rugosité caractérise la texture de surface. Elle n'établit pas directement de changements dans la microstructure, la dureté ou les contraintes résiduelles sous la surface.
Chaque pièce de production doit-elle subir un test de gravure destructif ?
Pas nécessairement. L'inspection par gravure peut nécessiter une préparation contrôlée et peut altérer la zone testée. L'approche d'échantillonnage doit être convenue pour la qualification, l'investigation ou le contrôle de lot en fonction de la spécification et du risque.