
Прижог при шлифовании — это термическое состояние, возникающее при абразивной обработке, но деталь, которая выглядит гладкой, не обязательно свободна от подповерхностных повреждений. Надёжный план обнаружения сопоставляет метод проверки со сплавом, шлифуемой поверхностью, риском партии и решением, которое необходимо принять. Визуальный осмотр может выявить изменение цвета, тогда как травление и подходящие электромагнитные методы могут выявить иные признаки; ни один из них не является универсальной заменой определённому плану приёмки. До начала производства укажите, какие поверхности важны, когда проверяются образцы, как изолируются подозрительные детали и какая запись закрывает решение. Это руководство сравнивает практические маршруты обнаружения и ограничения, которые инженеры должны учитывать при установлении требований к контролю.
Гладкая шлифованная поверхность не доказывает чистоту подповерхностного слоя
Прижог при шлифовании описывает термически изменённый материал, связанный с теплом при шлифовании. В зависимости от сплава и воздействия поражённая область может включать изменение твёрдости, микроструктуры, остаточных напряжений или состояния поверхности. Инженерная проблема заключается не просто в том, есть ли на детали коричневая или синяя отметина: визуально приемлемая поверхность всё равно может требовать проверки, когда компонент чувствителен к усталости, сильно нагружен или регулируется спецификацией заказчика.
Внешний вид лучше всего рассматривать как наблюдение при отборе. Освещение, остатки СОЖ, финишные операции и сам материал могут делать изменение цвета ненадёжным правилом годен/не годен. Цветная отметина — это повод для расследования, а не универсальное измерение глубины повреждения; отсутствие отметины не является доказательством того, что подповерхностный слой не затронут. Сначала определите решение: вы отбираете процесс, оцениваете подозрительную партию или демонстрируете соответствие конкретному чертежу или требованию заказчика?
Это различие также предотвращает распространённое несоответствие при контроле. Прибор для измерения шероховатости измеряет текстуру поверхности, а не металлургическое изменение. Размерный контроль подтверждает геометрию, а не термическую историю поверхности. Поэтому метод следует выбирать по тем доказательствам, которые он действительно может предоставить, сохраняя отдельную проверку размеров или отделки там, где этого требует чертёж.
Выбирайте метод проверки по материалу и решению
Не существует единого испытания на прижог при шлифовании, подходящего для любого сплава и компонента. Процедуры на основе травления могут выявить различия в реакции поверхности, но могут быть разрушающими или требовать контролируемого квалифицированного процесса. Методы шума Баркгаузена применяются для подходящих ферромагнитных материалов и зависят от состояния материала, геометрии, калибровки и интерпретации. Подходы на основе вихревых токов могут быть полезны в определённых применениях, но доступ датчика, кривизна, краевые эффекты и эталонные образцы влияют на то, какие выводы можно сделать.
Таблица является вспомогательным средством выбора, а не заменой спецификации заказчика или аттестованной процедуры контроля. Поставщик и покупатель должны согласовать место испытания, частоту отбора образцов, эталонное состояние, правило приёмки и маршрут disposition до того, как полагаться на результаты для выпуска.
| Метод или доказательство | Что он может помочь оценить | Важные ограничения | Правильный вопрос при планировании |
|---|---|---|---|
| Визуальный осмотр | Видимое изменение цвета, локальные следы на поверхности или очевидные технологические проблемы | Невозможно установить состояние подповерхностного слоя; внешний вид зависит от освещения и материала | Является ли это только триггером для отсеивания или формальным критерием приемки? |
| Контроль на основе травления | Различия реакции поверхности при заданной процедуре | Процедура, подготовка, химический состав и интерпретация должны контролироваться; может повлиять на деталь | Является ли контроль разрушающим и как будет определена судьба испытанной зоны? |
| Метод шума Баркхаузена | Изменения магнитного отклика в подходящих ферромагнитных материалах | На интерпретацию влияют материал, геометрия, остаточные напряжения, калибровка и настройка датчика | Имеется ли репрезентативный эталон и квалифицированный порог для этого признака? |
| Вихретоковый метод | Изменения электрического отклика в рамках определенной схемы контроля | На результат влияют отрыв датчика, кривизна, кромки, проводимость и чувствительность по глубине | Может ли датчик достичь критической зоны с воспроизводимой связью? |
| Металлографическое исследование | Прямое исследование подготовленного поперечного сечения образца | Разрушающий метод, ограниченный местом отбора пробы; подготовка и экспертная интерпретация имеют значение | Имеется ли жертвенный образец, представляющий партию? |
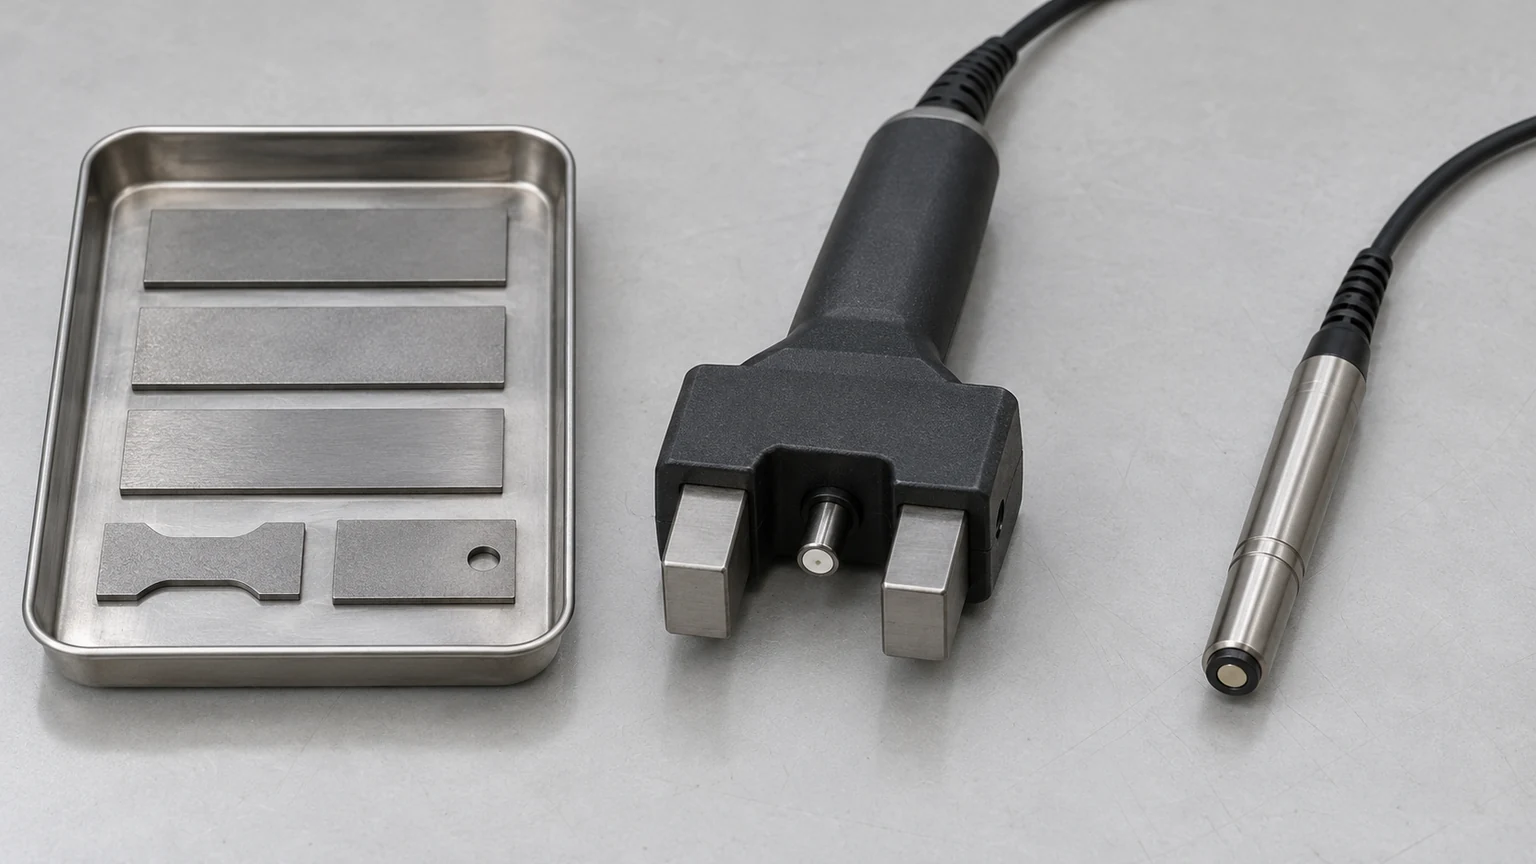
Для управления производством метод должен быть привязан к материалу и функциональному риску, а не выбираться только потому, что доступен прибор. Нельзя предполагать, что магнитная методика подходит для любого сплава; разрушающий тест может быть уместен для квалификации или расследования, но непригоден для каждого готового компонента. Если метод не валидирован для конкретной геометрии, укажите это ограничение и выберите контролируемый образец или эталонный купон вместо того, чтобы подразумевать универсальный охват.
Способность к контролю также необходимо отделять от способности к механической обработке. Поставщик механической обработки может изготовить шлифованную поверхность, не располагая всеми специализированными методами обнаружения прижогов на собственном производстве. Подтвердите, кто выполняет испытание, какая процедура его регламентирует и какой отчёт предоставляется. Раздел сайта обзор качества можно использовать как отправную точку для обсуждения координации контроля, а Руководство по процессу точного шлифования объясняет место шлифования в последовательности изготовления детали.
Установите границы контроля до запуска партии
Работоспособный план контроля называет критические шлифованные поверхности и доказательства, требуемые на каждом этапе. Он должен различать проверки первой детали или квалификации процесса и текущий выборочный контроль партий, а также определять, что делать при пограничном или непостоянном результате. Если на чертеже заказчика указан стандарт или метод испытания, сохраняйте его область применения и редакцию; не заменяйте его неформальной визуальной оценкой.
Для запроса предложения или анализа чертежа укажите сплав и состояние, элемент и доступную зону контроля, требуемый метод, если он фиксирован, и допустимо ли разрушающее испытание. Согласуйте количество или частоту отбора образцов, критерии приёмки, формат записей и того, кто утверждает решение. Если эти детали ещё неизвестны, отметьте их для согласования с инженерами, а не изобретайте порог. Это особенно важно, когда небольшая зона испытания должна представлять более крупную или геометрически иную поверхность.
При появлении подозрительного результата изолируйте затронутое количество, сохраните прослеживаемость к операции и схеме контроля и повторяйте проверку только по согласованной процедуре. Повторное испытание с изменением ориентации датчика, подготовки поверхности или эталона может дать иной результат, не решив исходного вопроса. Записывайте метод, место, использованную калибровку или эталон, результат и решение, чтобы его можно было пересмотреть позже.
Эти меры контроля делают обнаружение прижогов при шлифовании действенным: они связывают сигнал с определённым инженерным решением. Они не обещают, что одно испытание устраняет весь риск. Метод контроля, план отбора образцов и предел приёмки должны отражать фактический материал и применение компонента.
Часто задаваемые вопросы об обнаружении прижога при шлифовании
Может ли только визуальный осмотр исключить прижог при шлифовании?
Нет. Визуальный осмотр может выявить видимое изменение цвета или следы, но не устанавливает состояние подповерхностного слоя. Используйте его как предварительную проверку, если только применимая спецификация явно не делает внешний вид критерием приёмки.
Подходит ли шум Баркхаузена для любой стальной детали?
Нет. Его применение зависит от отклика материала, геометрии, состояния поверхности, калибровки и квалифицированного метода интерпретации. Подтвердите пригодность для конкретного сплава и элемента, прежде чем рассматривать показания как доказательство приёмки.
Обнаруживает ли измерение шероховатости термическое повреждение?
Сам по себе — нет. Шероховатость характеризует текстуру поверхности. Она не устанавливает напрямую изменения микроструктуры, твёрдости или остаточных напряжений под поверхностью.
Должна ли каждая производственная деталь проходить разрушающий тест травлением?
Не обязательно. Инспекция на основе травления может требовать контролируемой подготовки и способна изменить испытуемый участок. Подход к выборке следует согласовать для квалификации, расследования или контроля партии исходя из спецификации и риска.