
Schleifbrand ist ein thermischer Zustand, der beim abrasiven Bearbeiten entsteht, doch ein Teil, das glatt aussieht, ist nicht automatisch frei von Schäden unter der Oberfläche. Ein zuverlässiger Nachweisplan stimmt die Prüfmethode auf die Legierung, das geschliffene Merkmal, das Losrisiko und die zu treffende Entscheidung ab. Eine Sichtprüfung kann Verfärbungen kennzeichnen, während ätzbasierte Prüfungen und geeignete elektromagnetische Verfahren unterschiedliche Hinweise liefern können; keines ist ein universeller Ersatz für einen definierten Abnahmeplan. Legen Sie vor der Produktion fest, welche Oberflächen relevant sind, wann Proben geprüft werden, wie verdächtige Teile zurückgehalten werden und welcher Nachweis die Entscheidung abschließt. Dieser Leitfaden vergleicht praktische Nachweiswege und die Grenzen, die Ingenieure bei der Festlegung von Prüfanforderungen berücksichtigen sollten.
Eine glatte geschliffene Oberfläche beweist keine saubere Oberfläche unter der Oberfläche
Schleifbrand bezeichnet thermisch verändertes Material im Zusammenhang mit Schleifwärme. Je nach Legierung und Exposition kann der betroffene Bereich eine Änderung der Härte, des Gefüges, der Eigenspannung oder des Oberflächenzustands umfassen. Das technische Anliegen ist nicht einfach, ob ein Teil eine braune oder blaue Markierung aufweist: Eine visuell akzeptable Oberfläche kann dennoch eine Prüfung erfordern, wenn das Bauteil ermüdungsempfindlich, hoch belastet oder durch eine Kundenspezifikation geregelt ist.
Das Aussehen sollte am besten als Screening-Beobachtung behandelt werden. Beleuchtung, Kühlmittelrückstände, Nachbearbeitungsvorgänge und der Werkstoff selbst können Verfärbungen zu einer unzuverlässigen Bestanden/Nicht-bestanden-Regel machen. Eine Farbmarkierung ist ein Grund zur Untersuchung, kein universelles Maß für die Schadentiefe; das Fehlen einer Markierung ist kein Beweis dafür, dass die Oberfläche unter der Oberfläche unbeeinträchtigt ist. Definieren Sie zuerst die Entscheidung: Prüfen Sie einen Prozess, bewerten Sie ein verdächtiges Los oder weisen Sie die Einhaltung einer bestimmten Zeichnung oder Kundenanforderung nach?
Diese Unterscheidung verhindert auch eine häufige Prüfungsfehlzuordnung. Ein Rauheitsmessgerät misst die Oberflächentextur, nicht die metallurgische Veränderung. Die Maßprüfung bestätigt die Geometrie, nicht die thermische Vorgeschichte der Oberfläche. Eine Methode sollte daher nach dem Nachweis ausgewählt werden, den sie tatsächlich liefern kann, wobei eine separate Maß- oder Oberflächenprüfung beibehalten wird, wo die Zeichnung dies verlangt.
Wählen Sie die Prüfmethode nach Werkstoff und Entscheidung
Es gibt keinen einzigen Schleifbrandtest, der zu jeder Legierung und jedem Bauteil passt. Ätzbasierte Verfahren können Unterschiede im Oberflächenverhalten aufzeigen, sind jedoch möglicherweise zerstörend oder erfordern einen kontrollierten, qualifizierten Prozess. Barkhausen-Rauschverfahren werden für geeignete ferromagnetische Werkstoffe eingesetzt und hängen von Werkstoffzustand, Geometrie, Kalibrierung und Interpretation ab. Wirbelstromverfahren können in definierten Anwendungen nützlich sein, doch Sondenzugänglichkeit, Krümmung, Randeffekte und Referenzstandards beeinflussen, welche Schlussfolgerungen gezogen werden können.
Die Tabelle ist eine Auswahlhilfe, kein Ersatz für eine Kundenspezifikation oder ein validiertes Prüfverfahren. Lieferant und Käufer sollten sich auf Prüfort, Probenhäufigkeit, Referenzzustand, Abnahmeregel und Dispositionsweg einigen, bevor sie sich für die Freigabe auf Ergebnisse verlassen.
| Methode oder Nachweis | Was damit beurteilt werden kann | Wichtige Einschränkungen | Gute Planungsfrage |
|---|---|---|---|
| Sichtprüfung | Sichtbare Verfärbung, lokale Oberflächenmarkierungen oder offensichtliche Prozessbedenken | Untergrundzustand nicht feststellbar; Erscheinungsbild variiert je nach Beleuchtung und Material | Handelt es sich nur um einen Screening-Auslöser oder um ein formales Abnahmekriterium? |
| Ätzbasierte Prüfung | Unterschiede im Oberflächenverhalten unter einem festgelegten Verfahren | Verfahren, Vorbereitung, Chemie und Auswertung müssen kontrolliert werden; kann das Bauteil beeinträchtigen | Ist die Prüfung zerstörend, und wie wird der geprüfte Bereich weiterbehandelt? |
| Barkhausen-Rausch-Verfahren | Änderungen der magnetischen Reaktion in geeigneten ferromagnetischen Werkstoffen | Werkstoff, Geometrie, Eigenspannung, Kalibrierung und Sondenaufbau beeinflussen die Auswertung | Gibt es eine repräsentative Referenz und einen qualifizierten Schwellenwert für dieses Merkmal? |
| Wirbelstromverfahren | Änderungen der elektrischen Reaktion innerhalb eines definierten Prüfaufbaus | Abhebung, Krümmung, Kanten, Leitfähigkeit und Tiefenempfindlichkeit beeinflussen das Ergebnis | Kann die Sonde den kritischen Bereich mit reproduzierbarer Ankopplung erreichen? |
| Metallographische Untersuchung | Direkte Untersuchung eines präparierten Probenquerschnitts | Zerstörend und auf die beprobte Stelle beschränkt; Präparation und fachkundige Auswertung sind entscheidend | Ist eine Opferprobe verfügbar und repräsentativ für die Charge? |
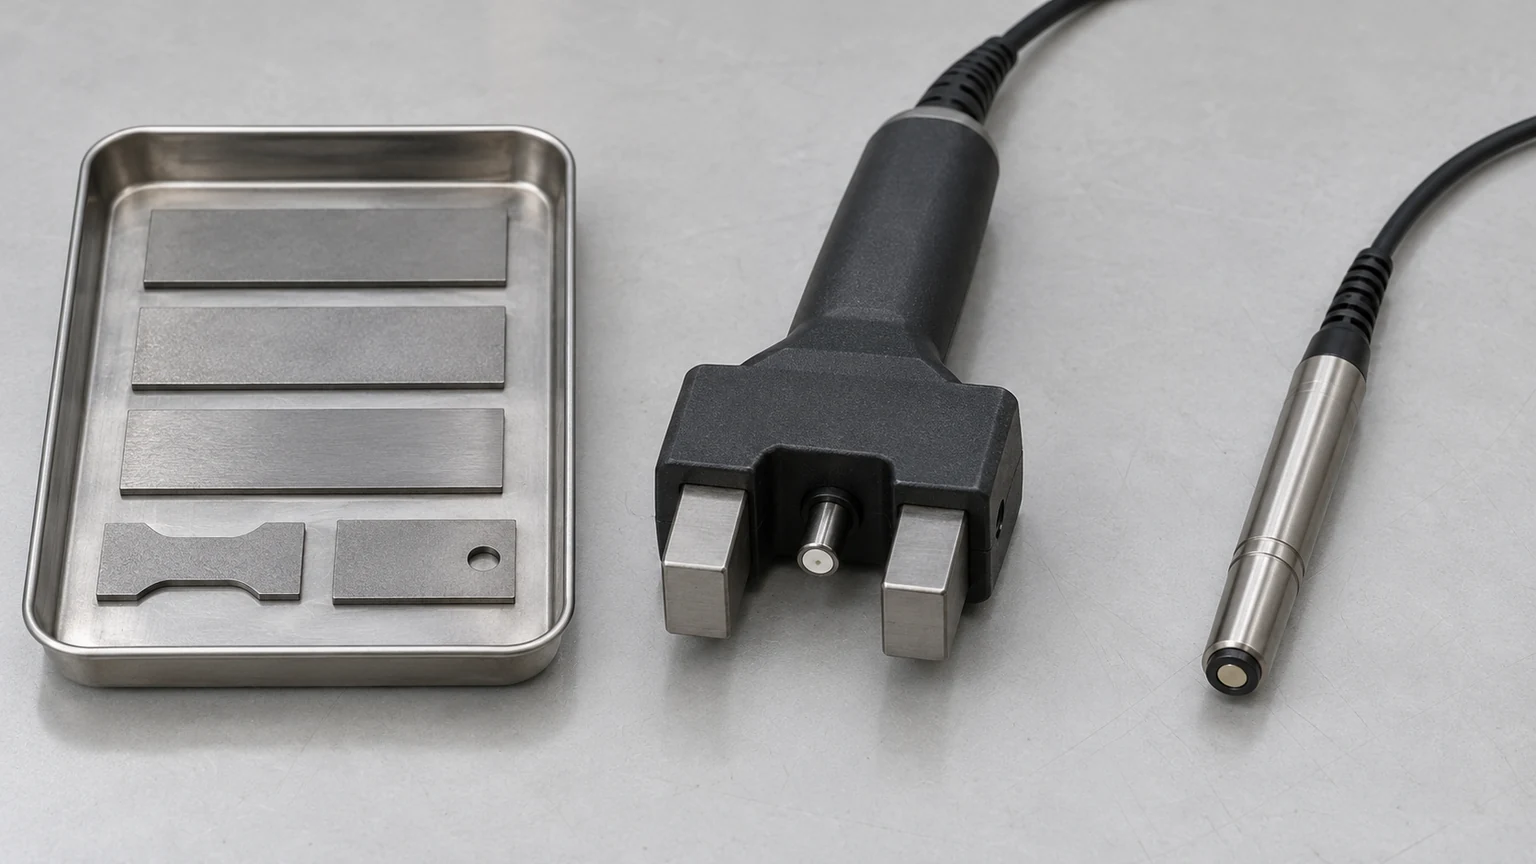
Für die Produktionskontrolle sollte das Verfahren an das Material und das funktionale Risiko gebunden sein und nicht allein deshalb gewählt werden, weil ein Gerät verfügbar ist. Ein magnetisches Verfahren kann nicht für jede Legierung als geeignet vorausgesetzt werden; eine zerstörende Prüfung kann für die Qualifizierung oder Untersuchung angemessen, für jedes Fertigbauteil jedoch unpraktisch sein. Wenn ein Verfahren für die exakte Geometrie nicht validiert ist, ist diese Einschränkung zu benennen und eine kontrollierte Probe oder ein Referenzcoupon zu wählen, statt eine universelle Abdeckung zu suggerieren.
Die Prüffähigkeit muss zudem von der Bearbeitungsfähigkeit getrennt werden. Ein Bearbeitungslieferant kann eine geschliffene Merkmalsfläche fertigen können, ohne jede spezialisierte Branderkennungsmethode im Haus anzubieten. Bestätigen Sie, wer die Prüfung durchführt, welches Verfahren sie regelt und welcher Bericht geliefert wird. Die Qualitätsübersicht kann als Ausgangspunkt für die Abstimmung der Prüfkoordination dienen, während der Leitfaden zum Präzisionsschleifprozess erläutert, wo das Schleifen in der Teilefertigungsfolge steht.
Legen Sie die Prüfgrenze fest, bevor das Los läuft
Ein brauchbarer Kontrollplan benennt die kritischen geschliffenen Oberflächen und die auf jeder Stufe erforderlichen Nachweise. Er sollte Erstmuster- oder Prozessqualifizierungsprüfungen von laufender Chargenstichprobenprüfung unterscheiden und festlegen, was geschieht, wenn ein Messwert grenzwertig oder inkonsistent ist. Wenn die Kundenzeichnung eine Norm oder Prüfmethode nennt, sind deren Anwendungsbereich und Revision beizubehalten; sie darf nicht durch ein informelles visuelles Urteil ersetzt werden.
Geben Sie für eine RFQ- oder Zeichnungsprüfung die Legierung und den Zustand, das Merkmal und die zugängliche Prüfzone, das erforderliche Verfahren, falls festgelegt, sowie an, ob die Prüfung zerstörend sein darf. Vereinbaren Sie Probenmenge oder -häufigkeit, Abnahmekriterien, Aufzeichnungsformat und wer die Disposition autorisiert. Sind diese Details noch nicht bekannt, sind sie für die technische Abstimmung zu kennzeichnen, statt einen Schwellenwert zu erfinden. Dies ist besonders wichtig, wenn eine kleine Prüffläche eine größere oder geometrisch andersartige Oberfläche repräsentieren muss.
Wenn ein verdächtiges Ergebnis auftritt, ist die betroffene Menge zu sperren, die Rückverfolgbarkeit zur Operation und zum Prüfaufbau zu wahren und die Prüfung nur nach dem vereinbarten Verfahren zu wiederholen. Eine Wiederholungsprüfung, die die Sondenorientierung, die Oberflächenvorbereitung oder den Referenzstandard ändert, kann ein abweichendes Ergebnis liefern, ohne die ursprüngliche Frage zu klären. Erfassen Sie Methode, Ort, verwendete Kalibrierung oder Referenz, Ergebnis und Disposition, damit die Entscheidung später überprüft werden kann.
Diese Kontrollen machen die Erkennung von Schleifbrand umsetzbar: Sie verbinden ein Signal mit einer definierten technischen Entscheidung. Sie versprechen nicht, dass eine Prüfung sämtliche Risiken ausschließt. Prüfmethode, Stichprobenplan und Abnahmegrenze sollten das tatsächliche Material und den Anwendungsfall des Bauteils widerspiegeln.
FAQs zum Nachweis von Schleifbrand
Kann eine alleinige Sichtprüfung Schleifbrand ausschließen?
Nein. Eine visuelle Prüfung kann sichtbare Verfärbungen oder Markierungen erkennen, aber sie stellt den Zustand unter der Oberfläche nicht fest. Verwenden Sie sie als Screening, es sei denn, die anwendbare Spezifikation macht das Erscheinungsbild ausdrücklich zum Abnahmekriterium.
Ist das Barkhausen-Rauschen für jedes Stahlteil geeignet?
Nein. Seine Verwendung hängt von der Materialreaktion, der Geometrie, dem Oberflächenzustand, der Kalibrierung und einer qualifizierten Interpretationsmethode ab. Bestätigen Sie die Eignung für die spezifische Legierung und das Merkmal, bevor Sie Messwerte als Abnahmenachweis behandeln.
Erkennt eine Rauheitsmessung eine thermische Schädigung?
Nicht für sich allein. Die Rauheit charakterisiert die Oberflächentextur. Sie stellt nicht direkt Veränderungen der Mikrostruktur, der Härte oder der Eigenspannungen unter der Oberfläche fest.
Sollte jedes Produktionsteil eine zerstörende Ätzprüfung erhalten?
Nicht unbedingt. Die ätzbasierte Prüfung kann eine kontrollierte Vorbereitung erfordern und den geprüften Bereich verändern. Das Stichprobenverfahren sollte für Qualifizierung, Untersuchung oder Loskontrolle auf Grundlage der Spezifikation und des Risikos vereinbart werden.