
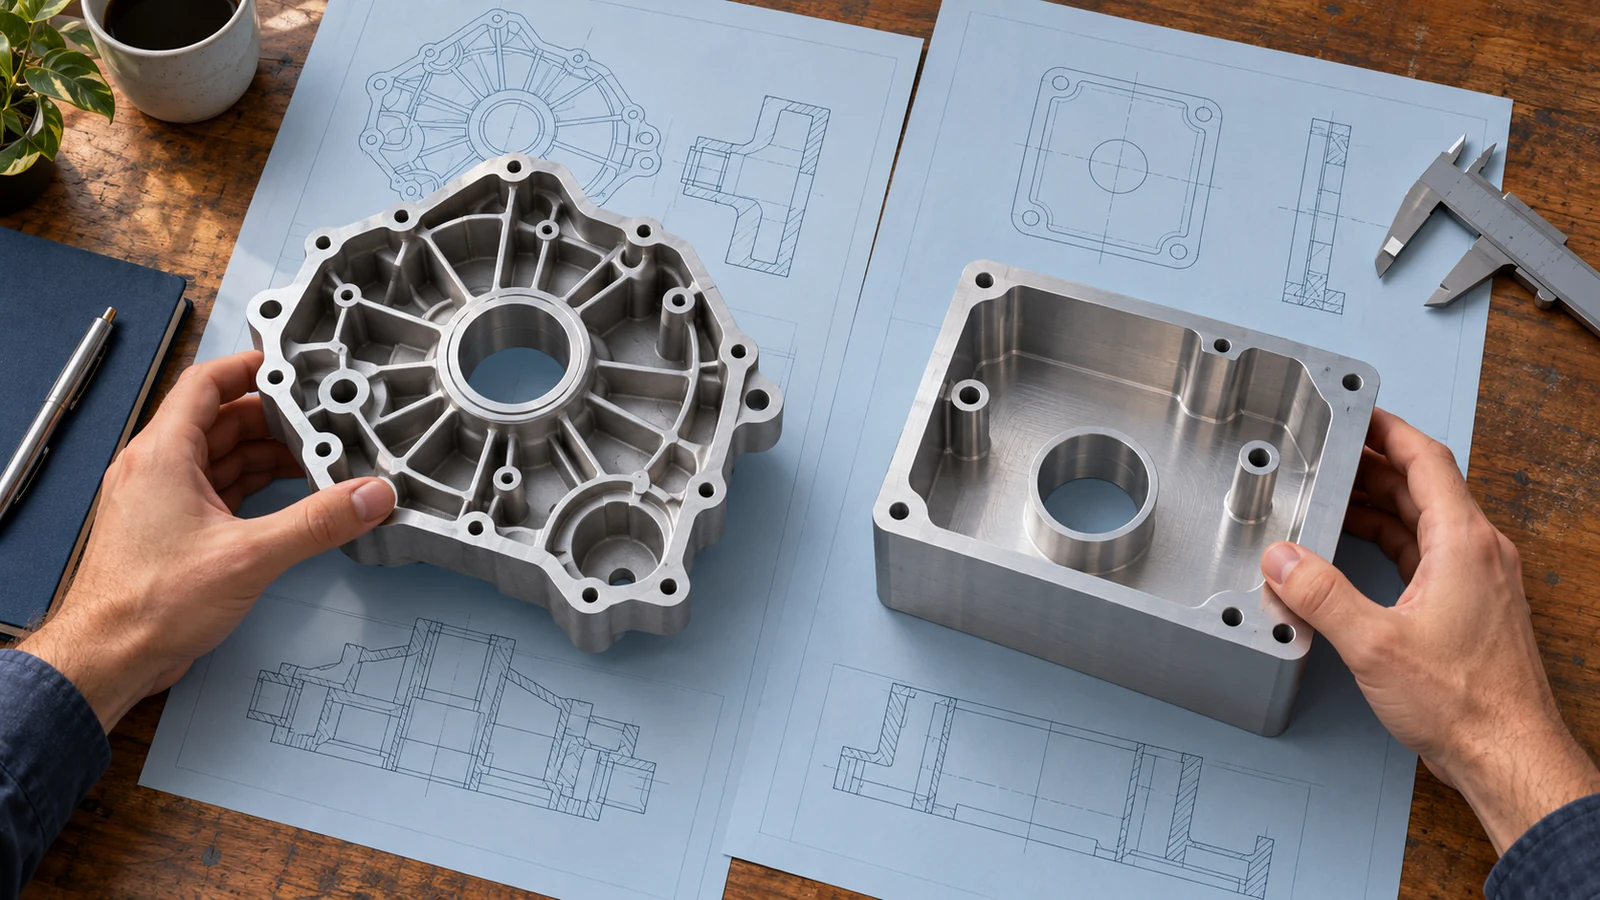
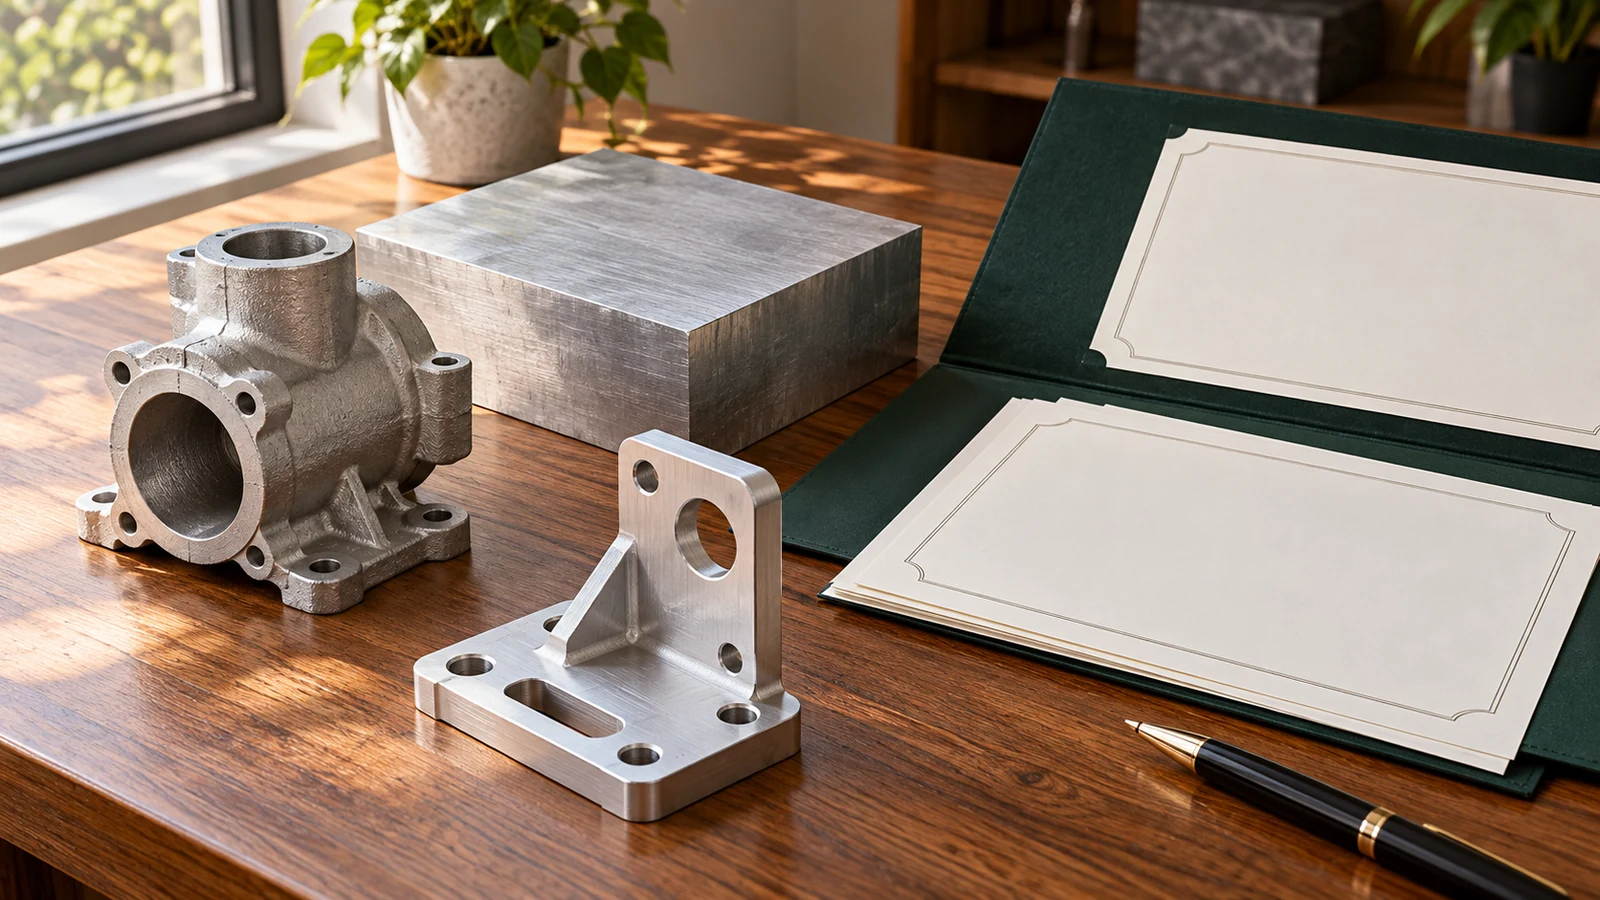
L'alluminio pressofuso e quello in billet descrivono storie diverse del materiale di partenza, non una semplice classifica di qualità. Il materiale pressofuso nasce come metallo solidificato in uno stampo; “billet” nell'approvvigionamento CNC indica di solito una piastra, una barra o un blocco laminato o estruso da lavorare, anche se il termine può indicare a monte anche un billet di fusione. Prima di confrontare i preventivi, chiarisci cosa intende ciascun fornitore con questo termine e se il componente finito sarà lavorato da un grezzo di fusione o da materiale laminato.
Se il progetto è già qualificato su una lega, un tempra e una specifica di materiale specifici, cambiare la forma del materiale può alterare le proprietà, le aspettative di integrità interna, il sovrametallo di lavorazione e le esigenze di verifica. Se il progetto è ancora aperto, scegli in base ai carichi, alla geometria, al volume, ai requisiti superficiali e alle evidenze necessarie del componente, non dando per scontato che una forma sia sempre più resistente, più economica o più precisa.
Chiarisci cosa significano pressofuso e billet
L'alluminio pressofuso si produce versando o iniettando la lega fusa in uno stampo e lasciandola solidificare. Il processo di fusione può creare forme quasi finite, ma la struttura risultante e le potenziali discontinuità dipendono dalla lega, dallo stampo, dai controlli di processo e dalla posizione all'interno del getto. Un getto può poi essere sottoposto a trattamento termico e lavorazione CNC. Il fatto che una caratteristica sia lavorata non elimina la necessità di specificare la lega di fusione, lo stato, il livello di ispezione e gli eventuali criteri di accettazione richiesti.
Il materiale in alluminio laminato è stato lavorato meccanicamente in forme come piastra, barra o estruso prima della lavorazione. Gli acquirenti spesso chiamano “componente in billet” un blocco lavorato dal pieno. Questa abbreviazione non identifica la lega, il tempra, la forma del prodotto o la specifica. Una piastra 6061-T651 e una lega da fusione non sono intercambiabili solo perché arrivano entrambe come materiale rettangolare.
C'è una trappola terminologica: i produttori di metalli possono chiamare billet un lingotto semilavorato di fusione prima della laminazione o dell'estrusione. In una RFQ CNC, usa una formulazione esplicita come “lavorare da piastra laminata certificata, lega/tempra...” oppure “lavorare grezzo di fusione a disegno, specifica di fusione...” invece di affidarti alla sola parola “billet”. La sezione materiali in alluminio del sito può aiutare a individuare le qualità elencate, ma il disegno e la specifica di acquisto determinano il requisito effettivo.
Confronta il componente, non le etichette
| Fattore decisionale | Grezzo di fusione seguito da lavorazione | Materiale laminato seguito da lavorazione |
|---|---|---|
| Geometria di partenza | Può essere sagomato più vicino a una forma complessa near-net, in base all'attrezzatura e al processo di fonderia | Parte da piastra, barra o estruso; il materiale viene rimosso per creare il pezzo |
| Definizione del materiale | Specificare la lega di fusione, il processo/condizione e le evidenze di accettazione applicabili | Specificare lega, tempra, forma del prodotto e requisiti di certificazione del materiale |
| Condizione interna | Valutare i rischi specifici della fusione e i requisiti di ispezione per le zone critiche | Valutare la forma del prodotto laminato selezionata, la direzionalità e la condizione del materiale grezzo |
| Piano di lavorazione | Pianificare datum, sovrametallo e sequenza di lavorazione in base al grezzo e alle sue caratteristiche | Pianificare l'attrezzatura di fissaggio, l'asportazione di materiale e il controllo delle distorsioni in base al materiale pieno |
| Questione economica | L'economia dell'attrezzatura e della fusione dipende da quantità, complessità e percorso del fornitore | L'asportazione di materiale, il tempo ciclo, la dimensione del grezzo e gli scarti dipendono dalla geometria del pezzo e dal volume |
Queste sono differenze a livello di percorso, non garanzie. Un grezzo fuso può ridurre la lavorazione da un blocco di grandi dimensioni, ma aggiunge attrezzatura di fonderia, tempi di consegna e considerazioni sulla qualificazione della fusione. Il materiale laminato può evitare discontinuità specifiche della fusione, ma un pezzo con molte tasche può richiedere l'asportazione di materiale sostanziale e creare sfide di rilascio delle tensioni o di fissaggio. Confrontare il costo totale consegnato e il rischio per il design effettivo e la quantità prevista.
I percorsi di carico funzionali contano più di un'etichetta generica di “più resistente”. Le proprietà rilevanti dipendono dalla lega, dalla tempra, dalla forma del prodotto, dall'orientamento, dal trattamento termico e dal modo in cui il pezzo è sollecitato. Per usi critici in termini di pressione, fatica, tenuta o sicurezza, l'autorità di progettazione dovrebbe definire i requisiti di materiale e ispezione con la base ingegneristica applicabile. Non dedurre la resistenza del pezzo finito dal solo nome del materiale.
Scegli un percorso in base a geometria e quantità
Gli abbozzi da fusione possono adattarsi a forme con contorni esterni profondi, bossoli, nervature o geometrie interne che sarebbero dispendiose da ricavare dal pieno, purché il progetto tolleri i vincoli di fusione e il processo sia qualificato. La piastra o la barra laminata è spesso una scelta più diretta per pezzi prismatici, prototipi o progetti la cui specifica di materiale richiede già un prodotto laminato. Nessuna delle due osservazioni sostituisce un preventivo basato sul disegno.
Chiedi come sarà attrezzato e lavorato il pezzo. Un abbozzo da fusione può richiedere superfici di posizionamento o sovrametalli che consentano al fornitore di stabilire riferimenti affidabili. Un pezzo lavorato da billet può richiedere sgrossatura a stadi, distensione delle tensioni se specificata, o una sequenza che preservi la rigidità fino alla finitura delle caratteristiche critiche. Per piccole quantità, evitare attrezzature di fusione dedicate può essere importante; per quantità maggiori, un abbozzo near-net può cambiare l'economia. Il punto di pareggio dipende dalla geometria, dal prezzo del fornitore, dalle operazioni di finitura e dalla resa, quindi non presumere una soglia di quantità universale. La rotta di produzione a basso volume è rilevante quando si confrontano le prime serie e gli ordini ripetuti.
Esamina le conseguenze di una modifica del materiale prima di approvarla. Un disegno che specifica una lega laminata e una tempra non può essere soddisfatto silenziosamente con un grado da fusione. Se il progetto consente forme alternative, indica le specifiche ammesse e le evidenze richieste, quindi fai valutare all'ingegnere responsabile se la sostituzione preserva la funzionalità.
Rendi esplicita la forma del materiale nella RFQ
Invia la revisione del disegno, la lega e la tempra, la forma del prodotto, i requisiti dell'abbozzo, la quantità annua o per ordine, le superfici critiche, il sovrametallo di lavorazione se controllato, e qualsiasi requisito di ispezione o rintracciabilità. Se è coinvolta una fusione, specifica la fonte dell'abbozzo e lo standard di fusione applicabile o i documenti di accettazione solo quando sono definiti dall'autorità di progettazione. Se è richiesto materiale laminato, indica se sono accettabili piastra, barra o estruso e se la direzione del materiale è importante.
Chiedi ai fornitori di identificare le ipotesi nel preventivo: forma di partenza, ambito del certificato del materiale, operazioni di lavorazione incluse, processi secondari, livello di ispezione e cosa succede se un difetto dell'abbozzo compare in una regione critica. Questo rende le offerte comparabili senza chiedere al fornitore di inventare criteri di accettazione ingegneristica.
Per la pianificazione della produzione, mantieni la forma del materiale e la revisione rintracciabili dall'ordine di acquisto alla scheda del pezzo. Un passaggio da abbozzo fuso a laminato—o il contrario—è una modifica ingegneristica, non una semplice sostituzione in acquisto.
Domande frequenti
L'alluminio in billet è sempre più resistente dell'alluminio fuso?
No. La resistenza dipende dalla lega, dalla tempra, dalla forma del prodotto, dall'orientamento, dalla lavorazione e dalle condizioni di esercizio. Il confronto corretto utilizza i dati del materiale specificato e la base di progetto, non la sola etichetta della forma del materiale.
La lavorazione rimuove la porosità da una fusione?
La lavorazione rimuove materiale solo dalle superfici e dai volumi tagliati. Non può garantire che le discontinuità interne siano assenti dal pezzo rimanente. Le applicazioni critiche necessitano di requisiti definiti di qualità della fusione e di ispezione.
Un pezzo fuso può essere lavorato alle stesse dimensioni di un pezzo in billet?
Entrambi possono essere lavorati secondo i requisiti del disegno se l'abbozzo, l'attrezzatura, il processo e il piano di ispezione lo supportano. La capacità dimensionale deve essere valutata per la geometria effettiva e la rotta del fornitore, non presunta dalla forma del materiale.