
I programmi falliscono quando l'improvvisazione del prototipo rimane invisibile: un operatore regola manualmente ogni pezzo, il materiale grezzo varia, i riferimenti vengono recuperati in modo diverso o l'ispezione dipende da una sola persona. Questa guida mette in luce quel debito di processo nascosto e mostra come convertire il successo del prototipo in una rotta di produzione controllata.
Un pezzo buono contro un sistema capace
La lavorazione di prototipi privilegia l'informazione e la velocità. Morsetti standard, ganasce tenere, azzeramento manuale, percorsi utensile conservativi e ispezione aggiuntiva possono essere del tutto appropriati. La produzione aggiunge ripetibilità, produttività, manutenzione prevedibile, controllo dei lotti, imballaggio e registrazioni coerenti.
La transizione non richiede che ogni metodo di prototipazione venga sostituito. Richiede che ogni metodo venga valutato: può ripetersi alla quantità e frequenza di rilascio pianificate senza dipendere da un'attenzione eccezionale? In caso contrario, il processo necessita di un controllo documentato o di una riprogettazione.
L'attrezzatura di fissaggio non deve più dipendere dalla memoria
Le attrezzature di produzione riducono i tempi di posizionamento, preservano l'orientamento, supportano i carichi di taglio, controllano la deformazione e impediscono il caricamento errato. Possono essere ganasce morbide dedicate, pallet, piastre modulari, tombstone, attrezzature idrauliche o semplici dettagli poka-yoke. L'investimento dovrebbe seguire la domanda ripetitiva e il costo della variabilità di setup.
Documentare il posizionamento, la sequenza di serraggio, la coppia o la pressione ove pertinente, l'orientamento del pezzo, i controlli con sonda e i punti di usura. Un'attrezzatura rigida può comunque produrre pezzi scadenti se serra pareti sottili in modo incoerente o si riferisce a una superficie del grezzo variabile. Utilizzare la struttura di datum definita nel disegno e confermare che l'ispezione a pezzo non serrato rifletta la condizione prevista.
Tempo ciclo, utensili e rischio senza operatore
I percorsi utensile di prototipo possono privilegiare la sicurezza rispetto alla velocità. L'ottimizzazione di produzione può ridurre i tagli a vuoto, combinare utensili, aumentare l'impegno dell'utensile, migliorare l'evacuazione dei trucioli e bilanciare le operazioni. L'ottimizzazione non deve rimuovere il margine che protegge la qualità.
Definire i limiti di vita dell'utensile prima del cedimento, non dopo. Monitorare l'usura sulle caratteristiche più sensibili a diametro, lunghezza, runout o condizione superficiale. Pianificare utensili e inserti di scorta, controllo del refrigerante, gestione dei trucioli e controlli in processo. Un ciclo senza operatore è prezioso solo quando un utensile rotto o un truciolo incastrato non può creare silenziosamente un intero lotto difettoso.
Lo studio del tempo ciclo dovrebbe includere carico, probing, cambi utensile, sbavatura, lavaggio, ispezione e movimentazione, non solo il tempo mandrino.
L'ispezione diventa controllo di produzione
L'ispezione di prototipo risponde alla domanda “questo pezzo è conforme al disegno?”. L'ispezione di produzione deve anche rispondere alla domanda “il processo sta derivando e quale azione ne consegue?”. Identificare le caratteristiche per l'approvazione del primo pezzo, i controlli in processo, l'ispezione finale e la verifica periodica. Definire metodo di misura, ambiente, frequenza, piano di reazione e conservazione dei registri.
La misurazione non deve compensare un processo instabile. Se ogni pezzo richiede cernita, indagare su attrezzature, fissaggio, materiale, sequenza o specifica. Il Controllo qualità CNC piano dovrebbe collegare i dati all'azione anziché accumulare report che nessuno esamina.
La struttura dei costi cambia prima che il prezzo unitario scenda
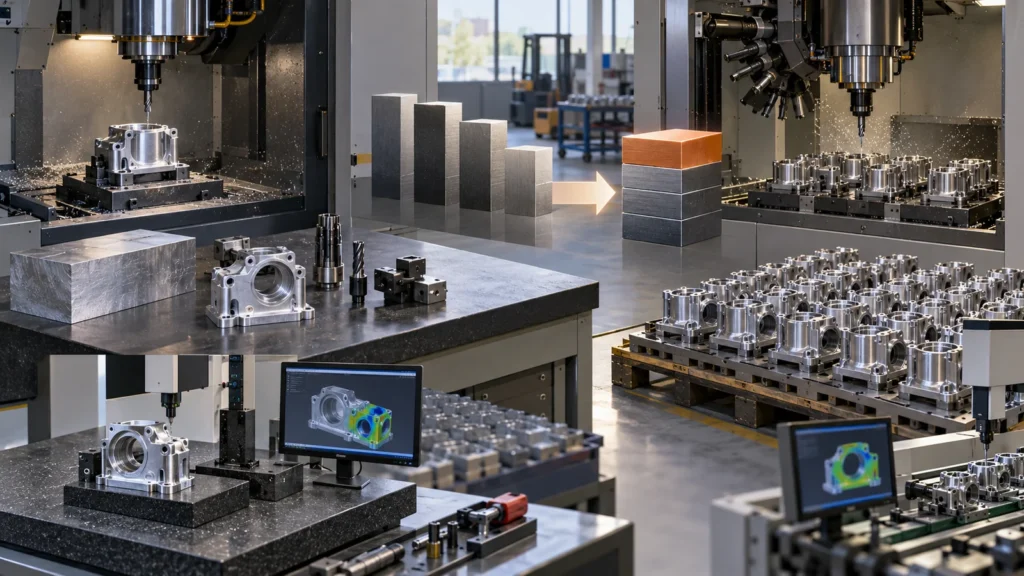
La produzione può aggiungere progettazione di attrezzature, calibri, programmazione ottimizzata, approvazione del primo articolo, documentazione, sviluppo del packaging e pianificazione dell'inventario. Questi costi non ricorrenti possono far sembrare costoso un ordine di produzione iniziale. Il loro scopo è ridurre i tempi di setup ricorrenti, la variabilità, l'impegno per l'ispezione e il rischio di consegna.
Confronta il costo a quantità di rilascio realistiche, non su un totale annuale. Una domanda annua di 1.000 pezzi consegnata in lotti mensili si comporta diversamente da un'unica produzione continua. Includi setup ripetuti, minimi di lotto del materiale, lotti di finitura, cadenza delle ispezioni, scorte di sicurezza ed esposizione alle revisioni.
Il framework Prototipazione e produzione CNC principale aiuta a valutare questi compromessi senza presumere che la produzione inizi a un numero fisso.
Revisione di prontezza alla produzione
- Il modello rilasciato e il disegno concordano e hanno una revisione controllata.
- Materiale, forma del grezzo, finitura e processi esterni sono approvati.
- Le deviazioni del prototipo sono chiuse o intenzionalmente mantenute.
- Datum, attrezzature, sequenza di setup e metodi di ispezione sono documentati.
- Gli utensili critici hanno limiti di vita, backup e piani di reazione.
- Sono assegnati controlli sul primo pezzo, in processo, finali e periodici.
- Il packaging protegge le superfici funzionali ed estetiche.
- La tracciabilità dei lotti, le non conformità e i percorsi di modifica ingegneristica sono chiari.
- La capacità e la cadenza di rilascio sono state testate sull'intero ciclo di lavorazione.
Un lotto pilota dovrebbe mettere alla prova questo sistema, non limitarsi a produrre altri prototipi. Esamina variabilità, manodopera, code, vita degli utensili e registrazioni prima di dichiarare il ciclo pronto.
Tre modi in cui buoni prototipi falliscono su scala
Cambi di lotto del materiale
Il materiale del prototipo era stabile, ma i lotti di produzione rilasciano le tensioni in modo diverso o vengono lavorati con diverso comportamento in termini di bave e usura. Blocca la specifica applicabile e convalida nuove fonti o condizioni.
La conoscenza dell'attrezzaggio resta tribale
Un operatore può recuperare il datum a sensazione, ma un altro operatore carica il pezzo diversamente. Converti le regolazioni tacite in caratteristiche dell'attrezzatura, schede di attrezzaggio, sonde e accettazione misurabile.
La finitura espone la variabilità
I pezzi passano prima dell'anodizzazione, della placcatura o del trattamento termico e falliscono dopo. Includi lo stato completo del processo nella convalida, nei limiti di disegno, nel mascheramento, nella movimentazione e nell'ispezione.
FAQ sull'aumento di scala
La produzione deve usare la stessa macchina del prototipo?
No. Il ciclo può cambiare per capacità o efficienza, ma il nuovo attrezzaggio deve essere convalidato rispetto agli stessi requisiti funzionali e a registrazioni controllate.
Quando è giustificata un'attrezzatura dedicata?
Quando il costo della manodopera di attrezzaggio ripetuta, degli errori di carico, della variabilità o del rischio di capacità supera quello dell'attrezzatura su una domanda credibile. Considera il modello di rilascio e le revisioni future.
La produzione richiede tolleranze più strette?
Non necessariamente. La produzione richiede il soddisfacimento ripetibile dei requisiti funzionali. Restringere i limiti senza necessità può ridurre la capacità e aumentare i costi.
Cosa dovrebbe essere congelato per primo?
Congela le interfacce funzionali, i datum, il materiale, la finitura e i criteri di accettazione prima di ottimizzare il tempo ciclo. Un processo efficiente per una definizione instabile genera rilavorazioni costose.