
Os programas falham quando a improvisação do protótipo permanece invisível: um operador ajusta manualmente cada peça, o estoque varia, os datums são recuperados de forma diferente ou a inspeção depende de uma única pessoa. Este guia expõe essa dívida oculta de processo e mostra como converter o sucesso do protótipo em uma rota de produção controlada.
Uma peça boa versus um sistema capaz
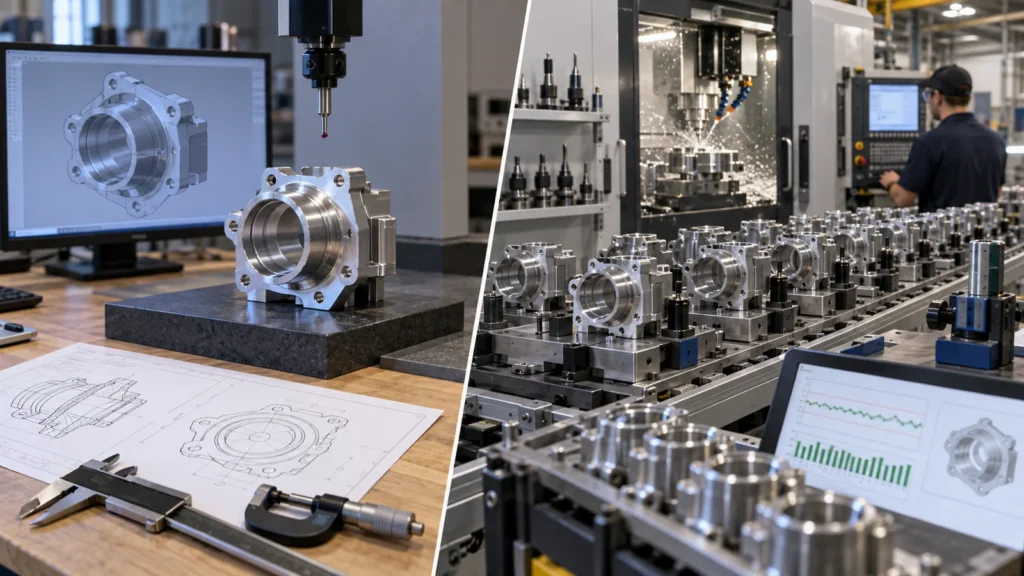 A usinagem de protótipo prioriza informação e velocidade. Morsas padrão, castanhas macias, indicação manual, trajetórias de ferramenta conservadoras e inspeção extra podem ser totalmente apropriadas. A produção acrescenta repetibilidade, produtividade, manutenção previsível, controle de lote, embalagem e registros consistentes.
A transição não exige que todos os métodos de protótipo sejam substituídos. Exige que cada método seja avaliado: ele consegue se repetir na quantidade e frequência de liberação planejadas sem depender de atenção excepcional? Se não, o processo precisa de um controle documentado ou de um redesenho.
 Pergunte à equipe de protótipos o que eles ajustaram, retrabalharam, separaram ou mediram mais de uma vez. Revise as notas de setup, o desgaste da ferramenta, a mão de obra de rebarbação, a movimentação de material, as características rejeitadas e as divergências de inspeção. Um relatório final aprovado pode ocultar um esforço manual significativo.
Crie um registro de dívidas com quatro colunas: problema, resposta temporária do protótipo, provável efeito na produção e ação necessária. Entradas típicas incluem paredes finas instáveis, um datum difícil de estabelecer, mesclagem manual de bordas, uma característica difícil de medir ou um acabamento que mascara danos.
A fixação da peça deve deixar de depender da memória
Dispositivos de produção reduzem o tempo de localização, preservam a orientação, suportam as cargas de corte, controlam a deformação e evitam o carregamento incorreto. Podem ser castanhas macias dedicadas, paletes, placas modulares, tombstones, dispositivos hidráulicos ou simples detalhes poka-yoke. O investimento deve acompanhar a demanda repetitiva e o custo da variação de setup.
Documente a localização, a sequência de fixação, o torque ou a pressão quando relevante, a orientação da peça, as verificações por sonda e os pontos de desgaste. Um dispositivo rígido ainda pode produzir peças ruins se fixar paredes finas de forma inconsistente ou referenciar uma superfície de estoque variável. Use a estrutura de datums definida no desenho e confirme que a inspeção sem fixação reflete a condição pretendida.
Tempo de ciclo, ferramentas e risco de operação desassistida
 As trajetórias de ferramenta de protótipo podem priorizar a segurança em vez da velocidade. A otimização de produção pode reduzir o corte em vazio, combinar ferramentas, aumentar o engajamento da ferramenta, melhorar a evacuação de cavacos e equilibrar as operações. A otimização não deve remover a margem que protege a qualidade.
Defina limites de vida da ferramenta antes da falha, não depois. Monitore o desgaste nas características mais sensíveis ao diâmetro, comprimento, excentricidade ou condição da superfície. Planeje ferramentas e pastilhas sobressalentes, controle de refrigerante, gestão de cavacos e verificações em processo. Um ciclo desassistido só é valioso quando uma ferramenta quebrada ou um cavaco compactado não pode silenciosamente criar um lote inteiro defeituoso.
O estudo de ciclo deve incluir carregamento, sondagem, trocas de ferramenta, rebarbação, lavagem, inspeção e manuseio — não apenas o tempo de fuso.
A inspeção torna-se um controle de produção
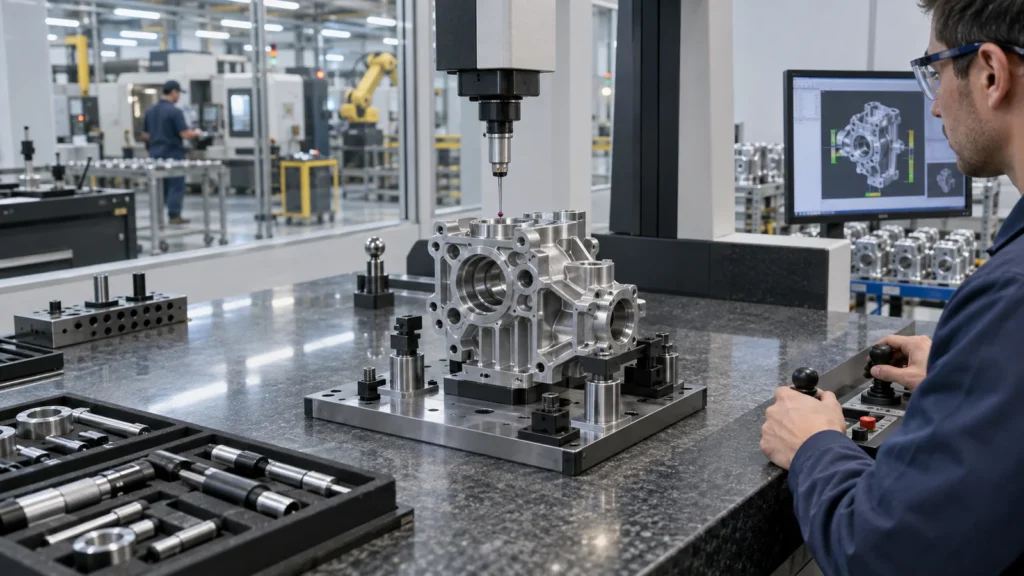 A inspeção de protótipo responde “esta peça atende ao desenho?”. A inspeção de produção também deve responder “o processo está derivando e qual ação se segue?”. Identifique as características para aprovação da primeira peça, verificações em processo, inspeção final e verificação periódica. Defina o método de medição, o ambiente, a frequência, o plano de reação e a retenção de registros.
A medição não deve compensar um processo instável. Se cada peça precisa de triagem, investigue ferramental, fixação, material, sequência ou especificação. O Controle de qualidade CNC plano deve vincular os dados à ação em vez de acumular relatórios que ninguém revisa.
A estrutura de custos muda antes de o preço unitário cair
 A produção pode adicionar projeto de dispositivos, calibres, programação otimizada, aprovação da primeira peça, documentação, desenvolvimento de embalagem e planejamento de estoque. Esses custos não recorrentes podem fazer um pedido inicial de produção parecer caro. Seu propósito é reduzir o tempo de setup recorrente, a variação, o esforço de inspeção e o risco de entrega.
Compare o custo em quantidades de liberação realistas, não em um total anual. Uma demanda anual de 1.000 peças entregue em lotes mensais comporta-se de forma diferente de uma execução contínua. Inclua setups repetidos, mínimos de lote de material, lotes de acabamento, cadência de inspeção, estoque de segurança e exposição a revisões.
O de prototipagem e produção CNC framework pai ajuda a avaliar esses trade-offs sem presumir que a produção começa em um número fixo.
Revisão de prontidão para produção
Um lote piloto deve exercitar este sistema, não apenas produzir mais protótipos. Revise variação, mão de obra, filas, vida útil de ferramentas e registros antes de declarar a rota pronta.
Três maneiras pelas quais bons protótipos falham em escala
O estoque do protótipo era estável, mas os lotes de produção liberam tensões de forma diferente ou são usinados com comportamento distinto de rebarba e desgaste. Fixe a especificação aplicável e valide novas fontes ou condições.
O conhecimento de setup permanece tribal
Um operador de usinagem consegue recuperar o datum pelo tato, mas outro operador carrega a peça de forma diferente. Converta ajustes tácitos em recursos de dispositivo de fixação, folhas de setup, sondas e aceitação mensurável.
O acabamento expõe variação
As peças passam antes da anodização, galvanoplastia ou tratamento térmico e falham depois. Inclua o estado completo do processo na validação, nos limites de desenho, na mascaramento, no manuseio e na inspeção.
Perguntas frequentes sobre ampliação de escala
Não. A rota pode mudar por capacidade ou eficiência, mas a nova configuração deve ser validada com base nos mesmos requisitos funcionais e registros controlados.
Quando um dispositivo dedicado é justificado?
Quando o custo de mão de obra de setup repetido, erro de carregamento, variação ou risco de capacidade supera o custo do dispositivo ao longo da demanda plausível. Considere o padrão de liberação e as revisões futuras.
A produção exige tolerâncias mais apertadas?
Não necessariamente. A produção exige o cumprimento repetível dos requisitos funcionais. Apertar limites sem necessidade pode reduzir a capacidade e aumentar o custo.
O que deve ser congelado primeiro?
Congele interfaces funcionais, datums, material, acabamento e critérios de aceitação antes de otimizar o tempo de ciclo. Um processo eficiente para uma definição instável gera retrabalho caro.