
Los programas fallan cuando la improvisación del prototipo permanece invisible: un operador de máquina ajusta manualmente cada pieza, el material varía, los datos de referencia se recuperan de forma diferente o la inspección depende de una sola persona. Esta guía expone esa deuda oculta del proceso y muestra cómo convertir el éxito del prototipo en una ruta de producción controlada.
Una pieza buena frente a un sistema capaz
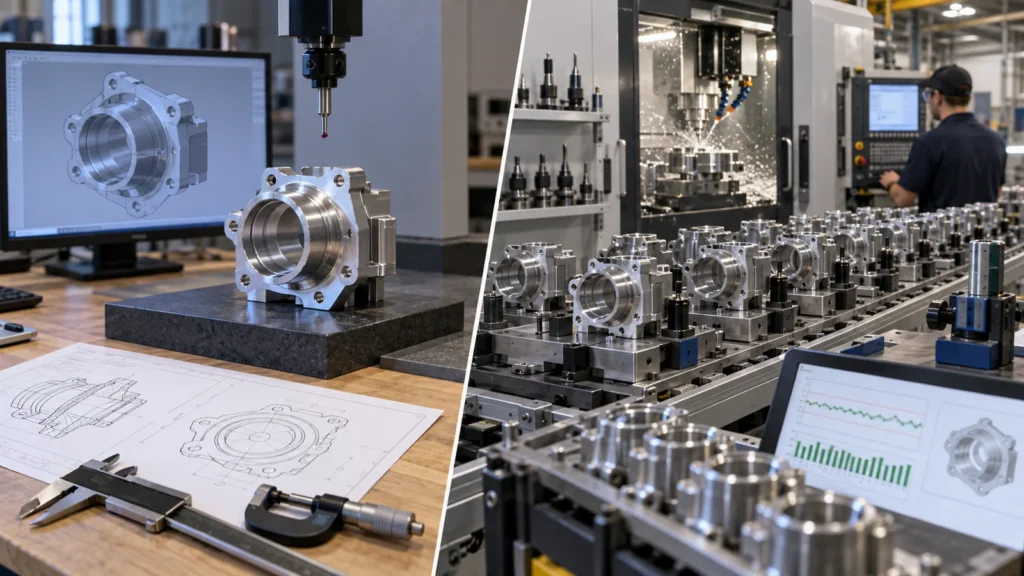 El mecanizado de prototipos prioriza la información y la velocidad. Los tornillos de banco estándar, las mordazas blandas, la indicación manual, las trayectorias de herramienta conservadoras y la inspección adicional pueden ser totalmente apropiados. La producción añade repetibilidad, rendimiento, mantenimiento predecible, control de lotes, embalaje y registros consistentes.
La transición no requiere reemplazar todos los métodos del prototipo. Requiere evaluar cada método: ¿puede repetirse con la cantidad y frecuencia de entrega planificadas sin depender de una atención excepcional? Si no es así, el proceso necesita un control documentado o un rediseño.
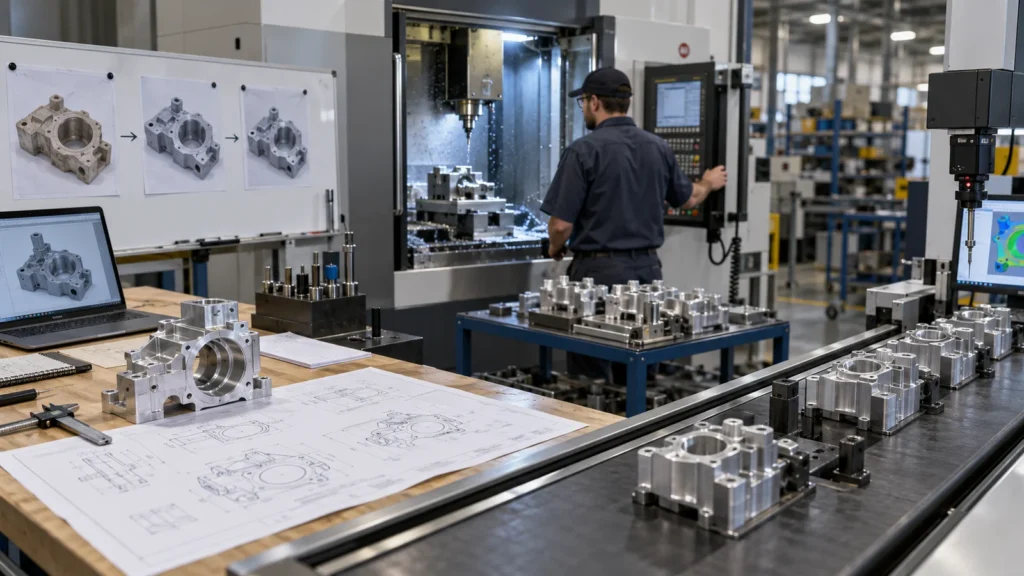 Pregunte al equipo de prototipos qué ajustaron, retrabajaron, clasificaron o midieron más de una vez. Revise las notas de configuración, el desgaste de las herramientas, la mano de obra de desbarbado, el movimiento del material, las características rechazadas y los desacuerdos de inspección. Un informe final aprobado puede ocultar un esfuerzo manual significativo.
Cree un registro de deuda con cuatro columnas: problema, respuesta temporal del prototipo, efecto probable en producción y acción requerida. Las entradas típicas incluyen paredes delgadas inestables, un datum difícil de establecer, mezcla manual de bordes, una característica difícil de medir o un acabado que enmascara daños.
La sujeción debe dejar de depender de la memoria
Los dispositivos de producción reducen el tiempo de localización, preservan la orientación, soportan las cargas de corte, controlan la deformación y evitan la carga incorrecta. Pueden ser mordazas blandas dedicadas, pallets, placas modulares, tumbas, dispositivos hidráulicos o simples detalles poka-yoke. La inversión debe seguir la demanda repetitiva y el costo de la variación de preparación.
Documente la localización, la secuencia de sujeción, el torque o la presión cuando sea relevante, la orientación de la pieza, las verificaciones con sonda y los puntos de desgaste. Un dispositivo rígido aún puede producir piezas deficientes si sujeta paredes delgadas de manera inconsistente o toma como referencia una superficie de material variable. Utilice la estructura de datums definida en el plano y confirme que la inspección sin sujeción refleje la condición prevista.
Tiempo de ciclo, herramientas y riesgo desatendido
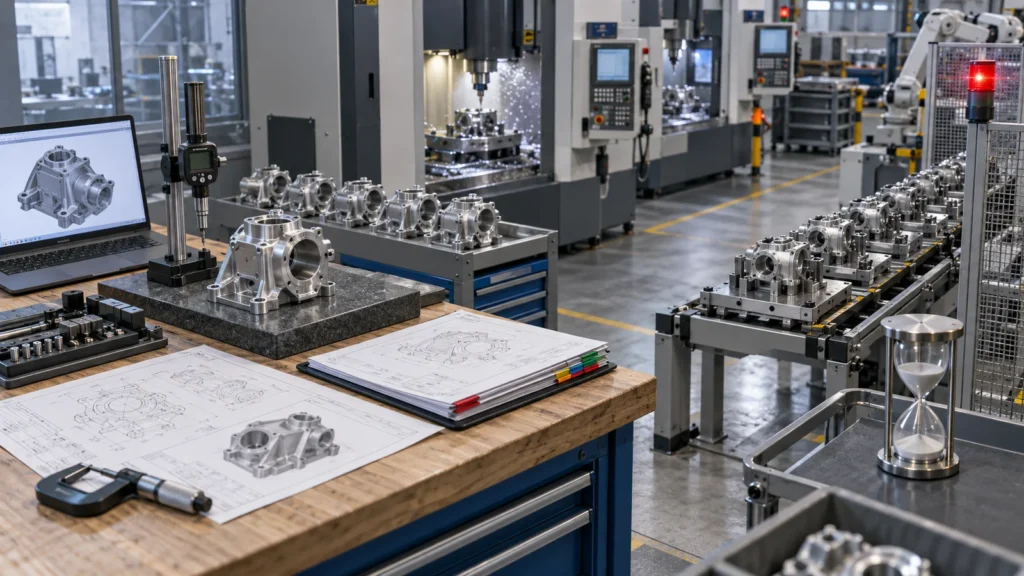 Las trayectorias de herramienta de prototipo pueden priorizar la seguridad sobre la velocidad. La optimización de producción puede reducir el corte en vacío, combinar herramientas, aumentar el compromiso de la herramienta, mejorar la evacuación de virutas y equilibrar las operaciones. La optimización no debe eliminar el margen que protege la calidad.
Defina los límites de vida de la herramienta antes de la falla, no después. Monitoree el desgaste en las características más sensibles al diámetro, la longitud, el descentrado o la condición superficial. Planifique herramientas y plaquitas de repuesto, control de refrigerante, manejo de virutas y verificaciones en proceso. Un ciclo desatendido es valioso solo cuando una herramienta rota o una viruta acumulada no puede crear silenciosamente todo un lote defectuoso.
El estudio de ciclo debe incluir carga, sondeo, cambios de herramienta, desbarbado, lavado, inspección y manejo, no solo el tiempo de husillo.
La inspección se convierte en un control de producción
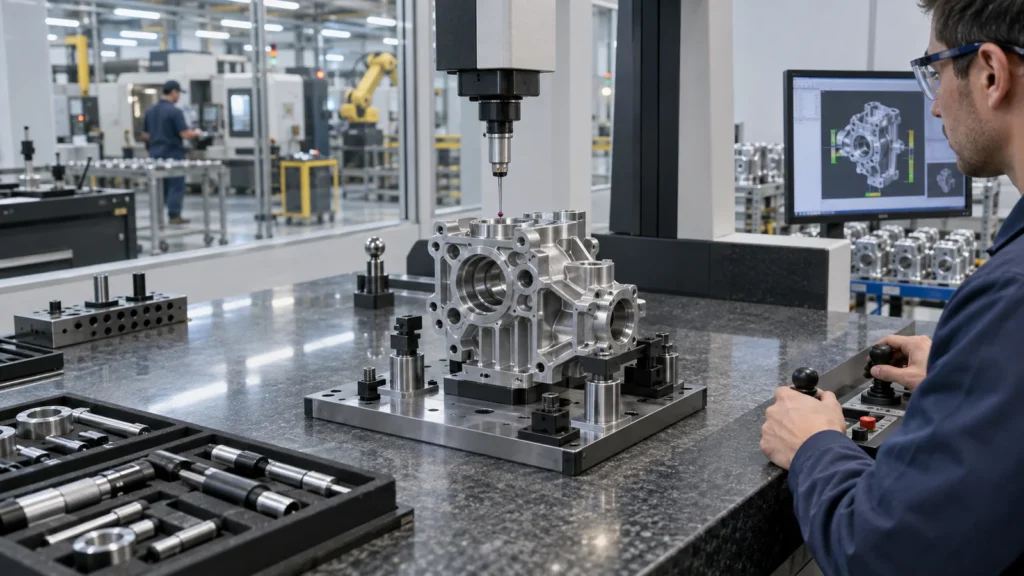 La inspección de prototipo responde “¿esta pieza cumple con el plano?”. La inspección de producción también debe responder “¿el proceso está a la deriva y qué acción sigue?”. Identifique las características para la aprobación de primera pieza, las verificaciones en proceso, la inspección final y la verificación periódica. Defina el método de calibre, el entorno, la frecuencia, el plan de reacción y la retención de registros.
La medición no debe compensar un proceso inestable. Si cada pieza necesita clasificación, investigue el utillaje, la sujeción, el material, la secuencia o la especificación. El Control de calidad CNC plan debe vincular los datos con la acción en lugar de acumular informes que nadie revisa.
La estructura de costos cambia antes de que baje el precio unitario
 La producción puede agregar diseño de dispositivos, calibres, programación optimizada, aprobación de primera artículo, documentación, desarrollo de empaque y planificación de inventario. Esos costos no recurrentes pueden hacer que un pedido de producción temprano parezca costoso. Su propósito es reducir el tiempo de preparación recurrente, la variación, el esfuerzo de inspección y el riesgo de entrega.
Compare el costo con cantidades de liberación realistas, no con un total anual. Una demanda anual de 1.000 piezas entregada en lotes mensuales se comporta de manera diferente a una corrida continua. Incluya preparaciones repetidas, mínimos de lote de material, lotes de acabado, cadencia de inspección, stock de seguridad y exposición a revisiones.
El Prototipado y producción CNC marco ayuda a evaluar estas compensaciones sin asumir que la producción comienza en un número fijo.
Revisión de preparación para producción
Un lote piloto debe poner a prueba este sistema, no limitarse a fabricar más prototipos. Revise la variación, la mano de obra, las colas, la vida útil de las herramientas y los registros antes de declarar que la ruta está lista.
Tres formas en que los buenos prototipos fallan a escala
El stock del prototipo era estable, pero los lotes de producción liberan tensiones de forma diferente o se mecanizan con distinto comportamiento de rebabas y desgaste. Fije la especificación aplicable y valide nuevas fuentes o condiciones.
El conocimiento de preparación queda como conocimiento tribal
Un maquinista puede recuperar el datum por tacto, pero otro operador carga la pieza de forma diferente. Convierta los ajustes tácitos en características del dispositivo de sujeción, hojas de preparación, sondas y aceptación medible.
El acabado expone la variación
Las piezas pasan antes del anodizado, el recubrimiento electrolítico o el tratamiento térmico y fallan después. Incluya el estado completo del proceso en la validación, los límites del plano, el enmascarado, la manipulación y la inspección.
Preguntas frecuentes sobre el escalamiento
No. La ruta puede cambiar por capacidad o eficiencia, pero la nueva configuración debe validarse contra los mismos requisitos funcionales y registros controlados.
¿Cuándo se justifica un dispositivo de fijación dedicado?
Cuando el costo de la mano de obra de preparación repetida, los errores de carga, la variación o el riesgo de capacidad supera el costo del dispositivo a lo largo de una demanda creíble. Considere el patrón de liberación y las revisiones futuras.
¿Requiere la producción tolerancias más estrictas?
No necesariamente. La producción requiere el cumplimiento repetible de los requisitos funcionales. Ajustar los límites sin necesidad puede reducir la capacidad y aumentar el costo.
¿Qué debe congelarse primero?
Congele las interfaces funcionales, los datums, el material, el acabado y los criterios de aceptación antes de optimizar el tiempo de ciclo. Un proceso eficiente para una definición inestable genera retrabajo costoso.