
Les programmes échouent lorsque l'improvisation du prototype reste invisible : un machiniste ajuste manuellement chaque pièce, la matière varie, les références sont reprises différemment, ou l'inspection dépend d'une seule personne. Ce guide expose cette dette de processus cachée et montre comment convertir la réussite du prototype en une route de production maîtrisée.
Une bonne pièce contre un système capable
 L'usinage de prototype privilégie l'information et la rapidité. Les étaux standard, les mors doux, le palpage manuel, les trajectoires d'outil conservatrices et l'inspection supplémentaire peuvent être tout à fait appropriés. La production ajoute la répétabilité, le débit, la maintenance prévisible, le contrôle des lots, l'emballage et des enregistrements cohérents.
La transition n'exige pas que chaque méthode de prototype soit remplacée. Elle exige que chaque méthode soit évaluée : peut-elle se répéter à la quantité et à la fréquence de lancement prévues sans dépendre d'une attention exceptionnelle ? Si non, le processus nécessite un contrôle documenté ou une reconception.
 Demandez à l'équipe prototype ce qu'elle a ajusté, retravaillé, trié ou mesuré plus d'une fois. Examinez les notes de réglage, l'usure des outils, la main-d'œuvre de l'ébavurage, la circulation des matières, les caractéristiques rejetées et les désaccords d'inspection. Un rapport final conforme peut masquer un effort manuel important.
Créez un registre de dette technique à quatre colonnes : problème, réponse temporaire du prototype, effet probable en production et action requise. Les entrées typiques incluent des parois minces instables, une référence difficile à établir, un mélange manuel des arêtes, une caractéristique difficile à mesurer ou une finition qui masque les dommages.
Le maintien d'œuvre doit cesser de dépendre de la mémoire
Les montages de production réduisent le temps de positionnement, préservent l'orientation, supportent les efforts de coupe, maîtrisent la déformation et empêchent un chargement incorrect. Il peut s'agir de mors doux dédiés, de palettes, de plaques modulaires, de tombstones, de montages hydrauliques ou de simples détails anti-erreur. L'investissement doit suivre la demande répétée et le coût de la variation de réglage.
Documentez le positionnement, la séquence de serrage, le couple ou la pression le cas échéant, l'orientation de la pièce, les contrôles par palpeur et les points d'usure. Un montage rigide peut néanmoins produire des pièces défectueuses s'il serre des parois minces de manière incohérente ou s'il référence une surface de brut variable. Utilisez la structure de références définie sur le plan et confirmez que le contrôle hors serrage reflète la condition prévue.
Temps de cycle, outils et risque en mode non surveillé
 Les trajectoires d'outil de prototype peuvent privilégier la sécurité à la vitesse. L'optimisation de production peut réduire les coupes à vide, combiner les outils, augmenter l'engagement de l'outil, améliorer l'évacuation des copeaux et équilibrer les opérations. L'optimisation ne doit pas supprimer la marge qui protège la qualité.
Définissez les limites de durée de vie des outils avant la défaillance, pas après. Surveillez l'usure sur les caractéristiques les plus sensibles au diamètre, à la longueur, au faux rond ou à l'état de surface. Prévoyez des outils et plaquettes de rechange, le contrôle du liquide de coupe, la gestion des copeaux et les contrôles en cours de cycle. Un cycle non surveillé n'a de valeur que si un outil cassé ou un copeau accumulé ne peut pas créer silencieusement tout un lot défectueux.
L'étude de cycle doit inclure le chargement, le palpage, les changements d'outil, l'ébavurage, le lavage, le contrôle et la manutention—pas seulement le temps de broche.
Le contrôle devient un moyen de maîtrise de la production
 Le contrôle de prototype répond à la question “ cette pièce est-elle conforme au plan ? ”. Le contrôle de production doit aussi répondre à “ le processus dérive-t-il, et quelle action en découle ? ”. Identifiez les caractéristiques pour l'approbation de la première pièce, les contrôles en cours de cycle, le contrôle final et la vérification périodique. Définissez la méthode de mesure, l'environnement, la fréquence, le plan de réaction et la conservation des enregistrements.
La mesure ne doit pas compenser un processus instable. Si chaque pièce doit être triée, examinez l'outillage, le maintien d'œuvre, la matière, la séquence ou la spécification. Le contrôle qualité CNC plan doit relier les données à l'action plutôt que d'accumuler des rapports que personne ne consulte.
La structure de coûts change avant que le prix unitaire ne baisse
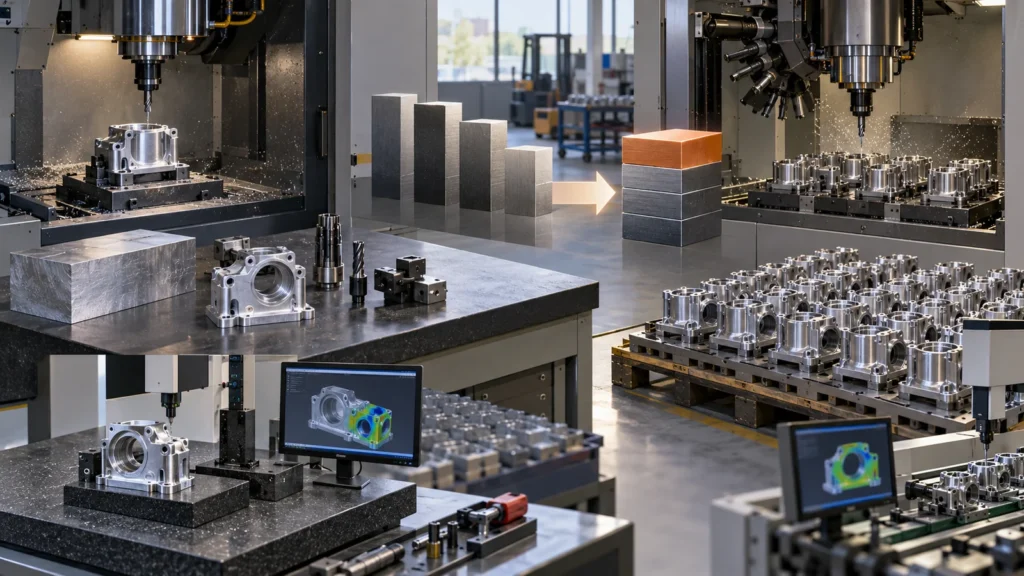 La production peut ajouter la conception de montages, les gabarits de contrôle, la programmation optimisée, l'approbation de la première pièce, la documentation, le développement de l'emballage et la planification des stocks. Ces coûts non récurrents peuvent faire paraître une première commande de production coûteuse. Leur but est de réduire le temps de réglage récurrent, la variation, l'effort de contrôle et le risque de livraison.
Comparez le coût à des quantités de lancement réalistes, et non sur un total annuel unique. Une demande annuelle de 1 000 pièces livrées en lots mensuels se comporte différemment d'une série continue unique. Incluez les réglages répétés, les minimums de lot de matière, les lots de finition, la cadence de contrôle, le stock de sécurité et l'exposition aux révisions.
Le cadre parent prototypage et production CNC aide à évaluer ces compromis sans supposer que la production commence à un nombre fixe.
Revue de préparation à la production
Un lot pilote doit mettre ce système à l'épreuve, et non simplement produire davantage de prototypes. Analysez la variation, la main-d'œuvre, les files d'attente, la durée de vie des outils et les enregistrements avant de déclarer la gamme prête.
Trois façons dont les bons prototypes échouent à l'échelle
Le brut du prototype était stable, mais les lots de production libèrent les contraintes différemment ou s'usinent avec un comportement de bavure et d'usure différent. Verrouillez la spécification applicable et validez les nouvelles sources ou conditions.
Le savoir de mise en position reste tribal
Un machiniste peut retrouver la référence au toucher, mais un autre opérateur charge la pièce différemment. Transformez les ajustements tacites en caractéristiques de montage, fiches de mise en position, palpeurs et critères d'acceptation mesurables.
La finition révèle les variations
Les pièces passent avant l'anodisation, le placage ou le traitement thermique et échouent après. Incluez l'état complet du processus dans la validation, les limites du plan, le masquage, la manutention et l'inspection.
FAQ sur la montée en échelle
Non. La gamme peut changer pour des raisons de capacité ou d'efficacité, mais la nouvelle configuration doit être validée par rapport aux mêmes exigences fonctionnelles et à des enregistrements contrôlés.
Quand un montage dédié est-il justifié ?
Lorsque la main-d'œuvre de réglage répétée, les erreurs de chargement, la variation ou le risque de capacité coûtent plus cher que le montage sur une demande crédible. Tenez compte du rythme de lancement et des révisions futures.
La production exige-t-elle des tolérances plus serrées ?
Pas nécessairement. La production exige une satisfaction répétable des exigences fonctionnelles. Resserrer les limites sans nécessité peut réduire la capabilité et augmenter les coûts.
Que faut-il figer en premier ?
Figez les interfaces fonctionnelles, les références, la matière, la finition et les critères d'acceptation avant d'optimiser le temps de cycle. Un processus efficace pour une définition instable génère des reprises coûteuses.