
Hai appena passato ore a progettare una staffa aerospaziale complessa o un alloggiamento per dispositivo medico. La geometria è perfetta. Le tolleranze sono strette. Invii il file CAD a un'officina meccanica. Una settimana dopo, ricevi parti coperte di bave, con finiture superficiali ruvide e imprecisioni dimensionali. Cosa è andato storto? Il colpevole potrebbe essere una sfida specifica nota come “caratteristiche di lavorazione dell'alluminio 6061 gommoso” comportamento. Se non gestito correttamente, questa lega peraltro versatile può trasformarsi nel peggior incubo di un operatore macchine utensili. Questa guida esplora esattamente come superare queste sfide e ottenere risultati superiori con lavorazione dell'alluminio 6061.
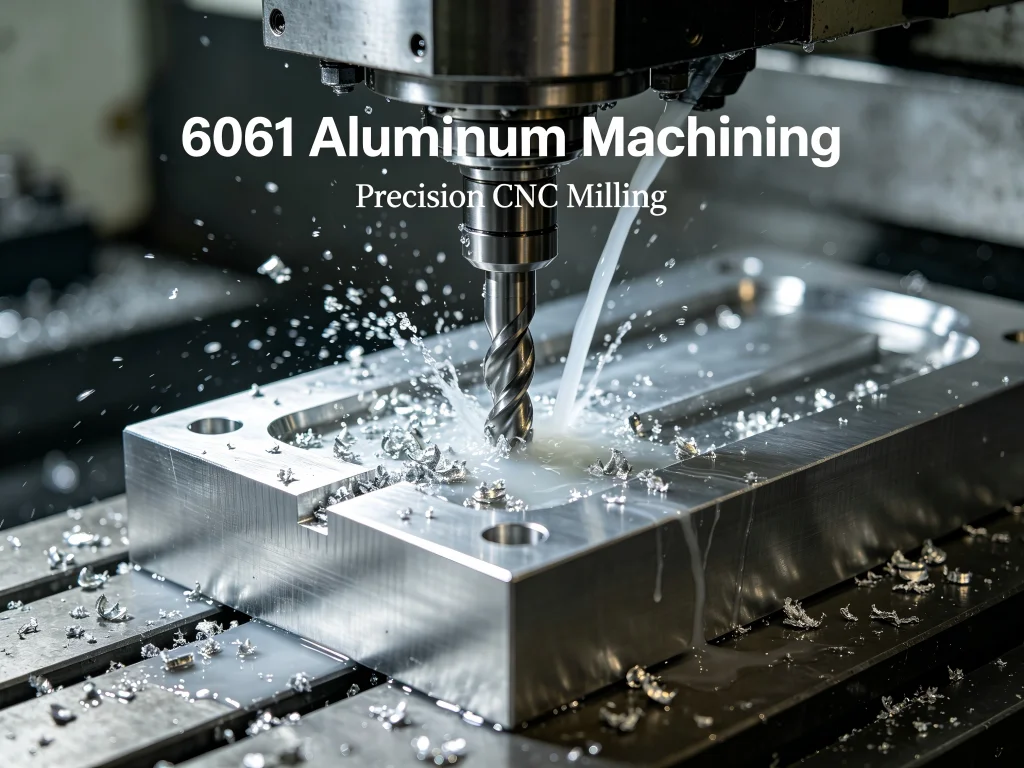
Il problema reale: quando l'alluminio “facile” diventa difficile
Sulle community Reddit r/Machinists e r/CNC, emerge una discussione ricorrente: “Perché il mio 6061 viene fuori così male?” Un utente ha descritto come la sua operazione di “taglio dell'alluminio 6061” abbia prodotto finiture superficiali terribili, con trucioli che si saldavano alla fresa a candela. Un altro ha notato che la loro “velocità di fresatura dell'alluminio 6061” sembrava corretta secondo i grafici standard, eppure le parti uscivano con tagliente di riporto (BUE) che rovinava la superficie. Non sono incidenti isolati. Un thread del forum CNCZone ha evidenziato una frustrazione comune: “Risultati scadenti nella tornitura sono probabilmente dovuti alla mancanza di trattamento termico; l'alluminio grezzo tende a essere estremamente gommoso e non si lavora affatto bene”. Il problema è reale e costa ai produttori tempo, denaro e parti scartate.
Ciò che gli operatori descrivono come “gommoso” si riferisce alla tendenza dell'alluminio ad aderire agli utensili da taglio durante la lavorazione, creando un tagliente di riporto che degrada la finitura superficiale e riduce la durata dell'utensile. Un articolo di ricerca ha osservato che “la caratteristica gommosa crea un problema problematico di formazione del tagliente di riporto (BUE) durante il processo di taglio”. Questa sfida è particolarmente acuta con il 6061 nelle sue tempre più tenere, sebbene anche il popolare 6061-T6 possa mostrare queste caratteristiche quando i parametri di taglio sono non ottimali.
Eppure il 6061 rimane la lega di alluminio più ampiamente lavorata a CNC a livello globale. Il suo eccellente rapporto resistenza-peso, la resistenza alla corrosione e la qualità dell'anodizzazione post-lavorazione lo rendono indispensabile per componenti critici in ambito aerospaziale, automobilistico, dispositivi medici e attrezzature industriali. La domanda non è se usare il 6061, ma come lavorarlo correttamente per eliminare il comportamento gommoso e ottenere risultati coerenti e di alta qualità.
La soluzione: comprendere la metallurgia alla base della gommosità
Per risolvere il problema, devi prima capire cosa causa proprietà di lavorazione dell'alluminio 6061 passare da collaborativo a problematico. Il 6061 è una lega indurita per precipitazione della serie 6000, con magnesio e silicio come elementi di lega principali. Nella tempra T6—lo standard per le parti lavorate a CNC—la lega è stata sottoposta a trattamento termico di solubilizzazione e invecchiamento artificiale fino alla massima durezza. Questa tempra offre una resistenza alla trazione di 310 MPa, un carico di snervamento di 276 MPa e una durezza Brinell di 95 HB.
Il grado di lavorabilità di Lavorazione meccanica del 6061-T6 è di circa il 90 percento rispetto all'ottone a lavorabilità libera, il che lo colloca tra le leghe di alluminio più lavorabili. Tuttavia, questa valutazione presuppone condizioni di taglio ottimali. Quando i parametri si discostano, emergono due problemi principali. In primo luogo, la duttilità della lega fa sì che possa spalmarsi anziché tagliarsi in modo netto, creando un truciolo “appiccicoso” che aderisce al tagliente. In secondo luogo, la conduttività termica del materiale (167 W/m·K) fa sì che il calore generato durante il taglio possa trasferirsi rapidamente all'utensile, favorendo la formazione del tagliente di riporto (BUE).
La soluzione prevede tre strategie coordinate: corretta selezione dell'utensile, parametri di taglio ottimizzati e applicazione efficace del refrigerante. Esaminiamole ciascuna in dettaglio.
Selezione dell'utensile: perché l'affilatura e la geometria contano
L'uso di utensili affilati e lucidati è probabilmente il singolo fattore più importante per il successo delle operazioni CNC su alluminio 6061 . Utensili in acciaio rapido (HSS) o in metallo duro con faccia di taglio lucidata impediscono all'alluminio di saldarsi al tagliente. Il metallo duro non rivestito con superficie lucidata è spesso ideale per l'alluminio, poiché i rivestimenti possono aumentare l'attrito e favorire l'adesione del truciolo. La ricerca conferma che “l'uso di utensili affilati in acciaio rapido (HSS) o in metallo duro con faccia di taglio lucidata è fondamentale per prevenire il problema comune del tagliente di riporto”.
Anche la geometria dell'utensile è molto importante. Per le operazioni di fresatura, le frese a candela a una o due eliche garantiscono un'evacuazione del truciolo migliore rispetto agli utensili con più eliche. I canali più ampi consentono ai trucioli di fuoriuscire anziché essere ritagliati e saldati al pezzo. Per le operazioni di tornitura, gli inserti con angoli di spoglia fortemente positivi e rompitruciolo lucidati producono trucioli puliti e gestibili anziché lunghi nastri filiformi che possono avvolgersi attorno al pezzo.
Parametri di taglio: trovare il punto ottimale
La scelta giusta del La velocità di taglio dell'alluminio 6061 fa la differenza tra un'operazione fluida e una lotta frustrante. Per Lavorazione meccanica del 6061-T6, gli esperti del settore consigliano velocità di taglio comprese tra 250 e 500 piedi superficiali al minuto (SFM) come punto di partenza. All'interno di questo intervallo, velocità più elevate producono generalmente finiture superficiali migliori e riducono la formazione del BUE, poiché il maggiore calore nella zona di taglio aiuta i trucioli a rompersi in modo netto anziché spalmarsi.
Le velocità di avanzamento dovrebbero essere moderate. Una profondità di taglio iniziale ragionevole per l'alluminio 6061 è di circa 0,100-0,150 pollici (2,5-3,8 mm), sebbene questa possa essere regolata in base alla rigidità e alla potenza della macchina. Per le passate di finitura, profondità di taglio più leggere con velocità del mandrino più elevate producono finiture superficiali superiori.
Ricerche recenti hanno quantificato i parametri ottimali con una precisione impressionante. Uno studio che ha utilizzato la metodologia della superficie di risposta ha rilevato che una combinazione ottimale per minimizzare la rugosità superficiale sull'alluminio 6061 si verificava a una velocità del mandrino di 1785,86 giri/min, una velocità di avanzamento di 181,31 mm/min e una profondità di taglio di 1,13 mm, producendo una rugosità superficiale minima di 0,1519 μm. Un altro studio ha identificato la velocità di taglio come il fattore più influente sulle prestazioni di lavorazione, contribuendo per il 31 percento al risultato complessivo di ottimizzazione, seguita dalla profondità di taglio e dall'avanzamento per dente.
Per la produzione ad alto volume, un fornitore di servizi di lavorazione meccanica descrive il proprio approccio: “La sgrossatura viene eseguita a 12.000 RPM con una velocità di avanzamento F0.2 per un rapido asporto di materiale; la finitura viene portata a 15.000 RPM con una velocità di avanzamento F0.06 per ottenere elevata precisione e una finitura superficiale raffinata”.
Refrigerante: l'ingrediente essenziale
Il refrigerante non è opzionale per taglio dell'alluminio 6061. Il refrigerante idrosolubile a una concentrazione dal 5 al 10 percento è essenziale per ridurre il calore, prevenire la dilatazione termica del pezzo, migliorare la finitura superficiale e allontanare i trucioli dalla zona di taglio. Per la maggior parte delle operazioni si preferisce il refrigerante a inondazione rispetto alla nebulizzazione perché garantisce una migliore dissipazione del calore e un migliore evacuazione dei trucioli. Alcune ricerche hanno persino esplorato strategie di refrigerazione pulsante, in cui la formazione di onde d'urto nei flussi d'acqua aiuta a minimizzare la formazione di BUE durante il processo di taglio.
Un operatore CNC su Reddit ha condiviso la propria esperienza pratica: “Il refrigerante, sia a nebulizzazione sia a inondazione, è assolutamente necessario per qualsiasi tasso di asportazione del metallo utile” quando si lavora con l'alluminio 6061. Senza un refrigerante adeguato, i trucioli si saldano all'utensile, le finiture superficiali peggiorano e la precisione dimensionale risente della dilatazione termica.
Lo stabilimento di JUCHENG affronta queste sfide attraverso un rigoroso controllo di processo. Operando da una struttura di 8.000 metri quadrati con oltre 150 macchine CNC, tra cui 25 centri avanzati a 5 assi Haas e Mazak, l'azienda mantiene un monitoraggio rigoroso dei parametri per ogni lavorazione dell'alluminio 6061. Ogni operazione di taglio è ottimizzata in base allo stato del materiale, alla geometria del pezzo e alle tolleranze richieste, garantendo che il comportamento gommoso venga eliminato prima che influisca sulla qualità del pezzo.
Dal problema alla precisione: casi di studio in diversi settori
Quando proprietà di lavorazione dell'alluminio 6061 sono adeguatamente compresi e controllati, la lega rivela il suo vero potenziale in applicazioni impegnative.
Componenti aerospaziali: dove il fallimento non è un'opzione
I produttori aerospaziali si affidano all'alluminio 6061 per staffe strutturali, raccordi e componenti secondari della cellula perché offre un eccezionale rapporto resistenza-peso e resistenza alla corrosione. Un cliente di JUCHENG necessitava di una staffa aeronautica complessa con molteplici raccordi interni e tolleranze strette di ±0,025 mm. La sfida non risiedeva solo nella geometria ma nei lavorazione 6061 t6 requisiti: il pezzo doveva mantenere la stabilità dimensionale al variare della temperatura raggiungendo al contempo una finitura superficiale adatta all'anodizzazione di Tipo II. Implementando percorsi utensile ad alta velocità con carichi di truciolo ottimizzati e refrigerante a inondazione, JUCHENG ha consegnato 500 staffe prive di difetti con finiture superficiali costanti inferiori a 0,8 μm Ra.
Dispositivi medici: la precisione incontra la biocompatibilità
I produttori di dispositivi medici scelgono il 6061 per gli alloggiamenti degli strumenti chirurgici e gli involucri dei dispositivi grazie alla sua biocompatibilità e alla qualità dell'anodizzazione. Il materiale può raggiungere tolleranze di altissima precisione fino a ±0,005 mm per superfici di accoppiamento critiche. Tuttavia, la caratteristica gommosa comporta rischi particolari nelle applicazioni mediche, dove anche bave microscopiche possono compromettere la sterilizzazione o la sicurezza del paziente. I processi certificati ISO 13485 di JUCHENG includono stazioni automatizzate di sbavatura e ispezione CMM Zeiss per verificare la conformità a zero difetti per ogni componente medico.
Componenti per prestazioni automobilistiche: forza senza peso
L'industria automobilistica apprezza il 6061 per componenti delle sospensioni, supporti motore e parti da corsa personalizzate, dove la riduzione del peso migliora direttamente le prestazioni. Un cliente del motorsport necessitava di 200 bracci di controllo personalizzati con funzionalità di montaggio integrate. Le parti richiedevano sia operazioni di tornitura che di fresatura, oltre a una finitura anodizzata per la protezione dalla corrosione. Utilizzando centri di tornitura-fresatura che combinano capacità di tornio e fresatura in un'unica configurazione, JUCHENG ha completato il ciclo produttivo in 12 giorni anziché i 18 stimati, con ogni parte conforme alle tolleranze specificate di ±0,05 mm.
Fattori chiave di selezione: come scegliere il partner giusto per la lavorazione CNC dell'alluminio 6061
Selezionare un partner produttivo per lavorazione dell'alluminio 6061 richiede la valutazione di diversi fattori critici al di là del semplice confronto dei prezzi.
Capacità delle attrezzature e parco macchine
La complessità delle parti che è possibile produrre è direttamente correlata alle capacità delle macchine del partner. La fresatura a 3 assi di base è adatta a parti prismatiche semplici, ma geometrie complesse con sottosquadri, cavità profonde o funzionalità a cinque lati richiedono attrezzature a 4 o 5 assi. Il parco di oltre 150 macchine CNC di JUCHENG, inclusi 25 centri avanzati a 5 assi Haas e Mazak, consente la lavorazione simultanea a 5 assi di geometrie complesse in un'unica configurazione, riducendo sia i tempi di consegna che gli errori cumulativi di tolleranza.
Garanzia della qualità e certificazione
Per le applicazioni mission-critical, le certificazioni sono importanti. La certificazione IATF 16949 dimostra la capacità di gestione della qualità automobilistica, inclusa la prevenzione dei difetti e il supporto alla documentazione PPAP. La certificazione ISO 13485 è essenziale per i componenti dei dispositivi medici, garantendo la gestione del rischio e la piena tracciabilità dei materiali. JUCHENG mantiene entrambe le certificazioni, oltre alla ISO 9001:2015 per i sistemi di gestione della qualità, verificate da apparecchiature di ispezione Zeiss CMM che garantiscono una precisione a livello di micron.
Capacità di finitura superficiale
Le parti lavorate in 6061 richiedono quasi sempre una finitura. L'anodizzazione, disponibile nelle varianti Tipo II (trasparente o colorata) e Tipo III (anodizzazione dura), aggiunge uno strato di ossido durevole che migliora la resistenza alla corrosione e consente la tintura a colori. JUCHENG offre uno spettro completo di finiture superficiali interne, dall'anodizzazione alla lucidatura a specchio, garantendo il controllo qualità end-to-end senza ritardi dovuti alla subfornitura.
Tempi di consegna e scalabilità della produzione
I tempi di realizzazione dei prototipi e la scalabilità della produzione spesso distinguono i partner capaci da quelli eccezionali. Il parco di oltre 150 macchine di JUCHENG consente l'elaborazione parallela di grandi lotti di produzione mantenendo una qualità costante. I processi certificati ISO 9001 dell'azienda garantiscono un controllo sistematico dei processi e consegne puntuali anche per programmi di produzione impegnativi.
Perché JUCHENG eccelle nella lavorazione dell'alluminio 6061
Con oltre 13 anni di esperienza nella produzione ad alta precisione, JUCHENG ha sviluppato conoscenze specialistiche in lavorazione dell'alluminio 6061 che vanno oltre le migliori pratiche generiche. L'approccio dell'azienda combina attrezzature avanzate, sistemi di qualità certificati ed esperienza pratica nella risoluzione di sfide reali di lavorazione.
Lo stabilimento di 8.000 metri quadrati ospita un ampio parco di oltre 150 macchine CNC, inclusi oltre 25 centri avanzati a 5 assi Haas e Mazak, centri di tornitura-fresatura e attrezzature per la rettifica di precisione. Questa diversità di attrezzature consente a JUCHENG di gestire componenti in 6061 in tutto lo spettro di complessità, dai semplici alberi torniti alle intricate staffe aerospaziali che richiedono la lavorazione simultanea a 5 assi.
La verifica della qualità si basa su apparecchiature di ispezione Zeiss CMM avanzate, che garantiscono l'accuratezza dimensionale a livello di micron. Combinate con le certificazioni ISO 13485 e IATF 16949, queste capacità forniscono componenti mission-critical a zero difetti per i leader aerospaziali, medici e automobilistici di tutto il mondo.
A differenza di molte officine meccaniche che trattano il 6061 come un materiale di base, JUCHENG ne riconosce le caratteristiche uniche e adatta di conseguenza le strategie di lavorazione. Gli ingegneri di processo dell'azienda hanno sviluppato strategie di traiettoria utensile proprietarie specificamente per il 6061 che riducono al minimo la formazione di BUE e ottimizzano l'evacuazione dei trucioli. Queste strategie, combinate con un rigoroso monitoraggio dei parametri e l'ispezione in-process, garantiscono risultati costanti su lotti di produzione di qualsiasi dimensione.
Considerazioni sull'installazione e la manutenzione per le operazioni di lavorazione del 6061
Sebbene gli utenti finali dei componenti lavorati in 6061 raramente si occupino dell'installazione delle macchine, comprendere la corretta manutenzione dei componenti lavorati prolunga la durata e le prestazioni del prodotto.
Per i componenti che saranno sottoposti ad anodizzazione dopo la lavorazione, è essenziale mantenere superfici pulite e prive di residui di fluido da taglio. La contaminazione può causare anodizzazione irregolare o difetti superficiali. Le capacità di finitura interne di JUCHENG includono stazioni di pulizia specializzate che rimuovono tutti i residui di lavorazione prima dell'anodizzazione, garantendo una formazione uniforme dello strato di ossido.
Per i sistemi assemblati che incorporano componenti lavorati in 6061, l'applicazione corretta della coppia di serraggio previene la filettatura danneggiata o la deformazione dei componenti. La durezza moderata della lega richiede una gestione attenta della coppia, in particolare per i dispositivi di fissaggio più piccoli. Gli ingegneri che progettano assemblaggi con componenti in 6061 dovrebbero specificare valori di coppia che tengano conto del carico di snervamento del materiale, pari a circa 276 MPa.
Si raccomanda un'ispezione regolare delle superfici lavorate per individuare segni di corrosione galvanica quando i componenti in 6061 entrano in contatto con metalli dissimili. La resistenza naturale alla corrosione della lega è eccellente, ma il contatto con rame o acciaio inossidabile in ambienti umidi può accelerare la corrosione. L'applicazione di adeguati metodi di isolamento o rivestimenti protettivi previene questo problema.
Domande frequenti sulla lavorazione dell'alluminio 6061
Qual è l'indice di lavorabilità dell'alluminio 6061?
Il 6061-T6 presenta un indice di lavorabilità di circa il 90 percento rispetto all'ottone a lavorazione libera, che funge da base del 100 percento. Questo indice colloca il 6061 tra le leghe di alluminio più lavorabili, sebbene richieda parametri di taglio e selezione degli utensili adeguati per ottenere risultati ottimali. In confronto, l'alluminio 2011, formulato specificamente per la lavorabilità, si attesta vicino al 100 percento, mentre il 7075 si attesta più in basso, a circa il 70-80 percento, a causa della sua maggiore durezza e abrasività.
Perché l'alluminio 6061 diventa appiccicoso durante la lavorazione?
La caratteristica “appiccicosa” si verifica quando i parametri di taglio generano calore eccessivo senza un'adeguata evacuazione del truciolo. Il materiale si spalma invece di tagliarsi in modo pulito, creando un tagliente di riporto sull'utensile che degrada la finitura superficiale e la precisione dimensionale. Questo problema è più pronunciato nelle tempre più tenere come il 6061-O, ma può interessare anche il 6061-T6 quando velocità, avanzamenti o applicazione del refrigerante sono subottimali. Uno studio ha rilevato che “la caratteristica appiccicosa crea un problema critico di formazione del tagliente di riporto (BUE) durante il processo di taglio”.
Quali sono le velocità di taglio ottimali per la fresatura dell'alluminio 6061?
Per velocità di fresatura dell'alluminio 6061, le linee guida del settore raccomandano da 250 a 500 piedi superficiali al minuto (SFM) come intervallo iniziale per il 6061-T6, con regolazioni in base al diametro dell'utensile, alla rigidità della macchina e all'efficacia del refrigerante. La ricerca ha dimostrato che parametri ottimizzati possono raggiungere finiture superficiali fini fino a 0,1519 μm Ra. Le operazioni di sgrossatura utilizzano tipicamente velocità inferiori con carichi di truciolo maggiori, mentre le passate di finitura impiegano velocità superiori con profondità di taglio minori. Per i centri di lavorazione ad alta velocità, velocità del mandrino da 12.000 a 15.000 giri/min sono comuni per l'alluminio 6061.
Come si confronta il 6061 con il 7075 per la lavorazione CNC?
La indice di lavorabilità dell'alluminio 6061 supera quello del 7075. Sebbene il 7075 offra una resistenza significativamente superiore, il 6061 è più facile da lavorare, produce trucioli più puliti e causa minore usura degli utensili. Il 6061 offre inoltre una superiore resistenza alla corrosione e saldabilità, rendendolo la scelta preferita per la maggior parte delle applicazioni di lavorazione CNC generiche. Tuttavia, il 7075 rimane il materiale d'elezione per i componenti aerospaziali ad alto stress, dove la massima resistenza prevale sulle considerazioni di lavorazione. Anche il costo differisce sostanzialmente: il 6061 è significativamente più economico, costando tipicamente da un terzo alla metà del prezzo del 7075.
Quali finiture superficiali sono disponibili per i componenti lavorati in 6061?
Il 6061-T6 è compatibile con tutti i comuni processi di finitura dell'alluminio. L'anodizzazione di Tipo II (trasparente o colorata) aggiunge uno strato di ossido da 5 a 25 micron che migliora la resistenza alla corrosione e consente la tintura a colori. L'anodizzazione dura di Tipo III produce un rivestimento più spesso e più resistente all'usura per applicazioni impegnative. Altre opzioni includono la finitura grezza di lavorazione per superfici funzionali, la sabbiatura per un aspetto opaco uniforme, la lucidatura a specchio per componenti estetici e la verniciatura a polvere per finiture decorative o protettive.
Quali tolleranze si possono ottenere con la lavorazione CNC dell'alluminio 6061?
La lavorazione CNC standard dell'alluminio 6061 può raggiungere tolleranze di ±0,1 mm in normali condizioni di produzione. Le operazioni a media precisione garantiscono ±0,05 mm, che rappresenta il punto ottimale pratico per la maggior parte dei pezzi in produzione. La lavorazione ad alta precisione raggiunge ±0,025 mm per applicazioni impegnative, mentre la rettifica ad altissima precisione può arrivare a ±0,005 mm per superfici di accoppiamento critiche. Tolleranze più strette aumentano i requisiti di ispezione e la complessità delle attrezzature, incidendo su costo e tempi di consegna.
In che modo la scelta del refrigerante influisce sui risultati della lavorazione dell'alluminio 6061?
La scelta del refrigerante influisce direttamente sulla formazione del truciolo, sulla finitura superficiale e sulla durata dell'utensile per lavorazione dell'alluminio 6061. Il refrigerante idrosolubile a una concentrazione dal 5 al 10 percento offre un'efficace lubrificazione e dissipazione del calore. Il refrigerante a inondazione è generalmente preferito alla nebulizzazione perché offre una superiore evacuazione del truciolo e un migliore controllo della temperatura. Alcune ricerche hanno esplorato strategie di refrigerante a pulsazione che sfruttano la formazione di onde d'urto per ridurre al minimo il BUE, sebbene i risultati abbiano dimostrato che l'avanzamento rimane il fattore più significativo che influisce sulle forze di taglio. I meccanici di solito evitano gli oli puri per il 6061 perché mancano di una capacità di raffreddamento adeguata per le operazioni ad alta velocità.
Per un confronto completo del 6061 rispetto ad altre leghe di alluminio per applicazioni specifiche, la nostra guida alla selezione delle leghe di alluminio fornisce confronti dettagliati delle proprietà. Ulteriori risorse tecniche sono disponibili presso il Aluminum Anodizers Council che ASM International.
Pronto a trasformare i tuoi progetti in alluminio 6061 in componenti lavorati con precisione? Il team di ingegneria di JUCHENG offre analisi DFM esperte e preventivi competitivi per progetti di qualsiasi scala.
➡️ Richiedi un preventivo per il tuo progetto in alluminio 6061
➡️ Scopri tutte le capacità di lavorazione CNC di JUCHENG
➡️ Scarica la nostra scheda tecnica sulla lavorazione dell'alluminio 6061