
Vous venez de passer des heures à concevoir un support aérospatial complexe ou un boîtier de dispositif médical. La géométrie est parfaite. Les tolérances sont serrées. Vous envoyez le fichier CAO à un atelier d'usinage. Une semaine plus tard, vous recevez des pièces couvertes de bavures, avec des états de surface rugueux et des imprécisions dimensionnelles. Qu'est-ce qui a mal tourné ? Le coupable pourrait être un défi spécifique connu sous le nom de “caractéristiques d'usinage de l'aluminium 6061 collant” comportement. Lorsqu'il n'est pas traité correctement, cet alliage autrement polyvalent peut se transformer en pire cauchemar d'un machiniste. Ce guide explore exactement comment surmonter ces défis et obtenir des résultats supérieurs avec l'usinage de l'aluminium 6061.
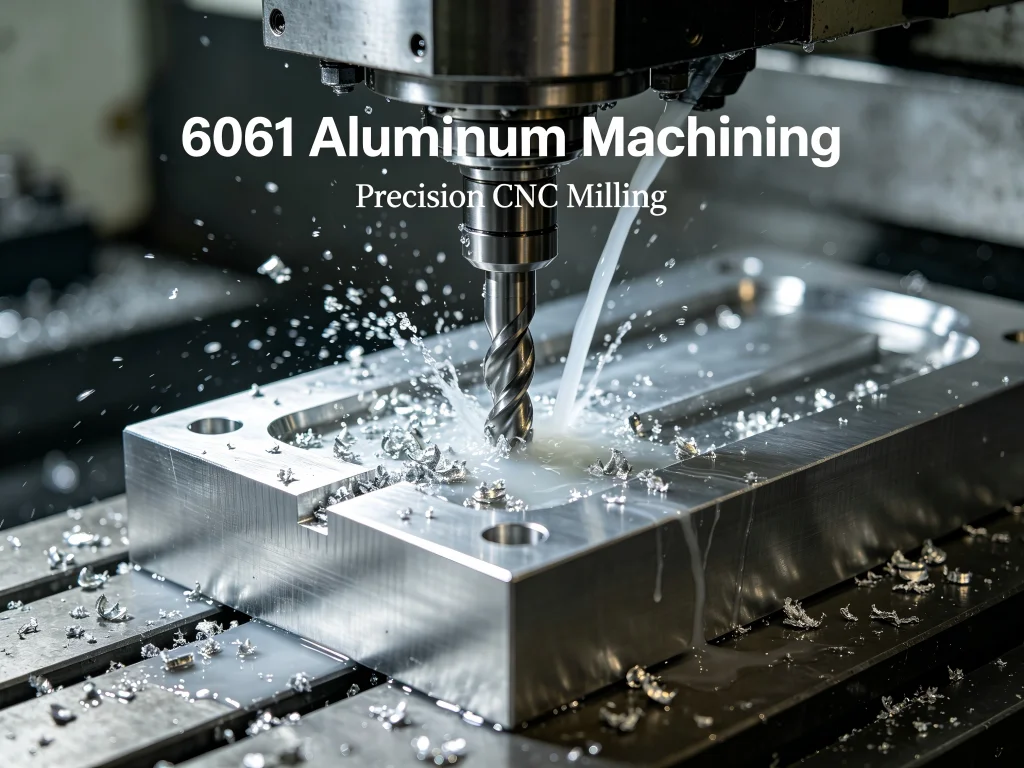
Le problème concret : quand l'aluminium “ facile ” devient difficile
Sur les communautés r/Machinists et r/CNC de Reddit, une discussion récurrente fait surface : “ Pourquoi mon 6061 tourne-t-il si mal ? ” Un utilisateur a décrit comment son opération de “ découpe de l'aluminium 6061 ” a donné des états de surface épouvantables, les copeaux se soudant à la fraise. Un autre a noté que sa “vitesse de fraisage de l'aluminium 6061” semblait correcte selon les tableaux standards, mais les pièces présentaient un arête rapportée (BUE) qui ruinait la surface. Ce ne sont pas des incidents isolés. Un fil de discussion du forum CNCZone a mis en évidence une frustration courante : “ Les mauvais résultats en tournage sont probablement dus à un manque de traitement thermique ; l'aluminium brut a tendance à être extrêmement collant et ne s'usine pas du tout correctement ”. Le problème est réel, et il coûte aux fabricants du temps, de l'argent et des pièces rebutées.
Ce que les machinistes décrivent comme “ collant ” fait référence à la tendance de l'aluminium à adhérer aux outils de coupe pendant l'usinage, créant une arête rapportée qui dégrade l'état de surface et raccourcit la durée de vie de l'outil. Un article de recherche a noté que “ la caractéristique collante crée un problème problématique de formation d'arête rapportée (BUE) pendant le processus de coupe ”. Ce défi est particulièrement aigu avec le 6061 dans ses états les plus tendres, bien que même le populaire 6061-T6 puisse présenter ces caractéristiques lorsque les paramètres de coupe sont sous-optimaux.
Pourtant, le 6061 reste l'alliage d'aluminium le plus largement usiné par CNC au monde. Son excellent rapport résistance-poids, sa résistance à la corrosion et sa qualité d'anodisation après usinage le rendent indispensable pour les composants critiques des secteurs de l'aérospatiale, de l'automobile, des dispositifs médicaux et des équipements industriels. La question n'est pas de savoir s'il faut utiliser le 6061, mais comment l'usiner correctement pour éliminer le comportement collant et obtenir des résultats cohérents et de haute qualité.
La solution : comprendre la métallurgie derrière le caractère collant
Pour résoudre le problème, vous devez d'abord comprendre ce qui cause propriétés d'usinage de l'aluminium 6061 à passer de coopératif à problématique. Le 6061 est un alliage à durcissement par précipitation de la série 6000, avec le magnésium et le silicium comme éléments d'alliage principaux. Dans l'état T6 — la norme pour les pièces usinées par CNC — l'alliage a subi un traitement thermique de mise en solution et un vieillissement artificiel jusqu'à sa dureté maximale. Cet état offre une résistance à la traction de 310 MPa, une limite d'élasticité de 276 MPa et une dureté Brinell de 95 HB.
L'indice d'usinabilité de Usinage du 6061-T6 est d'environ 90 pour cent par rapport au laiton de décolletage, ce qui le place parmi les alliages d'aluminium les plus usinables. Cependant, cette évaluation suppose des conditions de coupe optimales. Lorsque les paramètres dérivent, deux problèmes principaux apparaissent. Premièrement, la ductilité de l'alliage signifie qu'il peut s'étaler plutôt que se cisailler proprement, créant un copeau “ collant ” qui adhère à l'arête de coupe. Deuxièmement, la conductivité thermique du matériau (167 W/m·K) signifie que la chaleur générée pendant la coupe peut rapidement se transférer à l'outil, favorisant la formation d'arête rapportée (BUE).
La solution repose sur trois stratégies coordonnées : une sélection correcte de l'outil, des paramètres de coupe optimisés et une application efficace du liquide de refroidissement. Examinons chacune en détail.
Sélection de l'outil : pourquoi l'affûtage et la géométrie comptent
L'utilisation d'outils affûtés et polis est sans doute le facteur le plus important pour réussir les usinage CNC de l'aluminium 6061 opérations. Les outils en acier rapide (HSS) ou en carbure avec une face de coupe polie empêchent l'aluminium de se souder à l'arête de coupe. Le carbure non revêtu à surface polie est souvent idéal pour l'aluminium, car les revêtements peuvent augmenter le frottement et favoriser l'adhérence des copeaux. La recherche confirme que “ l'utilisation d'outils affûtés en acier rapide (HSS) ou en carbure avec une face de coupe polie est essentielle pour prévenir le problème courant de l'arête rapportée ”.
La géométrie de l'outil compte également beaucoup. Pour les opérations de fraisage, les fraises à une ou deux lèvres offrent une meilleure évacuation des copeaux que les outils à plus grand nombre de lèvres. Les gorges de lèvres plus larges permettent aux copeaux de s'échapper plutôt que d'être recoupés et soudés à la pièce. Pour les opérations de tournage, les plaquettes à angles de coupe très positifs et brise-copeaux polis produisent des copeaux propres et gérables plutôt que de longs rubans filandreux qui peuvent s'enrouler autour de la pièce.
Paramètres de coupe : trouver le juste équilibre
Le bon vitesse de coupe de l'aluminium 6061 fait la différence entre une opération fluide et une lutte frustrante. Pour l' Usinage du 6061-T6, les experts du secteur recommandent des vitesses de coupe comprises entre 250 et 500 pieds de surface par minute (SFM) comme point de départ. Dans cette plage, des vitesses plus élevées produisent généralement de meilleurs états de surface et réduisent la formation d'arête rapportée, car la chaleur accrue dans la zone de cisaillement aide les copeaux à se fragmenter proprement plutôt qu'à s'étaler.
Les avances doivent être modérées. Une profondeur de passe raisonnable pour débuter sur l'aluminium 6061 est d'environ 0,100 à 0,150 pouce (2,5 à 3,8 mm), bien que cela puisse être ajusté en fonction de la rigidité et de la puissance de la machine. Pour les passes de finition, des profondeurs de passe plus légères avec des vitesses de broche plus élevées produisent des états de surface supérieurs.
Des recherches récentes ont quantifié les paramètres optimaux avec une précision impressionnante. Une étude utilisant la méthodologie de surface de réponse a révélé qu'une combinaison optimale pour minimiser la rugosité de surface sur l'aluminium 6061 était obtenue à une vitesse de broche de 1785,86 tr/min, une avance de 181,31 mm/min et une profondeur de passe de 1,13 mm, produisant une rugosité de surface minimale de 0,1519 μm. Une autre étude a identifié la vitesse de coupe comme le facteur le plus influent sur les performances d'usinage, contribuant à 31 pour cent au résultat global d'optimisation, suivie de la profondeur de passe et de l'avance par dent.
Pour la production à grande échelle, un prestataire d'usinage décrit son approche : “ L'ébauche est réalisée à 12 000 tr/min avec une avance F0,2 pour un enlèvement rapide de matière ; la finition est portée à 15 000 tr/min avec une avance F0,06 pour atteindre une haute précision et un état de surface raffiné ”.
Liquide de refroidissement : l'ingrédient essentiel
Le liquide de refroidissement n'est pas facultatif pour la découpe de l'aluminium 6061. Un liquide de refroidissement hydrosoluble à une concentration de 5 à 10 pour cent est essentiel pour réduire la chaleur, prévenir la dilatation thermique de la pièce, améliorer l'état de surface et évacuer les copeaux de la zone de coupe. Le liquide de refroidissement en inondation est préféré au brouillard pour la plupart des opérations, car il offre une meilleure dissipation de la chaleur et une meilleure évacuation des copeaux. Certaines recherches ont même exploré des stratégies de liquide de refroidissement pulsé, où la formation d'ondes de choc des jets d'eau aide à minimiser la formation de BUE pendant le processus de coupe.
Un machiniste sur Reddit a partagé son expérience pratique : “ Le liquide de refroidissement, que ce soit en brouillard ou en inondation, est tout à fait nécessaire pour tout taux d'enlèvement de métal utile ” lorsqu'on travaille avec de l'aluminium 6061. Sans un liquide de refroidissement adéquat, les copeaux se soudent à l'outil, les états de surface se dégradent et la précision dimensionnelle souffre de la dilatation thermique.
L'installation de JUCHENG relève ces défis grâce à un contrôle rigoureux des processus. Opérant depuis une installation de 8 000 mètres carrés avec plus de 150 machines CNC, dont 25 centres avancés 5 axes Haas et Mazak, l'entreprise maintient une surveillance stricte des paramètres pour chaque travail sur aluminium 6061. Chaque opération de coupe est optimisée en fonction de l'état métallurgique du matériau, de la géométrie de la pièce et des tolérances requises, garantissant que le comportement collant est éliminé avant qu'il n'affecte la qualité de la pièce.
Du problème à la précision : études de cas dans divers secteurs
Lorsque propriétés d'usinage de l'aluminium 6061 sont correctement compris et maîtrisés, l'alliage révèle son véritable potentiel dans des applications exigeantes.
Composants aérospatiaux : là où l'échec n'est pas une option
Les fabricants aérospatiaux comptent sur l'aluminium 6061 pour les supports structurels, les raccords et les composants secondaires de cellule, en raison de son rapport résistance-poids exceptionnel et de sa résistance à la corrosion. Un client de JUCHENG avait besoin d'un support d'avion complexe avec de multiples rayons internes et des tolérances serrées de ±0,025 mm. Le défi ne résidait pas seulement dans la géométrie mais dans les usinage du 6061 t6 exigences : la pièce devait maintenir une stabilité dimensionnelle à travers les variations de température tout en atteignant un état de surface adapté à l'anodisation de type II. En mettant en œuvre des trajectoires d'outil à grande vitesse avec des charges de copeaux optimisées et un liquide de refroidissement en inondation, JUCHENG a livré 500 supports sans défaut avec des états de surface constants inférieurs à 0,8 μm Ra.
Dispositifs médicaux : la précision rencontre la biocompatibilité
Les fabricants de dispositifs médicaux choisissent le 6061 pour les boîtiers d'instruments chirurgicaux et les enceintes de dispositifs en raison de sa biocompatibilité et de sa qualité d'anodisation. Le matériau peut atteindre des tolérances d'ultra-précision jusqu'à ±0,005 mm pour les surfaces d'appui critiques. Cependant, la caractéristique collante pose des risques particuliers dans les applications médicales, où même des bavures microscopiques peuvent compromettre la stérilisation ou la sécurité des patients. Les processus certifiés ISO 13485 de JUCHENG incluent des stations d'ébavurage automatisées et une inspection par MMT Zeiss pour vérifier la conformité zéro défaut de chaque composant médical.
Pièces de performance automobile : la force sans le poids
L'industrie automobile apprécie le 6061 pour les composants de suspension, les supports moteur et les pièces de course sur mesure où la réduction de poids améliore directement les performances. Un client du sport automobile avait besoin de 200 bras de commande sur mesure avec des fonctions de montage intégrées. Les pièces nécessitaient à la fois des opérations de tournage et de fraisage, ainsi qu'une finition anodisée pour la protection contre la corrosion. En utilisant des centres de tournage-fraisage qui combinent les capacités de tour et de fraiseuse en un seul montage, JUCHENG a réalisé la série de production en 12 jours au lieu des 18 jours estimés, chaque pièce respectant les tolérances spécifiées de ±0,05 mm.
Facteurs clés de sélection : comment choisir le bon partenaire pour l'usinage CNC de l'aluminium 6061
Choisir un partenaire de fabrication pour l'usinage de l'aluminium 6061 nécessite d'évaluer plusieurs facteurs critiques au-delà d'une simple comparaison de prix.
Capacités des équipements et parc de machines
La complexité des pièces que vous pouvez produire est directement corrélée aux capacités des machines de votre partenaire. Le fraisage 3 axes de base convient aux pièces prismatiques simples, mais les géométries complexes avec contre-dépouilles, cavités profondes ou caractéristiques sur cinq faces nécessitent des équipements 4 axes ou 5 axes. Le parc de plus de 150 machines CNC de JUCHENG, dont 25 centres avancés 5 axes Haas et Mazak, permet l'usinage simultané 5 axes de géométries complexes en un seul montage, réduisant à la fois les délais et les erreurs de tolérance cumulées.
Assurance qualité et certification
Pour les applications critiques, les certifications comptent. La certification IATF 16949 démontre la capacité à gérer la qualité automobile, y compris la prévention des défauts et le support documentaire PPAP. La certification ISO 13485 est essentielle pour les composants de dispositifs médicaux, garantissant la gestion des risques et une traçabilité complète des matériaux. JUCHENG maintient les deux certifications, ainsi que l'ISO 9001:2015 pour les systèmes de management de la qualité, vérifiées par un équipement d'inspection MMT Zeiss qui assure une précision au niveau du micron.
Capacités de finition de surface
Les pièces usinées en 6061 nécessitent presque toujours une finition. L'anodisation, disponible en variantes Type II (transparente ou colorée) et Type III (anodisation dure), ajoute une couche d'oxyde durable qui améliore la résistance à la corrosion et permet la teinture en couleur. JUCHENG propose un large éventail de finitions de surface en interne, de l'anodisation au polissage miroir, garantissant un contrôle qualité de bout en bout sans retards de sous-traitance.
Délais de livraison et évolutivité de la production
Le délai de réalisation des prototypes et l'évolutivité de la production distinguent souvent les partenaires compétents des partenaires exceptionnels. Le parc de plus de 150 machines de JUCHENG permet le traitement en parallèle de grandes séries de production tout en maintenant une qualité constante. Les processus certifiés ISO 9001 de l'entreprise garantissent un contrôle systématique des processus et une livraison à temps, même pour des calendriers de production exigeants.
Pourquoi JUCHENG excelle dans l'usinage de l'aluminium 6061
Avec plus de 13 ans d'expertise en fabrication de haute précision, JUCHENG a développé des connaissances spécialisées en l'usinage de l'aluminium 6061 qui vont au-delà des bonnes pratiques génériques. L'approche de l'entreprise combine des équipements avancés, des systèmes qualité certifiés et une expérience pratique pour résoudre des défis d'usinage concrets.
L'installation de 8 000 mètres carrés abrite un vaste parc de plus de 150 machines CNC, dont plus de 25 centres avancés 5 axes Haas et Mazak, des centres d'usinage de tournage-fraisage et des équipements de rectification de précision. Cette diversité d'équipements permet à JUCHENG de traiter des composants en 6061 sur tout le spectre de complexité, des arbres tournés simples aux supports aérospatiaux complexes nécessitant un usinage simultané 5 axes.
La vérification de la qualité repose sur un équipement d'inspection MMT Zeiss avancé, garantissant une précision dimensionnelle au niveau du micron. Combinées aux certifications ISO 13485 et IATF 16949, ces capacités permettent de fournir des composants critiques sans défaut pour les leaders de l'aérospatiale, du médical et de l'automobile dans le monde entier.
Contrairement à de nombreux ateliers d'usinage qui traitent le 6061 comme un matériau courant, JUCHENG reconnaît ses caractéristiques uniques et adapte ses stratégies d'usinage en conséquence. Les ingénieurs de procédés de l'entreprise ont développé des stratégies de trajectoire d'outil propriétaires spécifiquement pour le 6061 qui minimisent la formation de BUE et optimisent l'évacuation des copeaux. Ces stratégies, combinées à une surveillance rigoureuse des paramètres et à une inspection en cours de processus, garantissent des résultats constants sur des séries de production de toute taille.
Considérations d'installation et de maintenance pour les opérations d'usinage du 6061
Bien que les utilisateurs finaux de pièces usinées en 6061 manipulent rarement l'installation des machines, comprendre l'entretien approprié des composants usinés prolonge la durée de vie et les performances du produit.
Pour les composants qui subiront un anodisation après usinage, maintenir des surfaces propres exemptes de résidus de fluide de coupe est essentiel. La contamination peut provoquer un anodisation inégal ou des défauts de surface. Les capacités de finition internes de JUCHENG comprennent des stations de nettoyage spécialisées qui éliminent tous les résidus d'usinage avant l'anodisation, garantissant une formation uniforme de la couche d'oxyde.
Pour les systèmes assemblés intégrant des pièces usinées en 6061, l'application correcte du couple de serrage empêche le déchaussement des filets ou la déformation des composants. La dureté modérée de l'alliage exige une gestion soignée du couple, en particulier pour les petites fixations. Les ingénieurs concevant des assemblages avec des composants en 6061 doivent spécifier des valeurs de couple tenant compte de la limite d'élasticité du matériau, d'environ 276 MPa.
Une inspection régulière des surfaces usinées pour détecter les signes de corrosion galvanique est recommandée lorsque les composants en 6061 sont en contact avec des métaux dissemblables. La résistance naturelle à la corrosion de l'alliage est excellente, mais le contact avec du cuivre ou de l'acier inoxydable dans des environnements humides peut accélérer la corrosion. L'application de méthodes d'isolation appropriées ou de revêtements protecteurs prévient ce problème.
Questions fréquemment posées sur l'usinage de l'aluminium 6061
Quel est l'indice d'usinabilité de l'aluminium 6061 ?
Le 6061-T6 présente un indice d'usinabilité d'environ 90 pour cent par rapport au laiton de décolletage, qui sert de référence à 100 pour cent. Cet indice place le 6061 parmi les alliages d'aluminium les plus usinables, bien qu'il nécessite des paramètres de coupe et une sélection d'outils appropriés pour obtenir des résultats optimaux. En comparaison, l'aluminium 2011, spécialement formulé pour l'usinabilité, atteint près de 100 pour cent, tandis que le 7075 obtient un indice inférieur, d'environ 70 à 80 pour cent, en raison de sa dureté et de son abrasivité plus élevées.
Pourquoi l'aluminium 6061 devient-il collant pendant l'usinage ?
La caractéristique “ collante ” se produit lorsque les paramètres de coupe génèrent une chaleur excessive sans évacuation adéquate des copeaux. Le matériau s'étale plutôt que de se cisailler proprement, créant une arête rapportée sur l'outil qui dégrade l'état de surface et la précision dimensionnelle. Ce problème est plus prononcé dans les états métallurgiques plus tendres comme le 6061-O, mais peut affecter le 6061-T6 lorsque les vitesses, les avances ou l'application du liquide de refroidissement sont sous-optimales. Une étude a noté que “ la caractéristique collante crée un problème problématique de formation d'arête rapportée (BUE) pendant le processus de coupe ”.
Quelles sont les vitesses de coupe optimales pour le fraisage de l'aluminium 6061 ?
Pour vitesse de fraisage de l'aluminium 6061, les directives de l'industrie recommandent 250 à 500 pieds de surface par minute (SFM) comme plage de départ pour le 6061-T6, avec des ajustements basés sur le diamètre de l'outil, la rigidité de la machine et l'efficacité du liquide de refroidissement. La recherche a démontré que des paramètres optimisés peuvent atteindre des états de surface aussi fins que 0,1519 μm Ra. Les opérations d'ébauche utilisent généralement des vitesses plus faibles avec des charges de copeaux plus importantes, tandis que les passes de finition emploient des vitesses plus élevées avec des profondeurs de coupe plus légères. Pour les centres d'usinage à grande vitesse, des vitesses de broche de 12 000 à 15 000 tr/min sont courantes pour l'aluminium 6061.
Comment le 6061 se compare-t-il au 7075 pour l'usinage CNC ?
La indice d'usinabilité de l'aluminium 6061 dépasse celui du 7075. Bien que le 7075 offre une résistance nettement supérieure, le 6061 est plus facile à usiner, produit des copeaux plus propres et cause moins d'usure des outils. Le 6061 offre également une meilleure résistance à la corrosion et une meilleure soudabilité, ce qui en fait le choix préféré pour la plupart des applications d'usinage CNC à usage général. Cependant, le 7075 reste le matériau de choix pour les composants aérospatialux à haute contrainte où la résistance maximale l'emporte sur les considérations d'usinage. Le coût diffère également considérablement : le 6061 est nettement plus économique, coûtant généralement un tiers à la moitié du prix du 7075.
Quels états de surface sont disponibles pour les pièces usinées en 6061 ?
Le 6061-T6 est compatible avec tous les procédés de finition courants de l'aluminium. L'anodisation de type II (incolore ou colorée) ajoute une couche d'oxyde de 5 à 25 microns qui améliore la résistance à la corrosion et permet la teinture. L'anodisation dure de type III produit un revêtement plus épais et plus résistant à l'usure pour les applications exigeantes. D'autres options incluent la finition brute d'usinage pour les surfaces fonctionnelles, le sablage pour un aspect mat uniforme, le polissage miroir pour les composants esthétiques et le thermolaquage pour les finitions décoratives ou protectrices.
Quelles tolérances peut-on atteindre avec l'usinage CNC de l'aluminium 6061 ?
L'usinage CNC standard de l'aluminium 6061 permet d'atteindre des tolérances de ±0,1 mm dans des conditions de production normales. Les opérations de précision moyenne offrent ±0,05 mm, ce qui représente le juste équilibre pratique pour la plupart des pièces de production. L'usinage de haute précision atteint ±0,025 mm pour les applications exigeantes, tandis que la rectification ultra-précise peut atteindre ±0,005 mm pour les surfaces d'appui critiques. Des tolérances plus serrées augmentent les exigences d'inspection et la complexité des montages, ce qui affecte le coût et le délai de livraison.
Comment le choix du liquide de refroidissement affecte-t-il les résultats de l'usinage de l'aluminium 6061 ?
Le choix du liquide de refroidissement influe directement sur la formation des copeaux, l'état de surface et la durée de vie des outils pour l'usinage de l'aluminium 6061. Un liquide de refroidissement hydrosoluble à une concentration de 5 à 10 pour cent assure une lubrification et une dissipation thermique efficaces. Le refroidissement par arrosage est généralement préféré au brouillard car il offre une meilleure évacuation des copeaux et un meilleur contrôle de la température. Certaines recherches ont exploré des stratégies de refroidissement par pulsation utilisant la formation d'ondes de choc pour minimiser l'adhérence (BUE), bien que les résultats aient montré que l'avance reste le facteur le plus important affectant les efforts de coupe. Les usineurs évitent généralement les huiles entières pour le 6061 car elles manquent de capacité de refroidissement adéquate pour les opérations à grande vitesse.
Pour une comparaison complète du 6061 avec d'autres alliages d'aluminium pour des applications spécifiques, notre guide de sélection des alliages d'aluminium fournit des comparaisons détaillées des propriétés. Des ressources techniques supplémentaires sont disponibles auprès de l' Aluminum Anodizers Council et ASM International.
Prêt à transformer vos conceptions en aluminium 6061 en composants usinés de précision ? L'équipe d'ingénierie de JUCHENG fournit une analyse DFM experte et des devis compétitifs pour des projets de toute envergure.
➡️ Demandez un devis pour votre projet en aluminium 6061
➡️ Découvrez l'ensemble des capacités d'usinage CNC de JUCHENG
➡️ Téléchargez notre fiche technique d'usinage de l'aluminium 6061