
Вы только что потратили часы на проектирование сложного аэрокосмического кронштейна или корпуса медицинского прибора. Геометрия идеальна. Допуски жёсткие. Вы отправляете CAD-файл в механический цех. Неделю спустя вы получаете детали, покрытые заусенцами, с шероховатой поверхностью и отклонениями по размерам. Что пошло не так? Виновником может быть специфическая проблема, известная как “характеристики обработки алюминия 6061 липкость” поведение. При неправильном обращении этот в остальном универсальный сплав может превратиться в худший кошмар станочника. Это руководство подробно рассматривает, как именно преодолеть эти проблемы и достичь превосходных результатов с Обработка алюминия 6061.
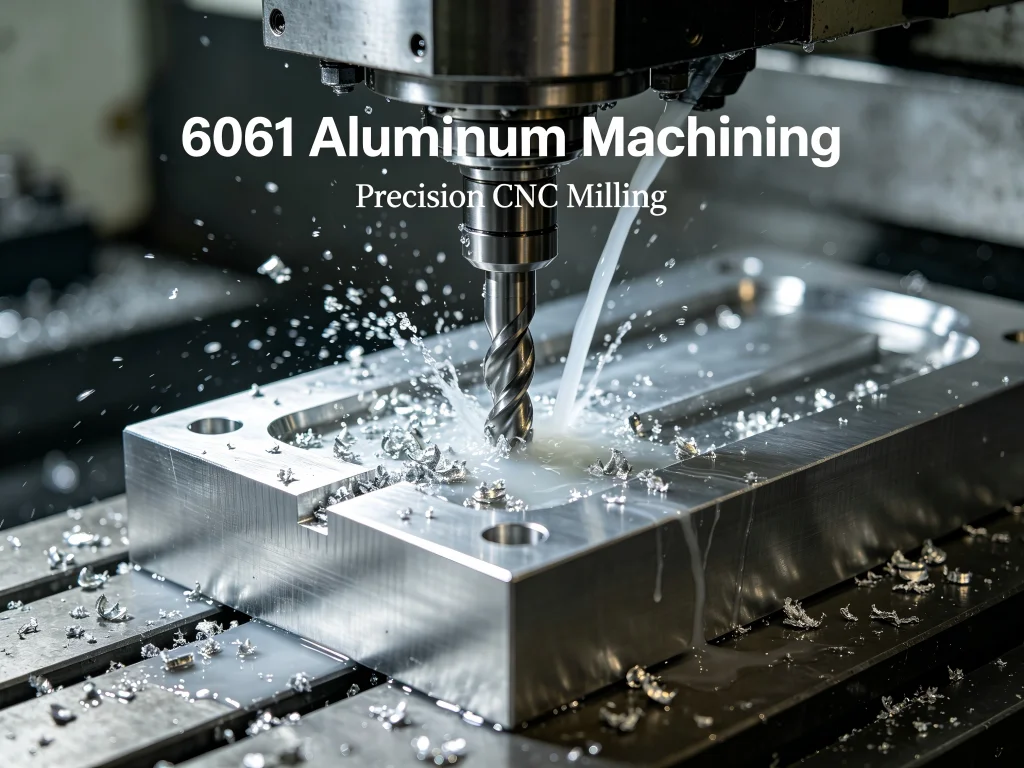
Реальная проблема: когда “лёгкий” алюминий становится сложным
В сообществах Reddit r/Machinists и r/CNC регулярно всплывает одна и та же дискуссия: “Почему мой 6061 получается таким плохим?” Один пользователь описал, как его операция “резки алюминия 6061” привела к ужасной шероховатости поверхности, причём стружка приваривалась к концевой фрезе. Другой отметил, что его “скорость фрезерования алюминия 6061” казалась правильной согласно стандартным таблицам, однако детали выходили с наростом на режущей кромке (BUE), который портил поверхность. Это не единичные случаи. В ветке форума CNCZone была отмечена распространённая проблема: “Плохие результаты при точении, вероятно, связаны с отсутствием термообработки; сырой алюминий, как правило, чрезвычайно липкий и вообще плохо обрабатывается”. Проблема реальна, и она стоит производителям времени, денег и забракованных деталей.
То, что станочники называют “липкостью”, относится к склонности алюминия прилипать к режущим инструментам во время обработки, создавая нарост на режущей кромке, который ухудшает шероховатость поверхности и сокращает срок службы инструмента. В одной научной работе отмечалось, что “липкая особенность создаёт проблему образования нароста на режущей кромке (BUE) в процессе резания”. Эта проблема особенно остра для 6061 в более мягких состояниях, хотя даже популярный 6061-T6 может проявлять эти характеристики при неоптимальных параметрах резания.
Тем не менее 6061 остаётся наиболее широко обрабатываемым на станках с ЧПУ алюминиевым сплавом в мире. Его превосходное соотношение прочности и веса, коррозионная стойкость и качество анодирования после обработки делают его незаменимым для критически важных компонентов в аэрокосмической, автомобильной, медицинской отраслях и промышленном оборудовании. Вопрос не в том, использовать ли 6061, а в том, как правильно его обрабатывать, чтобы устранить липкое поведение и достичь стабильных, высококачественных результатов.
Решение: понимание металлургии, лежащей в основе липкости
Чтобы решить проблему, вы должны сначала понять, что заставляет свойства обработки алюминия 6061 переходить от благоприятных к проблемным. 6061 — это дисперсионно-твердеющий сплав серии 6000, с магнием и кремнием в качестве основных легирующих элементов. В состоянии T6 — стандарте для деталей, обрабатываемых на ЧПУ, — сплав прошёл закалку на твёрдый раствор и искусственное старение до пиковой твёрдости. Это состояние обеспечивает предел прочности 310 МПа, предел текучести 276 МПа и твёрдость по Бринеллю 95 HB.
Показатель обрабатываемости Обработка 6061-T6 составляет примерно 90 процентов относительно свободнообрабатываемой латуни, что ставит его в ряд наиболее легко обрабатываемых алюминиевых сплавов. Однако эта оценка предполагает оптимальные условия резания. При отклонении параметров возникают две основные проблемы. Во-первых, пластичность сплава означает, что он может размазываться, а не срезаться чисто, образуя “вязкую” стружку, прилипающую к режущей кромке. Во-вторых, теплопроводность материала (167 Вт/м·К) означает, что тепло, выделяемое при резании, может быстро передаваться инструменту, способствуя образованию нароста (BUE).
Решение включает три согласованные стратегии: правильный выбор инструмента, оптимизированные параметры резания и эффективное применение СОЖ. Рассмотрим каждую из них подробно.
Выбор инструмента: почему острота и геометрия имеют значение
Использование острых полированных инструментов, пожалуй, является самым важным фактором успешной обработки алюминия 6061 на ЧПУ . Инструменты из быстрорежущей стали (HSS) или твердого сплава с полированной передней поверхностью предотвращают приваривание алюминия к режущей кромке. Непокрытый твердый сплав с полированной поверхностью часто идеален для алюминия, поскольку покрытия могут увеличивать трение и способствовать прилипанию стружки. Исследования подтверждают, что “использование острых инструментов из быстрорежущей стали (HSS) или твердого сплава с полированной передней поверхностью критически важно для предотвращения распространенной проблемы нароста”.
Геометрия инструмента также имеет большое значение. Для фрезерных операций одно- или двухзаходные концевые фрезы обеспечивают лучший отвод стружки, чем инструменты с большим числом зубьев. Более крупные канавки для стружки позволяют ей выходить, а не перерезаться повторно и привариваться к заготовке. Для токарных операций пластины с большими положительными передними углами и полированными стружколомами дают чистую, удобную для удаления стружку вместо длинных вьющихся лент, которые могут наматываться на деталь.
Параметры резания: поиск оптимального режима
Правильная скорость резания алюминия 6061 определяет разницу между плавной работой и изнурительной борьбой. Для Обработка 6061-T6, отраслевые эксперты рекомендуют в качестве отправной точки скорости резания от 250 до 500 футов в минуту (SFM). В этом диапазоне более высокие скорости обычно обеспечивают лучшее качество поверхности и уменьшают образование нароста, поскольку повышенное тепло в зоне сдвига помогает стружке отделяться чисто, а не размазываться.
Подачи должны быть умеренными. Разумная начальная глубина резания для алюминия 6061 составляет примерно от 0,100 до 0,150 дюйма (от 2,5 до 3,8 мм), хотя ее можно корректировать в зависимости от жесткости и мощности станка. Для чистовых проходов меньшие глубины резания при более высоких частотах вращения шпинделя обеспечивают превосходное качество поверхности.
Недавние исследования количественно определили оптимальные параметры с впечатляющей точностью. В одном исследовании с использованием методологии поверхности отклика было установлено, что оптимальная комбинация для минимизации шероховатости поверхности на алюминии 6061 достигается при частоте вращения шпинделя 1785,86 об/мин, подаче 181,31 мм/мин и глубине резания 1,13 мм, что дает минимальную шероховатость поверхности 0,1519 мкм. В другом исследовании скорость резания была определена как наиболее влиятельный фактор, воздействующий на производительность обработки, внося 31 процент в общий результат оптимизации, за ней следуют глубина резания и подача на зуб.
Для крупносерийного производства один поставщик услуг мехобработки описывает свой подход: “Черновая обработка выполняется при 12 000 об/мин с подачей F0.2 для быстрого съёма материала; чистовая обработка повышается до 15 000 об/мин с подачей F0.06 для достижения высокой точности и улучшенной чистоты поверхности”.
СОЖ: незаменимый компонент
СОЖ не является опцией при резке алюминия 6061. Водорастворимая СОЖ концентрацией от 5 до 10 процентов необходима для снижения нагрева, предотвращения теплового расширения детали, улучшения чистоты поверхности и отвода стружки из зоны резания. Для большинства операций предпочтительнее обильная подача СОЖ, а не распыление, поскольку она обеспечивает лучшее отведение тепла и эвакуацию стружки. Некоторые исследования даже изучали стратегии пульсирующей подачи СОЖ, где образование ударных волн в потоках воды помогает минимизировать образование нароста (BUE) в процессе резания.
Один станочник на Reddit поделился своим практическим опытом: “СОЖ, будь то распыление или обильная подача, совершенно необходима для любой приемлемой скорости съёма металла” при работе с алюминием 6061. Без адекватной СОЖ стружка приваривается к инструменту, чистота поверхности ухудшается, а точность размеров страдает от теплового расширения.
Предприятие JUCHENG решает эти задачи посредством строгого контроля процессов. Работая на площади 8 000 квадратных метров с более чем 150 станками с ЧПУ, включая 25 передовых 5-осевых центров Haas и Mazak, компания обеспечивает строгий мониторинг параметров для каждой задачи по обработке алюминия 6061. Каждая операция резания оптимизируется с учётом состояния материала, геометрии детали и требуемых допусков, что гарантирует устранение вязкого поведения до того, как оно повлияет на качество детали.
От проблемы к точности: примеры из практики в различных отраслях
При изготовлении свойства обработки алюминия 6061 при условии правильного понимания и контроля сплав раскрывает свой истинный потенциал в требовательных применениях.
Аэрокосмические компоненты: где ошибка недопустима
Аэрокосмические производители полагаются на алюминий 6061 для конструкционных кронштейнов, фитингов и второстепенных элементов планера благодаря его исключительному соотношению прочности и веса и коррозионной стойкости. Одному клиенту JUCHENG требовался сложный авиационный кронштейн с множеством внутренних радиусов и жёсткими допусками ±0,025 мм. Сложность заключалась не только в геометрии, но и в требованиях к обработке 6061 t6 : деталь должна была сохранять размерную стабильность при перепадах температуры, одновременно достигая чистоты поверхности, пригодной для анодирования Type II. Применив высокоскоростные траектории инструмента с оптимизированной нагрузкой на зуб и обильной подачей СОЖ, JUCHENG поставила 500 бездефектных кронштейнов со стабильной чистотой поверхности ниже 0,8 мкм Ra.
Медицинские изделия: точность встречается с биосовместимостью
Производители медицинских изделий выбирают 6061 для корпусов хирургических инструментов и корпусов устройств благодаря его биосовместимости и качеству анодирования. Материал позволяет достигать сверхточных допусков вплоть до ±0,005 мм для критических сопрягаемых поверхностей. Однако вязкая характеристика создаёт особые риски в медицинских применениях, где даже микроскопические заусенцы могут нарушить стерилизацию или безопасность пациента. Сертифицированные по ISO 13485 процессы JUCHENG включают автоматизированные станции удаления заусенцев и контроль на КИМ Zeiss для подтверждения соответствия принципу нулевого дефекта для каждого медицинского компонента.
Автомобильные высокопроизводительные детали: прочность без веса
Автомобильная промышленность ценит 6061 для компонентов подвески, креплений двигателя и индивидуальных гоночных деталей, где снижение веса напрямую улучшает характеристики. Одному клиенту из автоспорта требовалось 200 индивидуальных рычагов управления со встроенными крепёжными элементами. Детали требовали как токарной, так и фрезерной обработки, а также анодирования для защиты от коррозии. Используя токарно-фрезерные центры, объединяющие токарные и фрезерные возможности в одной установке, JUCHENG выполнила производственную партию за 12 дней вместо расчётных 18 дней, при этом каждая деталь соответствовала заданным допускам ±0,05 мм.
Ключевые факторы выбора: как выбрать правильного партнёра для CNC-обработки алюминия 6061
Выбор производственного партнёра для Обработка алюминия 6061 требует оценки нескольких критических факторов помимо простого сравнения цен.
Возможности оборудования и парк станков
Сложность деталей, которые вы можете производить, напрямую коррелирует с возможностями станков вашего партнёра. Базовая 3-осевая фрезеровка подходит для простых призматических деталей, но сложные геометрии с поднутрениями, глубокими полостями или пятисторонними элементами требуют 4-осевого или 5-осевого оборудования. Парк из 150+ станков с ЧПУ JUCHENG, включая 25 передовых 5-осевых центров Haas и Mazak, обеспечивает одновременную 5-осевую обработку сложных геометрий за одну установку, сокращая как сроки изготовления, так и накопленные погрешности допусков.
Обеспечение качества и сертификация
Для критически важных применений сертификации имеют значение. Сертификация IATF 16949 демонстрирует возможности управления качеством в автомобильной отрасли, включая предотвращение дефектов и поддержку документации PPAP. Сертификация ISO 13485 необходима для компонентов медицинских изделий, обеспечивая управление рисками и полную прослеживаемость материалов. JUCHENG имеет обе сертификации, а также ISO 9001:2015 для систем менеджмента качества, подтверждённые координатно-измерительным оборудованием Zeiss, обеспечивающим точность на уровне микрон.
Возможности финишной обработки поверхности
Обработанные детали из 6061 почти всегда требуют финишной обработки. Анодирование, доступное в вариантах Type II (прозрачное или цветное) и Type III (твёрдое анодирование), добавляет прочный оксидный слой, который повышает коррозионную стойкость и позволяет окрашивать в цвета. JUCHENG предлагает полный спектр собственных отделочных покрытий, от анодирования до зеркальной полировки, обеспечивая сквозной контроль качества без задержек на субподряде.
Сроки изготовления и масштабируемость производства
Скорость прототипирования и масштабируемость производства часто отличают компетентных партнёров от исключительных. Парк из 150+ станков JUCHENG обеспечивает параллельную обработку крупных производственных партий при сохранении стабильного качества. Сертифицированные по ISO 9001 процессы компании обеспечивают систематический контроль процессов и своевременную поставку даже при требовательных производственных графиках.
Почему JUCHENG преуспевает в обработке алюминия 6061
Обладая более чем 13-летним опытом в высокоточном производстве, JUCHENG разработала специализированные знания в области Обработка алюминия 6061 которые выходят за рамки общих передовых практик. Подход компании сочетает передовое оборудование, сертифицированные системы качества и практический опыт решения реальных задач обработки.
На предприятии площадью 8 000 квадратных метров размещён обширный парк из 150+ станков с ЧПУ, включая 25+ передовых 5-осевых центров Haas и Mazak, токарно-фрезерные обрабатывающие центры и прецизионное шлифовальное оборудование. Такое разнообразие оборудования позволяет JUCHENG обрабатывать компоненты из 6061 по всему спектру сложности, от простых точеных валов до сложных аэрокосмических кронштейнов, требующих одновременной 5-осевой обработки.
Проверка качества опирается на передовое координатно-измерительное оборудование Zeiss, обеспечивающее размерную точность на уровне микрон. В сочетании с сертификациями ISO 13485 и IATF 16949 эти возможности обеспечивают бездефектные, критически важные компоненты для лидеров аэрокосмической, медицинской и автомобильной отраслей по всему миру.
В отличие от многих механических цехов, которые рассматривают 6061 как рядовой материал, JUCHENG признаёт его уникальные характеристики и соответствующим образом адаптирует стратегии обработки. Технологи компании разработали собственные стратегии траекторий инструмента специально для 6061, которые минимизируют образование наростов (BUE) и оптимизируют отвод стружки. Эти стратегии в сочетании со строгим мониторингом параметров и межоперационным контролем обеспечивают стабильные результаты в производственных партиях любого размера.
Особенности установки и обслуживания при обработке 6061
Хотя конечные пользователи механически обработанных деталей из 6061 редко занимаются установкой станков, понимание правильного обслуживания обработанных компонентов продлевает срок службы изделия и улучшает его характеристики.
Для компонентов, которые после механической обработки будут подвергнуты анодированию, крайне важно поддерживать чистые поверхности, свободные от остатков смазочно-охлаждающей жидкости. Загрязнения могут вызвать неравномерное анодирование или дефекты поверхности. Собственные отделочные мощности JUCHENG включают специализированные станции очистки, которые удаляют все остатки механической обработки перед анодированием, обеспечивая равномерное формирование оксидного слоя.
Для сборных систем, включающих механически обработанные детали из 6061, правильное применение крутящего момента предотвращает срыв резьбы или деформацию компонентов. Умеренная твердость сплава требует тщательного контроля крутящего момента, особенно для мелкого крепежа. Инженерам, проектирующим сборки с компонентами из 6061, следует указывать значения крутящего момента с учетом предела текучести материала, составляющего примерно 276 МПа.
При контакте компонентов из 6061 с разнородными металлами рекомендуется регулярный осмотр обработанных поверхностей на признаки гальванической коррозии. Собственная коррозионная стойкость сплава превосходна, но контакт с медью или нержавеющей сталью во влажной среде может ускорить коррозию. Применение соответствующих методов изоляции или защитных покрытий предотвращает эту проблему.
Часто задаваемые вопросы о механической обработке алюминия 6061
Каков показатель обрабатываемости алюминия 6061?
6061-T6 имеет показатель обрабатываемости примерно 90 процентов относительно свободно обрабатываемой латуни, которая служит базовым уровнем 100 процентов. Этот показатель ставит 6061 в число более легко обрабатываемых алюминиевых сплавов, хотя для достижения оптимальных результатов требуются соответствующие параметры резания и выбор инструмента. Для сравнения, алюминий 2011, специально разработанный для обрабатываемости, имеет показатель около 100 процентов, тогда как 7075 имеет более низкий показатель — примерно от 70 до 80 процентов — из-за его более высокой твердости и абразивности.
Почему алюминий 6061 становится вязким во время механической обработки?
Характеристика “вязкости” возникает, когда параметры резания генерируют избыточное тепло без адекватного отвода стружки. Материал размазывается, а не срезается чисто, создавая нарост на инструменте, который ухудшает качество поверхности и точность размеров. Эта проблема более выражена в более мягких состояниях, таких как 6061-O, но может затрагивать и 6061-T6 при неоптимальных скоростях, подачах или применении охлаждающей жидкости. В одном исследовании отмечалось, что “вязкая характеристика создает проблемную ситуацию образования нароста (BUE) в процессе резания”.
Каковы оптимальные скорости резания для фрезерования алюминия 6061?
Для скорость фрезерования алюминия 6061, отраслевые рекомендации предлагают 250–500 поверхностных футов в минуту (SFM) в качестве начального диапазона для 6061-T6 с корректировкой в зависимости от диаметра инструмента, жесткости станка и эффективности охлаждающей жидкости. Исследования показали, что оптимизированные параметры позволяют достичь чистоты поверхности до 0,1519 мкм Ra. Черновые операции обычно используют более низкие скорости с более тяжелой нагрузкой на стружку, тогда как чистовые проходы применяют более высокие скорости с меньшей глубиной резания. Для высокоскоростных обрабатывающих центров типичны скорости шпинделя 12 000–15 000 об/мин для алюминия 6061.
Как 6061 соотносится с 7075 при ЧПУ-обработке?
Процедура Показатель обрабатываемости алюминия 6061 превышает показатель 7075. Хотя 7075 обеспечивает значительно более высокую прочность, 6061 легче обрабатывается, дает более чистую стружку и вызывает меньший износ инструмента. 6061 также обеспечивает превосходную коррозионную стойкость и свариваемость, что делает его предпочтительным выбором для большинства универсальных применений ЧПУ-обработки. Однако 7075 остается материалом выбора для высоконагруженных аэрокосмических компонентов, где максимальная прочность перевешивает соображения обрабатываемости. Стоимость также существенно различается: 6061 значительно экономичнее, обычно стоят от одной трети до половины цены 7075.
Какие виды отделки поверхности доступны для обработанных деталей из 6061?
6061-T6 совместим со всеми распространёнными процессами отделки алюминия. Анодирование по типу II (прозрачное или цветное) добавляет слой оксида толщиной от 5 до 25 микрон, что повышает коррозионную стойкость и позволяет окрашивать в различные цвета. Твёрдое анодирование по типу III создаёт более толстое и износостойкое покрытие для требовательных применений. Другие варианты включают состояние после механической обработки для функциональных поверхностей, дробеструйную обработку для равномерной матовой поверхности, зеркальную полировку для эстетичных компонентов и порошковую окраску для декоративной или защитной отделки.
Какие допуски можно достичь при CNC-обработке алюминия 6061?
Стандартная CNC-обработка алюминия 6061 позволяет достигать допусков ±0,1 мм в обычных производственных условиях. Операции средней точности обеспечивают ±0,05 мм, что представляет собой практический оптимум для большинства серийных деталей. Высокоточная обработка достигает ±0,025 мм для требовательных применений, а ультрапрецизионное шлифование может достигать ±0,005 мм для критичных сопрягаемых поверхностей. Более жёсткие допуски увеличивают требования к контролю и сложность оснастки, что влияет на стоимость и сроки изготовления.
Как выбор СОЖ влияет на результаты обработки алюминия 6061?
Выбор СОЖ напрямую влияет на стружкообразование, качество поверхности и стойкость инструмента для Обработка алюминия 6061. Водорастворимая СОЖ с концентрацией от 5 до 10 процентов обеспечивает эффективную смазку и отвод тепла. Подача СОЖ потоком обычно предпочтительнее распыления, поскольку обеспечивает превосходный отвод стружки и контроль температуры. В некоторых исследованиях изучались стратегии пульсирующей подачи СОЖ, использующие образование ударных волн для минимизации нароста (BUE), хотя результаты показали, что подача остаётся наиболее значимым фактором, влияющим на силы резания. Станочники обычно избегают чистых масел для 6061, поскольку они не обладают достаточной охлаждающей способностью для высокоскоростных операций.
Для всестороннего сравнения 6061 с другими алюминиевыми сплавами для конкретных применений, наш гид по выбору алюминиевых сплавов предоставляет подробные сравнения свойств. Дополнительные технические ресурсы доступны от Aluminum Anodizers Council и ASM International.
Готовы превратить ваши проекты из алюминия 6061 в прецизионно обработанные компоненты? Инженерная команда JUCHENG обеспечивает экспертную DFM-аналитику и конкурентные предложения для проектов любого масштаба.
➡️ Запросите расчёт стоимости для вашего проекта из алюминия 6061
➡️ Изучите все возможности ЧПУ-обработки JUCHENG
➡️ Скачайте нашу техническую таблицу по обработке алюминия 6061