
Acaba de pasar horas diseñando un soporte aeroespacial complejo o una carcasa para dispositivo médico. La geometría es perfecta. Las tolerancias son ajustadas. Envía el archivo CAD a un taller de mecanizado. Una semana después, recibe piezas cubiertas de rebabas, con acabados superficiales rugosos e inexactitudes dimensionales. ¿Qué salió mal? El culpable podría ser un desafío específico conocido como “características de mecanizado del aluminio 6061 gomoso” comportamiento. Cuando no se maneja correctamente, esta aleación por lo demás versátil puede convertirse en la peor pesadilla de un maquinista. Esta guía explora exactamente cómo superar estos desafíos y lograr resultados superiores con mecanizado de aluminio 6061.
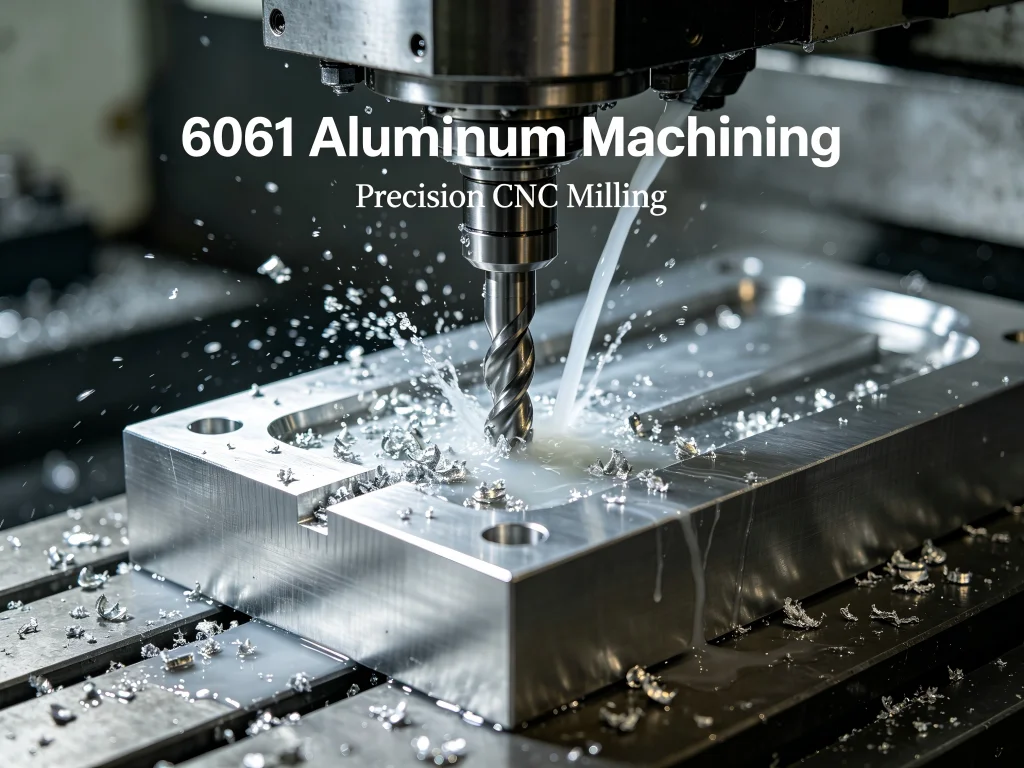
El problema del mundo real: Cuando el aluminio “fácil” se vuelve difícil
En las comunidades r/Machinists y r/CNC de Reddit, surge una discusión recurrente: “¿Por qué mi 6061 está saliendo tan mal?” Un usuario describió cómo su operación de “corte de aluminio 6061” resultó en acabados superficiales terribles, con virutas que se soldaban a la fresa. Otro señaló que su “velocidad de fresado del aluminio 6061” parecía correcta según las tablas estándar, sin embargo, las piezas salían con filo recrecido (BUE) que arruinaba la superficie. Estos no son incidentes aislados. Un hilo del foro CNCZone destacó una frustración común: “Los malos resultados en el torneado probablemente se deban a la falta de tratamiento térmico; el aluminio en bruto tiende a ser extremadamente gomoso y no se mecaniza bien en absoluto”. El problema es real y les cuesta a los fabricantes tiempo, dinero y piezas rechazadas.
Lo que los maquinistas describen como “gomoso” se refiere a la tendencia del aluminio a adherirse a las herramientas de corte durante el mecanizado, creando un filo recrecido que degrada el acabado superficial y acorta la vida útil de la herramienta. Un artículo de investigación señaló que “la característica gomosa crea un problema problemático de formación de filo recrecido (BUE) durante el proceso de corte”. Este desafío es particularmente agudo con el 6061 en sus temple más blandos, aunque incluso el popular 6061-T6 puede exhibir estas características cuando los parámetros de corte son subóptimos.
Sin embargo, el 6061 sigue siendo la aleación de aluminio mecanizada por CNC más utilizada a nivel mundial. Su excelente relación resistencia-peso, resistencia a la corrosión y calidad de anodizado posterior al mecanizado lo hacen indispensable para componentes críticos en aeroespacial, automoción, dispositivos médicos y equipos industriales. La cuestión no es si usar 6061, sino cómo mecanizarlo correctamente para eliminar el comportamiento gomoso y lograr resultados consistentes y de alta calidad.
La solución: Entender la metalurgia detrás de la gomosidad
Para resolver el problema, primero debe entender qué causa que las propiedades de mecanizado del aluminio 6061 cambien de cooperativas a problemáticas. El 6061 es una aleación endurecida por precipitación de la serie 6000, con magnesio y silicio como elementos de aleación principales. En el temple T6 —el estándar para piezas mecanizadas por CNC— la aleación ha sido sometida a tratamiento térmico de solución y envejecida artificialmente hasta alcanzar su máxima dureza. Este temple proporciona una resistencia a la tracción de 310 MPa, un límite elástico de 276 MPa y una dureza Brinell de 95 HB.
La clasificación de mecanizabilidad del Mecanizado de 6061-T6 es de aproximadamente el 90 por ciento en relación con el latón de libre mecanizado, lo que lo sitúa entre las aleaciones de aluminio más mecanizables. Sin embargo, esta valoración supone condiciones de corte óptimas. Cuando los parámetros se desvían, surgen dos problemas principales. En primer lugar, la ductilidad de la aleación hace que pueda embarrarse en lugar de cizallarse limpiamente, creando una viruta “pegajosa” que se adhiere al filo de corte. En segundo lugar, la conductividad térmica del material (167 W/m·K) hace que el calor generado durante el corte pueda transferirse rápidamente a la herramienta, favoreciendo la formación de filo recrecido (BUE).
La solución implica tres estrategias coordinadas: selección correcta de la herramienta, parámetros de corte optimizados y aplicación eficaz de refrigerante. Examinemos cada una en detalle.
Selección de herramienta: por qué importan la nitidez y la geometría
El uso de herramientas afiladas y pulidas es posiblemente el factor más importante para el éxito de las operaciones de mecanizado CNC de aluminio 6061 . Las herramientas de acero rápido (HSS) o de metal duro con cara de desprendimiento pulida evitan que el aluminio se suelde al filo de corte. El metal duro sin recubrimiento con superficie pulida suele ser ideal para el aluminio, ya que los recubrimientos pueden aumentar la fricción y favorecer la adhesión de la viruta. La investigación confirma que “usar herramientas afiladas de acero rápido (HSS) o de metal duro con cara de desprendimiento pulida es fundamental para prevenir el problema común del filo recrecido”.
La geometría de la herramienta también importa significativamente. Para operaciones de fresado, las fresas de extremo de una o dos ranuras proporcionan una mejor evacuación de la viruta que las herramientas con más ranuras. Los canales de viruta más grandes permiten que las virutas escapen en lugar de recortarse y soldarse a la pieza de trabajo. Para operaciones de torneado, las plaquitas con ángulos de desprendimiento muy positivos y rompevirutas pulidos producen virutas limpias y manejables en lugar de largas cintas fibrosas que pueden enrollarse alrededor de la pieza.
Parámetros de corte: encontrar el punto óptimo
La elección del La velocidad de corte del aluminio 6061 marca la diferencia entre una operación fluida y una lucha frustrante. Para el Mecanizado de 6061-T6, los expertos del sector recomiendan velocidades de corte de entre 250 y 500 pies de superficie por minuto (SFM) como punto de partida. Dentro de este rango, las velocidades más altas generalmente producen mejores acabados superficiales y reducen la formación de BUE, porque el mayor calor en la zona de cizallamiento ayuda a que las virutas se rompan limpiamente en lugar de embarrarse.
Las velocidades de avance deben ser moderadas. Una profundidad de corte inicial razonable para el aluminio 6061 es de aproximadamente 0,100 a 0,150 pulgadas (2,5 a 3,8 mm), aunque esto puede ajustarse según la rigidez y la potencia de la máquina. Para las pasadas de acabado, profundidades de corte más ligeras con velocidades de husillo más altas producen acabados superficiales superiores.
Investigaciones recientes han cuantificado los parámetros óptimos con una precisión impresionante. Un estudio que utilizó la Metodología de Superficie de Respuesta encontró que una combinación óptima para minimizar la rugosidad superficial en aluminio 6061 se producía a una velocidad de husillo de 1785,86 rpm, una velocidad de avance de 181,31 mm/min y una profundidad de corte de 1,13 mm, produciendo una rugosidad superficial mínima de 0,1519 μm. Otro estudio identificó la velocidad de corte como el factor más influyente en el rendimiento del mecanizado, contribuyendo en un 31 por ciento al resultado global de la optimización, seguido de la profundidad de corte y el avance por diente.
Para la producción de gran volumen, un proveedor de servicios de mecanizado describe su enfoque: “El desbaste se realiza a 12.000 RPM con una velocidad de avance F0.2 para una rápida eliminación de material; el acabado se eleva a 15.000 RPM con una velocidad de avance F0.06 para lograr alta precisión y un acabado superficial refinado”.
Refrigerante: el ingrediente esencial
El refrigerante no es opcional para el corte de aluminio 6061. El refrigerante soluble en agua a una concentración del 5 al 10 por ciento es esencial para reducir el calor, prevenir la expansión térmica de la pieza, mejorar el acabado superficial y evacuar las virutas de la zona de corte. El refrigerante por inundación es preferible a la niebla en la mayoría de las operaciones porque proporciona una mejor disipación del calor y evacuación de virutas. Algunas investigaciones incluso han explorado estrategias de refrigerante por pulsación, en las que la formación de ondas de choque de los chorros de agua ayuda a minimizar la formación de BUE durante el proceso de corte.
Un maquinista en Reddit compartió su experiencia práctica: “El refrigerante, ya sea en niebla o por inundación, es bastante necesario para cualquier tasa de arranque de metal útil” cuando se trabaja con aluminio 6061. Sin un refrigerante adecuado, las virutas se sueldan a la herramienta, los acabados superficiales se degradan y la precisión dimensional se ve afectada por la expansión térmica.
Las instalaciones de JUCHENG abordan estos desafíos mediante un riguroso control de procesos. Operando desde una instalación de 8.000 metros cuadrados con más de 150 máquinas CNC, incluidas 25 avanzadas centros Haas y Mazak de 5 ejes, la empresa mantiene un estricto monitoreo de parámetros para cada trabajo con aluminio 6061. Cada operación de corte se optimiza en función del temple del material, la geometría de la pieza y las tolerancias requeridas, lo que garantiza que el comportamiento gomoso se elimine antes de que afecte la calidad de la pieza.
Del problema a la precisión: estudios de caso en diversas industrias
Cuando propiedades de mecanizado del aluminio 6061 se comprenden y controlan adecuadamente, la aleación revela su verdadero potencial en aplicaciones exigentes.
Componentes aeroespaciales: donde el fallo no es una opción
Los fabricantes aeroespaciales confían en el aluminio 6061 para soportes estructurales, accesorios y componentes secundarios de la estructura del fuselaje debido a su excepcional relación resistencia-peso y resistencia a la corrosión. Un cliente de JUCHENG requirió un soporte de aeronave complejo con múltiples radios internos y tolerancias ajustadas de ±0,025 mm. El desafío no residía solo en la geometría, sino en los mecanizado de 6061 t6 requisitos: la pieza debía mantener la estabilidad dimensional ante variaciones de temperatura mientras lograba un acabado superficial adecuado para anodizado Tipo II. Mediante la implementación de trayectorias de herramienta de alta velocidad con cargas de viruta optimizadas y refrigerante por inundación, JUCHENG entregó 500 soportes sin defectos con acabados superficiales consistentes por debajo de 0,8 μm Ra.
Dispositivos médicos: la precisión se une a la biocompatibilidad
Los fabricantes de dispositivos médicos eligen el 6061 para carcasas de instrumentos quirúrgicos y envolventes de dispositivos debido a su biocompatibilidad y calidad de anodizado. El material puede alcanzar tolerancias de ultra precisión de hasta ±0,005 mm para superficies de acoplamiento críticas. Sin embargo, la característica gomosa plantea riesgos particulares en aplicaciones médicas, donde incluso las rebabas microscópicas pueden comprometer la esterilización o la seguridad del paciente. Los procesos certificados ISO 13485 de JUCHENG incluyen estaciones automatizadas de desbarbado e inspección con CMM Zeiss para verificar el cumplimiento de cero defectos en cada componente médico.
Piezas de rendimiento automotriz: resistencia sin peso
La industria automotriz valora el 6061 para componentes de suspensión, soportes de motor y piezas de carreras personalizadas donde la reducción de peso mejora directamente el rendimiento. Un cliente de deportes de motor necesitaba 200 brazos de control personalizados con características de montaje integradas. Las piezas requerían operaciones tanto de torneado como de fresado, además de acabado anodizado para protección contra la corrosión. Al utilizar centros de torneado-fresado que combinan capacidades de torno y fresadora en una sola configuración, JUCHENG completó la producción en 12 días en lugar de los 18 días estimados, con cada pieza cumpliendo las tolerancias especificadas de ±0,05 mm.
Factores clave de selección: Cómo elegir el socio adecuado para el mecanizado CNC de aluminio 6061
Seleccionar un socio de fabricación para mecanizado de aluminio 6061 requiere evaluar varios factores críticos más allá de la simple comparación de precios.
Capacidad del equipo y flota de máquinas
La complejidad de las piezas que puede producir se correlaciona directamente con las capacidades de las máquinas de su socio. El fresado básico de 3 ejes funciona para piezas prismáticas simples, pero las geometrías complejas con socavados, cavidades profundas o características de cinco caras requieren equipos de 4 o 5 ejes. La flota de más de 150 máquinas CNC de JUCHENG, incluidos 25 centros avanzados de 5 ejes Haas y Mazak, permite el mecanizado simultáneo de 5 ejes para geometrías complejas en una sola configuración, reduciendo tanto los plazos de entrega como los errores acumulativos de tolerancia.
Aseguramiento de calidad y certificación
Para aplicaciones de misión crítica, las certificaciones importan. La certificación IATF 16949 demuestra capacidad para la gestión de calidad automotriz, incluida la prevención de defectos y el soporte de documentación PPAP. La certificación ISO 13485 es esencial para componentes de dispositivos médicos, garantizando la gestión de riesgos y la trazabilidad completa de los materiales. JUCHENG mantiene ambas certificaciones, además de ISO 9001:2015 para sistemas de gestión de calidad, verificadas por equipos de inspección CMM Zeiss que garantizan precisión a nivel de micras.
Capacidades de acabado superficial
Las piezas mecanizadas de 6061 casi siempre requieren acabado. El anodizado, disponible en variantes Tipo II (transparente o de color) y Tipo III (anodizado duro), añade una capa de óxido duradera que mejora la resistencia a la corrosión y permite el teñido de color. JUCHENG ofrece una gama completa de acabados superficiales internos, desde anodizado hasta pulido espejo, garantizando el control de calidad de extremo a extremo sin retrasos por subcontratación.
Plazo de entrega y escalabilidad de la producción
El tiempo de entrega de prototipos y la escalabilidad de la producción a menudo distinguen a los socios capaces de los excepcionales. La flota de más de 150 máquinas de JUCHENG permite el procesamiento en paralelo de grandes lotes de producción manteniendo una calidad constante. Los procesos certificados ISO 9001 de la empresa garantizan el control sistemático de procesos y la entrega puntual incluso para calendarios de producción exigentes.
Por qué JUCHENG destaca en el mecanizado de aluminio 6061
Con más de 13 años de experiencia en fabricación de alta precisión, JUCHENG ha desarrollado conocimientos especializados en mecanizado de aluminio 6061 que van más allá de las mejores prácticas genéricas. El enfoque de la empresa combina equipos avanzados, sistemas de calidad certificados y experiencia práctica en la resolución de desafíos reales de mecanizado.
La instalación de 8.000 metros cuadrados alberga una extensa flota de más de 150 máquinas CNC, incluidos más de 25 centros avanzados de 5 ejes Haas y Mazak, centros de mecanizado de torneado-fresado y equipos de rectificado de precisión. Esta diversidad de equipos permite a JUCHENG manejar componentes de 6061 en todo el espectro de complejidad, desde ejes torneados simples hasta intrincados soportes aeroespaciales que requieren mecanizado simultáneo de 5 ejes.
La verificación de calidad se basa en equipos de inspección CMM Zeiss avanzados, garantizando la precisión dimensional a nivel de micras. Combinadas con las certificaciones ISO 13485 e IATF 16949, estas capacidades entregan componentes de misión crítica con cero defectos para líderes aeroespaciales, médicos y automotrices en todo el mundo.
A diferencia de muchos talleres de mecanizado que tratan el 6061 como un material básico, JUCHENG reconoce sus características únicas y adapta las estrategias de mecanizado en consecuencia. Los ingenieros de procesos de la empresa han desarrollado estrategias de trayectoria de herramienta patentadas específicamente para el 6061 que minimizan la formación de BUE y optimizan la evacuación de virutas. Estas estrategias, combinadas con un riguroso monitoreo de parámetros e inspección en proceso, garantizan resultados consistentes en lotes de producción de cualquier tamaño.
Consideraciones de instalación y mantenimiento para operaciones de mecanizado de 6061
Aunque los usuarios finales de piezas mecanizadas de 6061 rara vez se encargan de la instalación de la máquina, comprender el mantenimiento adecuado de los componentes mecanizados prolonga la vida útil y el rendimiento del producto.
Para los componentes que se someterán a anodizado después del mecanizado, es esencial mantener superficies limpias y libres de residuos de fluido de corte. La contaminación puede causar un anodizado desigual o defectos superficiales. Las capacidades de acabado internas de JUCHENG incluyen estaciones de limpieza especializadas que eliminan todos los residuos de mecanizado antes del anodizado, garantizando la formación uniforme de la capa de óxido.
Para los sistemas ensamblados que incorporan piezas mecanizadas de 6061, la aplicación correcta del par de apriete previene el desprendimiento de la rosca o la deformación de los componentes. La dureza moderada de la aleación requiere una gestión cuidadosa del par de apriete, especialmente para sujetadores más pequeños. Los ingenieros que diseñan ensamblajes con componentes de 6061 deben especificar valores de par de apriete que tengan en cuenta el límite elástico del material, de aproximadamente 276 MPa.
Se recomienda la inspección periódica de las superficies mecanizadas en busca de signos de corrosión galvánica cuando los componentes de 6061 entran en contacto con metales disímiles. La resistencia natural a la corrosión de la aleación es excelente, pero el contacto con cobre o acero inoxidable en entornos húmedos puede acelerar la corrosión. La aplicación de métodos de aislamiento adecuados o recubrimientos protectores previene este problema.
Preguntas frecuentes sobre el mecanizado de aluminio 6061
¿Cuál es el índice de maquinabilidad del aluminio 6061?
El 6061-T6 tiene un índice de maquinabilidad de aproximadamente el 90 por ciento en relación con el latón de corte libre, que sirve como base del 100 por ciento. Este índice sitúa al 6061 entre las aleaciones de aluminio más mecanizables, aunque requiere parámetros de corte y selección de herramientas adecuados para lograr resultados óptimos. En comparación, el aluminio 2011, formulado específicamente para la maquinabilidad, se sitúa cerca del 100 por ciento, mientras que el 7075 presenta un índice inferior, de aproximadamente el 70 al 80 por ciento, debido a su mayor dureza y abrasividad.
¿Por qué el aluminio 6061 se vuelve pegajoso durante el mecanizado?
La característica “pegajosa” se produce cuando los parámetros de corte generan un calor excesivo sin una evacuación adecuada de la viruta. El material se embarra en lugar de cortarse limpiamente, creando un filo de aportación en la herramienta que degrada el acabado superficial y la precisión dimensional. Este problema es más pronunciado en temple más blandos como el 6061-O, pero puede afectar al 6061-T6 cuando las velocidades, los avances o la aplicación de refrigerante son subóptimos. Un estudio señaló que “la característica pegajosa crea un problema problemático de formación de filo de aportación (BUE) durante el proceso de corte”.
¿Cuáles son las velocidades de corte óptimas para el fresado de aluminio 6061?
Para velocidad de fresado del aluminio 6061, las directrices del sector recomiendan de 250 a 500 pies de superficie por minuto (SFM) como rango inicial para el 6061-T6, con ajustes según el diámetro de la herramienta, la rigidez de la máquina y la eficacia del refrigerante. La investigación ha demostrado que los parámetros optimizados pueden lograr acabados superficiales de hasta 0,1519 μm Ra. Las operaciones de desbaste suelen utilizar velocidades más bajas con cargas de viruta mayores, mientras que las pasadas de acabado emplean velocidades más altas con menores profundidades de corte. Para los centros de mecanizado de alta velocidad, las velocidades del husillo de 12.000 a 15.000 RPM son habituales para el aluminio 6061.
¿Cómo se compara el 6061 con el 7075 para el mecanizado CNC?
El índice de maquinabilidad del aluminio 6061 supera al del 7075. Si bien el 7075 ofrece una resistencia significativamente mayor, el 6061 es más fácil de mecanizar, produce virutas más limpias y causa menor desgaste de la herramienta. El 6061 también ofrece una resistencia superior a la corrosión y soldabilidad, lo que lo convierte en la opción preferida para la mayoría de las aplicaciones de mecanizado CNC de uso general. Sin embargo, el 7075 sigue siendo el material de elección para componentes aeroespaciales de alta exigencia, donde la máxima resistencia supera las consideraciones de mecanizado. El costo también difiere sustancialmente: el 6061 es significativamente más económico, ya que suele costar entre un tercio y la mitad del precio del 7075.
¿Qué acabados superficiales están disponibles para las piezas mecanizadas de 6061?
El 6061-T6 es compatible con todos los procesos de acabado de aluminio habituales. El anodizado tipo II (transparente o en color) añade una capa de óxido de 5 a 25 micras que mejora la resistencia a la corrosión y permite el teñido en color. El anodizado duro tipo III produce un recubrimiento más grueso y resistente al desgaste para aplicaciones exigentes. Otras opciones incluyen el acabado tal como se mecaniza para superficies funcionales, el chorreado de perlas para una apariencia mate uniforme, el pulido espejo para componentes estéticos y el recubrimiento en polvo para acabados decorativos o protectores.
¿Qué tolerancias se pueden lograr con el mecanizado CNC del aluminio 6061?
El mecanizado CNC estándar del aluminio 6061 puede lograr tolerancias de ±0,1 mm en condiciones normales de producción. Las operaciones de precisión media ofrecen ±0,05 mm, lo que representa el punto óptimo práctico para la mayoría de las piezas de producción. El mecanizado de alta precisión alcanza ±0,025 mm para aplicaciones exigentes, mientras que el rectificado de ultra precisión puede llegar a ±0,005 mm para superficies de acoplamiento críticas. Las tolerancias más ajustadas aumentan los requisitos de inspección y la complejidad de los utillajes, lo que afecta al coste y al plazo de entrega.
¿Cómo afecta la selección del refrigerante a los resultados del mecanizado del aluminio 6061?
La elección del refrigerante influye directamente en la formación de viruta, el acabado superficial y la vida útil de la herramienta para mecanizado de aluminio 6061. El refrigerante soluble en agua a una concentración del 5 al 10 por ciento proporciona una lubricación y una disipación del calor eficaces. Por lo general, se prefiere el refrigerante a inundación frente a la niebla, ya que ofrece una evacuación de viruta y un control de la temperatura superiores. Algunas investigaciones han explorado estrategias de refrigerante por pulsación que utilizan la formación de ondas de choque para minimizar el BUE, aunque los resultados han demostrado que la velocidad de avance sigue siendo el factor más significativo que afecta a las fuerzas de corte. Los operarios de máquinas suelen evitar los aceites puros para el 6061 porque carecen de capacidad de refrigeración adecuada para operaciones de alta velocidad.
Para obtener una comparación exhaustiva del 6061 frente a otras aleaciones de aluminio para aplicaciones específicas, nuestra guía de selección de aleaciones de aluminio proporciona comparaciones detalladas de propiedades. Hay recursos técnicos adicionales disponibles en el Aluminum Anodizers Council y ASM International.
¿Listo para transformar sus diseños en aluminio 6061 en componentes mecanizados de precisión? El equipo de ingeniería de JUCHENG ofrece análisis DFM expertos y presupuestos competitivos para proyectos de cualquier escala.
➡️ Solicite un presupuesto para su proyecto de aluminio 6061
➡️ Descubra las capacidades completas de mecanizado CNC de JUCHENG
➡️ Descargue nuestra hoja de datos de mecanizado de aluminio 6061