
Il ruolo critico della lavorazione di precisione nel raffreddamento dei chip AI
Il progresso incessante dell'intelligenza artificiale si fonda sul silicio, ma il suo vero potenziale si sblocca solo quando quel silicio può operare a prestazioni ottimali. I chip AI, il cervello dietro l'apprendimento automatico, le reti neurali profonde e l'analisi complessa dei dati, consumano enormi quantità di energia elettrica. Questa energia non viene convertita in pura computazione; una parte significativa diventa calore residuo. Se questa energia termica non viene gestita con estrema efficienza, porta a prestazioni limitate, riduzione della durata e guasti catastrofici. È qui che entra in gioco l'eroe non celebrato della rivoluzione AI: il dissipatore di calore lavorato con precisione. Il processo di lavorazione meccanica del dissipatore di calore per chip AI non è semplicemente una fase di produzione; è una disciplina ingegneristica critica che colma il divario tra la potenza computazionale teorica e il funzionamento pratico e affidabile. Senza la precisione a livello di micron e il design termico avanzato resi possibili dalla lavorazione moderna, i processori densi e ad alto wattaggio che alimentano l'AI si scioglierebbero semplicemente sotto il proprio carico termico. Il ruolo della lavorazione meccanica è quindi fondamentale, trasformando le materie prime in sofisticati condotti termici che sono vitali per il funzionamento del sistema quanto i transistor sul chip stesso.
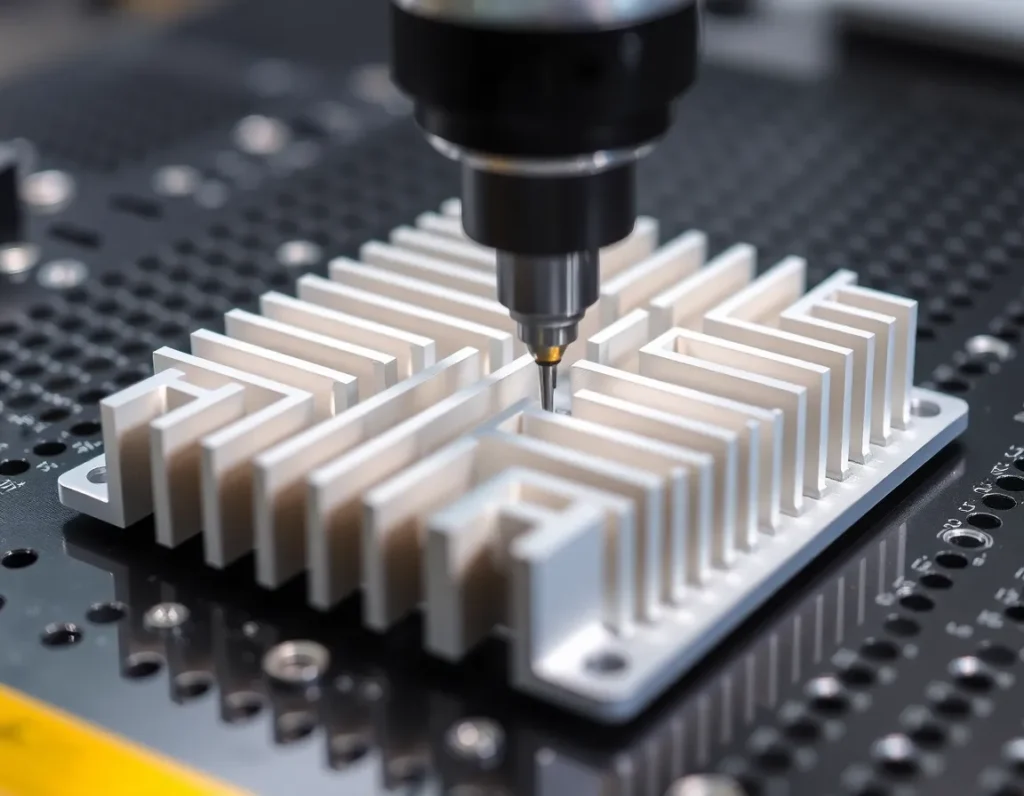
Che cos'è la lavorazione meccanica del dissipatore di calore per chip AI? Definizione del processo e dei suoi componenti
La lavorazione meccanica del dissipatore di calore per chip AI è un sottoinsieme specializzato della produzione di precisione incentrato sulla creazione dei componenti metallici che si fissano fisicamente a un processore AI per allontanare il calore dal suo delicato die in silicio. Nel suo nucleo, è il processo sottrattivo di modellare blocchi o lastre di metalli ad alta conduttività termica in geometrie complesse con tolleranze rigorose. Il prodotto finale è molto più di un semplice pezzo di metallo; è una soluzione termica integrata che comprende diversi componenti chiave. La piastra di base, spesso piatta come uno specchio, stabilisce un contatto intimo con il chip. Le alette, che possono essere scanalate, fresate o forgiate, aumentano notevolmente la superficie esposta all'aria o al liquido di raffreddamento. Le heat pipe o le camere a vapore sono spesso incorporate nell'assemblaggio per diffondere rapidamente il calore da un punto caldo concentrato attraverso l'intero array di alette. Il processo di lavorazione meccanica definisce l'integrità dell'interfaccia termica, l'efficienza della struttura delle alette e la robustezza complessiva della soluzione di raffreddamento. È una convergenza di ingegneria meccanica, scienza dei materiali e fisica termica, eseguita con precisione controllata da computer per soddisfare le specifiche uniche e impegnative dell'hardware AI.
Perché i chip AI richiedono dissipatori avanzati: l'imperativo della gestione termica
La sfida termica posta dai moderni chip AI è senza precedenti nella storia dell'informatica. Le CPU e le GPU tradizionali generano un calore sostanziale, ma gli acceleratori AI—come le GPU (Graphics Processing Units) e le TPU (Tensor Processing Units)—spingono le densità di potenza a nuovi estremi. Questi chip sono progettati per l'elaborazione parallela di enormi operazioni matriciali, un compito che mantiene miliardi di transistor attivi simultaneamente. Questa focalizzazione architetturale porta a valori di Thermal Design Power (TDP) che possono superare i 700 watt in un singolo package, con densità di flusso termico che concentrano quella potenza in aree talvolta più piccole di un francobollo. Le soluzioni di raffreddamento convenzionali diventano del tutto inadeguate. Un dissipatore avanzato per un chip AI deve compiere diverse imprese: deve assorbire calore intenso da un'area minuscola quasi istantaneamente, diffondere quel calore lateralmente per prevenire il surriscaldamento localizzato (un fenomeno noto come “hot spotting”), e poi respingerlo nell'ambiente con la massima efficienza. Un fallimento in qualsiasi punto di questa catena causa il downclock della frequenza del chip per proteggersi, sacrificando direttamente la velocità computazionale—la metrica stessa che è progettato per massimizzare. Pertanto, la gestione termica avanzata tramite dissipatori di calore lavorati con precisione non è un lusso; è un imperativo assoluto per mantenere l'integrità, le prestazioni e il ritorno sull'investimento di cluster di addestramento AI e server di inferenza da miliardi di dollari.
Processi di lavorazione meccanica principali per dissipatori AI: fresatura CNC, skiving e forgiatura
Per soddisfare le esigenti richieste della gestione termica AI, i produttori impiegano una suite di processi di lavorazione avanzati, ciascuno selezionato per specifici requisiti prestazionali e geometrici.
Fresatura CNC
Computer Numerical Control (CNC) milling is the versatile workhorse of heatsink manufacturing. Using multi-axis machines, cutting tools sculpt a solid metal block into intricate shapes with tolerances measured in microns. This process is ideal for creating unique base plate geometries, complex mounting features, and integrated channels for liquid cooling. For AI heatsinks, 5-axis CNC milling allows for the creation of tapered fins and undercuts that would be impossible with standard machining, optimizing both airflow and structural integrity. The precision of CNC milling ensures a perfectly flat base for optimal chip contact, a non-negotiable requirement for effective heat transfer.
Skiving
Lo skiving, o scarnitura, è un processo specializzato che produce alette eccezionalmente sottili con elevato rapporto d'aspetto da un singolo blocco di metallo. Una lama affilata e di precisione stacca un sottile strato di metallo da una base monolitica, sollevandolo per formare un'aletta continua. Questo crea una struttura in un pezzo unico in cui le alette sono integrate nella base, eliminando la resistenza termica presente nel giunto tra alette fissate separatamente. I dissipatori skived offrono un eccellente equilibrio tra elevata superficie e robustezza strutturale, rendendoli una scelta popolare per sistemi AI ad aria ad alte prestazioni. La densità e la sottigliezza delle alette skived massimizzano la dissipazione del calore entro un ingombro volumetrico limitato.
Forgiatura
La forgiatura comporta la formatura del metallo sotto una pressione immensa, a caldo o a freddo. Per i dissipatori di calore, la forgiatura viene spesso utilizzata per creare schiere di alette robuste e dense con un'eccellente struttura del grano. Il processo migliora le proprietà meccaniche e termiche del metallo allineando il flusso del grano alla forma delle alette. I dissipatori di calore forgiati sono noti per la loro durata e affidabilità, spesso utilizzati in applicazioni in cui urti meccanici o vibrazioni sono una preoccupazione. Sebbene la densità delle alette possa non raggiungere quella delle parti skived, i dissipatori di calore forgiati forniscono prestazioni strutturali eccezionali e qualità costante per produzioni ad alto volume comuni nelle applicazioni dei data center.
Spesso, questi processi vengono combinati. Un dissipatore di calore può presentare una base fresata a CNC con heat pipe incorporate, sormontata da un blocco di alette skived o forgiate, creando una soluzione ibrida che sfrutta i punti di forza di ciascuna tecnica.
Selezione dei materiali per dissipatori di calore AI ad alte prestazioni: rame, alluminio e compositi
La scelta del materiale è una decisione termica ed economica fondamentale in lavorazione meccanica del dissipatore di calore per chip AI. I principali contendenti offrono ciascuno una serie distinta di compromessi tra conduttività, peso, costo e producibilità.
Rame
Rame is the gold standard for thermal conductivity, offering approximately 60% better heat transfer than aluminum. This makes it the preferred material for the most demanding AI cooling applications, particularly for components like base plates and vapor chambers that must rapidly absorb and spread heat from concentrated hotspots. Its superior conductivity comes with drawbacks: copper is significantly heavier (roughly three times the density of aluminum) and more expensive, both in raw material cost and in machining difficulty due to its gummy nature. However, for the highest thermal performance, especially in liquid cooling cold plates or direct-die cooling solutions, copper’s advantages are often indispensable.
Alluminio
Leghe di alluminio are the most common material for volume heatsink production, offering an excellent balance of performance, weight, and cost. While its thermal conductivity is lower than copper’s, it is still highly effective, especially when combined with good design to increase surface area. Aluminum is much lighter, easier to machine at high speeds, and more corrosion-resistant. For many AI server applications where weight and cost are critical factors, and where cooling can be augmented by powerful fans or liquid loops, aluminum heatsinks provide a highly optimized solution.
Compositi e leghe avanzate
Per superare i limiti dei metalli puri, il settore si sta orientando verso materiali avanzati. Questi includono compositi a matrice di alluminio (ad esempio, alluminio infuso con particelle di diamante o carburo di silicio) che possono offrire una conduttività termica che si avvicina o supera quella del rame mantenendo una densità inferiore. Anche i materiali delle camere a vapore si stanno evolvendo, con pareti più sottili e strutture capillari più efficienti. Inoltre, i materiali di interfaccia termica (TIM)—la pasta, i pad o il metallo liquido tra il chip e il dissipatore di calore—sono un “materiale” critico nel sistema. I progressi nei TIM, come i composti infusi con grafene o i materiali a cambiamento di fase, influenzano direttamente l'efficacia dell'intero assemblaggio del dissipatore di calore minimizzando la barriera termica nella giunzione più critica.
Considerazioni di progettazione e ingegneria per prestazioni termiche ottimali
Creare un dissipatore di calore AI efficace è un esercizio di ottimizzazione multidisciplinare, in cui progettazione meccanica, termica e aerodinamica devono convergere.
La rete di resistenza termica è il concetto centrale. Gli ingegneri devono minimizzare la resistenza in ogni punto: dal die di silicio, attraverso il materiale di interfaccia termica, nella base del dissipatore, lungo le alette e infine nel refrigerante (aria o liquido). Lo spessore e l'area della base sono calcolati per diffondere il calore senza diventare un collo di bottiglia. La geometria delle alette—altezza, spessore, spaziatura e forma—è ottimizzata utilizzando la fluidodinamica computazionale (CFD) per massimizzare il trasferimento di calore per una data potenza della ventola e firma acustica. Nei design raffreddati ad aria, l'allineamento delle alette rispetto al flusso d'aria è critico; i blocchi di alette parallele sono comuni, ma gli array sfalsati o a pin-fin possono migliorare la turbolenza e il trasferimento di calore in spazi limitati.
Per i sistemi raffreddati a liquido, il design si sposta verso le piastre fredde. Qui, la struttura interna dei microcanali è fondamentale. Il modello, la larghezza e la profondità di questi canali determinano la resistenza al flusso e l'efficienza di scambio termico. I design devono bilanciare un'elevata turbolenza per un buon trasferimento di calore con una bassa caduta di pressione per minimizzare la potenza della pompa. Il raffreddamento a getto d'impingement, in cui il fluido è diretto in flussi ad alta velocità direttamente sul retro dell'hotspot del chip, rappresenta un altro approccio di design avanzato per i carichi termici più estremi.
La pressione di montaggio e la planarità sono considerazioni meccaniche critiche. Una pressione insufficiente porta a un'elevata resistenza dell'interfaccia termica, mentre una pressione eccessiva può deformare il substrato del chip o il dissipatore di calore. Una planarità lavorata misurata in micron su tutta la base garantisce un contatto completo. Infine, l'intero design è vincolato dall'involucro fisico dello chassis del server, richiedendo un packaging 3D innovativo per inserire la massima capacità di raffreddamento in uno spazio minimo. Questo sforzo ingegneristico olistico trasforma un componente metallico passivo in una soluzione attiva di gestione termica a livello di sistema.
Tecniche di finitura superficiale e rivestimento per migliorare la dissipazione del calore
Il percorso di un dissipatore di calore per AI non termina con la lavorazione di precisione. La condizione finale della superficie del metallo svolge un ruolo decisivo nelle sue prestazioni termiche. Una finitura a specchio potrebbe sembrare ideale, ma per massimizzare la dissipazione del calore, una rugosità controllata e rivestimenti specializzati sono spesso i veri protagonisti. Questi processi post-lavorazione mirano alle due principali resistenze termiche: l'interfaccia tra il chip e la base del dissipatore, e l'interfaccia tra le alette e il mezzo di raffreddamento.
Partendo dalla base, la superficie di montaggio che contatta il chip AI deve essere eccezionalmente piatta per ridurre al minimo le intercapedini d'aria. La lavorazione meccanica raggiunge questa planarità, ma i picchi e le valli microscopici lasciati dall'utensile da taglio possono intrappolare aria, un cattivo conduttore termico. La lappatura è una tecnica di finitura comune utilizzata per creare una superficie otticamente piatta, spesso specificata con una rugosità media (Ra) nell'intervallo da 0,1 a 0,8 micrometri. Questa superficie ultra-liscia garantisce la massima area di contatto per il materiale di interfaccia termica (TIM), come pasta termica o un pad a cambiamento di fase, portando a una minore resistenza termica.
Al contrario, le superfici delle alette e le altre aree esposte all'aria o al liquido refrigerante traggono vantaggio da un aumento della superficie. Tecniche come l'incisione chimica o la sabbiatura vengono impiegate per creare una superficie micro-strutturata. Questa rugosità controllata aumenta l'area superficiale effettiva per lo scambio termico, favorendo una migliore convezione. Per i dissipatori raffreddati ad aria, ciò può portare a una riduzione misurabile della resistenza termica. Un altro metodo avanzato è la creazione di micro-alette a pin o strutture porose attraverso lavorazioni specializzate o tecniche additive, che amplificano drasticamente l'area superficiale in un volume compatto.
I rivestimenti rappresentano un approccio più trasformativo. La nichelatura viene frequentemente applicata ai dissipatori in rame. Sebbene il nichel abbia una conduttività termica inferiore rispetto al rame, fornisce una barriera durevole e resistente alla corrosione che previene l'ossidazione del rame. Il rame ossidato perde la sua efficienza termica, quindi il sottile strato di nichel preserva le prestazioni a lungo termine. Per applicazioni ad alte prestazioni, entrano in gioco rivestimenti più esotici. Rivestimenti a base di grafene o nanotubi di carbonio, applicati tramite deposizione chimica da fase vapore, possono migliorare significativamente la conduttività termica all'interfaccia superficiale. I rivestimenti antiossidanti per l'alluminio, come sottili strati anodizzati o rivestimenti ceramici specializzati, svolgono una funzione protettiva simile mantenendo buone proprietà termiche.
Nei sistemi di raffreddamento a due fasi, dove il liquido bolle e condensa, la bagnabilità della superficie è critica. I rivestimenti possono essere progettati per modificare l'energia superficiale, promuovendo la formazione di bolle più piccole e più frequenti (ebollizione nucleata), che è altamente efficiente per la rimozione del calore. La sinergia tra la geometria su scala macro derivante dalla lavorazione meccanica del dissipatore di calore per chip AI e queste modifiche superficiali su scala micro e nano è ciò che spinge la gestione termica ai suoi limiti fisici.
Controllo di Qualità e Collaudo: Garantire Precisione e Affidabilità
In un'applicazione in cui un guasto può portare al throttling di un cluster AI da milioni di dollari o a una perdita catastrofica dell'hardware, il controllo di qualità non è negoziabile. La precisione richiesta dai dissipatori per AI richiede un rigoroso protocollo di ispezione a più stadi che verifica l'accuratezza dimensionale, l'integrità dei materiali e le prestazioni termiche. Questo processo trasforma un pezzo prodotto in una soluzione termica certificata.
L'ispezione dimensionale inizia con la materia prima, verificando la composizione e le proprietà della lega, e continua attraverso ogni fase di lavorazione. Le macchine di misura a coordinate (CMM) sono indispensabili. Queste sonde robotiche mappano l'intera geometria di un dissipatore—planarità della base, spessore e spaziatura delle alette, dimensioni dei canali e posizione dei fori di montaggio—con precisione a livello di micron. I dati vengono confrontati direttamente con il modello CAD originale, garantendo che il pezzo fisico sia una perfetta realizzazione del design ottimizzato. Per i canali interni complessi nelle piastre fredde a liquido, vengono utilizzate tecniche non distruttive come la tomografia computerizzata a raggi X (CT). Questa crea un'immagine volumetrica 3D, rivelando eventuali difetti interni, ostruzioni o deviazioni nei percorsi dei canali che comprometterebbero il flusso del fluido.
La qualità superficiale viene esaminata con profilometri per misurare la rugosità (Ra, Rz) e con ispezione visiva ad alto ingrandimento per rilevare segni di utensile, graffi o porosità. L'integrità dei giunti incollati o brasati, comuni nei design a alette impilate o nelle piastre fredde a liquido, viene testata attraverso prove di decadimento di pressione o rilevamento di perdite con elio per garantire che siano ermeticamente sigillati e possano resistere a anni di cicli termici e sollecitazioni di pressione.
La validazione finale è il collaudo delle prestazioni termiche. Mentre i modelli di fluidodinamica computazionale (CFD) prevedono le prestazioni, i test nel mondo reale sono essenziali. I dissipatori vengono montati su un die di test termico—un dispositivo che simula la mappa di potenza e il flusso di calore di un chip AI reale—all'interno di una galleria del vento o di un circuito di test a liquido. Una serie di termocoppie e sensori di pressione raccoglie dati sulla resistenza termica (spesso riportata come Ψ o θ), sulla portata e sulla caduta di pressione. Questo test conferma che il dissipatore soddisfa le sue specifiche di progetto sotto carichi operativi simulati. I test di affidabilità, inclusi i cicli di shock termico e i test di burn-in a lunga durata, garantiscono che l'assemblaggio non si degradi o fallisca sul campo. Questo regime completo di controllo qualità garantisce che ogni dissipatore non sia solo un pezzo di metallo, ma un componente affidabile e ad alte prestazioni pronto per il data center.
Il Futuro della Lavorazione dei Dissipatori per AI: Innovazioni e Tendenze del Settore
La crescita incessante della densità computazionale dell'AI assicura che la gestione termica rimarrà un collo di bottiglia primario, guidando l'innovazione continua nella tecnologia dei dissipatori e nella produzione. Il futuro della lavorazione meccanica del dissipatore di calore per chip AI risiede in una maggiore integrazione, materiali più intelligenti e tecniche di produzione ibride che sfumano i confini tra processi tradizionali e additivi.
Una tendenza dominante è il passaggio verso il raffreddamento diretto del silicio. Man mano che il packaging tradizionale raggiunge i suoi limiti, il dissipatore si avvicina sempre di più alla fonte di calore. Ciò include tecnologie come il raffreddamento a liquido direct-to-chip, dove canali microfluidici vengono lavorati o incisi direttamente in un interposer in silicio o ceramica che si trova sopra il chip. La prossima evoluzione è il raffreddamento monolitico, dove alette e canali microscopici vengono fabbricati direttamente sul retro del die di silicio stesso utilizzando tecniche di incisione a semiconduttore, rendendo di fatto il chip il proprio dissipatore ultra-efficiente. Questo livello di integrazione richiederà una collaborazione senza precedenti tra le fonderie di chip e gli specialisti di lavorazione di precisione.
La produzione additiva (stampa 3D) sta passando dalla prototipazione alla produzione su larga scala per soluzioni termiche ad alto valore. I processi additivi metallici come la fusione laser a letto di polvere (LPBF) possono creare geometrie precedentemente impossibili, come canali di raffreddamento conformali che seguono perfettamente il pattern dei punti caldi di un chip, o alette con rapporto d'aspetto ultra-elevato e strutture reticolari complesse per un'immensa area superficiale. Il futuro vedrà probabilmente sistemi ibridi in cui una piastra di base viene lavorata con precisione per garantirne la planarità e poi vi vengono stampati direttamente sopra intricati pacchetti di alette, combinando il meglio di entrambe le tecnologie.
La scienza dei materiali produrrà il prossimo balzo. Lo sviluppo di compositi a matrice metallica (MMC), come rame-diamante o alluminio-grafite, promette materiali con una conduttività termica superiore al rame puro pur essendo più leggeri. I materiali avanzati per interfaccia termica, possibilmente basati su metalli liquidi o nanotubi di carbonio allineati, ridurranno ulteriormente la resistenza tra chip e dissipatore. Inoltre, la diffusione di sistemi di raffreddamento bifase integrati, in cui un refrigerante è sigillato all'interno di un dissipatore con una struttura capillare interna (un heat pipe ingrandito fino alle dimensioni di una “vapor chamber” per interi server), diventerà più comune, offrendo un raffreddamento quasi isotermico senza circuiti liquidi esterni.
Infine, il settore si sta muovendo verso una gestione termica più intelligente e adattiva. Ciò comporta l'integrazione di microsensori nei dissipatori per monitorare temperatura e pressione in tempo reale, alimentando i dati al software di controllo del sistema AI per regolare dinamicamente la velocità delle ventole, la portata delle pompe o persino la distribuzione del carico di lavoro computazionale per ottimizzare l'efficienza e prevenire la fuga termica. Il dissipatore si evolve da massa passiva inerte a componente intelligente e reattivo dello stack hardware dell'AI.
Sintesi dei punti chiave
La gestione termica dei chip AI è una sfida ingegneristica critica resa possibile direttamente dalla produzione avanzata. La lavorazione dei dissipatori per AI è un campo specializzato che trasforma metalli ad alta conduttività in componenti complessi e critici per le prestazioni. L'eccezionale densità termica dei processori AI richiede dissipatori che vanno ben oltre semplici blocchi di metallo, necessitando di intricate schiere di alette, piastre fredde liquide con microcanali turbolenti e superfici di montaggio perfette.
Processi chiave come la fresatura CNC ad alta velocità, la skiving e la forgiatura vengono impiegati per creare le geometrie necessarie da materiali come rame, alluminio e compositi avanzati. La progettazione di questi componenti è un esercizio olistico di ingegneria termica, fluidodinamica e meccanica, che bilancia l'efficienza di trasferimento del calore rispetto alla caduta di pressione e ai vincoli fisici. I trattamenti superficiali post-lavorazione—dalla lappatura per la planarità alla texturizzazione per aumentare l'area e ai rivestimenti specializzati per la protezione o l'ebollizione potenziata—sono essenziali per massimizzare le prestazioni.
Un rigoroso controllo qualità, utilizzando strumenti come CMM, scanner CT e stampi di prova termica, garantisce che ogni dissipatore soddisfi precise specifiche dimensionali e prestazionali, assicurando affidabilità in ambienti data center impegnativi. Guardando al futuro, il settore viene rimodellato da tendenze come il raffreddamento direct-to-chip e monolitico, l'adozione della produzione additiva per geometrie complesse, lo sviluppo di materiali compositi di nuova generazione e l'integrazione dell'intelligenza per una gestione termica adattiva. L'evoluzione della lavorazione dei dissipatori per chip AI continuerà a essere un fattore abilitante fondamentale dei sistemi di calcolo più potenti al mondo.
Domande frequenti (FAQ)
Perché non possiamo semplicemente usare un dissipatore standard per CPU su un chip AI?
I dissipatori standard per CPU sono progettati per valori di potenza termica di progetto (TDP) tipicamente inferiori a 300 watt, con un flusso termico relativamente uniforme. I chip AI, in particolare GPU e TPU, possono superare i 700-1000 watt con punti caldi concentrati che generano flussi termici superiori a 100 watt per centimetro quadrato. Un dissipatore standard manca della geometria di base specializzata, della densa schiera di alette e spesso della capacità di raffreddamento liquido necessarie per gestire questo calore intenso e localizzato senza causare throttling termico o danni.
Il rame è sempre meglio dell'alluminio per i dissipatori AI?
Il rame ha una conduttività termica circa 60% superiore a quella dell'alluminio, rendendolo superiore nel trasferimento del calore dalla sorgente. Tuttavia, il rame è quasi tre volte più denso e più costoso. La scelta comporta un compromesso: per le applicazioni ad altissime prestazioni dove ogni grado conta, si preferiscono rame o leghe di rame, soprattutto per la base. L'alluminio è spesso usato per le alette nei dissipatori ad aria o per l'intero dissipatore dove peso, costo e prestazioni adeguate sono bilanciati. I progetti avanzati utilizzano frequentemente una base in rame per l'acquisizione del calore e alette in alluminio per una dissipazione del calore economicamente vantaggiosa.
Qual è il vantaggio di un dissipatore lavorato rispetto a uno fuso?
La lavorazione meccanica, in particolare la fresatura CNC, offre una precisione di gran lunga superiore, una risoluzione delle caratteristiche più fine e una migliore integrità del materiale. I dissipatori fusi possono presentare porosità (minuscole bolle d'aria) che agiscono come isolanti termici, e faticano a ottenere le alette sottili e ravvicinate o i complessi canali interni necessari per il raffreddamento AI. La lavorazione da un blocco pieno garantisce una struttura densa e priva di pori con tolleranze esigenti su spessore delle alette, planarità della base e dimensioni dei canali, tutti cruciali per un contatto termico e una fluidodinamica ottimali.
Come funziona il raffreddamento liquido in un dissipatore per server AI?
Un dissipatore AI raffreddato a liquido, o piastra fredda, ha un interno cavo lavorato con una rete di microcanali. Un refrigerante (spesso acqua deionizzata o un fluido specializzato) viene pompato attraverso questi canali. Mentre scorre, assorbe calore dalla base metallica a contatto con il chip caldo. Il liquido riscaldato viene poi trasportato a un radiatore (scambiatore di calore) altrove nel rack del server, dove rilascia il calore all'aria ambiente, si raffredda e viene ricircolato. Questo metodo è enormemente più efficiente dell'aria nel trasferire il calore lontano dalla sorgente.
Cosa significa “resistenza termica” per un dissipatore, e perché è importante?
La resistenza termica (misurata in °C/W) quantifica l'efficacia con cui un dissipatore trasferisce il calore. Rappresenta l'aumento di temperatura per watt di potenza dissipata. Una resistenza termica inferiore significa che il dissipatore può mantenere il chip più freddo a parità di livello di potenza. Per i chip AI, una resistenza termica obiettivo è una specifica di progetto chiave. Comprende tutte le resistenze: dalla giunzione del chip al suo involucro, attraverso il materiale di interfaccia termica, attraverso la base e le alette del dissipatore e infine al liquido di raffreddamento o all'aria. Minimizzare questa resistenza totale è l'obiettivo centrale della progettazione e della lavorazione dei dissipatori.
I dissipatori stampati in 3D sono validi quanto quelli lavorati meccanicamente?
I dissipatori stampati in 3D (prodotti per manifattura additiva) eccellono nella creazione di geometrie complesse e ottimizzate come canali conformali o strutture reticolari impossibili da lavorare meccanicamente. Stanno diventando validi per applicazioni ad alte prestazioni. Tuttavia, i dissipatori tradizionalmente lavorati meccanicamente da billetta piena offrono attualmente una migliore conduttività termica assoluta grazie all'assenza di confini tra strati e di potenziale porosità inerente ad alcuni processi di stampa. La scelta dipende dalla necessità di complessità geometrica rispetto alle prestazioni termiche finali. Spesso il futuro risiede in approcci ibridi che combinano entrambe le tecniche.