
La lavorazione meccanica di Haynes 230 dovrebbe essere pianificata in base alla condizione del materiale grezzo, alla stabilità di ogni taglio e alla superficie richiesta dal componente finito. Un materiale scelto per servizio ad alta temperatura non rende automaticamente l'operazione di lavorazione tollerante al calore o allo sfregamento. Il compito ingegneristico è trasformare il requisito di servizio in un percorso produttivo controllato.
Separare la temperatura di servizio dalle condizioni di taglio
Haynes International identifica il 230 come una lega nichel-cromo-tungsteno-molibdeno con resistenza alle alte temperature e resistenza ambientale. Queste proprietà spiegano perché un progettista possa considerarla per un componente in servizio a caldo. Non definiscono una velocità di taglio, una durata dell'utensile o una condizione superficiale accettabili per quel componente.
Il più ampio la selezione del materiale per alte temperature dovrebbe stabilire l'ambiente operativo e la specifica richiesta. La revisione della lavorazione meccanica pone poi una serie diversa di domande: quale forma arriva, quali superfici sono critiche, quanto materiale deve essere asportato e quale lavorazione segue il taglio. Mantenere entrambi gli insiemi di requisiti sul foglio di percorso.
Il grezzo in ingresso cambia la prima operazione
Una barra, una piastra e un grezzo fabbricato possono condividere la stessa designazione di lega pur presentando geometria e condizioni superficiali diverse. Esaminare il certificato del materiale, le dimensioni, la condizione di fornitura e qualsiasi operazione precedente. Determinare dove verranno stabilite le prime superfici di riferimento affidabili e se il sovrametallo disponibile supporta la forma finale.
Non trasferire direttamente una stima di lavorazione da un componente in barra compatto a una caratteristica su piastra sottile. La distribuzione del materiale asportato, il supporto disponibile vicino alla zona di taglio e l'accessibilità delle superfici di finitura possono essere del tutto diversi. Un preventivo dovrebbe indicare l'ipotesi sul grezzo con sufficiente chiarezza affinché una variazione possa essere riconosciuta prima dell'inizio del taglio.
Quando il lavoro include un grezzo già lavorato, identificare il confine di responsabilità del fornitore della lavorazione meccanica. L'ispezione della geometria in ingresso può stabilire se il sovrametallo pianificato rimane disponibile, ma non sostituisce alcuna qualifica di materiale o di processo richiesta dalla specifica del componente.
Rendere prevedibile l'innesto prima di inseguire il tasso di asportazione
Le linee guida per la lavorazione meccanica di Haynes 230 descrivono il comportamento all'incrudimento e la necessità di una pratica di taglio adeguata. L'implicazione pratica è riesaminare le condizioni che lasciano che un utensile sfregi invece di tagliare efficacemente. Bordi usurati, sbraccio non supportato, innesto inadeguato e passate ripetute su un'area problematica meritano di essere indagati come combinazione.
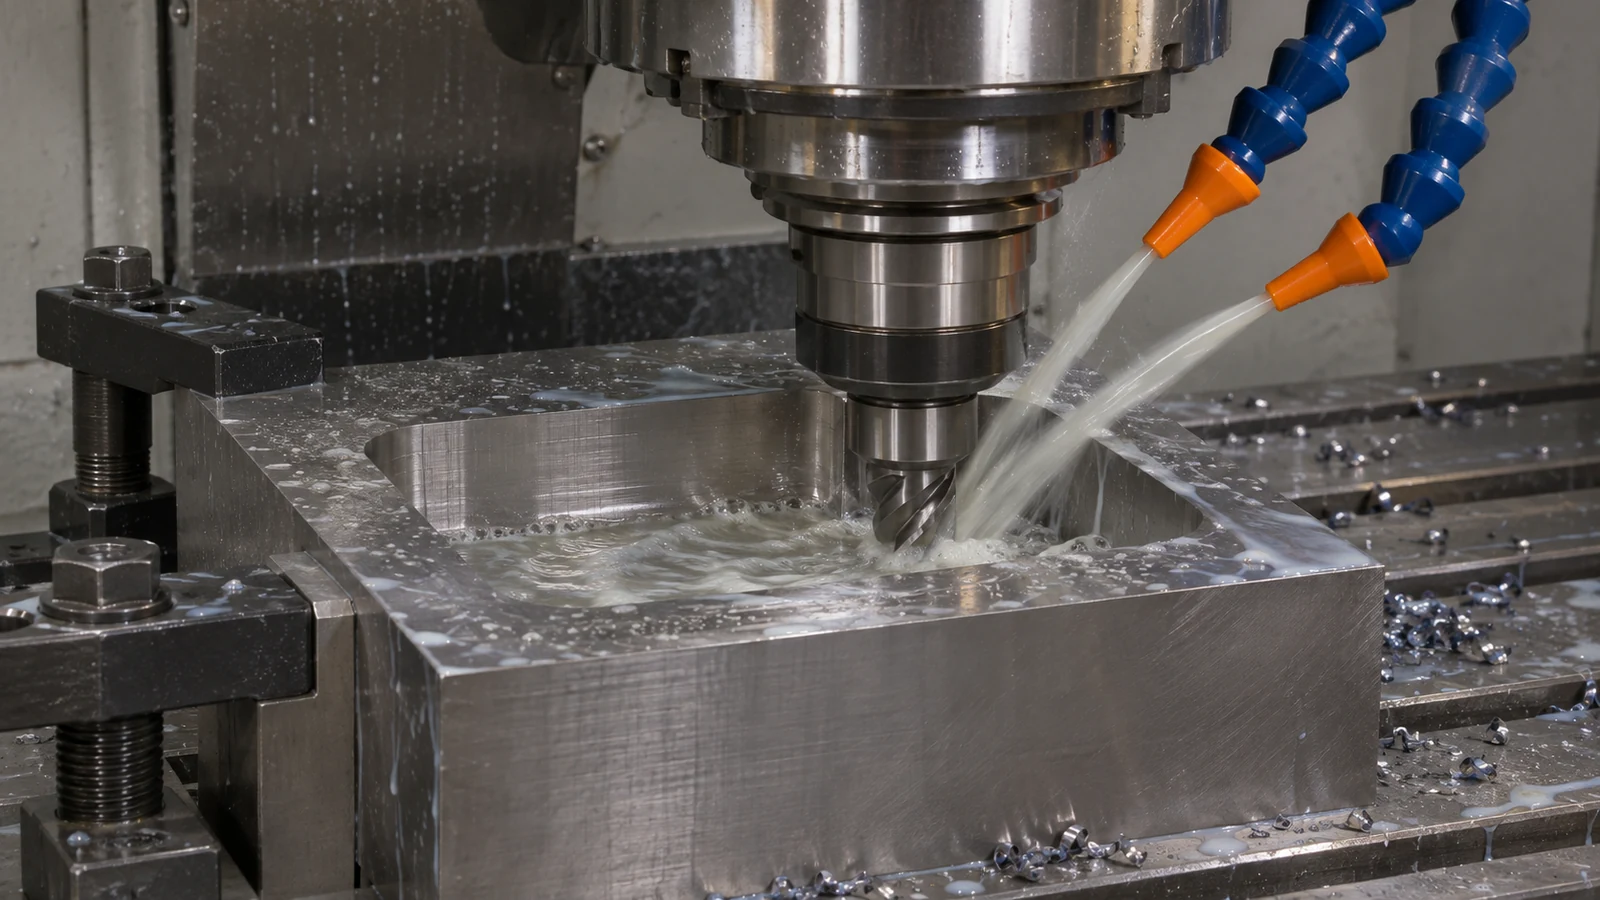
Per una tasca, confrontare il diametro dell'utensile accessibile con la profondità della tasca e la geometria interna. Per uno spallamento su un pezzo tornito, considerare se l'ingresso e l'uscita lasciano l'utensile operare contro una sezione variabile. Il percorso di fresatura che percorso di tornitura deve essere selezionato per mantenere le caratteristiche difficili supportate e raggiungibili.
Utilizzare le raccomandazioni del costruttore di utensili appropriate alla lega e alla condizione effettive come valori di input di prova. Quindi registrare le impostazioni, la geometria dell'utensile, la disposizione del refrigerante e il risultato osservato. Un valore di partenza pubblicato diventa utile quando le sue ipotesi sono visibili; diventa fuorviante quando viene trattato come una ricetta di produzione universale.
Pianificare la finitura mentre il pezzo ha ancora supporto
La sgrossatura e la finitura devono essere considerate insieme. La rimozione del materiale che supporta una parete può modificare le condizioni per la superficie successiva. Se l'ultima operazione raggiunge una caratteristica flessibile con un utensile lungo, il percorso può creare un problema che era assente durante la sgrossatura.
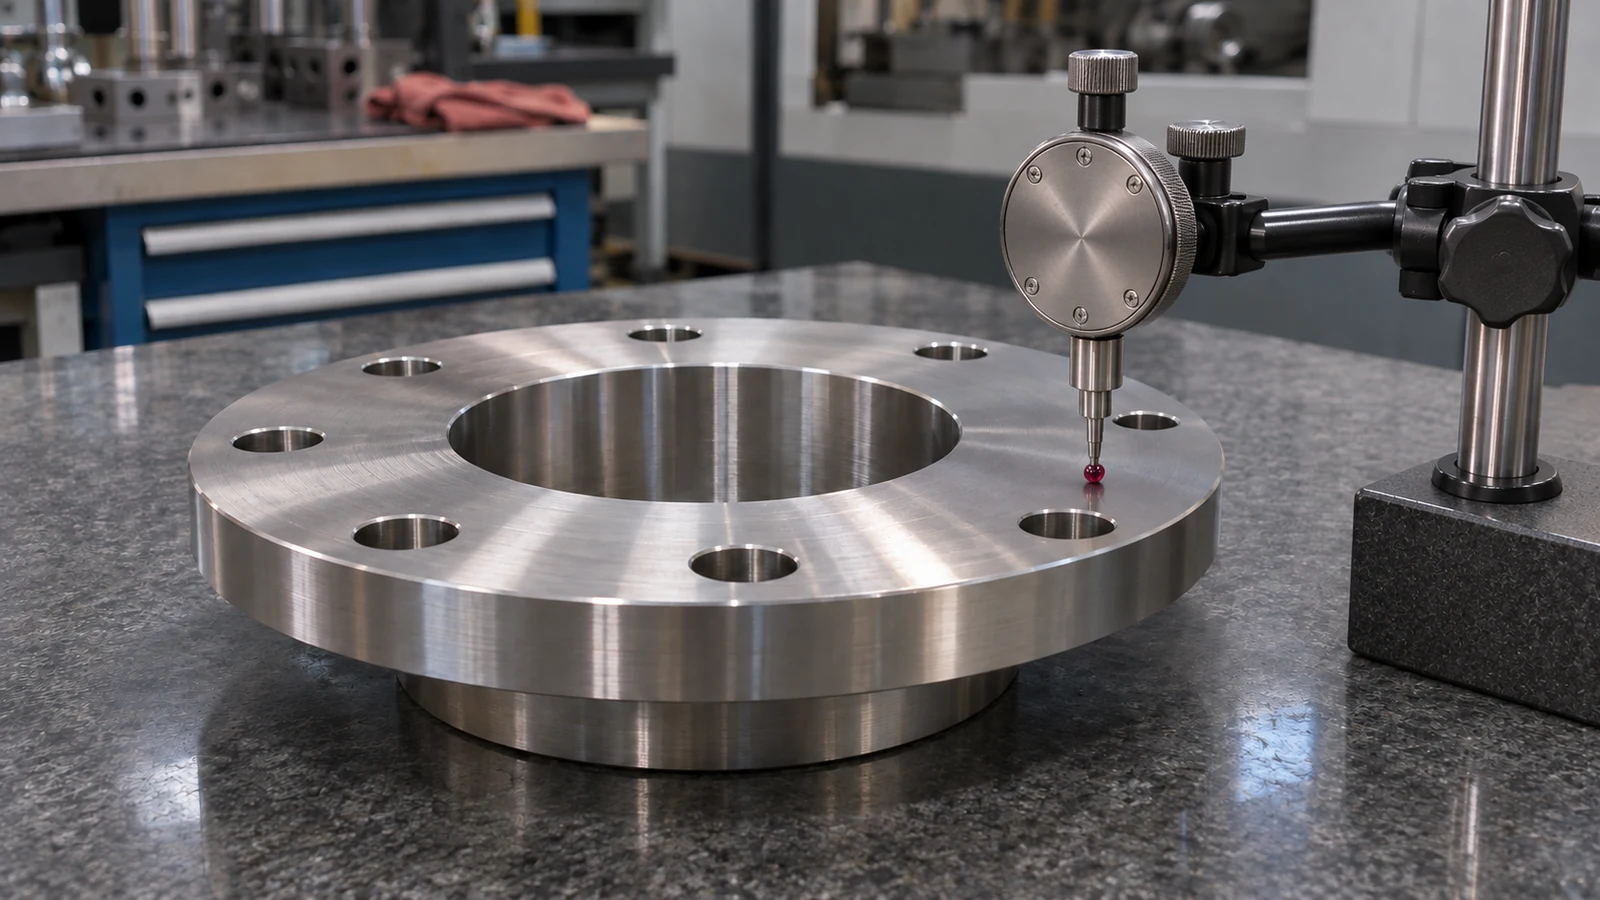
Identificare le superfici funzionali prima di impostare un requisito di finitura generale. Una faccia di montaggio, un foro ad accoppiamento stretto e una superficie di gioco esterna non necessitano necessariamente di criteri di accettazione identici. Definire la texture, la geometria e i limiti di difetti locali che contano per ciascuna funzione anziché affidarsi a un unico valore di rugosità per l'intero componente.
Dopo il rilascio dall'attrezzatura, verificare che la geometria del pezzo soddisfi ancora il disegno. Se segue un'ulteriore operazione termica o di finitura, specificare la fase di ispezione finale. Ciò impedisce che un risultato intermedio accettabile diventi l'unica prova conservata per il componente spedito.
Indagare la variabilità attraverso il registro di processo
Se le dimensioni o l'aspetto superficiale iniziano a derivare, confrontare prima i pezzi interessati con gli input di produzione registrati. Verificare l'identità e la condizione del materiale, la storia dell'utensile, le modifiche all'attrezzaggio e il punto dell'operazione in cui il risultato è cambiato. Ciò fornisce un punto di partenza più utile rispetto a supporre che la lega sia semplicemente incoerente.
La piano qualità deve identificare quando vengono effettuate le misurazioni e cosa succede quando un risultato si avvicina al suo limite di accettazione. L'approvazione del primo pezzo stabilisce la condizione iniziale; controlli in processo adeguati aiutano a rivelare cambiamenti durante la lavorazione.
Per un ordine ripetuto, conservare le prove alla base del percorso approvato oltre al programma. L'ipotesi sul materiale, le decisioni critiche di attrezzaggio, la sequenza di ispezione e la condizione superficiale accettata spiegano perché il risultato precedente era accettabile. Rendono anche più facile giudicare se un disegno modificato necessiti di una nuova prova.