
Lorsqu'un composant sort d'une fraiseuse CNC, il ressemble souvent à un fantôme de sa forme finale. Pour les polymères transparents comme le PMMA, le processus d'usinage laisse derrière lui un paysage microscopique de crêtes et de vallées qui diffusent la lumière dans toutes les directions. Cette diffusion se manifeste par un voile laiteux ou une texture givrée — et pour les ingénieurs qui conçoivent des systèmes optiques, ce voile représente un échec. L'usinage optique du PMMA est la discipline qui consiste à transformer ce voile d'usinage en composants parfaitement clairs et transmettant la lumière, et elle exige bien plus que des capacités CNC standard.
Ce guide explore les défis liés à l'obtention d'une clarté de qualité optique dans les composants en PMMA, pourquoi les approches d'usinage standard sont insuffisantes, et comment des techniques spécialisées — de l'outillage diamant au polissage à la vapeur — peuvent fournir les 92% de transmission lumineuse qu'exigent les applications optiques.
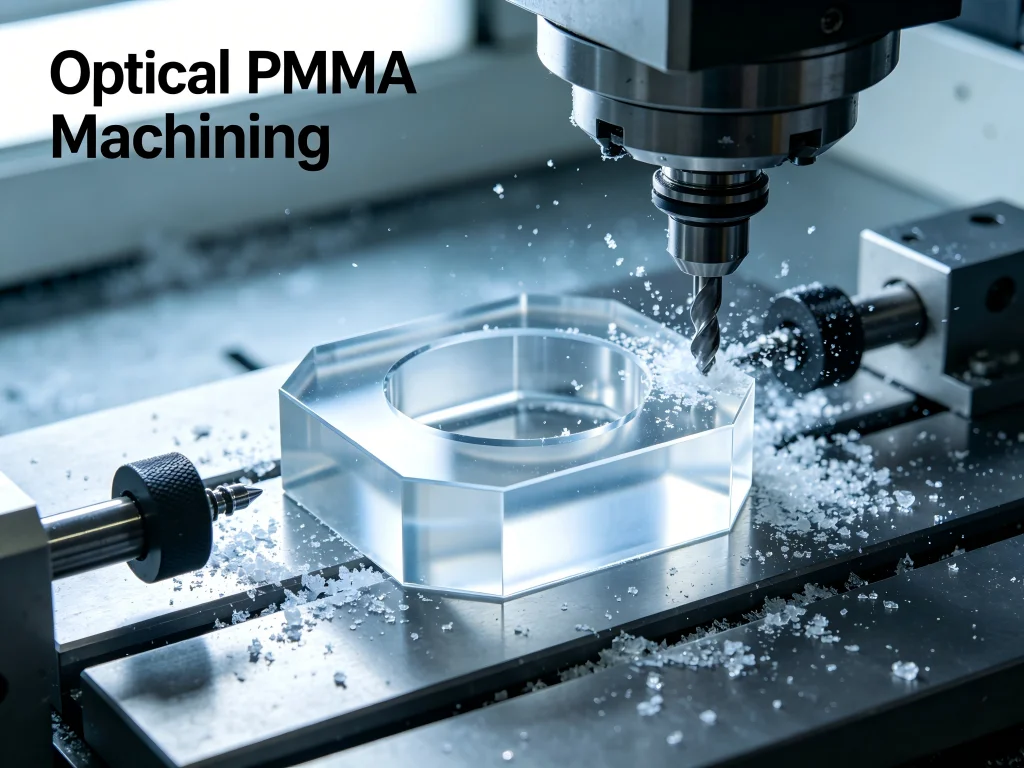
Le problème : pourquoi l'usinage optique du PMMA est si difficile
Le PMMA (polyméthacrylate de méthyle), communément appelé acrylique ou connu sous des noms commerciaux comme Plexiglass® et Lucite®, est un thermoplastique transparent qui offre une clarté optique exceptionnelle, une stabilité aux UV et une résistance à la casse. Il transmet jusqu'à 92% de la lumière visible — plus que le polycarbonate et comparable au verre. Mais cette beauté optique s'accompagne d'une fragilité qui rend l'usinage CNC périlleux.
L'acrylique est “ sensible aux entailles ”, ce qui signifie qu'une petite fissure peut se propager rapidement dans le matériau. Son usinage est un exercice d'équilibre délicat où un outil inapproprié ou une vitesse de coupe incorrecte peut ébrécher le matériau ou créer des fractures de contrainte sous-jacentes appelées “ crazing ” (fissuration) qui ruinent définitivement la clarté optique.
Le défi thermique
La plus grande menace pour la qualité optique du PMMA lors de l'usinage CNC est la chaleur. La friction au niveau de l'arête de coupe génère de la chaleur qui ramollit le matériau, entraînant plusieurs conséquences catastrophiques :
- Étalement du matériau : Une chaleur excessive fait ramollir le plastique et l'étale sur la surface au lieu de former des copeaux nets. Cela détruit l'état de surface et nécessite un polissage long et coûteux.
- Contraintes internes : Un chauffage et un refroidissement rapides et localisés pendant la coupe peuvent emprisonner des contraintes internes dans le matériau. Ces contraintes sont invisibles mais peuvent ensuite provoquer la fissuration spontanée de la pièce ou sa défaillance prématurée lorsqu'elle est exposée à des solvants doux ou à une charge physique.
- Marquage par l'outil : Même avec des paramètres optimaux, l'outillage standard laisse des stries microscopiques qui diffusent la lumière—ce que l'industrie perçoit comme une finition givrée ou voilée.
Les liquides de refroidissement aqueux standard sont souvent évités lors de l'usinage du PMMA afin de prévenir toute interaction chimique et l'absorption d'eau. On utilise plutôt un soufflage d'air à haute pression ou un brouillard d'huile vaporisée pour évacuer rapidement la chaleur et dégager les copeaux de la zone de coupe. Cette stratégie de gestion thermique est non négociable pour les applications optiques.
La solution : des techniques spécialisées d'usinage optique du PMMA
Atteindre une transparence de qualité optique dans le PMMA exige une maîtrise du contrôle thermique et mécanique. Chez Jucheng Precision Technology, cette maîtrise se démontre par un outillage spécialisé intégré, des protocoles de gestion thermique et des procédures de recuit obligatoires.
Outillage diamant : le fondement de la clarté
Un outillage spécialisé est obligatoire pour le PMMA. L'outil doit trancher le plastique proprement, en minimisant la friction qui génère de la chaleur :
- Angle de coupe positif : Les outils conçus pour le PMMA présentent un grand angle de coupe positif. Cette géométrie présente au matériau une arête de coupe très vive et aiguë, facilitant une action de tranchage nette plutôt qu'un refoulement, ce qui génère moins de friction et de chaleur.
- Goujures polies : Les goujures (les canaux qui évacuent les copeaux) de la fraise doivent être hautement polies. Cela empêche les copeaux de plastique d'adhérer à l'outil, ce qui provoquerait une friction immédiate, une accumulation de chaleur et une fusion ultérieure.
- Matériau de l'outil : Les outils en carbure poli de haute qualité sont généralement préférés à l'acier rapide pour leur rigidité supérieure et leur capacité à conserver une arête vive lors de la coupe à grande vitesse.
Jucheng utilise un outillage poli au diamant qui produit des copeaux transparents et une surface semi-claire directement à la sortie de la machine, réduisant considérablement le temps de polissage requis.
Paramètres opérationnels pour un succès optique
Un ensemble spécifique de paramètres opérationnels est nécessaire pour gérer les défis thermiques et d'évacuation des copeaux du PMMA :
- Vitesse de broche élevée (tr/min) : Faire tourner la broche à grande vitesse réduit le temps pendant lequel l'outil reste en contact avec la matière, ce qui diminue l'apport thermique total par passe.
- Avance agressive : L'outil doit traverser la matière rapidement pour créer un copeau épais et continu. Un copeau fin provoque du frottement et une accumulation de chaleur ; un copeau épais évacue la chaleur loin de la pièce.
- Évacuation des copeaux : Un soufflage d'air continu et à haut débit est utilisé pour évacuer instantanément les gros copeaux filandreux de PMMA. Laisser les copeaux s'accumuler provoque du frottement et ruine instantanément l'état de surface.
Les vitesses optimales pour l'usinage CNC de l'acrylique vont généralement de 18 000 à 24 000 tr/min. L'utilisation d'un réglage à grande vitesse permet d'obtenir des coupes lisses et de minimiser l'éclatement. Pour les applications optiques dépassant les tolérances standard, l'outillage diamant et le choix de matière coulée sont non négociables.
L'art du post-traitement : du voile d'usinage à la clarté optique
Même la meilleure coupe CNC laisse de fines marques d'outil. Obtenir une véritable finition optique ou miroir exige une séquence de polissage méticuleuse en plusieurs étapes :
- Ponçage de précision : Le processus commence par une séquence multi-étapes de ponçage à l'eau, en commençant par des grains moyens (par ex. P400) et en progressant par des grains ultra-fins (P1200, P2000) pour éliminer toutes les marques d'outil visibles.
- Lustrage et polissage : Vient ensuite le lustrage, qui utilise des pâtes à polir spécialisées et des roues en tissu doux. Le processus exige une pression légère et un mouvement continu pour garantir une surface uniforme et une chaleur générée insuffisante pour provoquer un étalement.
- Polissage à la vapeur : Pour les formes internes et les géométries complexes, le polissage à la vapeur utilisant des solvants comme le dichlorométhane peut obtenir une clarté optique sur des surfaces inaccessibles au lustrage mécanique.
Chez Jucheng Precision, les techniciens utilisent une technique de croisement, en changeant la direction du ponçage à chaque changement de grain afin de rendre immédiatement évident si une rayure tenace d'un grain inférieur subsiste. Lorsqu'une pièce atteint l'étape du grain 2000, elle ne doit plus être blanche ni opaque ; elle doit présenter un satiné lisse et semi-transparent.
Scénarios d'application principaux des composants optiques en PMMA
L'usinage optique du PMMA sert un large éventail de secteurs où la clarté, la transmission de la lumière et la précision sont primordiales :
Systèmes d'éclairage automobile
Le PMMA est largement utilisé pour les lentilles de feux arrière, les couvercles de combinés d'instruments, l'éclairage d'ambiance intérieur et les guides de lumière. La capacité du matériau à être “ éclairé par la tranche ” — agissant comme un câble à fibre optique où la lumière entrant par une tranche traverse le matériau et ressort par une autre tranche — le rend indispensable à la conception moderne de l'éclairage automobile.
Dispositifs médicaux et instruments optiques
L'industrie médicale s'appuie sur le PMMA pour les boîtiers transparents, les dispositifs microfluidiques et les composants d'équipements de diagnostic. La biocompatibilité et la clarté optique du matériau le rendent adapté à des applications allant des instruments chirurgicaux aux équipements d'analyse de laboratoire.
Électronique grand public et écrans
Les panneaux d'affichage, les guides de lumière et les couvercles de protection des appareils électroniques utilisent fréquemment le PMMA. La stabilité du matériau aux UV garantit qu'il ne jaunit pas avec le temps, préservant la clarté pendant toute la durée de vie du produit.
Signalétique et éléments architecturaux
Les enseignes lumineuses, le vitrage architectural et les panneaux décoratifs tirent parti de la transmission de la lumière et de l'attrait esthétique du PMMA. Le matériau peut être usiné en formes complexes tout en conservant la qualité optique requise pour les applications visuelles haut de gamme.
Sélection du matériau : acrylique coulé vs extrudé
Comprendre les différences entre l'acrylique coulé et extrudé est essentiel pour réussir l' usinage optique du PMMA. Le tableau ci-dessous compare les caractéristiques clés :
| Propriété | Acrylique coulé | Acrylique extrudé |
|---|---|---|
| Contrainte interne | Faible (±0,5 MPa) | Élevée (±8 MPa) |
| Usinabilité | Excellent (pas de fissuration, se coupe proprement) | Sujet à l'écaillage et à l'encrassement |
| Maintien de la tolérance | ±0,02 mm réalisable | ±0,1 mm typique |
| Transmission lumineuse | ~92% | ~90% |
| Coût | 20-30% supérieur | Plus faible |
| Applications idéales | Prototypes optiques, lentilles, dispositifs médicaux | Signalétique, panneaux lumineux, boîtiers simples |
Pour les composants optiques et mécaniques critiques, spécifier de l'acrylique coulé est essentiel pour prévenir les défaillances liées aux contraintes. L'acrylique coulé a un poids moléculaire plus élevé, s'usine mieux et se polit à une clarté supérieure. L'acrylique extrudé, bien que plus économique, a une clarté inférieure et peut “ encrasser ” l'outil pendant l'usinage en raison de son point de fusion plus bas.
Facteurs clés de sélection pour les services d'usinage optique du PMMA
Lors de la sélection d'un partenaire pour usinage optique du PMMA, plusieurs facteurs doivent guider votre décision :
Capacité de gestion thermique
L'approche d'un fabricant en matière de gestion de la chaleur est l'indicateur le plus important de sa capacité à produire des composants de qualité optique. Recherchez des fournisseurs qui utilisent un refroidissement à air à haute pression ou un brouillard d'huile vaporisée plutôt que des liquides de refroidissement aqueux standard. Renseignez-vous sur leurs capacités de vitesse de broche et sur l'optimisation des avances—ces paramètres affectent directement le profil thermique de la coupe.
Stratégie d’outillage
L'utilisation d'outils à angle de coupe positif et polis au diamant est non négociable pour les applications optiques. Renseignez-vous sur l'outillage spécifique utilisé par votre partenaire potentiel et sur son approche pour maintenir l'affûtage des outils tout au long des séries de production.
Capacités de post-traitement
La clarté optique est rarement obtenue directement à la sortie de la machine. Une suite complète de post-traitement—comprenant le ponçage de précision, le polissage mécanique et le polissage à la vapeur—est essentielle. Renseignez-vous sur leurs protocoles de polissage et leurs méthodes de vérification de la qualité.
Approvisionnement en matériaux et contrôle de la qualité
Vérifiez que votre partenaire dispose en stock d'acrylique coulé de qualité optique et de procédures de contrôle qualité garantissant la régularité du matériau. Jucheng maintient un stock d'acrylique transparent, teinté et dépoli dans diverses épaisseurs, et ses capacités de post-traitement—notamment le polissage à la vapeur et le polissage manuel—garantissent que les prototypes usinés atteignent le même niveau de transparence que les pièces moulées ou extrudées.
Délais de livraison et évolutivité de la production
L'usinage CNC reste la méthode la plus rapide pour les prototypes en acrylique de précision, avec des délais de livraison typiques de 24 à 48 heures. Pour les séries de production, vérifiez que votre partenaire peut augmenter les volumes tout en maintenant les normes de qualité.
Considérations d'installation et de maintenance
Une manipulation et un entretien appropriés des composants PMMA optiques sont essentiels pour préserver leur clarté et leurs performances :
Meilleures pratiques d'installation
- Éviter les concentrations de contraintes : Le PMMA est sensible aux contraintes. Utilisez des joints souples ou des supports en caoutchouc lors de l'installation des composants afin de répartir la pression uniformément.
- Compatibilité chimique : Évitez d'utiliser de l'alcool ou des fluides à base de solvants à proximité des composants en PMMA, car ils peuvent provoquer immédiatement un faïençage.
- Considérations de température : Le PMMA a une température maximale de service d'environ 80-90 °C. Assurez-vous que les composants ne sont pas exposés à des températures dépassant cette plage lors de l'installation ou du fonctionnement.
Directives d'entretien
- Nettoyage : Utilisez de l'eau et du savon doux avec un chiffon doux et non pelucheux. Évitez les nettoyants abrasifs ou les solvants.
- Prévention des rayures : Bien que le PMMA soit plus dur et plus résistant aux rayures que le polycarbonate, il peut néanmoins être rayé. Manipulez les composants avec soin et utilisez des protections lorsque cela est possible.
- Inspection : Une inspection visuelle régulière pour détecter le faïençage, les fractures de contrainte ou la dégradation de surface peut prévenir une défaillance prématurée.
Questions fréquentes sur l'usinage du PMMA optique
1. Quelle est la différence entre le PMMA optique et l'acrylique standard ?
Le PMMA de qualité optique offre une pureté plus élevée, une meilleure transmission de la lumière (jusqu'à 92%) et des propriétés de réfraction plus constantes que l'acrylique standard. Il est fabriqué selon des contrôles qualité plus stricts afin de minimiser les inclusions, les bulles et les contraintes internes susceptibles d'affecter les performances optiques.
2. L'usinage CNC peut-il obtenir une clarté optique dans le PMMA ?
Oui, mais cela nécessite des techniques spécialisées, notamment des outils diamantés, des paramètres de coupe optimisés et un post-traitement en plusieurs étapes. Un usinage CNC standard sans ces considérations produira une finition mate ou trouble qui diffuse la lumière au lieu de la transmettre.
3. Comment le PMMA optique se compare-t-il au verre pour les applications de lentilles ?
Le PMMA est 50% plus léger que le verre, nettement plus résistant aux chocs et peut être usiné à une qualité optique avec les bonnes techniques. Bien que le verre offre une résistance aux rayures et une stabilité thermique supérieures, le PMMA fournit une transmission de la lumière comparable à un poids inférieur et avec une plus grande flexibilité de conception.
4. Qu'est-ce qui provoque le faïençage du PMMA pendant l'usinage ?
Le faïençage est causé par des fractures de contraintes internes qui se développent sous la surface pendant l'usinage. Ces fractures résultent généralement d'une chaleur excessive, d'une géométrie d'outil inappropriée ou de vitesses d'avance agressives. L'utilisation d'outils tranchants à angle de coupe positif et le maintien d'une gestion thermique appropriée préviennent le faïençage.
5. Quel est le délai de livraison typique pour les prototypes en PMMA optique ?
L'usinage CNC reste la méthode la plus rapide pour les prototypes en acrylique de précision, avec des délais de livraison généralement compris entre 24 et 48 heures. Les séries de production peuvent nécessiter un délai supplémentaire selon le volume et la complexité.
6. Quelle méthode de polissage offre la meilleure clarté optique ?
Le polissage à la vapeur est considéré comme la référence absolue pour obtenir une clarté optique, particulièrement pour les formes internes et les géométries complexes. Cependant, la meilleure approche combine souvent un ponçage de précision, un polissage mécanique et un polissage à la vapeur dans un processus en plusieurs étapes.
7. Quelles sont les applications les plus courantes des composants en PMMA optique ?
Les applications courantes incluent les lentilles et guides de lumière automobiles, les boîtiers de dispositifs médicaux, les panneaux d'affichage, les fibres optiques, les conduits de lumière et la signalétique éclairée.
Pourquoi choisir Jucheng pour l'usinage optique du PMMA
Jucheng Precision Technology s'est imposée comme un leader dans le domaine, usinage optique du PMMA, en alliant expertise technique et capacités de fabrication complètes. Plusieurs facteurs distinguent Jucheng dans ce domaine exigeant :
Expertise optique spécialisée
Jucheng intègre des outillages spécialisés, des protocoles de gestion thermique et des procédures de recuit obligatoires pour fournir des composants acryliques impeccables et sans contraintes. Leur compréhension des défis thermiques et mécaniques propres au PMMA leur permet d'atteindre systématiquement une transparence de qualité optique.
Suite complète de post-traitement
Du ponçage de précision au polissage mécanique et au polissage à la vapeur, Jucheng propose une gamme complète de services de finition. Leurs techniciens utilisent des techniques de ponçage en croisillons et des séquences de grains progressifs pour garantir l'élimination complète des marques d'outils avant le polissage final.
Variété et qualité des matériaux
Jucheng dispose en stock d'acrylique transparent, teinté et dépoli dans différentes épaisseurs pour répondre aux besoins d'affichage et fonctionnels. Ils comprennent les différences critiques entre l'acrylique coulé et extrudé et guident les clients vers le choix de matériau optimal pour leur application.
Capacités 5 axes pour des géométries complexes
Contrairement à la simple découpe laser, les fraiseuses CNC 5 axes de Jucheng peuvent créer des formes 3D complexes, des poches et des contre-dépouilles dans des blocs d'acrylique. Cette capacité permet la production de composants optiques sophistiqués qui seraient impossibles avec les méthodes de fabrication traditionnelles.
Assurance et vérification de la qualité
Jucheng applique des procédures rigoureuses de contrôle qualité, notamment l'inspection optique pour vérifier les finitions miroir finales. Leur engagement envers la qualité garantit que chaque composant répond aux exigences strictes des applications optiques.
Pour les ingénieurs et les professionnels des achats à la recherche d'un partenaire qui comprend que la clarté optique n'est pas un luxe mais une exigence fonctionnelle, Jucheng Precision Technology offre l'expertise, les capacités et l'assurance qualité nécessaires pour réussir dans usinage optique du PMMA.