
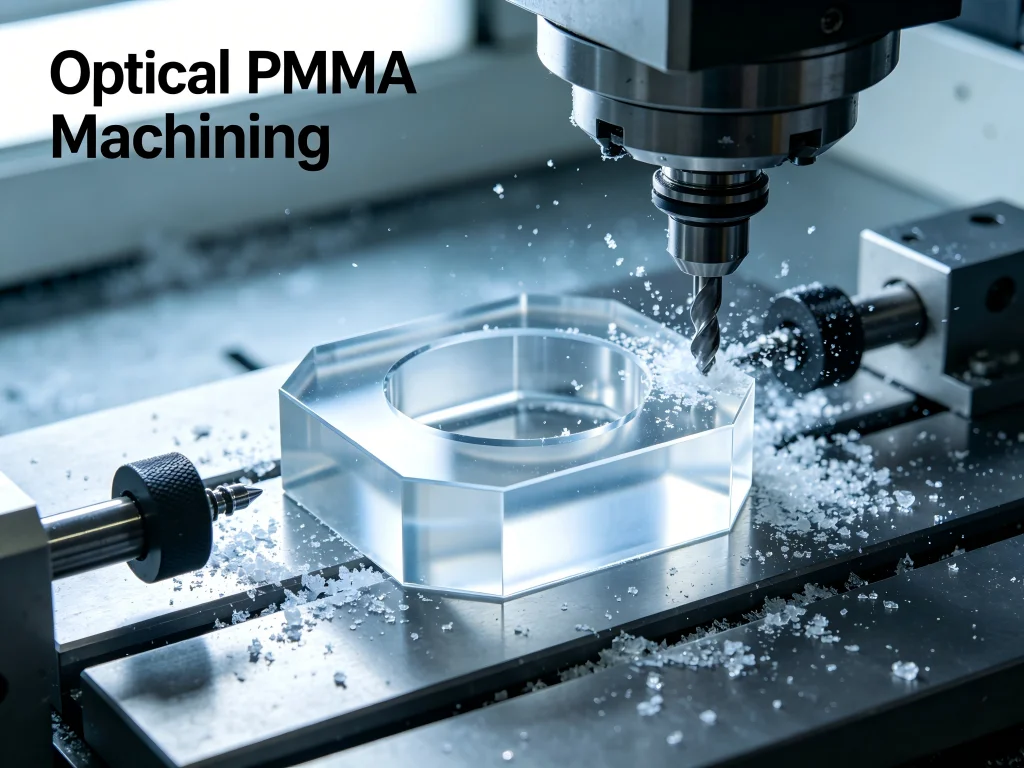
Quando um componente sai de uma fresadora CNC, muitas vezes parece uma sombra do que será no final. Para polímeros transparentes como o PMMA, o processo de usinagem deixa para trás uma paisagem microscópica de cristas e vales que dispersam a luz em todas as direções. Essa dispersão se manifesta como uma névoa leitosa ou textura fosca — e, para engenheiros que projetam sistemas ópticos, essa névoa representa uma falha. A usinagem óptica de PMMA é a disciplina de transformar essa névoa de usinagem em componentes cristalinos e transmissores de luz, e exige muito mais do que capacidades padrão de CNC.
Este guia explora os desafios de alcançar clareza de grau óptico em componentes de PMMA, por que abordagens padrão de usinagem ficam aquém e como técnicas especializadas — de ferramentas de diamante a polimento a vapor — podem proporcionar os 92% de transmissão de luz que as aplicações ópticas exigem.
O Problema: Por Que a Usinagem Óptica de PMMA É Tão Difícil
O PMMA (polimetilmetacrilato), comumente conhecido como acrílico ou por nomes comerciais como Plexiglass® e Lucite®, é um termoplástico transparente que oferece clareza óptica excepcional, estabilidade a UV e resistência a estilhaçamento. Ele transmite até 92% da luz visível — mais do que o policarbonato e comparável ao vidro. Mas essa beleza óptica vem acompanhada de uma fragilidade que torna a usinagem CNC perigosa.
O acrílico é “sensível a entalhes”, o que significa que uma pequena trinca pode se propagar rapidamente pelo material. O processo de usiná-lo é um ato delicado de equilíbrio em que a ferramenta errada ou a velocidade de corte incorreta pode lascar o material ou criar fraturas de tensão subsuperficiais chamadas “crazing” que arruínam permanentemente a clareza óptica.
O Desafio Térmico
A maior ameaça à qualidade óptica do PMMA durante a usinagem CNC é o calor. O atrito na aresta de corte gera calor que amolece o material, levando a vários resultados catastróficos:
- Espalhamento do Material: O calor excessivo faz o plástico amolecer e se espalhar pela superfície em vez de formar cavacos limpos. Isso destrói o acabamento superficial e exige polimento extensivo e caro.
- Tensão Interna: O aquecimento e resfriamento rápidos e localizados durante o corte podem fixar tensões internas no material. Essa tensão é invisível, mas pode posteriormente fazer a peça rachar espontaneamente ou falhar prematuramente quando exposta a solventes leves ou carga física.
- Marcação da Ferramenta: Mesmo com parâmetros ideais, o ferramental padrão deixa cristas microscópicas que dispersam a luz — o que a indústria percebe como um acabamento fosco ou turvo.
Refrigerantes padrão à base de água são frequentemente evitados durante a usinagem de PMMA para prevenir interação química e absorção de água. Em vez disso, utiliza-se jato de ar de alta pressão ou névoa de óleo vaporizado para evacuar rapidamente o calor e remover as aparas da zona de corte. Essa estratégia de gestão térmica é inegociável para aplicações ópticas.
A Solução: Técnicas Especializadas de Usinagem Óptica de PMMA
Alcançar transparência de grau óptico no PMMA exige domínio do controle térmico e mecânico. Na Jucheng Precision Technology, esse domínio é demonstrado por meio de ferramental especializado integrado, protocolos de gestão térmica e procedimentos obrigatórios de recozimento.
Ferramental de Diamante: A Base da Clareza
O ferramental especializado é obrigatório para o PMMA. A ferramenta deve cortar o plástico de forma limpa, minimizando o atrito que gera calor:
- Ângulo de Saída Positivo: As ferramentas projetadas para PMMA apresentam um grande ângulo de saída positivo. Essa geometria apresenta uma aresta de corte muito afiada e aguda ao material, facilitando uma ação de corte limpa em vez de empurrar, o que gera menos atrito e calor.
- Canais Polidos: Os canais (as ranhuras que evacuam as aparas) da fresa devem ser altamente polidos. Isso impede que as aparas de plástico grudem na ferramenta, o que causaria atrito imediato, acúmulo de calor e subsequente fusão.
- Material da Ferramenta: Ferramentas de metal duro polidas de alta qualidade são geralmente preferidas em relação ao aço rápido por sua rigidez superior e capacidade de manter uma aresta afiada durante o corte em alta velocidade.
A Jucheng utiliza ferramental polido com diamante que produz aparas transparentes e uma superfície semitransparente diretamente da máquina, reduzindo significativamente o tempo de polimento necessário.
Parâmetros Operacionais para o Sucesso Óptico
É necessário um conjunto específico de parâmetros operacionais para gerenciar os desafios de evacuação térmica e de cavacos do PMMA:
- Alta Velocidade do Fuso (RPM): Operar o fuso em alta velocidade minimiza o tempo que a ferramenta passa em contato com o material, reduzindo a entrada total de calor por corte.
- Taxa de Avanço Agressiva: A ferramenta deve se mover rapidamente através do material para criar um cavaco espesso e contínuo. Um cavaco fino leva ao atrito e ao acúmulo de calor; um cavaco espesso carrega o calor para longe da peça de trabalho.
- Evacuação de Cavacos: Um jato de ar contínuo e de alto volume é usado para remover instantaneamente os grandes cavacos fibrosos de PMMA. Permitir que os cavacos se acumulem causa atrito e arruína instantaneamente o acabamento.
As velocidades ideais para usinagem de acrílico em CNC normalmente variam de 18.000 a 24.000 RPM. Usar uma configuração de alta velocidade ajuda a obter cortes suaves e minimiza lascas. Para aplicações ópticas que excedem as tolerâncias padrão, ferramentas de diamante e seleção de material fundido são indispensáveis.
A Arte do Pós-Processamento: Da Opacidade Usinada à Clareza Óptica
Mesmo o melhor corte em CNC deixa marcas finas da ferramenta. Alcançar um verdadeiro acabamento óptico ou espelhado exige uma sequência de polimento meticulosa e em múltiplas etapas:
- Lixamento de Precisão: O processo começa com uma sequência de múltiplas etapas de lixamento úmido, iniciando com grãos médios (por exemplo, P400) e progredindo através de grãos ultrafinos (P1200, P2000) para remover todas as marcas visíveis da ferramenta.
- Polimento com Roda de Pano e Polimento: Em seguida, é feito o polimento com roda de pano, que utiliza compostos de polimento especializados e rodas de pano macio. O processo exige pressão suave e movimento contínuo para garantir que a superfície seja uniforme e que o calor gerado seja insuficiente para causar borrões.
- Polimento a Vapor: Para recursos internos e geometrias complexas, o polimento a vapor usando solventes como diclorometano pode alcançar clareza óptica em superfícies inacessíveis ao polimento mecânico.
Na Jucheng Precision, os técnicos utilizam uma técnica de hachura cruzada, alterando a direção do lixamento a cada mudança de granulometria para tornar imediatamente óbvio se um risco persistente de uma granulometria inferior permanece. Quando uma peça atinge o estágio de granulometria 2000, ela não deve mais estar branca ou opaca; deve ser um acetinado liso e semitransparente.
Cenários Principais de Aplicação para Componentes Ópticos de PMMA
A usinagem óptica de PMMA atende a uma gama diversificada de indústrias onde clareza, transmissão de luz e precisão são primordiais:
Sistemas de Iluminação Automotiva
O PMMA é amplamente utilizado para lentes de lanternas traseiras, coberturas de painéis de instrumentos, iluminação ambiente interna e tubos de luz. A capacidade do material de ser “iluminado pela borda” — funcionando como um cabo de fibra óptica, onde a luz que entra por uma borda atravessa o material e sai por outra borda — torna-o indispensável para o design moderno de iluminação automotiva.
Dispositivos Médicos e Instrumentos Ópticos
A indústria médica depende do PMMA para carcaças transparentes, dispositivos microfluídicos e componentes de equipamentos de diagnóstico. A biocompatibilidade e a clareza óptica do material o tornam adequado para aplicações que vão desde instrumentos cirúrgicos até equipamentos de análise laboratorial.
Eletrônicos de Consumo e Displays
Painéis de display, guias de luz e coberturas protetoras para dispositivos eletrônicos frequentemente utilizam PMMA. A estabilidade UV do material garante que ele não amarele com o tempo, mantendo a clareza durante a vida útil do produto.
Sinalização e Elementos Arquitetônicos
Letreiros iluminados, vidros arquitetônicos e painéis decorativos aproveitam a transmissão de luz e o apelo estético do PMMA. O material pode ser usinado em formas complexas mantendo a qualidade óptica exigida para aplicações visuais premium.
Seleção de Material: Acrílico Fundido vs. Extrudado
Compreender as diferenças entre acrílico fundido e extrudado é fundamental para o sucesso da usinagem óptica de PMMA. A tabela abaixo compara as principais características:
| Propriedade | Acrílico Fundido | Acrílico Extrudado |
|---|---|---|
| Tensão Interna | Baixo (±0,5 MPa) | Alto (±8 MPa) |
| Usinabilidade | Excelente (sem rachaduras, corta bem) | Propenso a lascar e acumular resíduos |
| Manutenção de Tolerância | ±0,02 mm alcançável | ±0,1 mm típico |
| Transmissão de Luz | ~92% | ~90% |
| Custo | 20-30% mais alto | Mais baixo |
| Aplicações Ideais | Protótipos ópticos, lentes, dispositivos médicos | Sinalização, painéis de luz, invólucros simples |
Para componentes ópticos e mecânicos críticos, especificar acrílico fundido é essencial para evitar falhas relacionadas a tensões. O acrílico fundido tem maior peso molecular, usina melhor e polimenta com maior clareza. O acrílico extrudado, embora mais econômico, tem menor clareza e pode “acumular resíduos” durante a usinagem devido ao seu ponto de fusão mais baixo.
Fatores-Chave de Seleção para Serviços de Usinagem de PMMA Óptico
Ao selecionar um parceiro para usinagem óptica de PMMA, vários fatores devem orientar sua decisão:
Capacidade de Gerenciamento Térmico
A abordagem de um fabricante para o gerenciamento de calor é o indicador mais importante de sua capacidade de produzir componentes de qualidade óptica. Procure fornecedores que usem resfriamento a ar de alta pressão ou névoa de óleo vaporizado em vez de refrigerantes padrão à base de água. Pergunte sobre suas capacidades de velocidade do fuso e otimização da taxa de avanço—esses parâmetros afetam diretamente o perfil térmico do corte.
Estratégia de Ferramentas
O uso de ferramentas com ângulo de corte positivo e polimento de diamante é indispensável para aplicações ópticas. Informe-se sobre as ferramentas específicas que seu potencial parceiro utiliza e sua abordagem para manter a nitidez das ferramentas ao longo dos ciclos de produção.
Capacidades de Pós-Processamento
A clareza óptica raramente é alcançada diretamente da máquina. Um conjunto abrangente de pós-processamento—incluindo lixamento de precisão, polimento mecânico e polimento a vapor—é essencial. Pergunte sobre seus protocolos de polimento e métodos de verificação de qualidade.
Fornecimento de Material e Controle de Qualidade
Verifique se seu parceiro estoca acrílico fundido de grau óptico e possui procedimentos de controle de qualidade para garantir a consistência do material. A Jucheng mantém estoque de acrílico transparente, tingido e fosco em várias espessuras, e suas capacidades de pós-processamento—incluindo polimento a vapor e polimento manual—garantem que protótipos usinados alcancem o mesmo nível de transparência que peças moldadas ou extrudadas.
Prazo de Entrega e Escalabilidade da Produção
A usinagem CNC continua sendo o método mais rápido para protótipos de acrílico de precisão, com prazos de entrega típicos de 24 a 48 horas. Para produções em série, verifique se seu parceiro pode escalar mantendo os padrões de qualidade.
Considerações de Instalação e Manutenção
O manuseio e a manutenção adequados dos componentes ópticos de PMMA são essenciais para preservar sua clareza e desempenho:
Melhores Práticas de Instalação
- Evitar Concentrações de Tensão: O PMMA é sensível à tensão. Use juntas macias ou suportes de borracha ao instalar componentes para distribuir a pressão uniformemente.
- Compatibilidade Química: Evite usar álcool ou fluidos à base de solvente perto de componentes de PMMA, pois podem causar craquelamento imediato.
- Considerações de Temperatura: O PMMA tem uma temperatura máxima de serviço de aproximadamente 80-90°C. Certifique-se de que os componentes não sejam expostos a temperaturas que excedam esta faixa durante a instalação ou operação.
Diretrizes de Manutenção
- Limpeza: Use sabão neutro e água com um pano macio e sem fiapos. Evite produtos de limpeza abrasivos ou solventes.
- Prevenção de Riscos: Embora o PMMA seja mais duro e mais resistente a riscos que o policarbonato, ele ainda pode ser riscado. Manuseie os componentes com cuidado e use capas protetoras quando possível.
- Inspeção: A inspeção visual regular para craquelamento, fraturas por tensão ou degradação da superfície pode prevenir falhas prematuras.
Perguntas Frequentes Sobre Usinagem de PMMA Óptico
1. Qual é a diferença entre PMMA óptico e acrílico padrão?
O PMMA de grau óptico oferece maior pureza, melhor transmissão de luz (até 92%) e propriedades refrativas mais consistentes do que o acrílico padrão. É fabricado com controles de qualidade mais rigorosos para minimizar inclusões, bolhas e tensões internas que poderiam afetar o desempenho óptico.
2. A usinagem CNC pode alcançar clareza óptica no PMMA?
Sim, mas requer técnicas especializadas, incluindo ferramentas de diamante, parâmetros de corte otimizados e pós-processamento em múltiplas etapas. A usinagem CNC padrão sem essas considerações produzirá um acabamento fosco ou turvo que dispersa a luz em vez de transmiti-la.
3. Como o PMMA óptico se compara ao vidro para aplicações em lentes?
O PMMA é 50% mais leve que o vidro, significativamente mais resistente a impactos e pode ser usinado com qualidade óptica com as técnicas corretas. Embora o vidro ofereça resistência superior a riscos e estabilidade térmica, o PMMA proporciona transmissão de luz comparável com menor peso e maior flexibilidade de design.
4. O que causa o craquelamento no PMMA durante a usinagem?
O craquelamento é causado por fraturas de tensão interna que se desenvolvem abaixo da superfície durante a usinagem. Essas fraturas são tipicamente o resultado de calor excessivo, geometria de ferramenta inadequada ou taxas de avanço agressivas. O uso de ferramentas afiadas com ângulo de saída positivo e a manutenção do gerenciamento térmico adequado previnem o craquelamento.
5. Qual é o prazo de entrega típico para protótipos de PMMA óptico?
A usinagem CNC continua sendo o método mais rápido para protótipos de acrílico de precisão, com prazos de entrega tipicamente variando de 24 a 48 horas. Lotes de produção podem exigir tempo adicional dependendo do volume e da complexidade.
6. Qual método de polimento proporciona a melhor clareza óptica?
O polimento a vapor é considerado o padrão ouro para alcançar clareza óptica, particularmente para recursos internos e geometrias complexas. No entanto, a melhor abordagem frequentemente combina lixamento de precisão, polimento mecânico e polimento a vapor em um processo de múltiplas etapas.
7. Quais são as aplicações mais comuns para componentes de PMMA óptico?
As aplicações comuns incluem lentes automotivas e guias de luz, carcaças de dispositivos médicos, painéis de display, fibras ópticas, tubos de luz e sinalização iluminada.
Por que escolher a Jucheng para usinagem de PMMA óptico
A Jucheng Precision Technology consolidou-se como líder em usinagem óptica de PMMA, combinando expertise técnica com capacidades abrangentes de fabricação. Vários fatores distinguem a Jucheng neste campo exigente:
Expertise Óptica Especializada
A Jucheng integra ferramentas especializadas, protocolos de gerenciamento térmico e procedimentos obrigatórios de recozimento para entregar componentes acrílicos impecáveis e livres de tensões. Seu entendimento dos desafios térmicos e mecânicos exclusivos do PMMA permite que alcancem consistentemente transparência de grau óptico.
Suíte Abrangente de Pós-Processamento
Do lixamento de precisão ao polimento mecânico e polimento a vapor, a Jucheng oferece uma suíte completa de serviços de acabamento. Seus técnicos utilizam técnicas de lixamento em cruz e sequências progressivas de granulometria para garantir a remoção completa das marcas de ferramenta antes do polimento final.
Variedade e Qualidade de Materiais
A Jucheng mantém em estoque acrílico transparente, tingido e fosco em diversas espessuras para atender às necessidades de exibição e funcionais. Eles compreendem as diferenças críticas entre acrílico fundido e extrudado e orientam os clientes na escolha do material ideal para sua aplicação.
Capacidades de 5 Eixos para Geometrias Complexas
Diferentemente do simples corte a laser, as fresadoras CNC de 5 eixos da Jucheng podem criar formas 3D complexas, cavidades e rebaixos em blocos de acrílico. Essa capacidade possibilita a produção de componentes ópticos sofisticados que seriam impossíveis com métodos de fabricação tradicionais.
Garantia e Verificação de Qualidade
A Jucheng emprega procedimentos rigorosos de controle de qualidade, incluindo inspeção óptica para verificar o acabamento espelhado final. Seu compromisso com a qualidade garante que cada componente atenda aos requisitos exigentes das aplicações ópticas.
Para engenheiros e profissionais de compras que buscam um parceiro que entende que a clareza óptica não é um luxo, mas um requisito funcional, a Jucheng Precision Technology oferece a expertise, as capacidades e a garantia de qualidade necessárias para ter sucesso em usinagem óptica de PMMA.