
Wenn ein Bauteil aus einer CNC-Fräse kommt, sieht es oft wie ein Schatten seiner selbst aus. Bei transparenten Polymeren wie PMMA hinterlässt der Bearbeitungsprozess eine mikroskopische Landschaft aus Graten und Tälern, die das Licht in alle Richtungen streuen. Diese Streuung zeigt sich als milchiger Schleier oder matte Textur – und für Ingenieure, die optische Systeme entwerfen, bedeutet dieser Schleier ein Versagen. Optische PMMA-Bearbeitung ist die Disziplin, diesen bearbeitungsbedingten Schleier in kristallklare, lichtdurchlässige Komponenten zu verwandeln, und sie erfordert weit mehr als Standard-CNC-Fähigkeiten.
Dieser Leitfaden untersucht die Herausforderungen bei der Erzielung optischer Klarheit in PMMA-Komponenten, warum Standard-Bearbeitungsansätze nicht ausreichen und wie spezialisierte Techniken – vom Diamantwerkzeug bis zur Dampfpolitur – die 92% Lichtdurchlässigkeit liefern können, die optische Anwendungen erfordern.
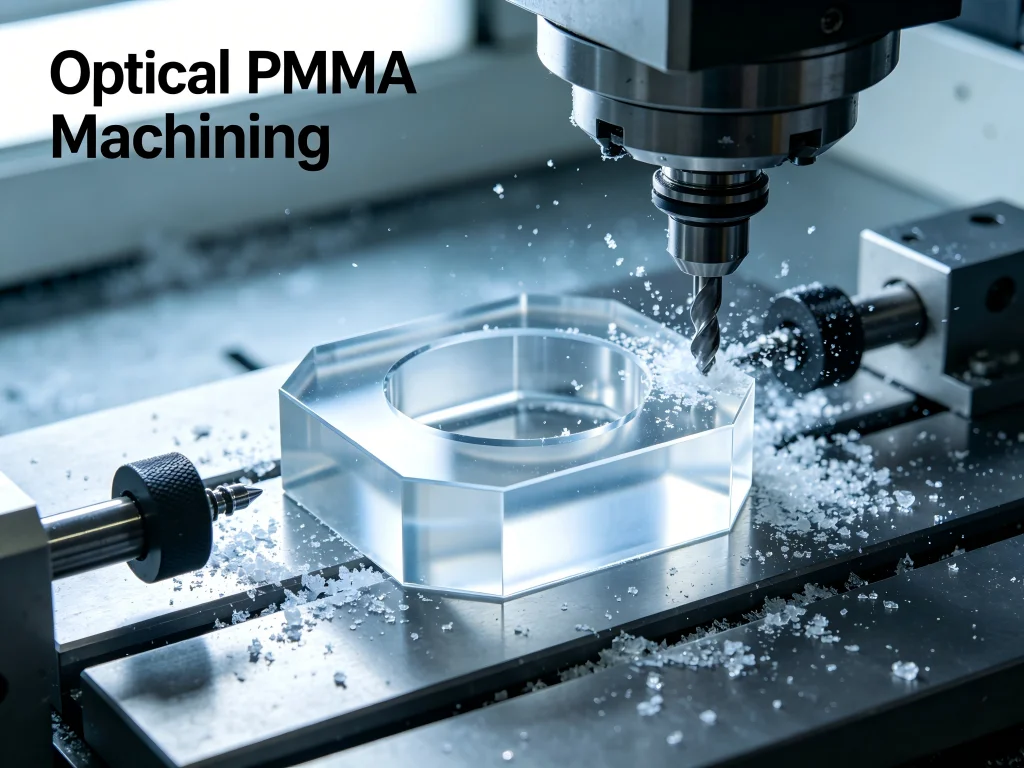
Das Problem: Warum optische PMMA-Bearbeitung so schwierig ist
PMMA (Polymethylmethacrylat), allgemein bekannt als Acrylglas oder unter Handelsnamen wie Plexiglass® und Lucite®, ist ein transparenter Thermoplast, der außergewöhnliche optische Klarheit, UV-Stabilität und Bruchfestigkeit bietet. Es überträgt bis zu 92% des sichtbaren Lichts – mehr als Polycarbonat und vergleichbar mit Glas. Doch diese optische Schönheit geht mit einer Sprödigkeit einher, die die CNC-Bearbeitung tückisch macht.
Acrylglas ist “kerbempfindlich”, was bedeutet, dass ein kleiner Riss sich schnell durch das Material ausbreiten kann. Der Prozess der Bearbeitung ist ein heikler Balanceakt, bei dem das falsche Werkzeug oder eine falsche Schnittgeschwindigkeit das Material absplittern oder unter der Oberfläche Spannungsrisse – sogenanntes “Crazing” – erzeugen kann, die die optische Klarheit dauerhaft zerstören.
Die thermische Herausforderung
Die größte Bedrohung für die optische Qualität von PMMA während der CNC-Bearbeitung ist Wärme. Reibung an der Schneidkante erzeugt Wärme, die das Material erweicht und zu mehreren katastrophalen Folgen führt:
- Materialverschmierung: Übermäßige Hitze führt dazu, dass der Kunststoff erweicht und über die Oberfläche verschmiert, anstatt saubere Späne zu bilden. Dies zerstört die Oberflächengüte und erfordert eine aufwändige, kostspielige Politur.
- Innere Spannung: Schnelles, lokalisiertes Erhitzen und Abkühlen während des Schnitts kann innere Spannungen im Material einschließen. Diese Spannung ist unsichtbar, kann aber später dazu führen, dass das Teil spontan reißt oder vorzeitig versagt, wenn es milden Lösungsmitteln oder physikalischer Belastung ausgesetzt wird.
- Werkzeugmarkierung: Selbst bei optimalen Parametern hinterlässt Standardwerkzeug mikroskopisch kleine Rillen, die Licht streuen – was die Industrie als matte oder trübe Oberfläche wahrnimmt.
Bei der PMMA-Bearbeitung werden wasserbasierte Standardkühlmittel oft vermieden, um chemische Wechselwirkungen und Wasseraufnahme zu verhindern. Stattdessen wird ein Hochdruck-Luftstrahl oder ein verdampfter Ölnebel eingesetzt, um die Wärme schnell abzuführen und Späne aus der Schnittzone zu entfernen. Diese Strategie des Wärmemanagements ist für optische Anwendungen nicht verhandelbar.
Die Lösung: Spezialisierte optische PMMA-Bearbeitungstechniken
Um optische Transparenz in PMMA zu erreichen, ist die Beherrschung der thermischen und mechanischen Kontrolle erforderlich. Bei Jucheng Precision Technology wird diese Beherrschung durch integrierte spezialisierte Werkzeuge, Protokolle zum Wärmemanagement und obligatorische Temperverfahren demonstriert.
Diamantwerkzeuge: Die Grundlage der Klarheit
Für PMMA sind spezialisierte Werkzeuge zwingend erforderlich. Das Werkzeug muss den Kunststoff sauber schneiden und die Reibung, die Wärme erzeugt, minimieren:
- Positiver Spanwinkel: Für PMMA entwickelte Werkzeuge weisen einen großen positiven Spanwinkel auf. Diese Geometrie bietet dem Material eine sehr scharfe, spitze Schneidkante und ermöglicht einen sauberen Schnitt statt eines Drückens, was weniger Reibung und Wärme erzeugt.
- Polierte Spannuten: Die Spannuten (die Kanäle, die Späne abführen) des Fräsers müssen hochglanzpoliert sein. Dies verhindert, dass Kunststoffspäne am Werkzeug haften bleiben, was sofort Reibung, Wärmeentwicklung und anschließendes Schmelzen verursachen würde.
- Werkzeugmaterial: Hochwertige, polierte Hartmetallwerkzeuge werden im Allgemeinen gegenüber Schnellarbeitsstahl bevorzugt, da sie eine überlegene Steifigkeit und die Fähigkeit besitzen, beim Hochgeschwindigkeitsschneiden eine scharfe Schneidkante zu halten.
Jucheng verwendet diamantpolierte Werkzeuge, die transparente Späne und eine halbklare Oberfläche direkt von der Maschine erzeugen, was die erforderliche Polierzeit erheblich reduziert.
Betriebsparameter für optischen Erfolg
Für die Bewältigung der thermischen und der Späneabfuhr-Herausforderungen von PMMA ist ein spezifischer Satz von Betriebsparametern erforderlich:
- Hohe Spindeldrehzahl (U/min): Der Betrieb der Spindel mit hoher Drehzahl minimiert die Zeit, die das Werkzeug in Kontakt mit dem Material verbringt, und reduziert so den gesamten Wärmeeintrag pro Schnitt.
- Aggressive Vorschubgeschwindigkeit: Das Werkzeug sollte sich schnell durch das Material bewegen, um einen dicken, kontinuierlichen Span zu erzeugen. Ein dünner Span führt zu Reibung und Wärmestau; ein dicker Span führt die Wärme vom Werkstück weg.
- Spanabfuhr: Ein kontinuierlicher Luftstrahl mit hohem Volumenstrom wird eingesetzt, um die großen, fadenförmigen PMMA-Späne sofort zu entfernen. Lässt man Späne sich ansammeln, entsteht Reibung und die Oberfläche wird sofort ruiniert.
Optimale Drehzahlen für die CNC-Acrylbearbeitung liegen typischerweise im Bereich von 18.000 bis 24.000 U/min. Die Verwendung einer hohen Drehzahleinstellung trägt zu glatten Schnitten bei und minimiert Ausbrüche. Für optische Anwendungen, die die Standardtoleranzen überschreiten, sind Diamantwerkzeuge und die Auswahl von Gussmaterial nicht verhandelbar.
Die Kunst der Nachbearbeitung: Vom bearbeiteten Schleier zur optischen Klarheit
Selbst der beste CNC-Schnitt hinterlässt feine Werkzeugspuren. Um eine echte optische oder Spiegeloberfläche zu erzielen, ist eine sorgfältige, mehrstufige Poliersequenz erforderlich:
- Präzisionsschleifen: Der Prozess beginnt mit einer mehrstufigen Sequenz des Nassschleifens, beginnend mit mittleren Körnungen (z. B. P400) und fortschreitend über ultrafeine Körnungen (P1200, P2000), um alle sichtbaren Werkzeugspuren zu entfernen.
- Schwabbeln und Polieren: Darauf folgt das Schwabbeln, bei dem spezialisierte Poliermittel und weiche Stoffscheiben verwendet werden. Der Prozess erfordert sanften Druck und kontinuierliche Bewegung, um sicherzustellen, dass die Oberfläche gleichmäßig ist und die erzeugte Wärme nicht ausreicht, um ein Verschmieren zu verursachen.
- Dampfpolitur: Für innenliegende Merkmale und komplexe Geometrien kann die Dampfpolitur mit Lösungsmitteln wie Dichlormethan optische Klarheit auf Oberflächen erzielen, die für mechanisches Schwabbeln unzugänglich sind.
Bei Jucheng Precision verwenden die Techniker eine Kreuzschliff-Technik, bei der sie mit jedem Körnungswechsel die Schleifrichtung ändern, sodass sofort erkennbar ist, ob ein hartnäckiger Kratzer von einer gröberen Körnung zurückbleibt. Wenn ein Teil die 2000-Körnung-Stufe erreicht, sollte es nicht mehr weiß oder undurchsichtig sein, sondern ein glattes, halbtransparentes Satinfinish aufweisen.
Zentrale Anwendungsszenarien für optische PMMA-Komponenten
Optische PMMA-Bearbeitung bedient eine vielfältige Palette von Branchen, in denen Klarheit, Lichtdurchlässigkeit und Präzision von größter Bedeutung sind:
Automobilbeleuchtungssysteme
PMMA wird häufig für Rückleuchtenlinsen, Instrumententafelabdeckungen, Innenraum-Ambientebeleuchtung und Lichtleiter verwendet. Die Fähigkeit des Materials, “kantengeleuchtet” zu werden – ähnlich einem Glasfaserkabel, bei dem Licht, das an einer Kante eintritt, durch das Material wandert und an einer anderen Kante austritt – macht es für moderne Automobilbeleuchtungsdesigns unverzichtbar.
Medizinprodukte und optische Instrumente
Die Medizinbranche setzt auf PMMA für transparente Gehäuse, Mikrofluidikbauteile und Komponenten von Diagnosegeräten. Die Biokompatibilität und optische Klarheit des Materials machen es für Anwendungen von chirurgischen Instrumenten bis hin zu Laboranalysegeräten geeignet.
Unterhaltungselektronik und Displays
Displaypaneele, Lichtleiter und Schutzabdeckungen für elektronische Geräte nutzen häufig PMMA. Die UV-Stabilität des Materials stellt sicher, dass es im Laufe der Zeit nicht vergilbt und die Klarheit über die Lebensdauer des Produkts erhalten bleibt.
Beschilderung und architektonische Elemente
Beleuchtete Schilder, architektonische Verglasungen und Dekorplatten nutzen die Lichtdurchlässigkeit und die ästhetische Anziehungskraft von PMMA. Das Material kann in komplexe Formen bearbeitet werden, während die für hochwertige visuelle Anwendungen erforderliche optische Qualität erhalten bleibt.
Materialauswahl: Gegossenes vs. extrudiertes Acryl
Das Verständnis der Unterschiede zwischen gegossenem und extrudiertem Acryl ist entscheidend für eine erfolgreiche optische PMMA-Bearbeitung. Die folgende Tabelle vergleicht die wichtigsten Eigenschaften:
| Eigenschaft | Gegossenes Acrylglas | Extrudiertes Acrylglas |
|---|---|---|
| Innere Spannungen | Niedrig (±0,5 MPa) | Hoch (±8 MPa) |
| Bearbeitbarkeit | Ausgezeichnet (keine Rissbildung, spannt sauber) | Neigt zu Ausbrüchen und Aufschmieren |
| Toleranzeinhaltung | ±0,02 mm erreichbar | ±0,1 mm typisch |
| Lichtdurchlässigkeit | ~92% | ~90% |
| Kosten | 20-30% höher | Niedriger |
| Ideale Anwendungen | Optische Prototypen, Linsen, Medizinprodukte | Beschilderung, Lichtpaneele, einfache Gehäuse |
Für kritische optische und mechanische Komponenten ist die Angabe von Gussacryl unerlässlich, um spannungsbedingte Ausfälle zu vermeiden. Gussacryl hat ein höheres Molekulargewicht, lässt sich besser zerspanen und poliert zu höherer Klarheit. Extrudiertes Acryl ist zwar kosteneffizienter, weist jedoch eine geringere Klarheit auf und kann beim Zerspanen aufgrund seines niedrigeren Schmelzpunkts “aufschmieren”.
Wesentliche Auswahlfaktoren für Dienstleister der optischen PMMA-Zerspanung
Bei der Auswahl eines Partners für optische PMMA-Bearbeitung, sollten mehrere Faktoren Ihre Entscheidung leiten:
Wärmemanagementfähigkeit
Der Ansatz eines Herstellers beim Wärmemanagement ist der wichtigste Indikator für seine Fähigkeit, Komponenten in optischer Qualität zu fertigen. Achten Sie auf Anbieter, die Hochdruck-Luftkühlung oder verdunsteten Ölnebel anstelle von standardmäßigen wasserbasierten Kühlmitteln verwenden. Fragen Sie nach den Spindeldrehzahlkapazitäten und der Vorschuboptimierung – diese Parameter beeinflussen direkt das thermische Profil des Schnitts.
Werkzeugstrategie
Die Verwendung von diamantpolierten Werkzeugen mit positivem Spanwinkel ist für optische Anwendungen nicht verhandelbar. Erkundigen Sie sich nach den spezifischen Werkzeugen, die Ihr potenzieller Partner verwendet, und nach seinem Ansatz zur Aufrechterhaltung der Werkzeugschärfe während der gesamten Produktionsläufe.
Nachbearbeitungsmöglichkeiten
Optische Klarheit wird selten direkt von der Maschine erreicht. Eine umfassende Nachbearbeitungssuite – einschließlich Präzisionsschleifen, mechanischem Polieren und Dampfpolitur – ist unerlässlich. Fragen Sie nach den Polierprotokollen und Qualitätsverifizierungsmethoden Ihres Partners.
Materialbeschaffung und Qualitätskontrolle
Vergewissern Sie sich, dass Ihr Partner optisches Gussacryl auf Lager hat und über Qualitätskontrollverfahren verfügt, um die Materialkonsistenz zu gewährleisten. Jucheng führt klare, getönte und matte Acrylgläser in verschiedenen Dicken auf Lager, und seine Nachbearbeitungsmöglichkeiten – einschließlich Dampfpolitur und Handpolieren – stellen sicher, dass bearbeitete Prototypen den gleichen Transparenzgrad erreichen wie geformte oder extrudierte Teile.
Lieferzeit und Produktionsskalierbarkeit
CNC-Bearbeitung bleibt die schnellste Methode für präzise Acrylprototypen, mit typischen Lieferzeiten von 24-48 Stunden. Für Produktionsläufe vergewissern Sie sich, dass Ihr Partner skalieren kann, während er die Qualitätsstandards einhält.
Überlegungen zu Installation und Wartung
Der sachgemäße Umgang mit und die Wartung von optischen PMMA-Komponenten sind wesentlich, um ihre Klarheit und Leistung zu erhalten:
Bewährte Installationspraktiken
- Spannungskonzentrationen vermeiden: PMMA ist spannungsempfindlich. Verwenden Sie bei der Installation von Komponenten weiche Dichtungen oder Gummihalterungen, um den Druck gleichmäßig zu verteilen.
- Chemische Verträglichkeit: Vermeiden Sie die Verwendung von Alkohol oder lösungsmittelbasierten Flüssigkeiten in der Nähe von PMMA-Komponenten, da diese sofortige Spannungsrisse verursachen können.
- Temperaturüberlegungen: PMMA hat eine maximale Einsatztemperatur von etwa 80-90°C. Stellen Sie sicher, dass die Komponenten während der Installation oder des Betriebs keinen Temperaturen über diesem Bereich ausgesetzt sind.
Wartungsrichtlinien
- Reinigung: Verwenden Sie milde Seife und Wasser mit einem weichen, fusselfreien Tuch. Vermeiden Sie scheuernde Reinigungsmittel oder Lösungsmittel.
- Kratzschutz: Obwohl PMMA härter und kratzfester als Polycarbonat ist, kann es dennoch zerkratzt werden. Behandeln Sie Bauteile mit Sorgfalt und verwenden Sie nach Möglichkeit Schutzabdeckungen.
- Prüfung: Eine regelmäßige Sichtprüfung auf Spannungsrisse (Crazing), Spannungsbrüche oder Oberflächenverschlechterung kann vorzeitiges Versagen verhindern.
Häufig gestellte Fragen zur Bearbeitung von optischem PMMA
1. Was ist der Unterschied zwischen optischem PMMA und Standard-Acryl?
Optisches PMMA bietet eine höhere Reinheit, eine bessere Lichtdurchlässigkeit (bis zu 92%) und gleichmäßigere Brechungseigenschaften als Standard-Acryl. Es wird mit strengeren Qualitätskontrollen hergestellt, um Einschlüsse, Blasen und innere Spannungen zu minimieren, die die optische Leistung beeinträchtigen könnten.
2. Kann die CNC-Bearbeitung optische Klarheit in PMMA erreichen?
Ja, aber es erfordert spezialisierte Techniken, einschließlich Diamantwerkzeugen, optimierten Schnittparametern und mehrstufiger Nachbearbeitung. Standard-CNC-Bearbeitung ohne diese Überlegungen erzeugt eine matte oder trübe Oberfläche, die Licht streut, anstatt es durchzulassen.
3. Wie schneidet optisches PMMA im Vergleich zu Glas für Linsenanwendungen ab?
PMMA ist 50% leichter als Glas, deutlich schlagfester und kann mit den richtigen Techniken in optischer Qualität bearbeitet werden. Während Glas eine überlegene Kratzfestigkeit und thermische Stabilität bietet, liefert PMMA eine vergleichbare Lichtdurchlässigkeit bei geringerem Gewicht und mit größerer Designflexibilität.
4. Was verursacht Crazing in PMMA während der Bearbeitung?
Crazing wird durch innere Spannungsbrüche verursacht, die sich während der Bearbeitung unter der Oberfläche bilden. Diese Brüche sind typischerweise das Ergebnis übermäßiger Hitze, ungeeigneter Werkzeuggeometrie oder aggressiver Vorschubgeschwindigkeiten. Die Verwendung scharfer Werkzeuge mit positivem Spanwinkel und die Aufrechterhaltung eines ordnungsgemäßen Wärmemanagements verhindern Crazing.
5. Wie lang ist die typische Lieferzeit für optische PMMA-Prototypen?
Die CNC-Bearbeitung bleibt die schnellste Methode für Präzisions-Acryl-Prototypen, mit Lieferzeiten, die typischerweise zwischen 24 und 48 Stunden liegen. Serienläufe können je nach Volumen und Komplexität zusätzliche Zeit erfordern.
6. Welche Poliermethode bietet die beste optische Klarheit?
Das Dampfpolicen gilt als Goldstandard für die Erreichung optischer Klarheit, insbesondere bei innenliegenden Merkmalen und komplexen Geometrien. Der beste Ansatz kombiniert jedoch häufig Präzisionsschleifen, mechanisches Polieren und Dampfpolicen in einem mehrstufigen Prozess.
7. Was sind die häufigsten Anwendungen für optische PMMA-Komponenten?
Häufige Anwendungen umfassen Automobillinsen und Lichtleiter, Gehäuse für Medizinprodukte, Displaypaneele, optische Fasern, Lichtleiterrohre und beleuchtete Beschilderungen.
Warum Jucheng für die optische PMMA-Bearbeitung wählen
Jucheng Precision Technology hat sich als führend etabliert in optische PMMA-Bearbeitung, indem technische Expertise mit umfassenden Fertigungskapazitäten kombiniert wird. Mehrere Faktoren zeichnen Jucheng in diesem anspruchsvollen Bereich aus:
Spezialisierte optische Expertise
Jucheng integriert spezialisierte Werkzeuge, Protokolle zum Wärmemanagement und obligatorische Temperverfahren, um makellose, spannungsfreie Acrylkomponenten zu liefern. Ihr Verständnis der thermischen und mechanischen Herausforderungen, die für PMMA einzigartig sind, ermöglicht es ihnen, konstant optische Transparenz zu erreichen.
Umfassende Nachbearbeitungspalette
Von Präzisionsschleifen über mechanisches Polieren bis hin zum Dampfpolicen bietet Jucheng eine vollständige Palette an Veredelungsdienstleistungen. Ihre Techniker verwenden Kreuzschliff-Schleiftechniken und progressive Körnungssequenzen, um vor dem finalen Polieren eine vollständige Entfernung von Werkzeugspuren sicherzustellen.
Materialvielfalt und -qualität
Jucheng führt klares, getöntes und mattiertes Acryl in verschiedenen Dicken, um Display- und Funktionsanforderungen gerecht zu werden. Sie verstehen die entscheidenden Unterschiede zwischen gegossenem und extrudiertem Acryl und führen Kunden zur optimalen Materialwahl für ihre Anwendung.
5-Achsen-Fähigkeiten für komplexe Geometrien
Anders als beim einfachen Laserschneiden können die 5-Achsen-CNC-Fräsen von Jucheng komplexe 3D-Formen, Taschen und Hinterschneidungen in Acrylblöcken erzeugen. Diese Fähigkeit ermöglicht die Produktion anspruchsvoller optischer Komponenten, die mit traditionellen Fertigungsmethoden unmöglich wären.
Qualitätssicherung und Verifikation
Jucheng setzt auf strenge Qualitätskontrollverfahren, einschließlich optischer Inspektion zur Überprüfung der finalen Spiegelfinishs. Das Engagement für Qualität stellt sicher, dass jede Komponente die anspruchsvollen Anforderungen optischer Anwendungen erfüllt.
Für Ingenieure und Einkaufsfachleute, die einen Partner suchen, der versteht, dass optische Klarheit kein Luxus, sondern eine funktionale Anforderung ist, bietet Jucheng Precision Technology die Expertise, die Fähigkeiten und die Qualitätssicherung, die für den Erfolg in optische PMMA-Bearbeitung.