
Lorsqu'une pièce en inox est difficile à tourner, le 303 peut sembler une solution facile. Ses caractéristiques de décolletage peuvent faciliter le fractionnement des copeaux et la fluidité de la production, tandis que le 304 est largement utilisé lorsque la résistance à la corrosion et le comportement au formage pèsent davantage. Le choix n'est pas un simple classement facile-contre-difficile : il dépend de l'environnement, des surfaces critiques de la pièce, des caractéristiques d'usinage et de la question de savoir si un petit gain de temps de cycle vaut la peine de modifier la marge de corrosion.
Sommaire
- Définir d'abord l'exposition en service
- Où le 303 peut aider la gamme d'usinage
- Ce que signifie le compromis sur la corrosion
- Tester la pièce réelle, pas une éprouvette générique
- Maintenir la substitution de matériau sous contrôle
- Comparer le devis équitablement
- FAQ
Définir d'abord l'exposition en service
Commencez par ce que le composant touche et comment il est nettoyé. Un support intérieur sec, un composant de zone alimentaire fréquemment lavé et un raccord exposé aux chlorures ou aux produits chimiques de process imposent des exigences de corrosion différentes. L'inox ne signifie pas immunité à tous les environnements, et un nom de matériau seul ne peut confirmer la durée de vie en service. Consignez l'exposition chimique, la température, l'humidité, l'agent de nettoyage, les conditions de crevasse et l'état de surface qui importent pour la conception.
Ensuite, identifiez la fonction de la pièce. L'inox est-il choisi principalement pour l'apparence, la résistance à la corrosion, la résistance mécanique ou une norme de matériau approuvée par le client ? Quelles surfaces sont mouillées, cachées dans un assemblage ou exposées au nettoyage ? Les filets ou les espaces étroits sont-ils susceptibles de piéger des contaminants ? Une nuance qui s'usine efficacement mais laisse une résistance à la corrosion insuffisante à l'interface critique n'est pas une substitution productive.
Lorsque le plan nomme une nuance spécifique, traitez-la comme une exigence contrôlée. La référence inox 303 et référence 304/304L du site fournissent un contexte propre à la nuance, mais l'aptitude en service doit être vérifiée par rapport à la spécification d'ingénierie applicable.
Où le 303 peut aider la gamme d'usinage
Le 303 est couramment choisi pour une meilleure usinabilité par rapport à de nombreuses nuances d'inox austénitique d'usage général. Sa chimie de décolletage au soufre peut favoriser le fractionnement des copeaux et faciliter la gestion des opérations de tournage répétitives. Cela peut être utile pour les petits arbres, raccords, fixations et pièces comportant des gorges ou des filets répétés, en particulier lorsque les copeaux longs interfèrent avec le fonctionnement automatique ou nécessitent des interventions fréquentes.
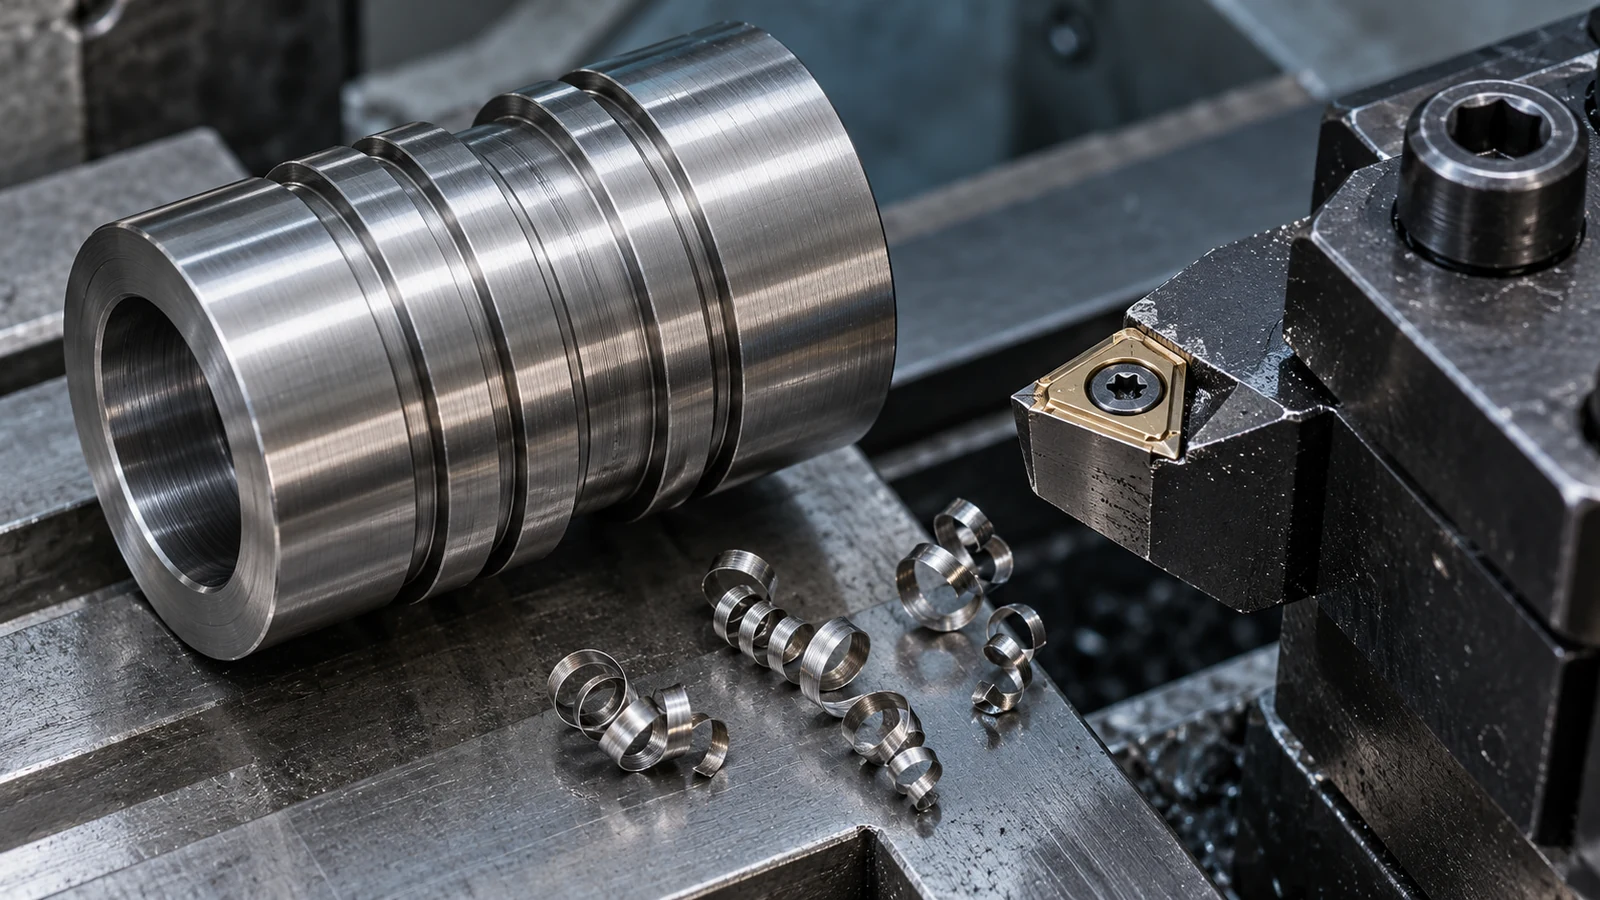
L'avantage n'est pas automatique pour toutes les caractéristiques. La géométrie de l'outil, l'acuité de l'arête, l'avance, l'amenée du liquide de refroidissement, la rigidité de la machine, l'état de la barre et le maintien de la pièce restent importants. Les alésages profonds, les parois minces, les trous croisés et les intersections serrées peuvent encore créer des bavures ou rendre l'évacuation des copeaux difficile. Une pièce simple avec peu de coupes peut présenter peu de différence de coût total, tandis qu'un composant complexe alimenté en barre peut davantage bénéficier d'une formation contrôlée des copeaux.
Comparez l'opération dans son ensemble : stabilité du cycle, durée de vie de l'outil, état de surface, ébavurage secondaire, effort d'inspection et interruptions de production. Si la seule preuve est qu'une coupe d'essai semblait plus facile, il est trop tôt pour modifier une spécification de matériau validée. Pour les travaux de tournage, examinez comment la séquence des caractéristiques s'intègre au site Processus de tournage CNC; la gamme d'usinage et la géométrie de la pièce aident à déterminer si l'usinabilité est réellement le goulot d'étranglement.
Ce que signifie le compromis sur la corrosion
L'ajout de soufre qui confère à la nuance 303 son comportement de décolletage peut réduire la résistance à la corrosion par rapport à la nuance 304 dans certains environnements. L'ampleur et l'importance de la différence dépendent de l'exposition et de l'état de surface. Ne transformez pas cette comparaison générale en une promesse non étayée selon laquelle la nuance 304 durera toujours plus longtemps ou que la nuance 303 n'est jamais acceptable. La bonne question est de savoir si l'environnement et le régime de nettoyage prévus permettent la nuance et la finition spécifiques.
L'usinage peut également influencer indirectement les performances de corrosion. Les marques d'outil, la contamination incrustée, les bavures, la coloration thermique issue d'opérations ultérieures et les crevasses peuvent affecter le nettoyage et l'exposition. Une pièce peut nécessiter une finition ou une passivation spécifiée, mais ces étapes doivent être définies par les exigences de conception et de procédé, et non supposées compenser un alliage inadapté. Précisez quelles surfaces doivent satisfaire aux critères d'aspect, de propreté ou d'acceptation de la corrosion.
Pour les assemblages, inspectez le contact entre matériaux dissemblables, fixations, joints d'étanchéité et humidité piégée. Un choix de nuance effectué pour la pièce isolée peut ne pas tenir compte de l'interaction galvanique ou d'une crevasse créée après l'assemblage. Il s'agit d'une question de revue de conception, et non d'une décision purement liée à l'usinage.
Tester la pièce réelle, pas une éprouvette générique
Un essai utile reproduit les caractéristiques qui déterminent le coût et le risque. Incluez le plus petit alésage, la coupe la plus profonde, le filetage ou la gorge qui provoque l'enroulement des copeaux, ainsi que toute surface visible ou fonctionnellement critique. Enregistrez le lot et l'état du matériau, l'outillage, le liquide de refroidissement, la séquence de coupe, la méthode d'ébavurage et les résultats d'inspection. Comparez le comportement de production reproductible plutôt qu'un seul cycle optimal.
| Signal de pièce ou de procédé | Ce qu'il faut examiner | Pourquoi c'est important |
|---|---|---|
| Copeaux longs ou arrêts fréquents | Séquence des caractéristiques, géométrie de l'outil, avance, accès du liquide de refroidissement | Peut révéler un véritable goulot d'étranglement d'usinabilité |
| Lavage corrosif ou exposition chimique | Détails d'exposition, crevasses, finition, méthode de nettoyage | Peut faire du choix de nuance une exigence fonctionnelle |
| Surface critique visible ou d'étanchéité | Limites de bavures, marques d'outils, finition et inspection | La nuance seule ne définit pas l'acceptation |
| Géométrie simple en faible volume | Disponibilité de la mise en train et des matériaux par rapport à l'impact sur le cycle | L'avantage de l'usinabilité ne compense pas forcément le coût du changement |
Si un prototype est disponible, vérifiez les dimensions finies et l'état des arêtes en parallèle du temps de cycle. Une coupe plus rapide qui augmente l'ébavurage ou crée une surface que le client rejettera n'est pas une véritable amélioration. Gardez les résultats du prototype séparés de la qualification de production, sauf si le procédé et les lots de matière sont représentatifs.
Maintenir la substitution de matériau sous contrôle
Avant de passer du 304 au 303, identifiez le responsable de la conception, l'exigence du client et les preuves d'acceptation nécessaires. Confirmez la nuance, la forme du produit, la documentation matière et tout traitement post-usinage. Si la nuance est spécifiée par une exigence réglementaire, hygiénique ou contrôlée par le client, obtenez une approbation avant de commander une alternative. La disponibilité en stock ou la recommandation d'usinage d'un fournisseur n'autorise pas une modification du plan.
Pour les approvisionnements futurs, rendez le dossier de décision explicite : l'environnement prévu, la propriété de performance préservée, le problème de fabrication résolu et le plan de validation. Si le 303 n'est accepté que pour des applications sèches et non critiques, énoncez cette limite. Si l'exposition à la corrosion est incertaine, résolvez-la avant de changer de nuance.
Comparer le devis équitablement
Demandez au fournisseur d'usinage de séparer la prime matière, la mise en train, le temps de cycle, la consommation d'outils, l'ébavurage et l'inspection. Cela montre si la nuance proposée répond à un coût de fabrication récurrent ou ne fait que déplacer le coût vers une étape ultérieure. Incluez toute opération de finition ou de nettoyage requise et confirmez si elle s'applique à toutes les surfaces ou à des caractéristiques sélectionnées.
Pour la production répétée, comparez des cycles stables sur des lots représentatifs. Pour un prototype, tenez compte de l'effort d'ingénierie et de qualification avant de considérer une petite économie par pièce comme décisive. Un changement de matériau peut déclencher une nouvelle revue de premier article, des contrôles de certificats révisés ou une approbation client ; ce sont de vrais coûts même s'ils n'apparaissent pas dans le cycle de coupe.
Consignez la nuance approuvée, les hypothèses environnementales, la finition et la limite de substitution. Si l'usage de la pièce change—par exemple, un composant intérieur sec passe dans un ensemble soumis au lavage—réexaminez la décision. Évitez de payer pour une contrainte matière plus stricte lorsque l'application n'en a pas besoin, mais ne supprimez pas une contrainte existante sans preuve.
FAQ
Le 303 est-il plus facile à usiner que le 304 ?
Le 303 est couramment choisi pour une meilleure usinabilité, surtout lorsque le fractionnement des copeaux affecte la production. Les résultats réels dépendent de la géométrie, de l'outillage, de la mise en train et des exigences d'inspection.
Le 303 a-t-il la même résistance à la corrosion que le 304 ?
Ne présumez pas d'équivalence. La chimie d'usinabilité peut réduire la résistance à la corrosion dans certains environnements. Évaluez l'exposition réelle, la finition et la spécification du client.
Le 303 peut-il remplacer le 304 sur une pièce tournée quelconque ?
Aucune substitution systématique n'est appropriée. Confirmez l'exigence matière et obtenez l'approbation de la conception ou du client lorsque requis avant de changer de nuance.
Un traitement de finition éliminera-t-il la différence ?
Un procédé de finition peut faire partie d'une gamme qualifiée, mais il ne faut pas présumer qu'il rendra acceptable une nuance inadaptée. Définissez et vérifiez le système complet matière et finition.