
عندما يكون تشغيل قطعة من الفولاذ المقاوم للصدأ صعبًا، قد تبدو 303 إجابة سهلة. فقد تساعد خصائصها القابلة للتشغيل الحر في كسر الرقائق وانسيابية الإنتاج، بينما تُستخدم 304 على نطاق واسع عندما تكون مقاومة التآكل وسلوك التشكيل أكثر أهمية. الاختيار ليس ترتيبًا بسيطًا بين السهل والصعب: بل يعتمد على البيئة، والأسطح الحرجة للقطعة، وخصائص التشغيل، وما إذا كانت فائدة صغيرة في زمن الدورة تستحق تغيير هامش مقاومة التآكل.
المحتويات
- حدّد التعرض للخدمة أولًا
- أين قد تساعد 303 في مسار التشغيل
- ماذا يعني مقايضة مقاومة التآكل
- اختبر القطعة الفعلية، لا عينة عامة
- أبقِ استبدال المواد تحت السيطرة
- قارن عرض السعر بإنصاف
- الأسئلة الشائعة
حدّد التعرض للخدمة أولًا
ابدأ بما تلامسه المكوّن وكيف يُنظَّف. فحامل داخلي جاف، ومكوّن في منطقة غذائية يُغسل كثيرًا، وتوصيلة معرّضة للكلوريدات أو المواد الكيميائية الصناعية تفرض متطلبات تآكل مختلفة. فالفولاذ المقاوم للصدأ لا يعني المناعة من كل بيئة، واسم المادة وحده لا يمكنه تأكيد عمر الخدمة. سجّل التعرض الكيميائي ودرجة الحرارة والرطوبة وعامل التنظيف وظروف الشقوق وتشطيب السطح التي تهم التصميم.
بعد ذلك، حدّد وظيفة القطعة. هل اختير الفولاذ المقاوم للصدأ أساسًا للمظهر أم لمقاومة التآكل أم للقوة أم لمعيار مادة معتمد من العميل؟ ما الأسطح المبللة أو المخفية داخل تجميعة أو المعرّضة للتنظيف؟ هل من المرجح أن تحتجز الأسنّة أو الفجوات الضيقة الملوثات؟ فالدرجة التي تُشغَّل بكفاءة لكنها تترك أداءً غير كافٍ لمقاومة التآكل عند الواجهة الحرجة ليست استبدالًا مُجديًا.
حيث يحدد الرسم درجة معينة، تعامل مع ذلك كمتطلب خاضع للرقابة. مرجع الموقع لـ 303 stainless reference و 304/304L reference قدّم سياقًا خاصًا بالدرجة، لكن يجب التحقق من ملاءمة الخدمة مقابل المواصفة الهندسية الحاكمة.
أين قد تساعد 303 في مسار التشغيل
غالبًا ما يُختار 303 لتحسين قابلية التشغيل مقارنة بالعديد من درجات الفولاذ المقاوم للصدأ الأوستنيتي متعددة الأغراض. يمكن لكيميائه الحرة القطع المحتوية على الكبريت أن تدعم كسر الرقائق وتسهّل إدارة عمليات الخراطة المتكررة. قد يكون هذا مفيدًا للأعمدة الصغيرة والتجهيزات والمثبتات والأجزاء ذات الأخاديد أو الأسنان المتكررة، لا سيما عندما تتداخل الرقائق الطويلة مع التشغيل الآلي أو تتطلب تدخلًا متكررًا.
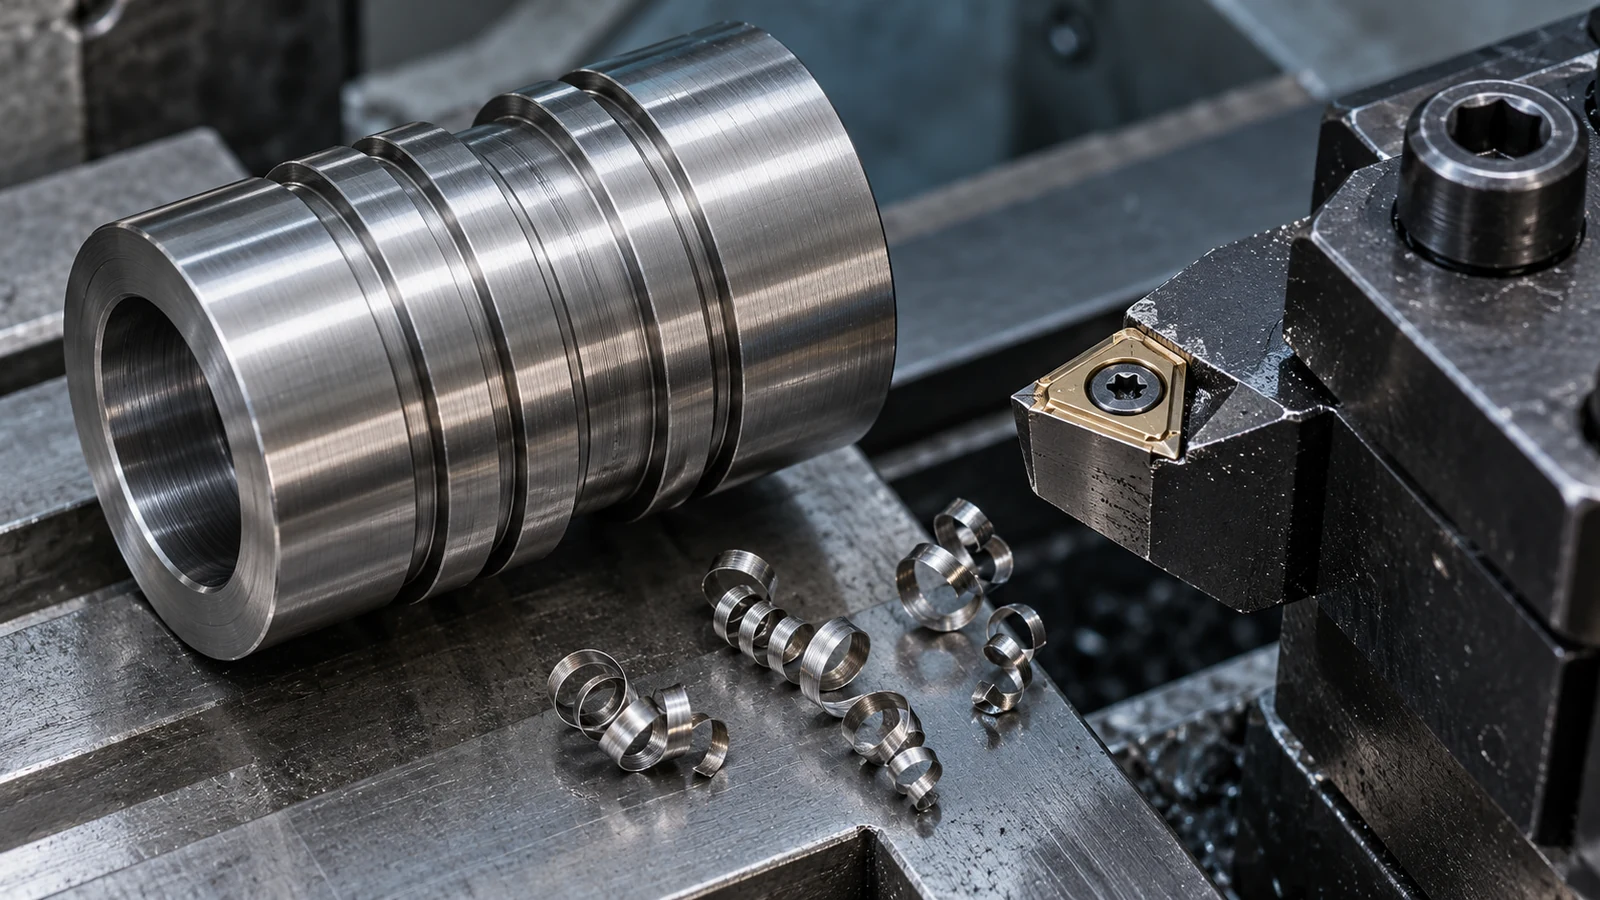
الميزة ليست تلقائية عبر كل ميزة. تظل هندسة الأداة وحدّة الحافة والتغذية وتوصيل سائل التبريد وصلابة الماكينة وحالة القضيب وتثبيت قطعة العمل أمورًا مهمة. قد تظل التجاويف العميقة والجدران الرقيقة والثقوب المتقاطعة والتقاطعات الضيقة تُنتج نتوءات أو تجعل إخلاء الرقائق صعبًا. قد يُظهر جزء بسيط ذو قطع قليلة فرقًا ضئيلًا في التكلفة الإجمالية، بينما قد يستفيد مكوّن معقد يُغذّى بالقضيب أكثر من تكوّن الرقائق المتحكم فيه.
قارن العملية بأكملها: استقرار الدورة، وعمر الأداة، وحالة السطح، وإزالة النتوءات الثانوية، وجهد الفحص، وانقطاعات الإنتاج. إذا كان الدليل الوحيد هو أن قطعة اختبار واحدة بدت أسهل، فمن المبكر جدًا تغيير مواصفة مادة معتمدة. بالنسبة للأعمال المخرّطة، ضع في الاعتبار كيف تتلاءم تسلسلات الميزات مع عملية الخراطة CNC; ؛ يساعد مسار الماكينة وهندسة الجزء في تحديد ما إذا كانت قابلية التشغيل هي عنق الزجاجة فعليًا.
ماذا يعني مقايضة مقاومة التآكل
قد تقلل إضافة الكبريت التي تدعم سلوك القطع الحر في 303 من مقاومة التآكل مقارنة بـ 304 في بعض البيئات. يعتمد حجم الفرق وأهميته على التعرض وحالة السطح. لا تحوّل هذه المقارنة العامة إلى وعد غير مدعوم بأن 304 سيدوم دائمًا أطول أو أن 303 غير مقبول أبدًا. السؤال الصحيح هو ما إذا كانت البيئة المقصودة ونظام التنظيف يسمحان بالدرجة والتشطيب المحددين.
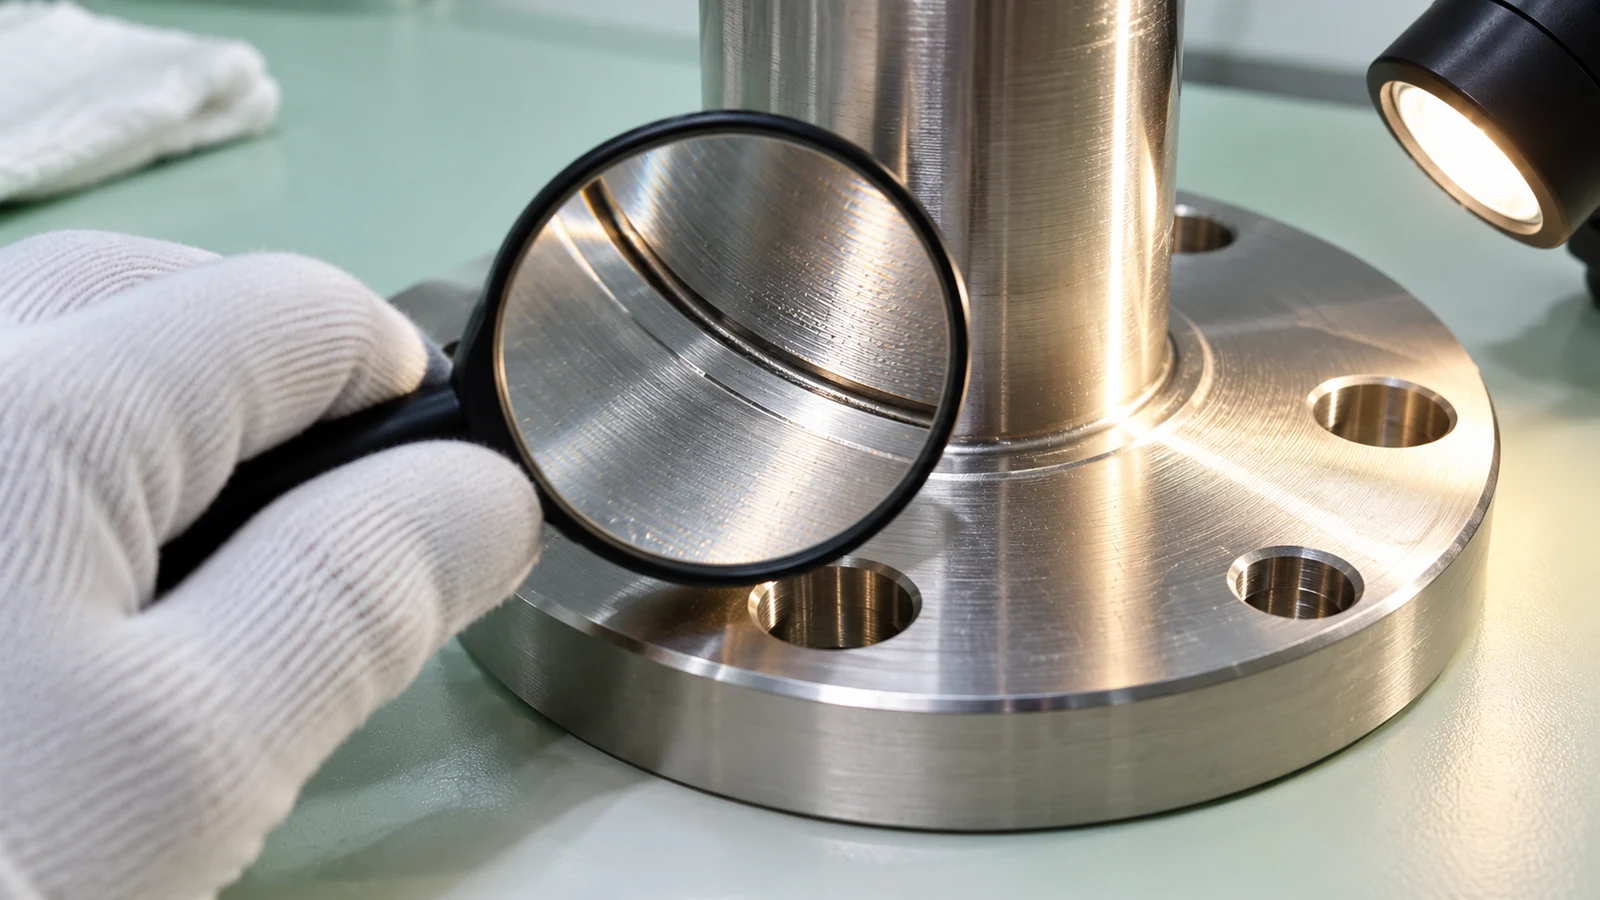
يمكن أن تؤثر المعالجة الآلية أيضًا على أداء مقاومة التآكل بشكل غير مباشر. يمكن لعلامات الأدوات والتلوث المدمج والنتوءات واللون الحراري الناتج عن العمليات اللاحقة والشقوق أن تؤثر على التنظيف والتعرض. قد يحتاج الجزء إلى مسار تشطيب أو تخميل محدد، لكن يجب تحديد تلك الخطوات من خلال متطلبات التصميم والعملية، لا افتراض أنها تعوّض عن سبيكة غير مناسبة. وضّح الأسطح التي يجب أن تستوفي معايير المظهر أو النظافة أو قبول التآكل.
بالنسبة للتجميعات، افحص التلامس بين المواد غير المتشابهة والمثبتات والأختام والرطوبة المحتجزة. قد لا يراعي اختيار الدرجة المصمم للجزء المعزول التفاعل الجلفاني أو الشق المتكوّن بعد التجميع. هذا سؤال مراجعة تصميم، وليس قرارًا خاصًا بالمعالجة الآلية فقط.
اختبر القطعة الفعلية، لا عينة عامة
تعكس التجربة المفيدة الميزات التي تحرك التكلفة والمخاطر. ضمّن أصغر تجويف، وأعمق قطع، والسن أو الأخدود الذي يسبب التفاف الرقاقة، وأي سطح سيكون مرئيًا أو حرجًا وظيفيًا. سجّل دفعة المادة وحالتها، والأدوات، وسائل التبريد، وتسلسل القطع، وطريقة إزالة النتوءات، ونتائج الفحص. قارن سلوك الإنتاج القابل للتكرار بدلًا من دورة واحدة مثالية.
| إشارة الجزء أو العملية | ما الذي يجب التحقق منه | لماذا تهم |
|---|---|---|
| رقائق طويلة أو توقفات متكررة | تسلسل الميزات، هندسة الأداة، التغذية، الوصول إلى سائل التبريد | قد يكشف عن عنق زجاجة حقيقي في قابلية التشغيل |
| غسل تآكلي أو تعرض كيميائي | تفاصيل التعرض، الشقوق، التشطيب، طريقة التنظيف | يمكن أن يجعل اختيار الدرجة متطلبًا وظيفيًا |
| سطح مرئي أو مانع للتسرب حرج | حدود النتوءات وآثار الأدوات والتشطيب والفحص | الدرجة وحدها لا تحدد القبول |
| حجم إنتاج منخفض وهندسة بسيطة | الإعداد وتوافر المواد مقابل تأثير زمن الدورة | قد لا تعوّض فائدة القطع الحر تكلفة التغيير |
إذا توفرت عينة أولية، فافحص الأبعاد النهائية وحالة الحواف إلى جانب زمن الدورة. فالقطع الأسرع الذي يزيد من إزالة النتوءات أو يُنشئ سطحًا يرفضه العميل ليس تحسينًا حقيقيًا. احتفظ بنتائج العينة الأولية منفصلة عن تأهيل الإنتاج ما لم تكن العملية ودفعات المواد تمثيلية.
أبقِ استبدال المواد تحت السيطرة
قبل التحويل من 304 إلى 303، حدّد مالك التصميم ومتطلب العميل وأدلة القبول المطلوبة. أكّد الدرجة وشكل المنتج ووثائق المواد وأي معالجة لاحقة للتصنيع. إذا كانت الدرجة محددة بمتطلب تنظيمي أو صحي أو يتحكم فيه العميل، فاحصل على الموافقة قبل طلب بديل. إن توافر المخزون لدى المورد أو توصيته بالتصنيع لا تُجيز تغيير الرسم.
بالنسبة للتوريد المستقبلي، اجعل سجل القرار صريحًا: البيئة المقصودة، وخاصية الأداء التي يجري الحفاظ عليها، ومشكلة التصنيع التي يجري حلها، وخطة التحقق. إذا قُبلت 303 فقط للتطبيقات الجافة غير الحرجة، فاذكر هذا الحد. وإذا كان التعرض للتآكل غير مؤكد، فاحسمه قبل تغيير الدرجة.
قارن عرض السعر بإنصاف
اطلب من مورد التصنيع فصل علاوة المواد والإعداد وزمن الدورة واستهلاك الأدوات وإزالة النتوءات والفحص. يوضح ذلك ما إذا كانت الدرجة المقترحة تعالج تكلفة تصنيع متكررة أم تنقل التكلفة فقط إلى مرحلة لاحقة. أدرج أي عملية تشطيب أو تنظيف مطلوبة وأكّد ما إذا كانت تنطبق على جميع الأسطح أم على ميزات محددة.
للإنتاج المتكرر، قارن دورات مستقرة عبر دفعات تمثيلية. وبالنسبة للعينة الأولية، احسب جهد الهندسة والتأهيل قبل اعتبار التوفير الصغير لكل قطعة حاسمًا. قد يؤدي تغيير المادة إلى مراجعة جديدة للعينة الأولى أو فحوصات شهادات معدلة أو موافقة العميل؛ وهذه تكاليف حقيقية حتى لو لم تظهر في دورة القطع.
سجّل الدرجة المعتمدة والافتراضات البيئية والتشطيب وحد الاستبدال. إذا تغيّر استخدام الجزء—على سبيل المثال، انتقل مكوّن داخلي جاف إلى تجميعة غسل—فأعد النظر في القرار. تجنّب دفع تكلفة قيد مادي أكثر صرامة عندما لا يحتاجه التطبيق، لكن لا تُزل قيدًا قائمًا دون دليل.
الأسئلة الشائعة
هل 303 أسهل في التصنيع من 304؟
غالبًا ما تُختار 303 لتحسين قابلية التصنيع، خاصةً حيث يؤثر كسر الرقائق على الإنتاج. تعتمد النتائج الفعلية على الهندسة والأدوات والإعداد ومتطلبات الفحص.
هل يتمتع الفولاذ 303 بنفس مقاومة التآكل التي يتمتع بها الفولاذ 304؟
لا تفترض التكافؤ. قد تقلل كيمياء القطع الحر من مقاومة التآكل في بعض البيئات. قيّم التعرض الفعلي والتشطيب ومواصفات العميل.
هل يمكن أن يحل الفولاذ 303 محل الفولاذ 304 في أي جزء مخروط؟
لا يُناسب أي استبدال شامل. أكّد متطلب المادة واحصل على موافقة التصميم أو العميل حيثما لزم قبل تغيير الدرجة.
هل ستزيل معالجة التشطيب الفرق؟
قد تكون عملية التشطيب جزءًا من مسار مؤهل، لكن لا ينبغي افتراض أنها تجعل درجة غير مناسبة مقبولة. حدّد وتحقق من نظام المادة والتشطيب الكامل.