
Cuando una pieza de acero inoxidable es difícil de tornear, el 303 puede parecer una solución fácil. Sus características de libre mecanizado pueden ayudar con la rotura de viruta y el flujo de producción, mientras que el 304 se usa ampliamente cuando la resistencia a la corrosión y el comportamiento de conformado tienen más peso. La elección no es una simple clasificación de fácil versus difícil: depende del entorno, de las superficies críticas de la pieza, de las características del mecanizado y de si un pequeño beneficio en el tiempo de ciclo vale la pena cambiar el margen de corrosión.
Contenido
- Defina primero la exposición en servicio
- Dónde puede ayudar el 303 a la ruta de mecanizado
- Qué significa el intercambio en corrosión
- Pruebe la pieza real, no una probeta genérica
- Mantenga controlada la sustitución de material
- Compare la cotización de manera justa
- Preguntas frecuentes
Defina primero la exposición en servicio
Comience con lo que el componente contacta y cómo se limpia. Un soporte seco de interior, un componente de zona alimentaria lavado con frecuencia y un racor expuesto a cloruros o productos químicos de proceso imponen exigencias de corrosión diferentes. El inoxidable no significa inmune a todos los entornos, y el nombre de un material por sí solo no puede confirmar la vida útil. Registre la exposición química, la temperatura, la humedad, el agente de limpieza, las condiciones de rendija y el acabado superficial que importan al diseño.
A continuación, identifique la función de la pieza. ¿Se selecciona el inoxidable principalmente por apariencia, resistencia a la corrosión, resistencia mecánica o por una norma de material aprobada por el cliente? ¿Qué superficies están mojadas, ocultas en un ensamblaje o expuestas a la limpieza? ¿Es probable que las roscas o los espacios estrechos atrapen contaminantes? Un grado que se mecaniza de manera eficiente pero deja un rendimiento de corrosión inadecuado en la interfaz crítica no es una sustitución productiva.
Cuando el plano especifica un grado concreto, trátelo como un requisito controlado. La referencia de acero inoxidable 303 y referencia 304/304L del sitio proporcionan contexto específico del grado, pero la idoneidad en servicio debe verificarse contra la especificación de ingeniería aplicable.
Dónde puede ayudar el 303 a la ruta de mecanizado
El 303 se elige comúnmente por su mejor maquinabilidad en comparación con muchos grados de acero inoxidable austenítico de uso general. Su química de libre mecanizado con contenido de azufre puede favorecer la rotura de viruta y facilitar la gestión de operaciones repetitivas de torneado. Esto puede ser útil para ejes pequeños, racores, sujetadores y piezas con ranuras o roscas repetidas, particularmente cuando las virutas largas interfieren con la operación automática o requieren intervención frecuente.
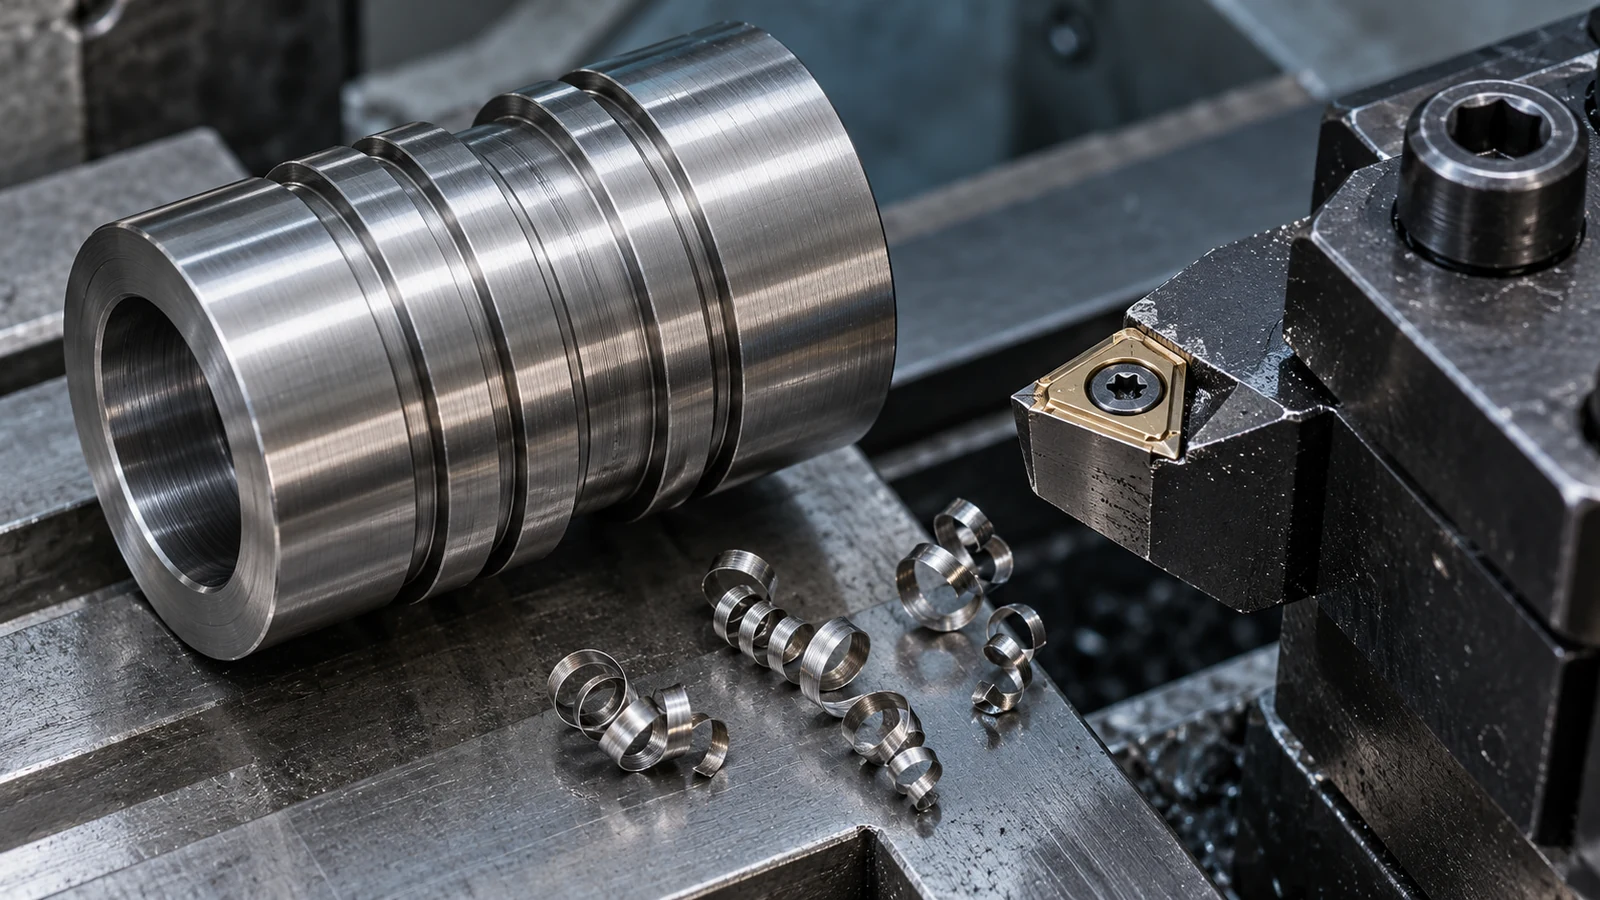
La ventaja no es automática en todas las características. La geometría de la herramienta, la agudeza del filo, el avance, el suministro de refrigerante, la rigidez de la máquina, el estado de la barra y la sujeción de la pieza siguen siendo importantes. Los barrenos profundos, las paredes delgadas, los agujeros transversales y las intersecciones ajustadas aún pueden crear rebabas o dificultar la evacuación de virutas. Una pieza simple con pocos cortes puede mostrar poca diferencia en el costo total, mientras que un componente complejo alimentado por barra puede beneficiarse más de una formación controlada de virutas.
Compare toda la operación: estabilidad del ciclo, vida útil de la herramienta, condición de la superficie, desbarbado secundario, esfuerzo de inspección e interrupciones de producción. Si la única evidencia es que un corte de prueba pareció más fácil, es demasiado pronto para cambiar una especificación de material liberada. Para el trabajo torneado, considere cómo la secuencia de características se ajusta a la Proceso de torneado CNC; la ruta de la máquina y la geometría de la pieza ayudan a determinar si la maquinabilidad es realmente el cuello de botella.
Qué significa el intercambio en corrosión
La adición de azufre que sustenta el comportamiento de libre mecanizado del 303 puede reducir la resistencia a la corrosión en comparación con el 304 en algunos entornos. El tamaño y la importancia de la diferencia dependen de la exposición y la condición de la superficie. No convierta esa comparación general en una promesa no respaldada de que el 304 siempre durará más o de que el 303 nunca es aceptable. La pregunta correcta es si el entorno previsto y el régimen de limpieza permiten el grado y el acabado específicos.
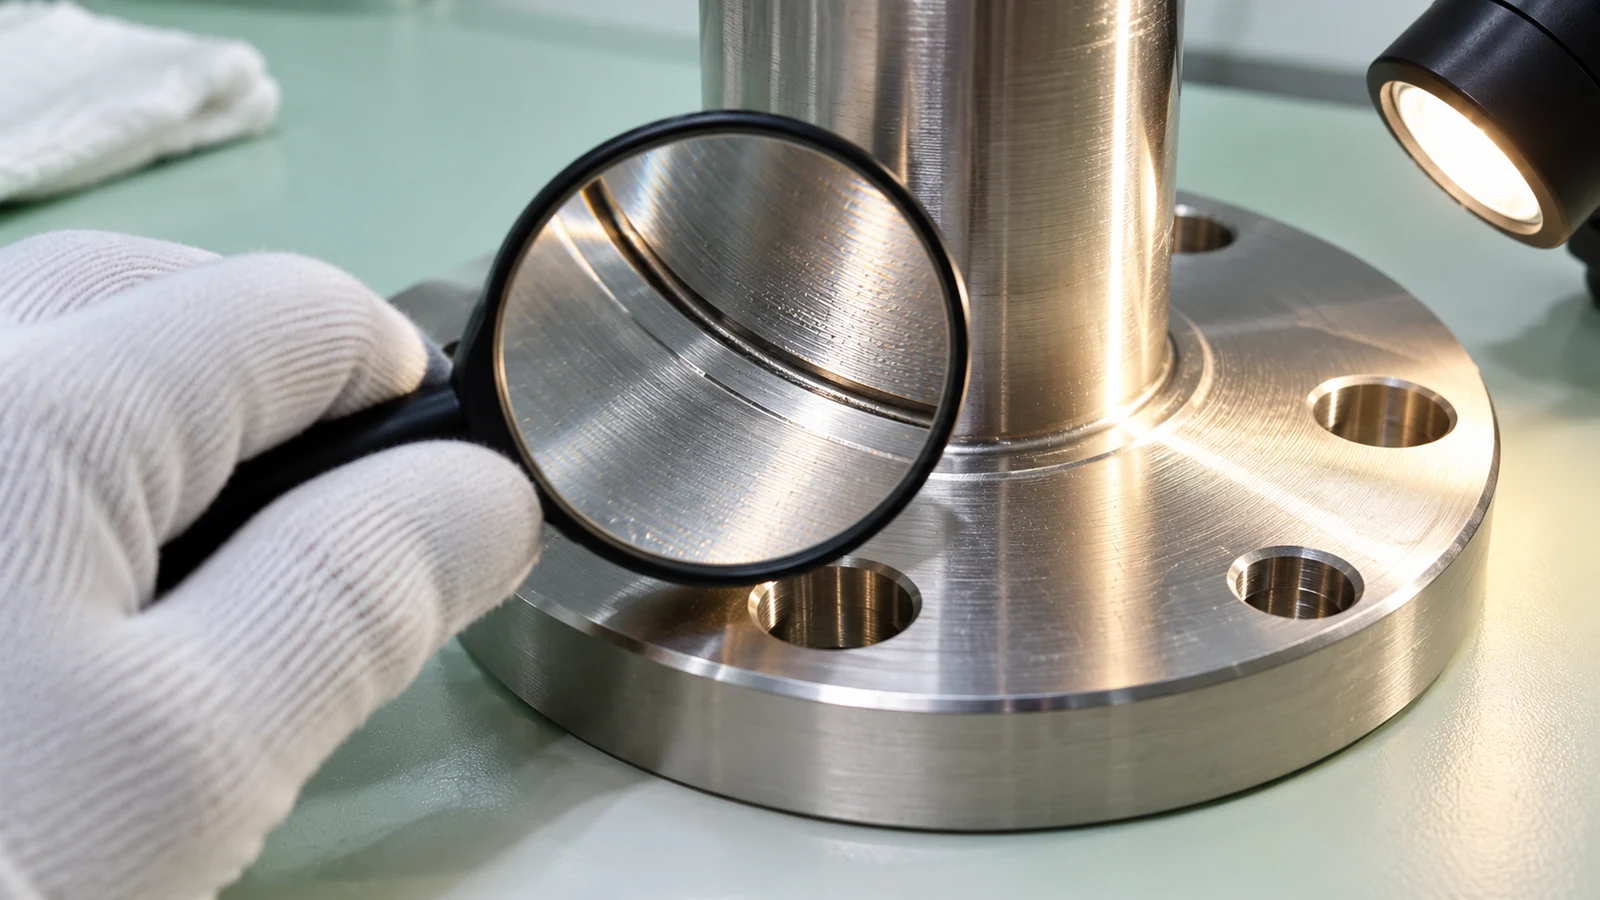
El mecanizado también puede influir indirectamente en el rendimiento frente a la corrosión. Las marcas de herramienta, la contaminación incrustada, las rebabas, el tinte térmico de operaciones posteriores y las grietas pueden afectar la limpieza y la exposición. Una pieza puede necesitar una ruta de acabado o pasivado especificada, pero esos pasos deben definirse según los requisitos de diseño y proceso, no asumirse para compensar una aleación inadecuada. Aclare qué superficies deben cumplir los criterios de apariencia, limpieza o aceptación de corrosión.
Para los ensamblajes, inspeccione el contacto entre materiales disímiles, sujetadores, sellos y humedad atrapada. Una elección de grado hecha para la pieza aislada puede no tener en cuenta la interacción galvánica o una grieta creada después del ensamblaje. Esa es una cuestión de revisión de diseño, no una decisión exclusiva del mecanizado.
Pruebe la pieza real, no una probeta genérica
Una prueba útil replica las características que impulsan el costo y el riesgo. Incluya el barreno más pequeño, el corte más profundo, la rosca o ranura que provoca el enrollamiento de virutas y cualquier superficie que sea visible o funcionalmente crítica. Registre el lote y la condición del material, las herramientas, el refrigerante, la secuencia de corte, el método de desbarbado y los resultados de inspección. Compare el comportamiento repetible en producción en lugar de un único ciclo óptimo.
| Señal de pieza o proceso | Qué investigar | Por qué importa |
|---|---|---|
| Virutas largas o paradas frecuentes | Secuencia de características, geometría de herramienta, avance, acceso del refrigerante | Puede revelar un cuello de botella real de maquinabilidad |
| Lavado corrosivo o exposición química | Detalles de exposición, grietas, acabado, método de limpieza | Puede hacer que la elección de grado sea un requisito funcional |
| Superficie visible o de sellado crítica | Límites de rebaba, marcas de herramienta, acabado e inspección | El grado por sí solo no define la aceptación |
| Geometría simple de bajo volumen | Preparación y disponibilidad de material frente al impacto en el ciclo | El beneficio de maquinabilidad libre puede no compensar el costo del cambio |
Si se dispone de un prototipo, verifique las dimensiones finales y la condición de los bordes junto con el tiempo de ciclo. Un corte más rápido que aumente el desbarbado o cree una superficie que el cliente rechazará no es una mejora genuina. Mantenga los resultados del prototipo separados de la calificación de producción, a menos que el proceso y los lotes de material sean representativos.
Mantenga controlada la sustitución de material
Antes de cambiar de 304 a 303, identifique al responsable del diseño, el requisito del cliente y la evidencia de aceptación necesaria. Confirme el grado, la forma del producto, la documentación del material y cualquier tratamiento posterior al mecanizado. Si el grado está especificado por un requisito reglamentario, higiénico o controlado por el cliente, obtenga aprobación antes de pedir una alternativa. La disponibilidad de stock o la recomendación de mecanizado de un proveedor no autoriza un cambio en el plano.
Para futuros abastecimientos, deje explícito el registro de la decisión: el entorno previsto, la propiedad de desempeño que se preserva, el problema de fabricación que se resuelve y el plan de validación. Si el 303 se acepta solo para aplicaciones secas y no críticas, indique ese límite. Si la exposición a la corrosión es incierta, resuélvala antes de cambiar el grado.
Compare la cotización de manera justa
Solicite al proveedor de mecanizado que separe la prima del material, la preparación, el tiempo de ciclo, el consumo de herramientas, el desbarbado y la inspección. Esto muestra si el grado propuesto aborda un costo de fabricación recurrente o simplemente traslada el costo a una etapa posterior. Incluya cualquier operación de acabado o limpieza requerida y confirme si se aplica a todas las superficies o a características seleccionadas.
Para producción repetitiva, compare ciclos estables en lotes representativos. Para un prototipo, considere el esfuerzo de ingeniería y calificación antes de tratar un pequeño ahorro por pieza como decisivo. Un cambio de material puede desencadenar una nueva revisión de primera pieza, verificaciones de certificados revisadas o aprobación del cliente; esos son costos reales aunque no aparezcan en el ciclo de corte.
Registre el grado aprobado, los supuestos ambientales, el acabado y el límite de sustitución. Si cambia el uso de la pieza—por ejemplo, un componente seco de interior pasa a un ensamblaje de lavado—reconsidere la decisión. Evite pagar por una restricción de material más estricta cuando la aplicación no la necesita, pero no elimine una restricción existente sin evidencia.
Preguntas frecuentes
¿Es el 303 más fácil de mecanizar que el 304?
El 303 se selecciona comúnmente por su mejor maquinabilidad, especialmente donde la rotura de viruta afecta la producción. Los resultados reales dependen de la geometría, el herramental, la preparación y los requisitos de inspección.
¿Tiene el 303 la misma resistencia a la corrosión que el 304?
No asuma equivalencia. La química de maquinabilidad libre puede reducir la resistencia a la corrosión en algunos entornos. Evalúe la exposición real, el acabado y la especificación del cliente.
¿Puede el 303 sustituir al 304 en cualquier pieza torneada?
No es apropiada ninguna sustitución generalizada. Confirme el requisito del material y obtenga la aprobación del diseño o del cliente cuando sea necesario antes de cambiar de grado.
¿Eliminará un tratamiento de acabado la diferencia?
Un proceso de acabado puede formar parte de una ruta cualificada, pero no debe suponerse que haga aceptable un grado no adecuado. Defina y verifique el sistema completo de material y acabado.