
Wenn ein Edelstahlteil schwer zu drehen ist, kann 303 wie eine einfache Lösung wirken. Seine Zerspanungseigenschaften können beim Spanbruch und Produktionsfluss helfen, während 304 häufig verwendet wird, wenn Korrosionsbeständigkeit und Umformverhalten stärker ins Gewicht fallen. Die Wahl ist keine einfache Rangfolge von leicht gegen schwer: Sie hängt von der Umgebung, den kritischen Oberflächen des Teils, den Bearbeitungsmerkmalen und davon ab, ob ein kleiner Zykluszeitvorteil es wert ist, die Korrosionsreserve zu verändern.
Inhalt
- Zuerst die Einsatzbelastung definieren
- Wo 303 den Bearbeitungsweg unterstützen kann
- Was der Korrosionskompromiss bedeutet
- Das tatsächliche Teil testen, nicht einen generischen Prüfkörper
- Materialsubstitution kontrolliert halten
- Das Angebot fair vergleichen
- FAQ
Zuerst die Einsatzbelastung definieren
Beginnen Sie damit, womit das Bauteil in Kontakt kommt und wie es gereinigt wird. Ein trockener Innenhalter, ein häufig gewaschenes Bauteil im Lebensmittelbereich und ein Fitting, das Chloriden oder Prozesschemikalien ausgesetzt ist, stellen unterschiedliche Korrosionsanforderungen. Edelstahl bedeutet nicht, gegen jede Umgebung immun zu sein, und ein Materialname allein kann die Lebensdauer nicht bestätigen. Erfassen Sie die chemische Exposition, Temperatur, Feuchtigkeit, Reinigungsmittel, Spaltbedingungen und Oberflächenbeschaffenheit, die für das Design relevant sind.
Als Nächstes identifizieren Sie die Funktion des Teils. Wird der Edelstahl hauptsächlich wegen des Aussehens, der Korrosionsbeständigkeit, der Festigkeit oder eines vom Kunden freigegebenen Materialstandards ausgewählt? Welche Oberflächen sind benetzt, in einer Baugruppe verborgen oder der Reinigung ausgesetzt? Besteht bei Gewinden oder engen Spalten die Gefahr, dass Verunreinigungen eingeschlossen werden? Eine Sorte, die effizient zerspanbar ist, aber an der kritischen Schnittstelle unzureichende Korrosionsleistung hinterlässt, ist keine produktive Substitution.
Wenn die Zeichnung eine bestimmte Sorte nennt, behandeln Sie diese als kontrollierte Anforderung. Die 303-Edelstahl-Referenz und 304/304L-Referenz der Website bieten sortenspezifischen Kontext, aber die Eignung für den Einsatz muss anhand der maßgeblichen technischen Spezifikation geprüft werden.
Wo 303 den Bearbeitungsweg unterstützen kann
303 wird üblicherweise wegen der im Vergleich zu vielen austenitischen Edelstahlsorten für allgemeine Zwecke verbesserten Zerspanbarkeit gewählt. Seine schwefelhaltige Zerspanungschemie kann den Spanbruch unterstützen und wiederholte Drehoperationen leichter handhabbar machen. Dies kann für kleine Wellen, Fittings, Befestigungselemente und Teile mit wiederkehrenden Nuten oder Gewinden nützlich sein, insbesondere wenn lange Späne den automatischen Betrieb stören oder häufige Eingriffe erfordern.
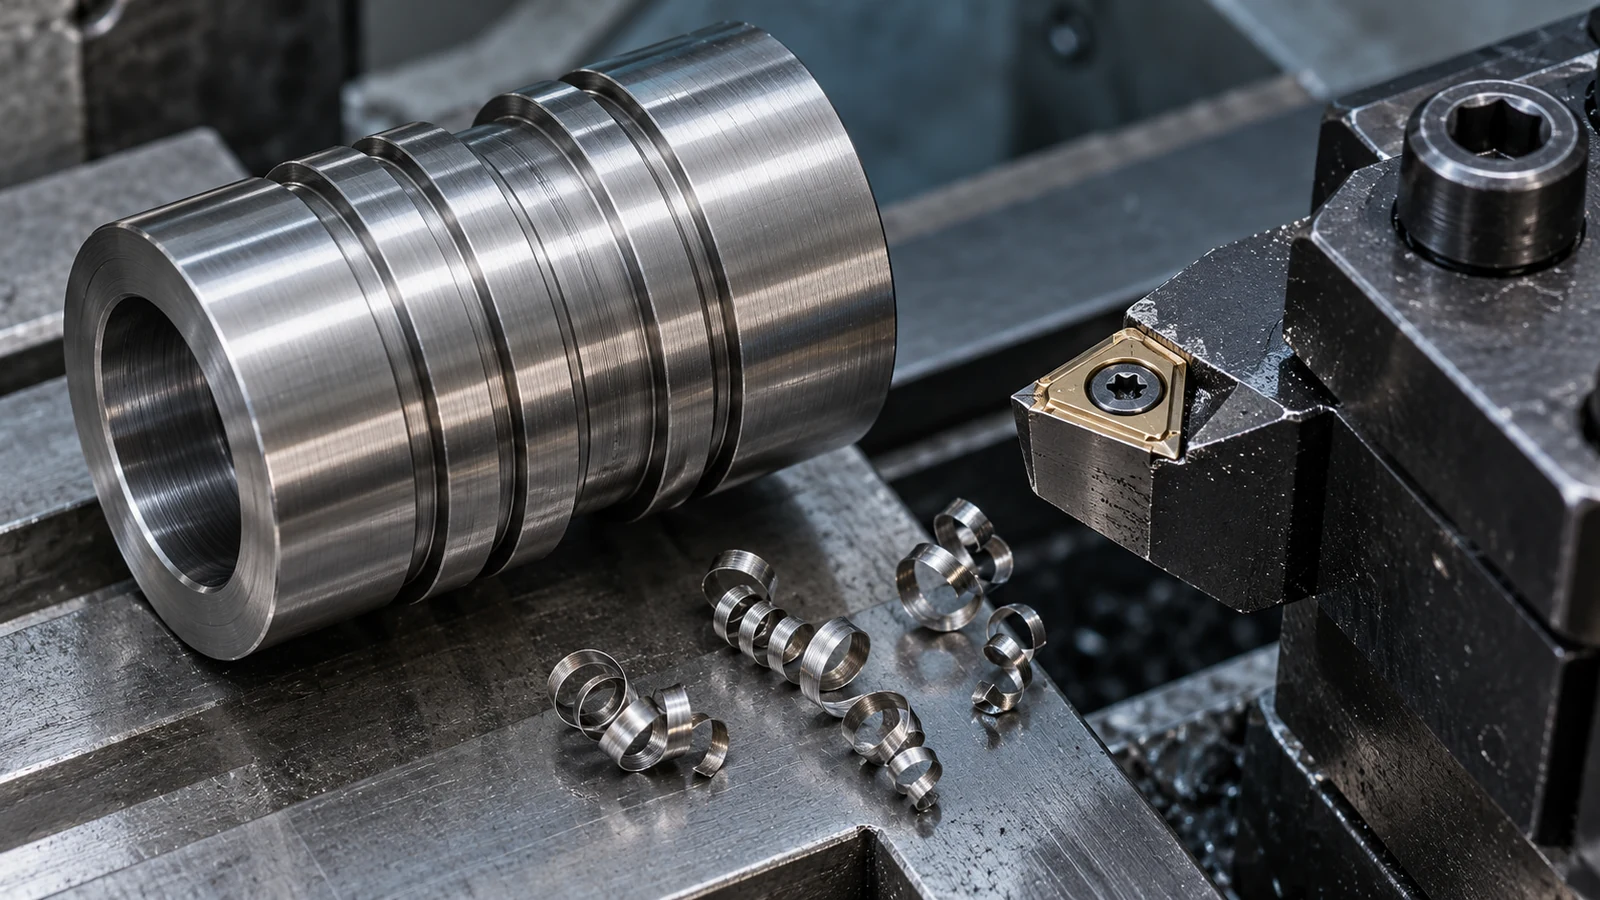
Der Vorteil ist nicht bei jedem Merkmal automatisch gegeben. Werkzeuggeometrie, Schneidkantenschärfe, Vorschub, Kühlmittelzufuhr, Maschinensteifigkeit, Stangenbeschaffenheit und Werkstückaufnahme bleiben wichtig. Tiefe Bohrungen, dünne Wände, Querbohrungen und enge Schnittpunkte können weiterhin Grate oder eine schwierige Spanabfuhr verursachen. Ein einfaches Teil mit wenigen Schnitten kann einen geringen Gesamtkostenunterschied zeigen, während eine komplexe stangengeführte Komponente stärker von einer kontrollierten Spanbildung profitieren kann.
Vergleichen Sie den gesamten Ablauf: Zyklusstabilität, Werkzeugstandzeit, Oberflächenbeschaffenheit, sekundäres Entgraten, Prüfaufwand und Produktionsunterbrechungen. Wenn der einzige Beleg darin besteht, dass ein Testschnitt einfacher aussah, ist es zu früh, eine freigegebene Materialspezifikation zu ändern. Berücksichtigen Sie bei Dreharbeiten, wie die Merkmalsfolge zum Standort passt CNC-Drehprozess; der Maschinenweg und die Teilegeometrie helfen zu bestimmen, ob die Bearbeitbarkeit tatsächlich der Engpass ist.
Was der Korrosionskompromiss bedeutet
Der Schwefelzusatz, der das spanende Verhalten von 303 unterstützt, kann die Korrosionsbeständigkeit im Vergleich zu 304 in manchen Umgebungen verringern. Größe und Bedeutung des Unterschieds hängen von der Exposition und der Oberflächenbeschaffenheit ab. Machen Sie aus diesem allgemeinen Vergleich keine unbegründete Zusage, dass 304 immer länger hält oder dass 303 nie akzeptabel ist. Die richtige Frage ist, ob die vorgesehene Umgebung und das Reinigungsregime die spezifische Werkstoffsorte und Oberflächenausführung zulassen.
Die Bearbeitung kann die Korrosionsleistung auch indirekt beeinflussen. Werkzeugspuren, eingebettete Verunreinigungen, Grate, Anlauffarben aus späteren Vorgängen und Spalte können die Reinigung und Exposition beeinträchtigen. Ein Teil kann eine festgelegte Oberflächenbehandlung oder Passivierungsroute benötigen, aber diese Schritte sollten durch die Design- und Prozessanforderungen definiert werden und nicht als Ausgleich für eine ungeeignete Legierung angenommen werden. Klären Sie, welche Oberflächen die Kriterien für Aussehen, Sauberkeit oder Korrosionsabnahme erfüllen müssen.
Prüfen Sie bei Baugruppen den Kontakt zwischen unterschiedlichen Materialien, Befestigungselementen, Dichtungen und eingeschlossener Feuchtigkeit. Eine für das isolierte Teil getroffene Werkstoffauswahl berücksichtigt möglicherweise nicht die galvanische Wechselwirkung oder einen nach der Montage entstandenen Spalt. Das ist eine Frage der Designprüfung, keine reine Bearbeitungsentscheidung.
Das tatsächliche Teil testen, nicht einen generischen Prüfkörper
Ein aussagekräftiger Versuch bildet die Merkmale nach, die Kosten und Risiko bestimmen. Beziehen Sie die kleinste Bohrung, den tiefsten Schnitt, das Gewinde oder die Nut, die Spanwicklung verursacht, und jede Oberfläche ein, die sichtbar oder funktional kritisch ist. Dokumentieren Sie Materialcharge und -zustand, Werkzeuge, Kühlmittel, Schnittfolge, Entgratmethode und Prüfergebnisse. Vergleichen Sie reproduzierbares Produktionsverhalten statt eines einzelnen besten Zyklus.
| Signal für Teil oder Prozess | Was zu untersuchen ist | Warum es wichtig ist |
|---|---|---|
| Lange Späne oder häufige Stopps | Merkmalsfolge, Werkzeuggeometrie, Vorschub, Kühlmittelzugang | Kann einen echten Engpass bei der Bearbeitbarkeit aufdecken |
| Korrosive Abwaschung oder chemische Exposition | Expositionsdetails, Spalte, Oberflächenausführung, Reinigungsmethode | Kann die Werkstoffauswahl zu einer funktionalen Anforderung machen |
| Kritische sichtbare oder dichtende Oberfläche | Gratgrenzen, Werkzeugspuren, Oberflächenbearbeitung und Prüfung | Die Werkstoffsorte allein definiert nicht die Abnahme |
| Kleinserie mit einfacher Geometrie | Rüstaufwand und Materialverfügbarkeit gegenüber Taktzeitauswirkung | Der Vorteil der guten Zerspanbarkeit rechtfertigt möglicherweise nicht die Umstellungskosten |
Falls ein Prototyp verfügbar ist, prüfen Sie die Endmaße und den Kantenzustand zusammen mit der Taktzeit. Eine schnellere Bearbeitung, die das Entgraten erhöht oder eine Oberfläche erzeugt, die der Kunde ablehnen wird, ist keine echte Verbesserung. Halten Sie Prototypenergebnisse von der Produktionsqualifizierung getrennt, sofern Prozess und Materialchargen nicht repräsentativ sind.
Materialsubstitution kontrolliert halten
Bevor Sie von 304 auf 303 wechseln, identifizieren Sie den Designverantwortlichen, die Kundenanforderung und die erforderlichen Abnahmenachweise. Bestätigen Sie Werkstoffsorte, Produktform, Materialdokumentation und etwaige Nachbearbeitungsbehandlungen. Ist die Sorte durch eine regulatorische, hygienische oder kundengesteuerte Anforderung vorgegeben, holen Sie vor der Bestellung einer Alternative eine Freigabe ein. Die Lagerverfügbarkeit oder eine Zerspanungsempfehlung eines Lieferanten berechtigt nicht zu einer Zeichnungsänderung.
Machen Sie für die künftige Beschaffung den Entscheidungsnachweis explizit: die vorgesehene Umgebung, die zu erhaltende Leistungseigenschaft, das zu lösende Fertigungsproblem und den Validierungsplan. Wird 303 nur für trockene, unkritische Anwendungen akzeptiert, legen Sie diese Grenze fest. Ist die Korrosionsbelastung unklar, klären Sie diese vor dem Wechsel der Werkstoffsorte.
Das Angebot fair vergleichen
Bitten Sie den Zerspanungslieferanten, Materialaufschlag, Rüstkosten, Taktzeit, Werkzeugverbrauch, Entgraten und Prüfung getrennt auszuweisen. Dies zeigt, ob die vorgeschlagene Sorte wiederkehrende Fertigungskosten adressiert oder lediglich Kosten auf eine spätere Stufe verlagert. Beziehen Sie jede erforderliche Oberflächenbearbeitung oder Reinigung ein und bestätigen Sie, ob sie für alle Oberflächen oder ausgewählte Merkmale gilt.
Vergleichen Sie für die Wiederholfertigung stabile Zyklen über repräsentative Chargen. Berücksichtigen Sie bei einem Prototyp den Aufwand für Konstruktion und Qualifizierung, bevor Sie eine kleine Stückkosteneinsparung als entscheidend betrachten. Ein Materialwechsel kann eine neue Erstmusterprüfung, überarbeitete Zertifikatsprüfungen oder eine Kundenfreigabe auslösen; dies sind reale Kosten, auch wenn sie nicht im Zerspanungszyklus erscheinen.
Dokumentieren Sie die freigegebene Sorte, die Umgebungsannahmen, die Oberflächenbearbeitung und die Grenze für Substitutionen. Ändert sich die Verwendung des Bauteils – beispielsweise wenn eine trockene Innenraumkomponente in eine Spülbaugruppe überführt wird –, überprüfen Sie die Entscheidung erneut. Vermeiden Sie es, für eine engere Materialvorgabe zu zahlen, wenn die Anwendung sie nicht benötigt, aber entfernen Sie eine bestehende Vorgabe nicht ohne Nachweis.
FAQ
Ist 303 leichter zu zerspanen als 304?
303 wird häufig wegen der verbesserten Zerspanbarkeit gewählt, insbesondere wenn die Spanbildung die Produktion beeinflusst. Die tatsächlichen Ergebnisse hängen von Geometrie, Werkzeugen, Rüstung und Prüfanforderungen ab.
Hat 303 die gleiche Korrosionsbeständigkeit wie 304?
Gehen Sie nicht von Gleichwertigkeit aus. Die Chemie für gute Zerspanbarkeit kann die Korrosionsbeständigkeit in manchen Umgebungen verringern. Bewerten Sie die tatsächliche Belastung, die Oberflächenbearbeitung und die Kundenspezifikation.
Kann 303 bei irgendeinem Drehteil 304 ersetzen?
Ein pauschaler Austausch ist nicht angemessen. Bestätigen Sie die Materialanforderung und holen Sie bei Bedarf die Freigabe durch die Konstruktion oder den Kunden ein, bevor Sie die Werkstoffsorte ändern.
Entfernt eine Oberflächenbehandlung den Unterschied?
Ein Oberflächenbehandlungsverfahren kann Teil eines qualifizierten Prozesses sein, es sollte jedoch nicht angenommen werden, dass es eine ungeeignete Werkstoffsorte akzeptabel macht. Definieren und verifizieren Sie das vollständige Material- und Oberflächenbehandlungssystem.