
Pour une pièce plastique en faible volume, la meilleure voie dépend moins du nom du procédé que de ce qui doit être appris ou livré. L'usinage CNC a généralement du sens lorsque la géométrie évolue encore, que la quantité requise est limitée ou que la pièce doit provenir d'une matière de qualité technique. Le moulage par injection devient plus attractif lorsqu'une conception stable nécessite une production répétée et que le coût de l'outillage peut être réparti sur suffisamment d'unités. Comparez le parcours complet — outillage, prix de la pièce, liberté de conception, forme de la matière, validation et planning — et pas seulement le prix unitaire devisé.
Cette distinction compte pour les acheteurs qui commandent des prototypes, des préséries, des composants de remplacement ou des premiers lots de production. Une pièce moulée peut avoir un coût unitaire récurrent faible, mais le moule initial et le travail de conception pour le moulage peuvent dominer une petite commande. Une pièce usinée peut coûter plus cher à l'unité, mais éviter un moule dédié et préserver la possibilité de modifier une caractéristique avant que la conception ne soit figée.
Comparez le parcours complet, pas le prix unitaire
Une comparaison utile sépare les coûts non récurrents des coûts récurrents. L'usinage CNC évite généralement un investissement en moule, tandis que chaque pièce nécessite du temps machine, de la préparation, du bridage, des changements d'outils et de l'inspection. Le moulage par injection nécessite de l'outillage, des essais de moule et la mise au point du procédé, mais un cycle stable peut produire des pièces répétées avec moins de traitement par unité. Aucun de ces schémas ne garantit un coût total inférieur : la quantité, la taille de la pièce, la résine, les tolérances, les exigences esthétiques et les opérations secondaires déplacent le point d'équilibre.
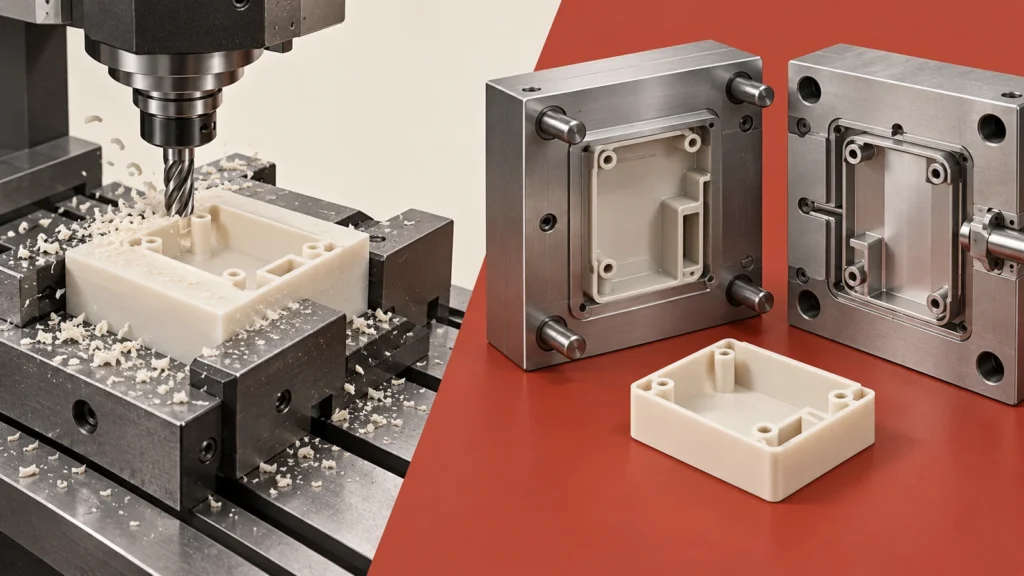
Demandez aux fournisseurs de présenter les hypothèses qui sous-tendent leur comparaison. Le “ prix à la pièce ” inclut-il la certification matière, la finition, l'inspection, l'emballage ou l'amortissement du moule ? Le devis est-il basé sur un plan fini ou sur un modèle préliminaire ? Une comparaison qui exclut un outillage d'une voie ou l'inspection de l'autre n'est pas prête pour la décision.
Quand l'usinage CNC est la première étape la plus sûre
L'usinage est souvent le choix pratique lorsque la conception n'est pas encore stable. Un trou de fixation peut se déplacer après un essai d'ajustement ; une paroi peut nécessiter un épaississement après une revue de rigidité ; ou une portée d'étanchéité peut nécessiter une largeur différente après un essai d'assemblage. Sans cavité de moule à retravailler, l'ingénierie peut évaluer une géométrie révisée lors d'une construction ultérieure. Cela ne rend pas toute révision gratuite : la nouvelle programmation, la matière, le montage et l'inspection ont toujours des incidences sur les coûts et les délais.
C'est également utile lorsqu'une pièce nécessite un matériau disponible sous forme de plaque, de tige ou de bloc usinable, mais qui n'est pas envisagé comme résine de moulage dans le projet. La nuance et la forme de stock demandées doivent être confirmées, car “ même famille de polymères ” ne signifie pas que les pièces usinées et moulées se comportent de manière identique. Le sens du grain ou de l'extrusion, les contraintes résiduelles, le conditionnement à l'humidité et l'épaisseur de paroi peuvent tous affecter les mesures et l'usage.
La géométrie impose une véritable limite. Les cavités internes profondes, les nervures minces, les contre-dépouilles et les passages fermés peuvent être inaccessibles à un outil de coupe ou coûteux à usiner. Les concepteurs doivent vérifier la portée de l'outil, les rayons d'angle, les faces de maintien et si la pièce peut être réalisée en un seul montage ou nécessite plusieurs orientations. Une revue utile peut s'appuyer sur la capacité de prototypage rapide CNC du site et options de production à faible volume lorsque celles-ci sont pertinentes pour le plan de fabrication.
Quand le moulage par injection justifie son coût d'outillage
Le moulage devient plus intéressant lorsque la géométrie du produit et le matériau sont suffisamment stabilisés, que la demande répétée est crédible et que la conception moulée peut être validée. Le moule n'est pas seulement un poste de coût ; il fait partie de la définition du procédé. La position du point d'injection, la longueur d'écoulement, l'éventage, le refroidissement, l'éjection, le retrait et le placement du plan de joint influencent la pièce. Ces décisions peuvent affecter l'aspect, la stabilité dimensionnelle, les lignes de soudure et l'ajustement du composant avec les pièces voisines.
Avant d'approuver un moule, définissez quelles caractéristiques sont critiques et comment elles seront mesurées. Une surface CAO nominale ne constitue pas un plan d'acceptation. Spécifiez les références, les tolérances, la nuance de matériau, les zones cosmétiques et les conditions dans lesquelles les dimensions sont vérifiées. Si le composant est chargé, étanche ou aligné dans un assemblage, identifiez les interfaces fonctionnelles plutôt que d'appliquer des tolérances serrées de manière indiscriminée.
L'économie de l'outillage dépend aussi des révisions prévues. Si une construction pilote est susceptible de révéler des changements d'interface, le coût de modification d'un moule doit être inclus dans le plan. Inversement, continuer à usiner une conception mature à un volume qui justifierait un outillage peut rendre le coût récurrent de la pièce inutilement élevé. La bonne comparaison porte sur une plage de quantités plausibles et de changements d'ingénierie, et non sur une prévision unique et optimiste.
La forme de la matière change ce que prouve un prototype
Un prototype n'est utile que si ses preuves correspondent à la question posée. Un composant plastique usiné peut répondre à des questions sur l'encombrement, l'accès à l'assemblage, l'ajustement de base et certaines charges fonctionnelles. Il peut ne pas prédire le retrait au moulage, la résistance des lignes de soudure, l'orientation des fibres ou l'aspect de surface. Un échantillon moulé peut tester le procédé de moulage réel plus directement, mais le premier essai peut encore nécessiter des ajustements avant de représenter une condition de production stable.
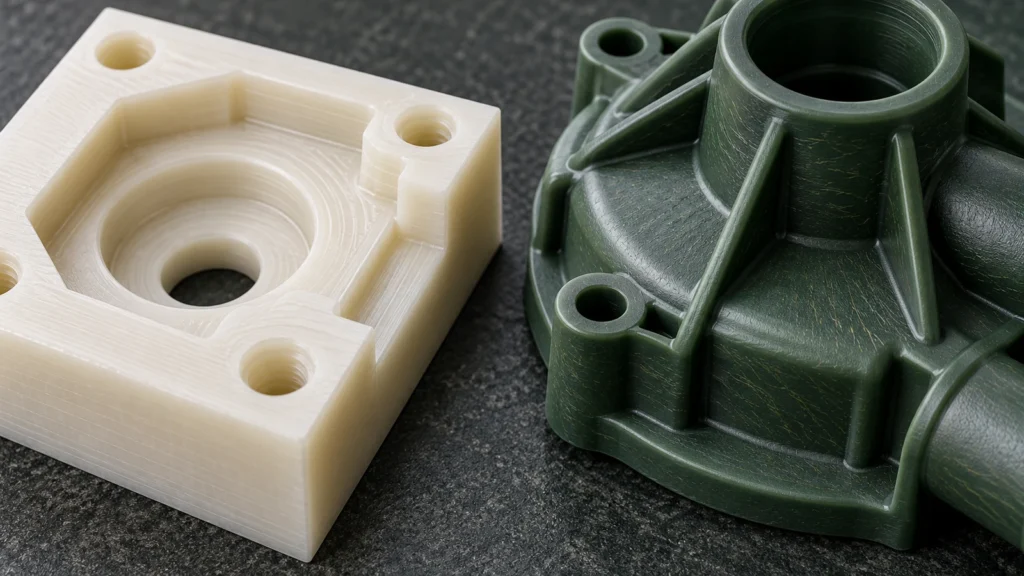
La validation doit suivre le risque du composant. Un capot non critique peut nécessiter des vérifications dimensionnelles et d'assemblage. Un composant de limite de pression, de support de palier ou d'étanchéité peut nécessiter des essais fonctionnels dans des conditions définies de température, de charge, de fluide et de cycles. Un prototype rapide peut cribler des concepts ; il ne peut pas remplacer une qualification qui relève du matériau final et du procédé de production.
Une vérification pratique du choix de la voie
Utilisez ces questions avant de demander des devis :
- Combien de pièces sont nécessaires pour la première construction, et quelle est la probabilité que cette quantité se répète ?
- Quelles dimensions, surfaces ou interfaces contrôlent l'ajustement et la fonction ?
- Le modèle est-il figé, ou la prochaine construction doit-elle préserver une marge pour des changements ?
- La pièce contient-elle des caractéristiques difficiles à atteindre avec un outil de coupe ou difficiles à mouler et à éjecter ?
- Le prototype doit-il représenter la résine de production et le procédé de fabrication, ou n'est-il qu'un modèle de forme et d'ajustement ?
- Quels enregistrements d'inspection, documents de matériaux et essais sont nécessaires pour l'acceptation ?
Comparez ensuite au moins deux scénarios : la quantité pilote attendue et une quantité réaliste de production répétée. Incluez les modifications d'ingénierie, la maintenance ou la modification de l'outillage, les opérations secondaires, l'inspection et les hypothèses de rebut. Si la réponse change fortement avec le volume, gardez la décision ouverte jusqu'à ce que la demande et la maturité de la conception soient plus claires.
Gardez la transition entre les voies maîtrisée
Passer d'un prototype usiné à une pièce moulée est un transfert de conception, pas un simple changement de procédé. Revérifiez les sections de paroi, les nervures, les bossages, la dépouille, les rayons et la stratégie de tolérance par rapport au procédé de moulage. Reconsidérez les interfaces qui étaient usinées dans la masse, car le retrait de moulage et la variation du procédé peuvent modifier l'ajustement. À l'inverse, ne redessinez pas chaque caractéristique pour le moulage tant que le matériau, le concept d'outillage et les exigences fonctionnelles ne sont pas connus.
Un dossier de transfert concis doit inclure la révision contrôlée du plan ou du modèle, la spécification matière, les dimensions critiques pour la fonction, la méthode d'inspection, les essais de validation prévus et un registre des risques de conception ouverts. Cela donne aux équipes de fabrication et de qualité une base commune pour comparer les preuves du prototype avec les preuves de production.
FAQ
L'usinage CNC est-il toujours moins cher pour une petite quantité ?
Non. Il évite souvent un moule dédié, mais la complexité de la pièce, le prix de la matière brute, le temps d'usinage, la mise en place, la finition et l'inspection peuvent encore rendre une petite série coûteuse. Comparez le coût total du projet en utilisant la conception et la quantité réelles.
Un prototype usiné peut-il représenter une pièce injectée ?
Il peut représenter une géométrie et des interfaces sélectionnées, mais il ne reproduit pas automatiquement le retrait lié au moulage, l'orientation de l'écoulement, les lignes de soudure ou les effets de surface. Définissez à quelles questions le prototype est censé répondre.
Quand une équipe doit-elle passer à un moule ?
Envisagez l'outillage lorsque la conception et le matériau sont suffisamment stables pour être validés, que la demande répétée justifie l'investissement et que la géométrie moulée peut satisfaire aux exigences fonctionnelles et d'inspection de la pièce.