
Un alésage peut être conforme en dimension et néanmoins échouer à sa fonction. L'axe peut être conique, lobé, désaligné ou trop rugueux pour l'arbre ou le joint d'étanchéité correspondant. La rectification intérieure et le rodage traitent différentes parties de ce problème : la rectification intérieure est un procédé d'enlèvement de matière utilisé pour établir la dimension et la géométrie de l'alésage ; le rodage est couramment utilisé pour affiner la géométrie et la texture de surface d'un alésage après qu'une condition de départ appropriée existe. Choisissez en fonction des caractéristiques requises de l'alésage, et non du seul label de finition.
La comparaison est particulièrement utile pour les manchons trempés, les bagues de précision, les portées de roulement, les composants hydrauliques et autres pièces où un arbre, une goupille ou un joint d'étanchéité tourne à l'intérieur d'un alésage. Le matériau, le rapport longueur/diamètre de l'alésage, la surépaisseur initiale, l'accessibilité et la méthode d'inspection influencent tous le plan de procédé. Un dessin doit identifier l'axe fonctionnel et les critères d'acceptation avant de sélectionner un procédé.
Distinguer dimension, forme et texture
Trois exigences courantes sont faciles à confondre. Le diamètre de l'alésage contrôle le jeu ou le serrage avec la pièce correspondante. La forme contrôle la circularité, la cylindricité, la conicité et la rectitude sur la longueur de l'alésage. La texture de surface décrit les pics, les vallées et l'orientation qui peuvent affecter le frottement, la rétention de lubrifiant, l'usure et l'étanchéité. Un procédé peut améliorer une caractéristique tout en laissant une autre hors des exigences.
Par exemple, un alésage mesuré avec un comparateur à deux points peut indiquer un diamètre dans les limites à plusieurs stations tout en manquant une forme trilobée ou une courbure de l'axe. Une mesure de rugosité peut être acceptable à un endroit alors que l'alésage présente une conicité mesurable. Le plan d'acceptation doit donc préciser quelles caractéristiques sont critiques et comment elles seront évaluées. Évitez d'ajouter une tolérance de diamètre très serrée en substitut à la définition de la circularité ou de l'alignement.
À quoi la rectification intérieure est adaptée
La rectification intérieure utilise une petite meule rotative à l'intérieur d'un alésage pour enlever de la matière. Elle peut amener un alésage à sa dimension et corriger certaines erreurs géométriques lorsque la pièce et la meule peuvent être supportées et contrôlées. Elle est souvent envisagée pour les matériaux durs, les alésages de finition et les caractéristiques dont la dimension ou la relation avec une autre surface doit être établie après des opérations antérieures ou un traitement thermique.
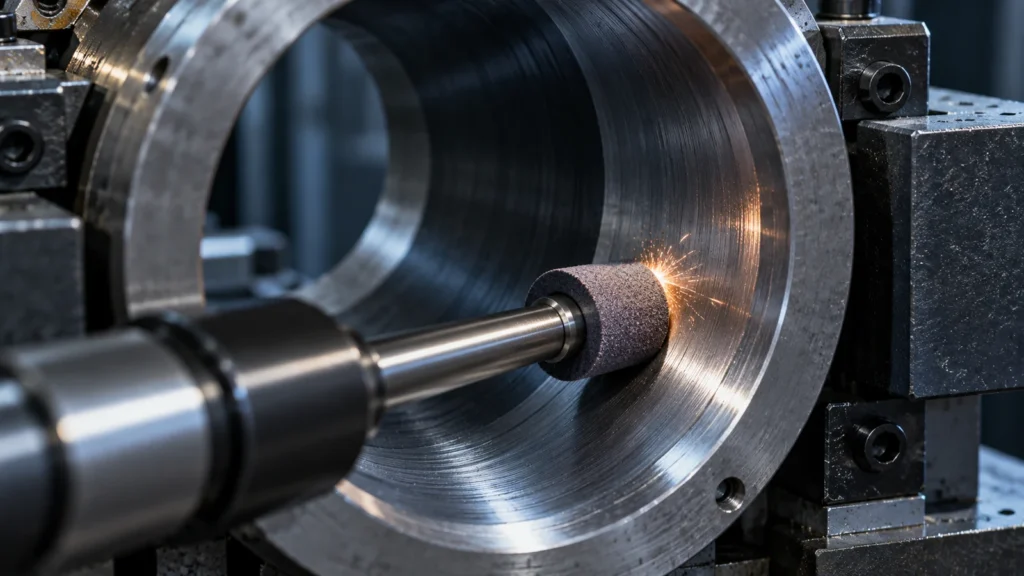
La rectification intérieure ne garantit pas une finition ou une forme particulière du seul fait que l'opération est nommée sur la feuille de gamme. La référence de mise en position, le maintien en position, le comportement thermique et la stratégie de mesure importent. Pour le contexte du procédé, voir la capacité de rectification intérieure et ses informations plus larges informations sur la rectification de précision; le plan contrôle toujours les dimensions acceptées.
Ce que le rodage modifie à l'intérieur d'un alésage
Le rodage utilise des pierres abrasives ou un outillage similaire dans un mouvement contrôlé à l'intérieur de l'alésage. La combinaison de la rotation et du va-et-vient produit un motif de surface croisé et peut affiner la taille et la forme de l'alésage. Le procédé est apprécié lorsque l'application bénéficie d'une texture et d'un contact contrôlés sur une longueur, mais les résultats dépendent du guidage de l'outil, de la pression, de la course, de l'état de l'abrasif, du lubrifiant et de la géométrie de l'alésage présentée à l'outil.
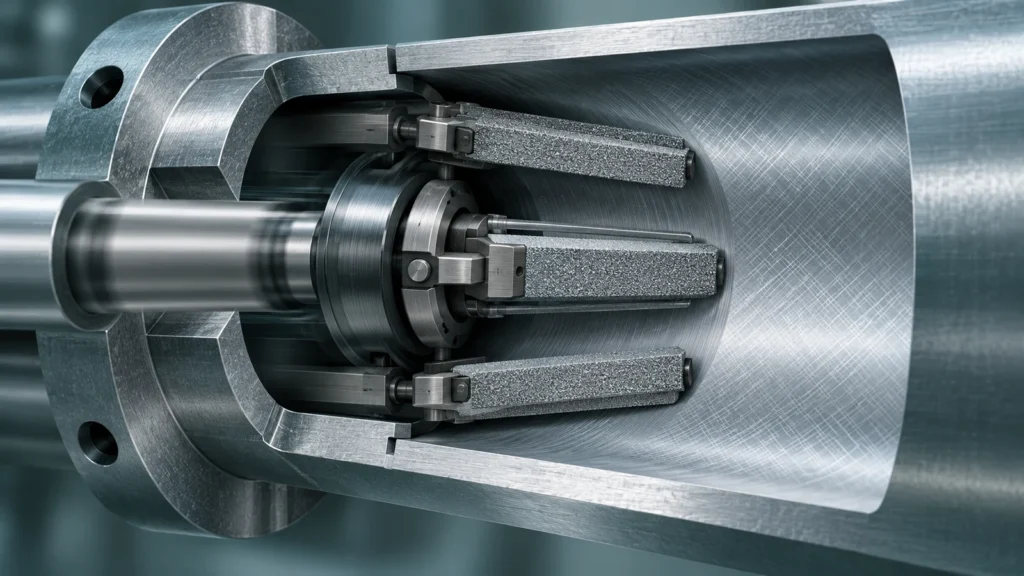
Le croisement lui-même nécessite un contexte. Son angle, sa profondeur et sa régularité peuvent être importants pour la lubrification ou l'étanchéité, mais un motif visuel n'est pas un résultat d'inspection. Définissez le paramètre de texture requis, la direction de mesure et les emplacements d'échantillonnage. Un alésage qui porte un joint peut avoir une exigence de surface différente de celle d'un ajustement glissant à sec ou d'une bague de positionnement.
Choisir selon la condition de départ de l'alésage
Utilisez l'état initial comme première étape de décision :
- Établir la référence. Identifier la face, l'axe ou la caractéristique qui contrôle le fonctionnement de l'alésage dans l'assemblage.
- Mesurer l'alésage actuel. Vérifier le diamètre à plusieurs profondeurs et orientations, ainsi que les caractéristiques de forme nécessaires à l'application.
- Comparer l'erreur avec la tolérance disponible. Déterminer si le procédé doit enlever une quantité significative de matière pour corriger la taille ou seulement affiner un alésage déjà approprié.
- Sélectionner la séquence d'opérations. La rectification interne peut établir la taille et la géométrie ; le rodage peut suivre lorsque la surface fonctionnelle nécessite un affinage supplémentaire de la texture ou de la forme.
- Planifier l'inspection intermédiaire et finale. Ne pas reporter toutes les mesures après la dernière opération si un processus antérieur peut consommer la surépaisseur restante.
Il s'agit de questions de planification, et non d'une instruction générale selon laquelle chaque alésage nécessite les deux procédés. Sur certaines pièces, la rectification interne seule peut satisfaire au plan. Sur d'autres, le rodage peut être approprié après une autre opération d'alésage ou de rectification. Un ingénieur procédés doit confirmer la séquence en fonction de la dureté du matériau, des dimensions de l'alésage, des relations de tolérance et des exigences d'essai fonctionnel.
L'inspection doit correspondre à la géométrie
Utiliser un alésomètre ou un comparateur pneumatique étalonné pour le diamètre lorsque cela est approprié, mais associer les lectures dimensionnelles à une méthode de forme lorsque le plan contrôle la circularité, la cylindricité ou l'axe. Une MMT peut évaluer la localisation et l'alignement par rapport aux références, tandis qu'un instrument de forme dédié peut fournir une géométrie d'alésage plus détaillée. La méthode appropriée dépend de l'accessibilité, de la tolérance, de l'état de surface et de l'incertitude de mesure.
Pour la texture, préciser si Ra, Rz ou un autre paramètre est exigé et comment l'instrument est orienté. Un palpeur peut être difficile à positionner de manière reproductible dans un alésage petit ou profond ; une lecture près de l'embouchure peut ne pas représenter la zone fonctionnelle. Si la pièce constitue une interface d'étanchéité ou de roulement, un essai fonctionnel ou une vérification définie par le fournisseur peut compléter l'inspection dimensionnelle, mais ne doit pas remplacer les exigences du plan sans accord.
Mesurer après nettoyage et stabilisation en température. Les résidus abrasifs, l'huile de rodage, les bavures au niveau des trous transversaux ou les écarts de température peuvent fausser le résultat. Enregistrer l'emplacement et l'orientation des mesures afin que les résultats du fournisseur et du client soient comparables.
Rendre le dessin utile à la fabrication
Un plan permettant de décider doit indiquer le diamètre et la tolérance de l'alésage, la référence de datum, tout contrôle de forme ou de position requis, la texture de surface, le matériau et l'état de traitement thermique, ainsi que l'attente en matière d'inspection. Lorsqu'un joint ou un arbre conditionne la fonction, identifier le composant conjugué ou la classe d'ajustement plutôt que de s'appuyer sur une note générique. Préciser si les dimensions sont mesurées avant ou après revêtement, placage ou une opération d'assemblage ultérieure.
Lorsque l'alésage est profond, interrompu, à paroi mince ou inhabituellement petit, inclure une vue en coupe ou un détail du modèle qui clarifie l'accès et le support. Si un changement de procédé est autorisé, définir le résultat accepté plutôt que d'exiger une opération nommée sans en expliquer la raison. Cela laisse à la fabrication la latitude de choisir une voie appropriée tout en préservant l'exigence d'ingénierie.
FAQ
Le rodage suit-il toujours la rectification interne ?
Non. Le rodage est utilisé lorsque sa contribution en termes de surface ou de géométrie est nécessaire. Si la rectification atteint déjà toutes les caractéristiques spécifiées, une opération supplémentaire peut ajouter du coût et du risque sans améliorer la fonction.
Le rodage peut-il corriger un alésage désaligné ?
Il peut affiner certaines erreurs d'alésage, mais il ne faut pas supposer qu'il repositionne un axe par rapport à des datums externes. Établir la relation d'axe requise et la matière disponible avant de choisir un procédé correctif.
Quel procédé donne un alésage à stries croisées ?
Le rodage produit couramment des stries croisées du fait de son mouvement combiné. Le motif et la texture requis doivent néanmoins être définis fonctionnellement et inspectés de manière appropriée ; l'apparence seule ne prouve pas l'acceptation.