
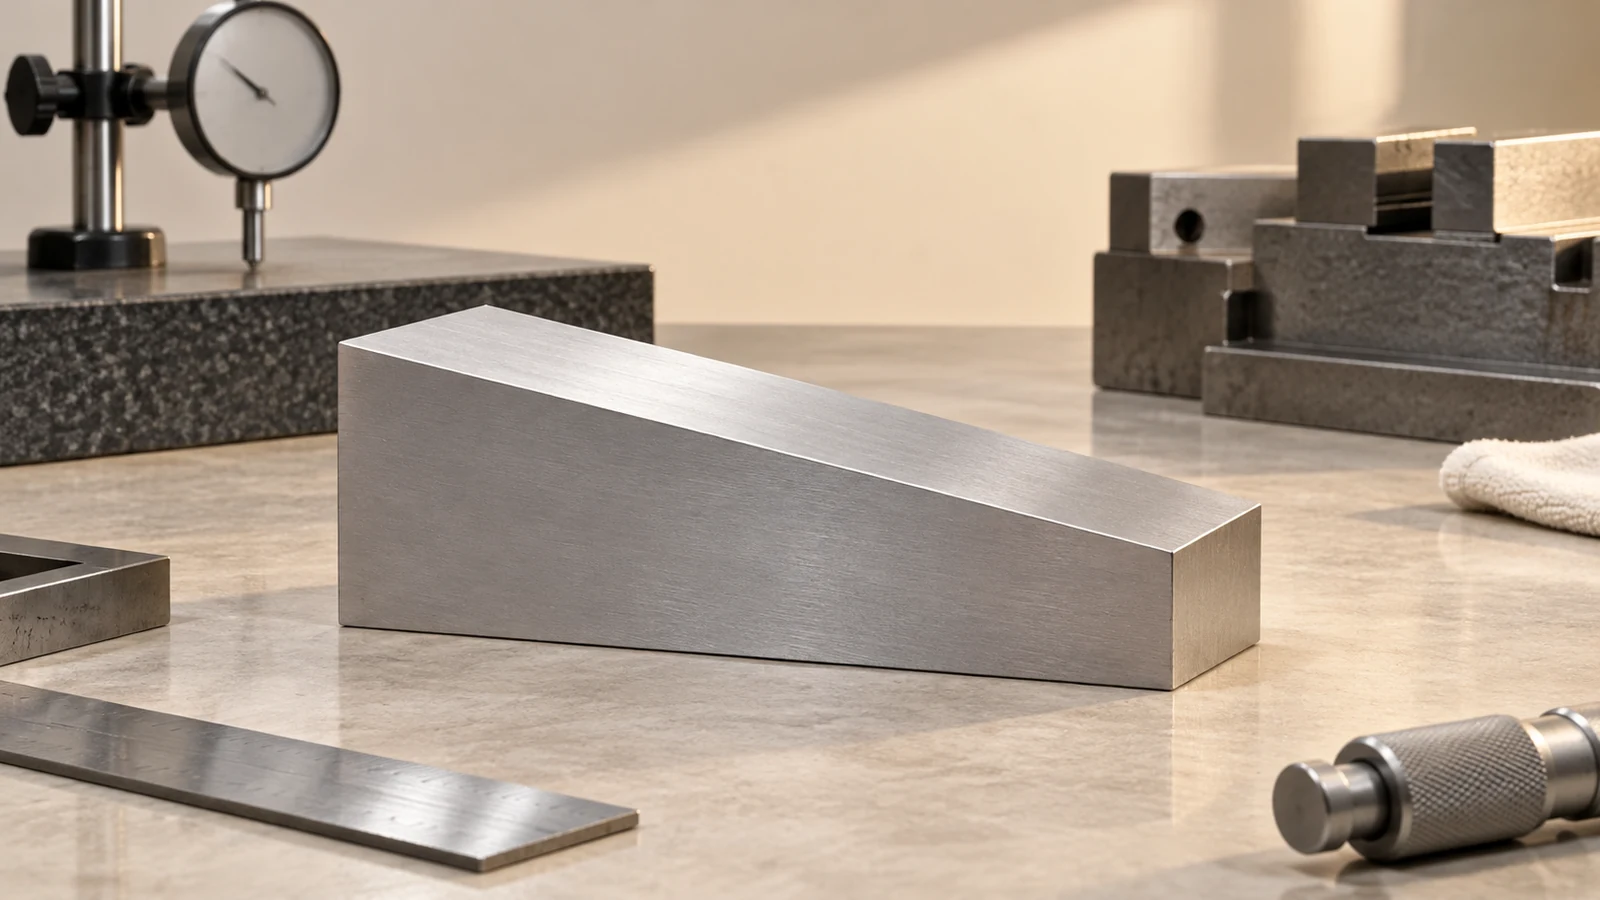
Une face usinée peut être plane et pourtant inclinée par rapport à la face de montage qui positionne la pièce. Inversement, deux faces peuvent sembler régulièrement espacées en quelques points mesurés alors que l'une présente un creux local. La planéité et le parallélisme répondent à des questions différentes du dessin : la planéité limite la forme d'une surface sans référence ; le parallélisme de surface limite la surface contrôlée dans des plans orientés par rapport à une référence spécifiée. Aucun des deux ne doit être choisi simplement parce qu'un modèle CAO montre deux faces apparemment de niveau.
Ce guide traite de la manière dont les ingénieurs et les acheteurs spécifient et vérifient ces contrôles sur des plaques et des carters usinés CNC. Pour les décisions plus larges concernant les ajustements et les limites, consultez notre guide des tolérances d'usinage CNC. Le dessin contrôlé ainsi que la norme GD&T et l'édition déclarées font foi pour l'acceptation réelle.
Trois manières différentes dont une paire de faces peut échouer
Prenons l'exemple illustratif d'une base usinée comportant une face de montage inférieure et une portée de palier supérieure. Dans la première version, la portée supérieure est uniformément inclinée : une règle locale peut la trouver plane, mais son orientation par rapport à la face inférieure est incorrecte. Dans la deuxième, la portée supérieure est nominalement alignée mais bombée : quelques lectures d'épaisseur en bordure peuvent sembler acceptables alors qu'un palier conjugué bascule. Dans la troisième, les deux faces satisfont à leurs contrôles géométriques mais l'épaisseur globale est incorrecte. Il s'agit d'exemples hypothétiques de revue de dessin, et non de rapports de pièces produites.
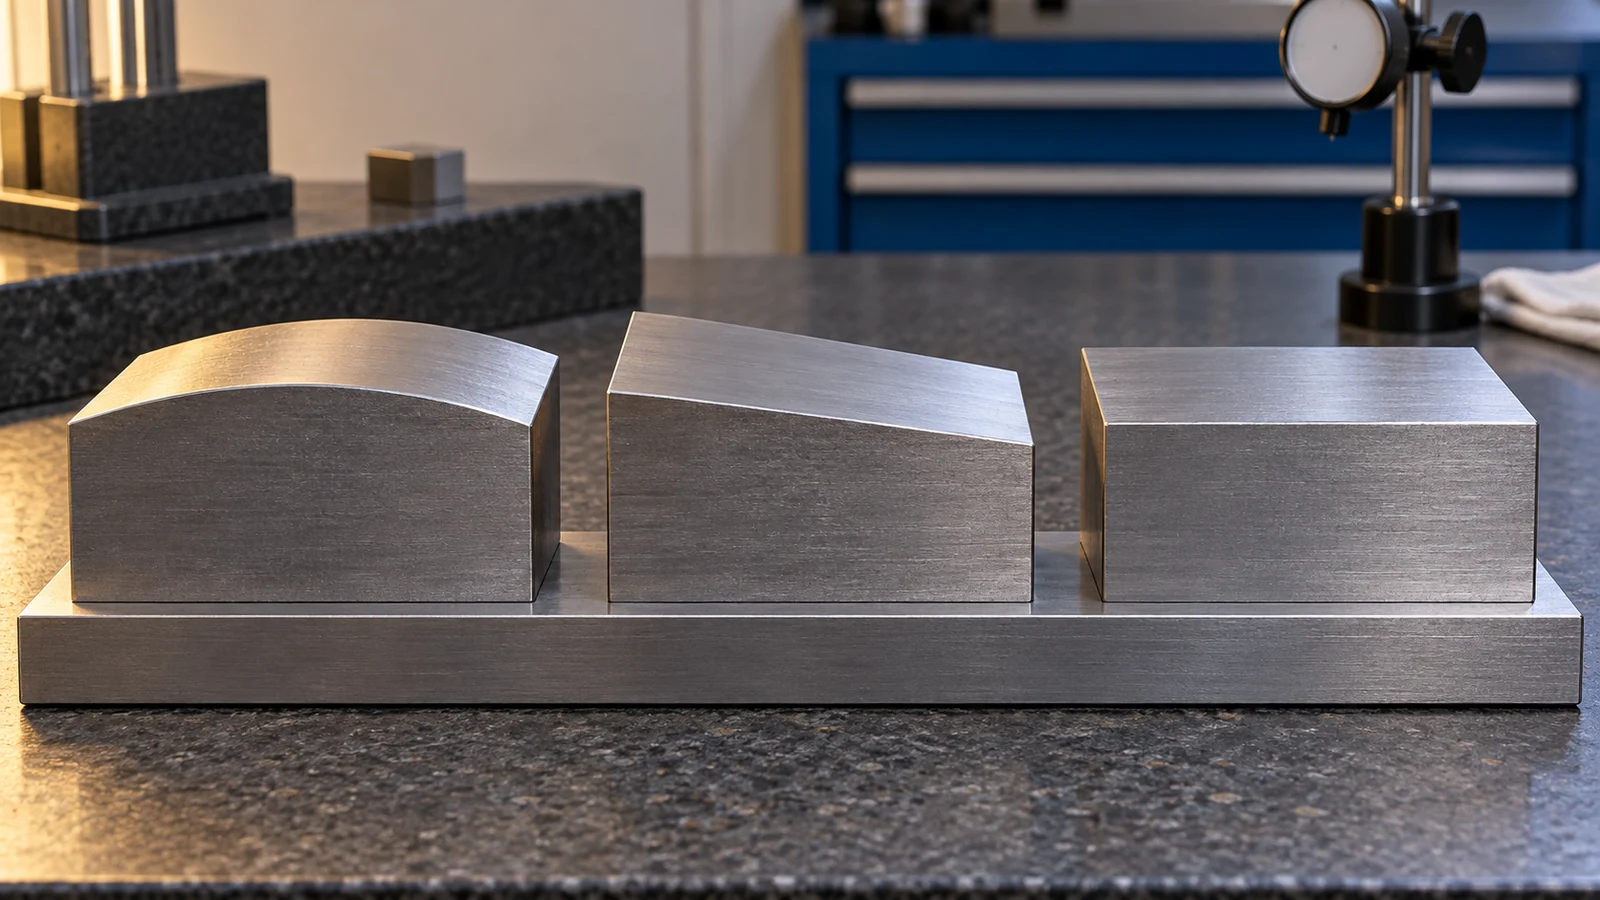
Ces défaillances renvoient à trois exigences distinctes. La planéité concerne la forme d'une surface unique. Le parallélisme lie l'orientation et la forme de la surface contrôlée à une référence. L'épaisseur établit l'écart autorisé entre des faces opposées selon les règles de dimension du dessin. Une tolérance d'épaisseur serrée ne remplace pas un contrôle fonctionnel de planéité ou de parallélisme, et ajouter les trois sans identifier la fonction peut générer inutilement des travaux de processus et d'inspection.
| Préoccupation d'assemblage | Question de dessin | Contrôle probable à évaluer |
|---|---|---|
| Un joint ou une platine bascule sur une face | Cette face est-elle suffisamment plane en elle-même ? | Planéité de la surface d'appui |
| Une portée de guidage ou de palier s'incline par rapport à la base de montage | La portée est-elle orientée par rapport à la référence d'assemblage ? | Parallélisme par rapport à la référence de montage |
| La pièce est trop épaisse ou trop fine | La distance entre les faces est-elle dans les limites ? | Tolérance de taille ou d'épaisseur |
| Seules deux petites portées sont réellement en contact | Les portées sont-elles contrôlées comme la zone de contact fonctionnelle ? | Annotations spécifiques aux entités et zone d'inspection définie |
Il s'agit d'un cadre de sélection, et non de l'affirmation qu'un symbole résout toujours une défaillance donnée. Un dessin conforme peut nécessiter plus d'un contrôle si l'assemblage l'exige.
Choisir un contrôle en fonction de la fonction d'assemblage
Demandez ce qui touche la pièce en service. Un couvercle assurant l'étanchéité contre une large face dépend des écarts locaux sur cette face. Un coulisseau monté sur une base peut dépendre de l'orientation de sa portée de guidage par rapport à la face de positionnement. Une entretoise entre deux ensembles peut dépendre principalement de l'écartement et du contact. La zone contrôlée doit correspondre à la région de contact réelle ; un dégagement non fonctionnel ne doit pas dicter silencieusement une exigence de surface serrée sur toute la pièce.
La planéité n'a pas de référence de datum dans son cadre de contrôle de caractéristique. Elle évalue la surface indépendamment de la façon dont la pièce est posée dans la machine ou sur le marbre. Le parallélisme d'une surface référence un datum et évalue la face contrôlée dans une zone orientée par rapport à ce datum. Si un plan utilise les deux, les limites doivent être cohérentes et servir des fonctions distinctes. Une spécification doit également identifier si c'est une surface, un axe dérivé ou une autre caractéristique qui est contrôlée ; le mot “ parallèle ” seul ne tranche pas cela.
Ne copiez pas une tolérance numérique d'une plaque de dimension différente. L'étendue, l'état de la matière, l'épaisseur de paroi, les contraintes du brut, l'état de surface et l'état de support peuvent tous modifier la signification d'une valeur. Un nombre sans ces conditions est une instruction de fabrication faible et une mauvaise base pour comparer des fournisseurs.
Une spécification de parallélisme n'est utile que si sa référence l'est
Pour le parallélisme de surface, le datum doit représenter la façon dont l'ensemble positionne la pièce. Un bord de coupe à la scie pratique ou une face de fonderie non usinée peuvent faciliter le contrôle mais être sans rapport avec l'orientation installée. Identifiez la caractéristique de datum sur le plan contrôlé, puis décidez comment elle sera établie pendant l'usinage et simulée pendant le contrôle.
Une large face de datum peut ne pas reposer uniformément sur un montage ou un marbre lorsqu'elle présente une erreur de forme. Le contact aux points hauts, les bavures, la saleté ou la force de serrage peuvent modifier la référence effective. La méthode utilisée pour supporter une plaque flexible ne doit pas masquer la géométrie à l'état libre si le plan exige une acceptation à l'état libre. Si la pièce est destinée à être maintenue pendant le contrôle, ce maintien doit être spécifié plutôt que déduit par l'usineur ou le contrôleur.
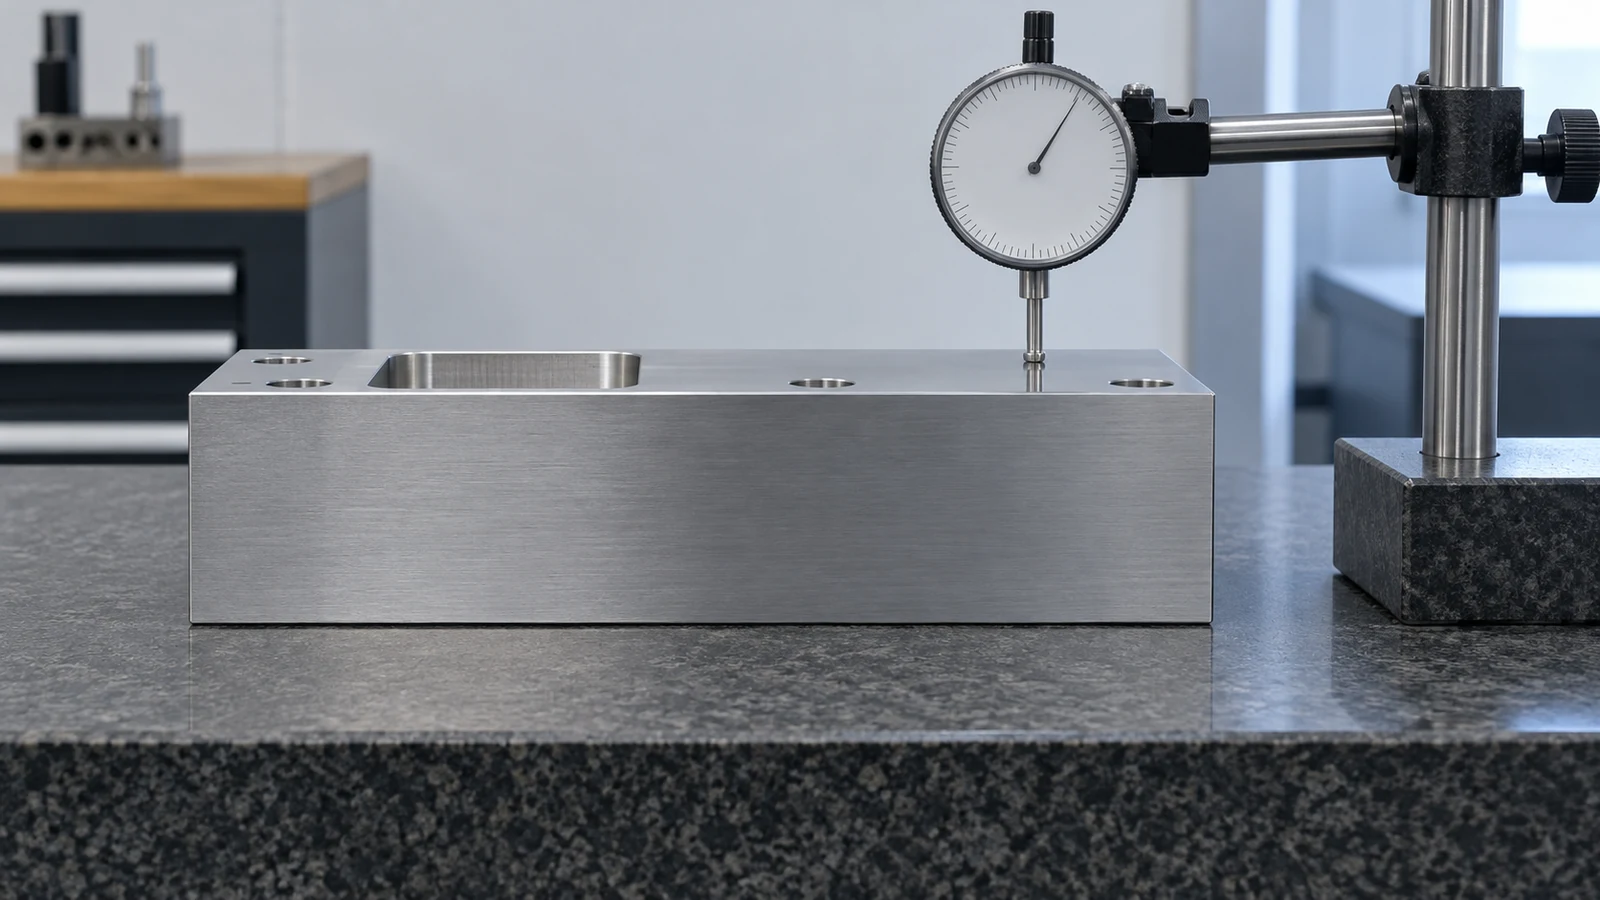
La question du datum relie ce sujet étroit à la guide du procédé de fraisage CNC: la création du datum, le transfert sur montage et l'ordre de finition doivent soutenir la même relation géométrique que le plan mesurera.
Comment l'usinage et la libération modifient le résultat
Une pièce peut sortir de la fraise apparemment plane tout en restant serrée. La libération peut modifier la forme si le brut portait des contraintes résiduelles ou si le montage courbait une section mince. L'enlèvement asymétrique de matière peut aussi modifier l'équilibre des contraintes. La question pertinente n'est pas simplement de savoir si la dernière passe était légère ; c'est de savoir si la pièce présente la géométrie requise dans l'état d'acceptation spécifié.
Une voie plausible consiste à établir une face de référence stable, à enlever la matière en masse selon une séquence limitant la déformation, à permettre une stabilisation appropriée lorsque la conception et le matériau l'exigent, et à finir les surfaces fonctionnelles selon un schéma de datum délibéré. Cette voie est conditionnelle, pas une recette universelle. Une grande surface plane, une paroi mince ou un traitement post-usinage peuvent appeler des décisions différentes. La rectification de précision peut être évaluée pour certaines pièces, mais elle ne doit pas être promise comme nécessaire ou disponible pour toute géométrie ; la page sur les capacités de rectification de surface décrit le procédé, tandis que le plan spécifique doit encore être examiné.
La texture de surface est une caractéristique distincte. Une face peut satisfaire la planéité géométrique tout en étant trop rugueuse pour un joint, ou sembler polie tout en bombant au-delà de la zone de forme autorisée. Gardez la rugosité et les contrôles géométriques distincts sur le plan et dans le plan de contrôle.
Comparer des mesures réalisées dans le même état
La mesure de planéité évalue comment la surface échantillonnée s'inscrit entre deux plans parallèles selon la norme et la méthode d'évaluation applicables ; le datum utilisé pour positionner la pièce ne doit pas être confondu avec un datum de planéité. La mesure de parallélisme établit d'abord le datum indiqué et évalue la surface cible par rapport à lui. Quelques relevés en bordure ne peuvent pas prouver l'état d'une grande zone centrale. La répartition des points, l'accès, le contact du montage, la capacité de l'instrument et le logiciel d'évaluation comptent tous.
Un marbre et un comparateur à cadran peuvent répondre à certaines questions pratiques lorsque le montage représente le datum spécifié. Une MMT peut fournir une cartographie de surface plus étendue, à condition que son alignement et sa stratégie d'échantillonnage soient définis. Aucun nom d'instrument seul ne garantit un résultat défendable. Demandez quels points ont été vérifiés, comment le datum a été simulé, si la pièce était serrée, et si la mesure a eu lieu avant ou après revêtement, nettoyage ou opérations modifiant les contraintes.
Si deux fournisseurs rapportent des valeurs différentes pour la même pièce, comparez d'abord la révision du plan, le montage du datum, l'état de mesure et le parcours d'échantillonnage. La différence peut être une inadéquation de méthode plutôt qu'un usinage incohérent. Les informations de contrôle au niveau de l'entreprise sont disponibles sur la qualité; un plan de mesure spécifique au projet nécessite encore un accord.
Revue du dessin avant le devis
- Marquez les faces qui entrent réellement en contact avec les composants d'accouplement et la zone qui doit supporter la charge ou assurer l'étanchéité.
- Séparez les exigences d'épaisseur, de planéité, de parallélisme et de texture plutôt que de demander à une seule spécification d'assurer les quatre fonctions.
- Choisissez une référence fonctionnelle pour le parallélisme et confirmez qu'elle peut être reproduite en fabrication et en contrôle.
- Indiquez la nuance et l'état du matériau, l'état de finition, ainsi que toute exigence de bridage ou d'état libre influant sur le résultat.
- Demandez la méthode de contrôle et les emplacements à échantillonner sur les grandes surfaces ou les surfaces interrompues.
- Comparez les devis sur la même révision et le même plan d'acceptation, et pas seulement sur la même tolérance numérique.
Lorsqu'un plan spécifie ce dont l'assemblage a réellement besoin, la gamme CNC et le rapport de contrôle peuvent répondre à la même question. Lorsque ce n'est pas le cas, résoudre la référence fonctionnelle et la zone contrôlée est plus utile que d'ajouter simplement une décimale supplémentaire.