
Lorsque votre équipe d'ingénierie spécifie usinage du nylon 66 pour un nouveau train d'engrenages, un boîtier de palier ou un composant structurel automobile, vous faites un choix délibéré en matière de performance, de durabilité et de fiabilité à long terme. Mais voici la question qui empêche les ingénieurs de conception et les spécialistes des achats de dormir : Comment sélectionner le bon partenaire d'usinage CNC pour les pièces en nylon 66 quand chaque atelier prétend être expert ?
Ce guide aborde Usinage CNC du nylon 66 du point de vue de l'acheteur. Plutôt que de simplement énumérer des faits, nous allons parcourir les décisions critiques auxquelles vous êtes confronté—sélection de la nuance de matériau, spécification des tolérances, gestion de l'humidité et qualification des fournisseurs—afin que vous puissiez faire un choix éclairé qui équilibre performance, coût et risque. À la fin, vous comprendrez non seulement ce qui rend le nylon 66 unique, mais aussi comment évaluer si un partenaire d'usinage comme Jucheng Precision dispose de l'infrastructure technique nécessaire pour livrer des pièces conformes aux spécifications, de l'atelier de fabrication jusqu'à l'assemblage final.
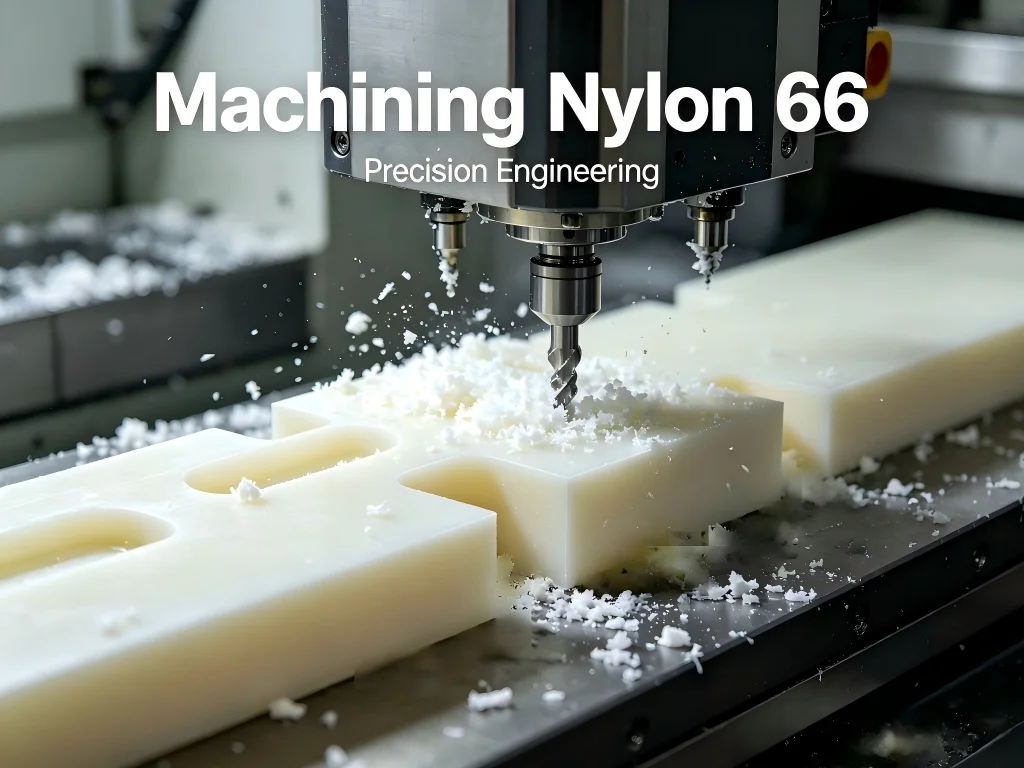
Comprendre le Nylon 66 : Qu'est-ce qui le rend différent ?
Avant de plonger dans la sélection des fournisseurs, vous avez besoin d'une image claire de ce qu'est réellement le nylon 66 et pourquoi il se comporte différemment des autres plastiques techniques. Le polyamide 66—communément appelé PA66—est un thermoplastique semi-cristallin synthétisé à partir de deux monomères, chacun contenant six atomes de carbone. Cette symétrie moléculaire permet aux chaînes polymères de s'empiler étroitement, créant un degré de cristallinité plus élevé que son cousin, le PA6.
Qu'est-ce que cela signifie pour vos pièces ? La structure cristalline confère nylon 66 des propriétés mécaniques supérieures : il est naturellement plus dur, plus rigide et plus résistant à la déformation sous contrainte prolongée—un trait connu sous le nom de résistance au fluage. Les pièces usinées en PA66 conservent mieux leur forme sous pression continue, c'est pourquoi les ingénieurs le spécifient fréquemment pour les entretoises de collecteur, les boîtiers de paliers à usage intensif et les applications d'engrenages à couple élevé.
Cependant, la même cristallinité qui procure ces avantages crée également des défis d'usinage. Parce que le matériau est plus rigide que le PA6, il ne fléchit pas autant pendant la coupe, permettant à un machiniste qualifié de maintenir des tolérances géométriques plus serrées. Mais cette rigidité signifie aussi que le matériau est plus sujet aux contraintes internes si les paramètres de coupe ne sont pas optimisés.
Nylon 66 vs Nylon 6 : La comparaison critique
L'un des débats les plus fréquents dans les milieux de l'ingénierie est nylon 46 vs nylon 66—ou plus précisément, PA6 versus PA66. Bien que les deux matériaux partagent le nom de la famille des polyamides, leurs profils de performance diffèrent considérablement.
| Propriété | Nylon 6 (PA6) | Nylon 66 (PA66) |
|---|---|---|
| Point de fusion | ~220 °C | ~260 °C |
| Résistance à la traction | Modéré | Plus élevée |
| Rigidité | Plus faible | Plus élevée |
| Résistance aux chocs | Excellente à basse température | Modéré |
| Résistance à l'abrasion | Modéré | Plus élevée |
| Absorption d'humidité | Plus élevée | Plus faible |
| Température de déflexion sous charge | Plus faible | Plus élevée |
| Résistance chimique | Bon | Excellent |
| Coût typique | ~30 % moins cher | Premium |
Comme l'illustre le tableau, le PA66 offre des avantages distincts lorsque votre application exige une résistance à des températures plus élevées, une plus grande résistance mécanique et une meilleure stabilité dimensionnelle sous charge. Le PA6, en revanche, est l'option plus flexible et résistante aux chocs, qui se transforme à des températures plus basses et coûte généralement moins cher.
Une nuance qui surprend fréquemment les ingénieurs : bien que le PA66 absorbe globalement légèrement moins d'humidité que le PA6, il a tendance à absorber l'humidité légèrement plus rapidement. Cela signifie que même si la teneur en humidité à l'équilibre est plus faible, la vitesse d'absorption peut être plus rapide—un facteur qui exige une attention particulière lors de l'usinage et du post-traitement.
Pour les applications nécessitant une ténacité et une résistance aux chocs maximales, le PA6 peut être le meilleur choix. Mais pour les pièces structurelles qui doivent résister à des températures élevées et maintenir une stabilité dimensionnelle sous charge, nylon 66 est le gagnant incontestable. L'industrie automobile, par exemple, privilégie de plus en plus le PA66 pour les composants de moteur et les applications intérieures, le segment devant croître à un TCAC de 5,8 % à 7,8 %, porté par les tendances à l'allègement.
Le défi caché : humidité et stabilité dimensionnelle
S'il existe un concept qui distingue les projets réussis d' usinage du nylon 66 des échecs coûteux, c'est la gestion de l'humidité. Le nylon est hygroscopique—il absorbe l'humidité de l'air ambiant comme une éponge. Il ne s'agit pas d'un effet de surface ; les molécules d'eau pénètrent la structure même du polymère.
Les conséquences sont doubles. Premièrement, la pièce gonfle. Un composant en nylon peut changer de dimensions de 1 % à 2 % ou plus selon l'humidité. Un trou mesurant 10,00 mm dans un atelier sec pourrait devenir 10,15 mm par une journée humide—une déviation catastrophique pour les assemblages de précision. Deuxièmement, l'humidité absorbée agit comme un plastifiant, rendant le nylon plus mou, plus faible et moins rigide. La pièce que vous avez choisie pour sa résistance peut devenir fragile dans un environnement humide.
C'est le paradoxe du nylon : vous le choisissez pour ses propriétés mécaniques, mais ces propriétés dépendent fortement des conditions environnementales. Le secret n'est pas de lutter contre la nature du nylon mais de la comprendre et de la gérer.
Pour l'usinage CNC, cela implique plusieurs choses. La matière première doit être stockée dans des environnements à humidité contrôlée. Les tolérances doivent être conçues en tenant compte de la dilatation environnementale—Jucheng Precision, par exemple, recommande de concevoir des tolérances ne dépassant pas +/- 0,1 mm pour les grandes pièces afin de tenir compte de ce comportement. Le pré-séchage des plaques de nylon avant usinage est souvent recommandé, et une stabilisation ou un recuit après usinage peut être nécessaire pour les applications de haute précision.
Lors de l'évaluation d'un partenaire d'usinage, renseignez-vous spécifiquement sur leurs protocoles de gestion de l'humidité. Stockent-ils la matière première dans des installations à climat contrôlé ? Pré-conditionnent-ils la matière avant l'usinage ? Disposent-ils de procédures documentées pour mesurer et contrôler la teneur en humidité ? Ces questions distinguent les fabricants sérieux de ceux qui traitent le nylon comme n'importe quel autre plastique.
Ce qu'il faut rechercher chez un partenaire d'usinage CNC pour le Nylon 66
Sélectionner un prestataire de services pour Usinage CNC du nylon 66 nécessite d'évaluer les capacités selon plusieurs dimensions. Voici ce que les acheteurs les plus exigeants examinent :
1. Capacité de gestion thermique
Le Nylon 66 a un point de fusion d'environ 260 °C—plus élevé que le PA6 mais encore nettement inférieur à celui de la plupart des métaux. La chaleur générée lors de la coupe peut provoquer une fusion localisée, un étalement de la surface et une instabilité dimensionnelle. Un partenaire d'usinage compétent démontrera :
- Un outillage en carbure affûté à angle de coupe fortement positif pour réduire la friction et l'accumulation de chaleur
- Des vitesses et avances optimisées—des vitesses de broche modérées combinées à des avances plus élevées pour minimiser la déformation thermique
- Des méthodes de refroidissement appropriées—air comprimé ou refroidissement par brouillard minimal pour éviter les dommages thermiques sans introduire une humidité excessive
- Des stratégies de refroidissement par inondation le cas échéant, pour évacuer les copeaux longs et filandreux qui peuvent s'enrouler autour de l'outil
Si un atelier traite le nylon 66 comme de l'aluminium ou de l'acier, fuyez. La dynamique thermique est fondamentalement différente.
2. Stratégie de trajectoire d'outil et fixation
Nylon 66’s flexibility—relative to metals—demands careful fixturing to maintain dimensional stability. Stable clamping and reduced vibration are essential to hold tolerances. Additionally, toolpath strategy must consider entry points, chip evacuation, and reduced depth per pass to ensure optimal surface integrity and tool life.
Ask potential vendors: How do you fixture nylon parts? What toolpath strategies do you employ for deep pockets or thin walls? The answers will reveal whether they truly understand the material’s behavior.
3. Burr Management
Machining nylon 66 often leaves tenacious burrs that are difficult to remove. These burrs can interfere with assembly, damage mating components, or compromise the function of gear teeth and bearing surfaces. Specialized deburring techniques—cryogenic treatment or manual trimming—are often required.
A shop that does not mention burr management in their process documentation may not be equipped to deliver production-ready parts.
4. Quality Systems and Certifications
Quality certifications provide objective evidence of a manufacturer’s commitment to process control. Jucheng Precision, for instance, operates under IATF 16949—the highest global standard for automotive quality—and ISO 13485 for medical applications. These certifications require documented processes, rigorous risk mitigation, and complete traceability.
For automotive applications, IATF 16949 certification indicates a “zero-defect” mindset and a system designed to produce a 99.8% qualification rate. For medical devices, ISO 13485 validates excellence in the healthcare supply chain.
While not every project requires these certifications, they serve as strong indicators of overall quality culture. If a vendor holds these credentials, it suggests they have the discipline to handle demanding usinage du nylon 66 projects reliably.
5. Material Selection and Sourcing
Not all nylon 66 is created equal. Reputable machining partners maintain relationships with established material suppliers and offer documented material certifications. They should be able to provide:
- Certification et traçabilité des matériaux
- Full dimensional CMM reports
- Hardware certifications where applicable
Jucheng Precision, for example, stocks and machines multiple nylon grades including PA6, PA66, glass-filled nylon, and oil-filled nylon, each suited to specific engineering applications.
Applications courantes : où le nylon 66 excelle
Comprendre qu'est-ce que le nylon 6 et le nylon 66 utilisé pour aide à clarifier pourquoi le matériau justifie un prix premium. L'utilisation du nylon 66 couvre de nombreuses industries exigeantes :
Automobile
Le nylon 66 est largement utilisé dans les composants de moteur, les systèmes de transmission, les conteneurs d'airbag, les réservoirs de radiateur, les couvre-culasses et les carters d'huile. Sa résistance à la chaleur et sa solidité le rendent essentiel pour les applications sous le capot où les températures peuvent dépasser 150 °C. Avec la croissance des véhicules électriques, l'utilisation du PA66 dans les modules de batterie et les systèmes de câblage s'étend.
Ingénierie mécanique
Engrenages, pignons, poulies, roulements, bagues et bandes d'usure bénéficient tous des propriétés autolubrifiantes et de la résistance à l'usure du nylon 66. Le faible coefficient de frottement du matériau le rend idéal pour les pièces mobiles qui doivent fonctionner sans lubrification externe.
Électrique et électronique
Le nylon 66 offre de bonnes propriétés isolantes combinées à une résistance à la chaleur, ce qui le rend adapté aux composants électriques, aux connecteurs et aux systèmes de gestion des câbles. Le segment électrique et électronique devrait croître de 5,5% à 7,5%, porté par la demande de connecteurs et d'isolateurs hautes performances.
Équipement industriel
Les boîtiers robustes, les corps de pompe et les composants structurels spécifient fréquemment du nylon 66 chargé de fibre de verre pour une rigidité et une stabilité dimensionnelle maximales.
Ce qui est particulièrement remarquable, c'est la polyvalence à travers ces applications. Le même matériau de base—nylon 66—peut être usiné en un engrenage qui doit résister à des millions de cycles, un roulement qui fonctionne sans lubrification, ou un support structurel qui supporte des charges importantes. C'est cette étendue d'applications qui fait usinage du nylon 66 une capacité si précieuse pour les fabricants de tous secteurs.
Perspectives de Reddit et de la communauté : ce que disent les ingénieurs
Les communautés d'ingénierie en ligne discutent fréquemment des réalités pratiques de Usinage CNC du nylon 66. Un thème récurrent sur des forums comme r/Machinists et r/AskEngineers est l'importance de la gestion de l'humidité—un sujet que nous avons déjà traité en profondeur. Les ingénieurs mettent systématiquement en garde les nouveaux venus contre les variations dimensionnelles qui se produisent lorsque les pièces en nylon absorbent l'humidité, en soulignant que les tolérances doivent tenir compte de ce comportement.
Un autre point de discussion courant est le choix des outils. Les machinistes expérimentés recommandent un outillage en carbure affûté avec des angles de coupe positifs pour réduire la génération de chaleur et éviter la fusion. Plusieurs membres de la communauté ont partagé des histoires de pièces ruinées par des outils émoussés ou des avances inappropriées, ce qui renforce l'importance de paramètres de coupe optimisés.
La stratégie de refroidissement suscite également d'importantes discussions. Alors que certains machinistes préconisent le refroidissement à l'air comprimé pour éviter d'introduire de l'humidité, d'autres préfèrent l'arrosage abondant pour gérer l'évacuation des copeaux. Le consensus semble être que l'approche dépend de l'opération spécifique et de la géométrie de la pièce—il n'existe pas de solution universelle.
Un enseignement qui ressort systématiquement de ces discussions est la valeur de travailler avec un partenaire d'usinage spécialisé dans les plastiques techniques plutôt qu'avec un atelier généraliste qui transforme principalement des métaux. La dynamique thermique, les exigences de fixation et les considérations d'humidité sont suffisamment différentes pour qu'une expertise spécialisée fasse une différence mesurable dans la qualité des pièces.
Pourquoi Jucheng Precision se démarque pour l'usinage du nylon 66
Sur la base des critères d'évaluation exposés ci-dessus, Jucheng Precision (Jucheng Precision Technology) démontre plusieurs atouts distinctifs pour usinage du nylon 66:
Expertise technique en plastiques techniques
Jucheng Precision a investi dans des centres CNC à grande vitesse et à couple élevé spécialement adaptés aux exigences de usinage du nylon 66. Il ne s'agit pas d'un atelier de métallurgie qui s'essaie aux plastiques—c'est une installation équipée et dotée du personnel nécessaire pour relever les défis uniques des polymères techniques. L'entreprise réalise régulièrement l'usinage CNC du nylon pour des ensembles d'engrenages de précision, en fraisant des profils de dents nets et précis capables de supporter des charges de couple importantes.
Capacités matérielles complètes
Jucheng handles a wide array of nylon grades including PA6, PA66, and glass-filled nylon, utilizing advanced CNC technology to deliver functional prototypes and production parts. This breadth of capability means the same partner can support you across different projects and material requirements.
Certifications de qualité
Jucheng Precision operates under IATF 16949 and ISO 13485 quality management systems. These certifications require documented processes, rigorous risk mitigation, and complete traceability—exactly what demanding nylon 66 applications require. The IATF 16949 standard, in particular, represents a commitment to a “zero-defect” mindset and a system designed to produce a 99.8% qualification rate.
Moisture Management Protocols
Jucheng stores raw material in humidity-controlled environments and recommends designing tolerances no tighter than +/- 0.1mm for large parts to account for environmental expansion. This pragmatic approach acknowledges the material’s inherent behavior rather than pretending it doesn’t exist.
Vertically Integrated, Certified Partnership
Jucheng Precision Technology offers the security of a vertically integrated, certified partner committed to the lowest risk and highest quality output. For buyers who cannot afford quality-related disruptions, this integration matters.
Frequently Asked Questions About CNC Machining Nylon 66
1. What is the difference between nylon 6 and nylon 66 for CNC machining?
The primary difference lies in molecular structure. Nylon 66 has a more crystalline arrangement, making it stiffer, stronger, and more heat-resistant than nylon 6. However, nylon 6 offers better impact resistance and is typically less expensive. For usinage du nylon 66, the increased rigidity allows tighter tolerances but requires more careful thermal management.
2. What are the main challenges in CNC machining nylon 66?
The three primary challenges are thermal management (avoiding melting during cutting), moisture control (preventing dimensional changes from humidity), and burr removal. Successful usinage du nylon 66 requires sharp tooling, optimized cutting parameters, and appropriate cooling strategies.
3. What tolerances can be achieved when machining nylon 66?
Avec un montage approprié et des paramètres optimisés, des tolérances aussi serrées que +/- 0,01 mm peuvent être atteintes. Cependant, comme le nylon absorbe l'humidité et se dilate, il est généralement conseillé de ne pas concevoir de tolérances plus serrées que +/- 0,1 mm pour les grandes pièces afin de tenir compte des variations environnementales.
4. Quels secteurs industriels utilisent des pièces en nylon 66 usinées par CNC ?
Le nylon 66 est largement utilisé dans l'automobile (composants de moteur, groupe motopropulseur, intérieurs), l'ingénierie mécanique (engrenages, roulements, bagues), l'électricité et l'électronique (connecteurs, isolateurs) et les équipements industriels (boîtiers, composants structurels).
5. Comment l'humidité affecte-t-elle les pièces en nylon 66 usinées ?
L'humidité cause deux problèmes : un gonflement dimensionnel (de 1 % à 2 % ou plus) et une réduction des propriétés mécaniques (le matériau devient plus mou et plus faible). C'est pourquoi la gestion de l'humidité — du stockage de la matière première à l'emballage final — est essentielle pour la précision usinage du nylon 66.
6. L'usinage du nylon 66 est-il plus coûteux que celui du nylon 6 ?
Le coût de la matière de base du nylon 66 est généralement plus élevé — environ 30 % de plus que le nylon 6. Les coûts d'usinage peuvent également être légèrement plus élevés en raison du besoin d'outils plus affûtés, de paramètres optimisés et d'une gestion thermique plus minutieuse. Cependant, les avantages en termes de performance justifient souvent ce surcoût pour les applications exigeantes.
7. Quelle méthode de refroidissement est la meilleure pour l'usinage CNC du nylon 66 ?
L'air comprimé ou un refroidissement par brouillard minimal est généralement préféré pour éviter les dommages thermiques sans introduire une humidité excessive. Pour les opérations générant beaucoup de copeaux, un liquide de refroidissement en inondation peut être utilisé pour évacuer les copeaux, mais l'absorption d'humidité doit être soigneusement gérée.
8. Comment choisir un partenaire d'usinage CNC pour des pièces en nylon 66 ?
Évaluez les partenaires potentiels sur leur capacité de gestion thermique, leur expertise en trajectoires d'outils et en montage, leurs protocoles de gestion des bavures, leurs certifications qualité (IATF 16949, ISO 13485) et leurs procédures de contrôle de l'humidité. Recherchez des spécialistes des plastiques techniques plutôt que des ateliers généralistes.
Prendre la décision : un cadre pratique
Lorsque vous êtes prêt à sélectionner un partenaire pour Usinage CNC du nylon 66, considérez ce cadre pratique :
Étape 1 : Définissez clairement vos exigences. Quelles sont les dimensions critiques ? Quelles tolérances doivent être maintenues ? À quelles conditions environnementales la pièce sera-t-elle exposée en service ? Les réponses orienteront à la fois la sélection de la nuance de matériau et la qualification des fournisseurs.
Étape 2 : Évaluer la nuance de matériau. Le PA66 est-il vraiment le bon choix, ou le PA6 ou le nylon chargé de fibre de verre serviraient-ils mieux votre application ? Reportez-vous au tableau comparatif plus haut dans ce guide.
Étape 3 : Qualifier les fournisseurs potentiels. Renseignez-vous sur les protocoles de gestion thermique, les stratégies de fixation, les processus d'ébavurage et les procédures de contrôle de l'humidité. Demandez des références de projets similaires.
Étape 4 : Vérifier les systèmes qualité. Recherchez la certification IATF 16949 ou ISO 13485 comme indicateurs de discipline des processus.
Étape 5 : Discuter des tolérances et de l'inspection. Confirmez que le fournisseur peut atteindre les tolérances requises et fournir des rapports d'inspection dimensionnelle complets.
Étape 6 : Examiner l'approvisionnement en matériaux. Assurez-vous que le fournisseur peut fournir les certifications matière et la traçabilité.
En suivant ce cadre, vous pouvez dépasser les affirmations génériques d'expertise et prendre une décision fondée sur les données quant à l'usine qui usinera vos nylon 66 pièces.
Le nylon 66 marché mondial était évalué à 5,8-9,6 milliards USD en 2024 et devrait croître à un TCAC de 5,5% à 7,5% jusqu'en 2030. Cette croissance reflète la combinaison exceptionnelle de résistance, de stabilité thermique et de résistance à l'usure du matériau. Pour les acheteurs qui comprennent les nuances de usinage du nylon 66—et qui sélectionnent des partenaires dotés de l'infrastructure technique nécessaire pour gérer ses défis uniques—le matériau offre une valeur exceptionnelle dans les applications automobiles, industrielles et électriques.
Que votre projet implique un train d'engrenages à grande vitesse, une douille thermiquement stable ou un composant structurel automobile, les principes exposés dans ce guide vous aideront à aborder le processus de sélection en toute confiance. L'essentiel est de regarder au-delà des capacités de surface et d'examiner les disciplines techniques sous-jacentes—la gestion thermique, le contrôle de l'humidité, la stratégie de trajectoire d'outil et les systèmes qualité—qui distinguent les partenaires d'usinage exceptionnels des autres.
Prêt à démarrer votre projet d'usinage du Nylon 66 ?
Jucheng Precision réunit l'expertise technique, les certifications qualité et les capacités matérielles requises pour une fiabilité usinage du nylon 66. Avec les certifications IATF 16949 et ISO 13485, des équipements CNC avancés et des protocoles documentés de gestion de l'humidité, Jucheng fournit des pièces qui restent dans les tolérances, de l'atelier à l'assemblage final.
Contactez Jucheng Precision dès aujourd'hui pour discuter de vos nylon 66 exigences d'usinage, demander un devis ou en savoir plus sur leurs capacités complètes en plastiques techniques.