
Wenn Ihr Engineering-Team Bearbeitung von Nylon 66 für einen neuen Zahnradsatz, ein Lagergehäuse oder eine strukturelle Automobilkomponente treffen Sie eine bewusste Entscheidung über Leistung, Haltbarkeit und langfristige Zuverlässigkeit. Doch hier ist die Frage, die Konstruktionsingenieure und Beschaffungsspezialisten nachts wachhält: Wie wählen Sie den richtigen CNC-Bearbeitungspartner für Nylon-66-Teile aus, wenn jeder Betrieb behauptet, ein Experte zu sein?
Dieser Leitfaden nähert sich CNC-Bearbeitung von Nylon 66 aus der Perspektive des Käufers. Anstatt einfach Fakten aufzulisten, gehen wir die kritischen Entscheidungen durch, vor denen Sie stehen – Materialauswahl, Toleranzspezifikation, Feuchtigkeitsmanagement und Lieferantenqualifizierung –, damit Sie eine fundierte Wahl treffen können, die Leistung, Kosten und Risiko ausbalanciert. Am Ende werden Sie nicht nur verstehen, was Nylon 66 einzigartig macht, sondern auch, wie Sie beurteilen können, ob ein Bearbeitungspartner wie Jucheng Precision über die technische Infrastruktur verfügt, um Teile zu liefern, die vom Werksboden bis zur Endmontage innerhalb der Spezifikation bleiben.
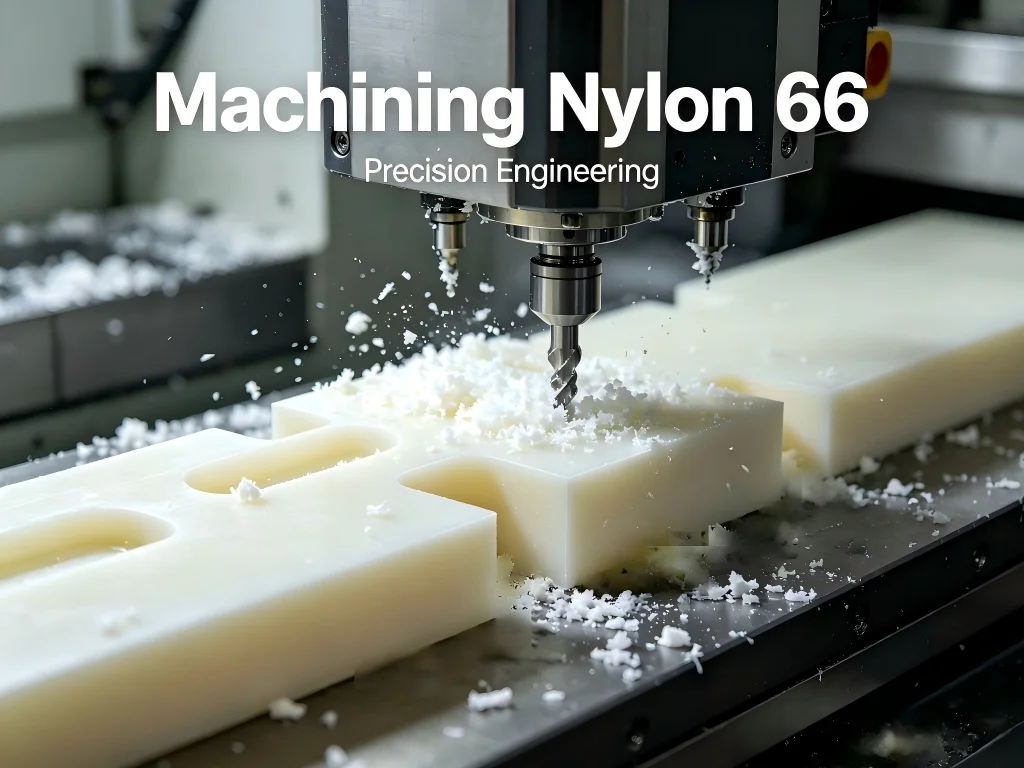
Nylon 66 verstehen: Was macht es anders?
Bevor Sie in die Lieferantenauswahl eintauchen, benötigen Sie ein klares Bild davon, was Nylon 66 eigentlich ist und warum es sich anders verhält als andere technische Kunststoffe. Polyamid 66 – allgemein als PA66 bezeichnet – ist ein teilkristalliner Thermoplast, der aus zwei Monomeren synthetisiert wird, die jeweils sechs Kohlenstoffatome enthalten. Diese molekulare Symmetrie ermöglicht eine dichte Packung der Polymerketten und erzeugt einen höheren Kristallinitätsgrad als sein Verwandter PA6.
Was bedeutet das für Ihre Teile? Die kristalline Struktur verleiht Nylon 66 überlegene mechanische Eigenschaften: Es ist von Natur aus härter, steifer und widerstandsfähiger gegen Verformung unter langanhaltender Belastung – eine Eigenschaft, die als Kriechfestigkeit bekannt ist. Aus PA66 gefertigte Teile behalten ihre Form unter kontinuierlichem Druck besser, weshalb Ingenieure es häufig für Verteilerdichtungen, Schwerlast-Lagergehäuse und Hochdrehmoment-Zahnradanwendungen spezifizieren.
Allerdings schafft dieselbe Kristallinität, die diese Vorteile bietet, auch Bearbeitungsherausforderungen. Da das Material steifer als PA6 ist, weicht es beim Schneiden weniger aus, sodass ein erfahrener Zerspaner engere geometrische Toleranzen einhalten kann. Diese Steifigkeit bedeutet jedoch auch, dass das Material anfälliger für innere Spannungen ist, wenn die Schnittparameter nicht optimiert werden.
Nylon 66 vs. Nylon 6: Der entscheidende Vergleich
Eine der häufigsten Debatten in Ingenieurskreisen ist Nylon 46 vs. Nylon 66—oder genauer gesagt: PA6 gegenüber PA66. Obwohl beide Materialien den Familiennamen Polyamid teilen, unterscheiden sich ihre Leistungsprofile deutlich.
| Eigenschaft | Nylon 6 (PA6) | Nylon 66 (PA66) |
|---|---|---|
| Schmelzpunkt | ~220 °C | ~260 °C |
| Zugfestigkeit | Mäßig | Höher |
| Steifigkeit | Niedriger | Höher |
| Schlagfestigkeit | Hervorragend bei niedrigen Temperaturen | Mäßig |
| Abriebfestigkeit | Mäßig | Höher |
| Feuchtigkeitsaufnahme | Höher | Niedriger |
| Wärmeformbeständigkeitstemperatur | Niedriger | Höher |
| Chemikalienbeständigkeit | Gut | Ausgezeichnet |
| Typische Kosten | ~30 % günstiger | Premium |
Wie die Tabelle veranschaulicht, bietet PA66 deutliche Vorteile, wenn Ihre Anwendung höhere Temperaturbeständigkeit, größere Festigkeit und verbesserte Maßhaltigkeit unter Last erfordert. PA6 hingegen ist die flexiblere, schlagfestere Option, die bei niedrigeren Temperaturen verarbeitet wird und in der Regel weniger kostet.
Eine Feinheit, die Ingenieure häufig überrascht: Obwohl PA66 insgesamt etwas weniger Feuchtigkeit aufnimmt als PA6, neigt es dazu, Feuchtigkeit etwas schneller aufzunehmen. Das bedeutet, dass die Aufnahmegeschwindigkeit trotz des niedrigeren Gleichgewichtsfeuchtegehalts höher sein kann – ein Faktor, der bei der Bearbeitung und Nachbearbeitung sorgfältige Beachtung erfordert.
Für Anwendungen, die maximale Zähigkeit und Schlagfestigkeit erfordern, kann PA6 die bessere Wahl sein. Für Strukturteile jedoch, die erhöhten Temperaturen standhalten und die Maßhaltigkeit unter Last bewahren müssen, Nylon 66 ist der klare Sieger. Die Automobilindustrie beispielsweise bevorzugt zunehmend PA66 für Motorbauteile und Innenraumanwendungen, wobei für dieses Segment ein Wachstum mit einer CAGR von 5,8 % bis 7,8 % prognostiziert wird, getrieben von Leichtbau-Trends.
Die versteckte Herausforderung: Feuchtigkeit und Maßhaltigkeit
Wenn es ein Konzept gibt, das erfolgreiche Nylon-66-Bearbeitung Projekte von kostspieligen Fehlschlägen trennt, dann ist es das Feuchtigkeitsmanagement. Nylon ist hygroskopisch – es absorbiert Feuchtigkeit aus der umgebenden Luft wie ein Schwamm. Dies ist kein Oberflächeneffekt; Wassermoleküle dringen in die Polymerstruktur selbst ein.
Die Folgen sind zweierlei. Erstens quillt das Bauteil auf. Ein Nylonbauteil kann seine Abmessungen je nach Luftfeuchtigkeit um 1 % bis 2 % oder mehr verändern. Ein Loch, das in einer trockenen Werkstatt 10,00 mm misst, könnte an einem feuchten Tag 10,15 mm betragen – eine katastrophale Abweichung für Präzisionsbaugruppen. Zweitens wirkt die absorbierte Feuchtigkeit als Weichmacher, wodurch das Nylon weicher, schwächer und weniger steif wird. Das Bauteil, das Sie wegen seiner Festigkeit gewählt haben, kann in einer feuchten Umgebung instabil werden.
Das ist das Paradoxon von Nylon: Sie wählen es wegen seiner mechanischen Eigenschaften, doch diese Eigenschaften hängen stark von den Umgebungsbedingungen ab. Das Geheimnis besteht nicht darin, die Natur von Nylon zu bekämpfen, sondern sie zu verstehen und zu steuern.
Für die CNC-Bearbeitung bedeutet dies mehrere Dinge. Der Rohstoff sollte in feuchtigkeitskontrollierten Umgebungen gelagert werden. Toleranzen sollten unter Berücksichtigung der Umgebungsausdehnung ausgelegt werden – Jucheng Precision empfiehlt beispielsweise, Toleranzen für große Bauteile nicht enger als +/- 0,1 mm auszulegen, um diesem Verhalten Rechnung zu tragen. Eine Vortrocknung von Nylonplatten vor der Bearbeitung wird oft empfohlen, und eine Stabilisierung oder ein Tempern nach der Bearbeitung kann für Hochpräzisionsanwendungen erforderlich sein.
Wenn Sie einen Bearbeitungspartner bewerten, fragen Sie gezielt nach seinen Protokollen zum Feuchtigkeitsmanagement. Lagern sie Rohmaterial in klimatisierten Einrichtungen? Vorkonditionieren sie das Material vor der Bearbeitung? Verfügen sie über dokumentierte Verfahren zur Messung und Kontrolle des Feuchtigkeitsgehalts? Diese Fragen unterscheiden seriöse Hersteller von denen, die Nylon wie jeden anderen Kunststoff behandeln.
Worauf Sie bei einem CNC-Bearbeitungspartner für Nylon 66 achten sollten
Die Auswahl eines Dienstleisters für CNC-Bearbeitung von Nylon 66 erfordert die Bewertung der Fähigkeiten in mehreren Dimensionen. Folgendes prüfen die anspruchsvollsten Einkäufer:
1. Thermische Managementfähigkeit
Nylon 66 hat einen Schmelzpunkt von etwa 260 °C – höher als PA6, aber immer noch deutlich niedriger als die meisten Metalle. Die beim Schneiden entstehende Wärme kann lokales Schmelzen, Oberflächenverschmieren und Dimensionsinstabilität verursachen. Ein kompetenter Bearbeitungspartner wird Folgendes vorweisen:
- Scharfe Hartmetallwerkzeuge mit hohem positiven Spanwinkel zur Reduzierung von Reibung und Wärmebildung
- Optimierte Schnittgeschwindigkeiten und Vorschübe—moderate Spindeldrehzahlen kombiniert mit höheren Vorschubgeschwindigkeiten, um thermische Verformung zu minimieren
- Geeignete Kühlmethoden—Druckluft oder minimale Nebelkühlung, um thermische Schäden zu verhindern, ohne übermäßige Feuchtigkeit einzubringen
- Strategien mit Flutkühlmittel wo angebracht, um lange, fadenförmige Späne wegzuspülen, die sich um den Fräser wickeln können
Wenn eine Werkstatt Nylon 66 wie Aluminium oder Stahl behandelt, sollte man das Weite suchen. Die thermische Dynamik ist grundlegend anders.
2. Werkzeugwegstrategie und Vorrichtungstechnik
Die Flexibilität von Nylon 66 – im Vergleich zu Metallen – erfordert eine sorgfältige Vorrichtungstechnik, um die Maßhaltigkeit zu gewährleisten. Stabile Einspannung und reduzierte Vibration sind wesentlich, um Toleranzen einzuhalten. Darüber hinaus muss die Werkzeugwegstrategie Eintrittspunkte, Spanabfuhr und reduzierte Zustellung pro Durchgang berücksichtigen, um optimale Oberflächenintegrität und Werkzeugstandzeit zu gewährleisten.
Fragen Sie potenzielle Anbieter: Wie spannen Sie Nylonteile auf? Welche Werkzeugwegstrategien setzen Sie für tiefe Taschen oder dünne Wände ein? Die Antworten zeigen, ob sie das Verhalten des Materials wirklich verstehen.
3. Gratmanagement
Die Bearbeitung von Nylon 66 hinterlässt oft hartnäckige Grate, die schwer zu entfernen sind. Diese Grate können die Montage beeinträchtigen, Paarungskomponenten beschädigen oder die Funktion von Zahnrädern und Lagerflächen beeinträchtigen. Spezialisierte Entgratungstechniken – kryogene Behandlung oder manuelles Trimmen – sind oft erforderlich.
Eine Werkstatt, die das Gratmanagement in ihrer Prozessdokumentation nicht erwähnt, ist möglicherweise nicht in der Lage, produktionstaugliche Teile zu liefern.
4. Qualitätssysteme und Zertifizierungen
Qualitätszertifizierungen liefern objektive Nachweise für das Engagement eines Herstellers für Prozesskontrolle. Jucheng Precision beispielsweise arbeitet nach IATF 16949 – dem höchsten globalen Standard für Automobilqualität – und ISO 13485 für medizinische Anwendungen. Diese Zertifizierungen erfordern dokumentierte Prozesse, rigorose Risikominderung und vollständige Rückverfolgbarkeit.
Für Automobilanwendungen zeigt die IATF-16949-Zertifizierung eine “Null-Fehler”-Denkweise und ein System, das auf eine Qualifizierungsrate von 99,81 % ausgelegt ist. Für Medizinprodukte bestätigt ISO 13485 Exzellenz in der Gesundheitsversorgungskette.
Nicht jedes Projekt erfordert diese Zertifizierungen, aber sie sind starke Indikatoren für eine insgesamt hohe Qualitätskultur. Wenn ein Anbieter diese Nachweise besitzt, deutet dies darauf hin, dass er die Disziplin hat, anspruchsvolle Nylon-66-Bearbeitung Projekte zuverlässig zu bearbeiten.
5. Materialauswahl und Beschaffung
Nicht jedes Nylon 66 ist gleich. Seriöse Bearbeitungspartner pflegen Beziehungen zu etablierten Materiallieferanten und bieten dokumentierte Materialzertifikate an. Sie sollten in der Lage sein, Folgendes bereitzustellen:
- Materialzertifizierung und Rückverfolgbarkeit
- Vollständige dimensionelle CMM-Berichte
- Hardware-Zertifizierungen, sofern zutreffend
Jucheng Precision beispielsweise bevorratet und bearbeitet mehrere Nylontypen, darunter PA6, PA66, glasfaserverstärktes Nylon und ölgefülltes Nylon, die jeweils für spezifische technische Anwendungen geeignet sind.
Typische Anwendungen: Wo Nylon 66 herausragt
Das Verständnis davon, was Nylon 6 und Nylon 66 verwendet wird, hilft zu klären, warum das Material einen Aufpreis rechtfertigt. Die Verwendung von Nylon 66 erstreckt sich über zahlreiche anspruchsvolle Branchen:
Automobilindustrie
Nylon 66 wird umfassend in Motorkomponenten, Antriebsstrangsystemen, Airbag-Behältern, Kühlertanks, Zylinderkopfhauben und Ölwannen eingesetzt. Seine Hitzebeständigkeit und Festigkeit machen es unverzichtbar für Anwendungen unter der Motorhaube, wo Temperaturen 150 °C überschreiten können. Mit dem Wachstum der Elektrofahrzeuge nimmt die Verwendung von PA66 in Batteriemodulen und Verkabelungssystemen zu.
Maschinenbau
Zahnräder, Kettenräder, Riemenscheiben, Lager, Buchsen und Verschleißleisten profitieren alle von den selbstschmierenden Eigenschaften und der Verschleißfestigkeit von Nylon 66. Der niedrige Reibungskoeffizient des Materials macht es ideal für bewegliche Teile, die ohne externe Schmierung betrieben werden müssen.
Elektrik und Elektronik
Nylon 66 bietet gute Isoliereigenschaften in Kombination mit Wärmebeständigkeit, was es für elektrische Komponenten, Steckverbinder und Kabelmanagementsysteme geeignet macht. Für das Segment Elektrik und Elektronik wird ein Wachstum von 5,5% bis 7,5% prognostiziert, getrieben durch die Nachfrage nach Hochleistungssteckverbindern und Isolatoren.
Industrieausrüstung
Schwerlastgehäuse, Pumpenkörper und Strukturbauteile werden häufig mit glasfaserverstärktem Nylon 66 spezifiziert, um maximale Steifigkeit und Maßhaltigkeit zu erzielen.
Besonders bemerkenswert ist die Vielseitigkeit über diese Anwendungen hinweg. Derselbe Grundwerkstoff –Nylon 66– kann zu einem Zahnrad verarbeitet werden, das Millionen von Zyklen standhalten muss, zu einem Lager, das ohne Schmierung läuft, oder zu einer strukturellen Halterung, die erhebliche Lasten trägt. Diese Bandbreite an Anwendungen macht Nylon-66-Bearbeitung zu einer so wertvollen Fähigkeit für Hersteller in allen Branchen.
Reddit und Community-Perspektiven: Was Ingenieure sagen
Online-Ingenieurcommunities diskutieren häufig die praktischen Realitäten von CNC-Bearbeitung von Nylon 66. Ein wiederkehrendes Thema in Foren wie r/Machinists und r/AskEngineers ist die Bedeutung des Feuchtigkeitsmanagements – ein Thema, das wir bereits ausführlich behandelt haben. Ingenieure warnen Neueinsteiger konsequent vor den Maßänderungen, die auftreten, wenn Nylonteile Feuchtigkeit aufnehmen, und betonen, dass Toleranzen dieses Verhalten berücksichtigen müssen.
Ein weiterer häufiger Diskussionspunkt ist die Werkzeugauswahl. Erfahrene Zerspaner empfehlen scharfes Hartmetallwerkzeug mit positiven Spanwinkeln, um die Wärmeentwicklung zu reduzieren und ein Schmelzen zu verhindern. Mehrere Community-Mitglieder haben von ruinierten Teilen berichtet, die durch stumpfe Werkzeuge oder unsachgemäße Vorschübe verursacht wurden, was die Bedeutung optimierter Schnittparameter unterstreicht.
Auch die Kühlstrategie sorgt für erhebliche Diskussionen. Während einige Zerspaner Druckluftkühlung befürworten, um das Einbringen von Feuchtigkeit zu vermeiden, bevorzugen andere Überflutungskühlung zur Späneabfuhr. Der Konsens scheint zu sein, dass der Ansatz von der spezifischen Bearbeitung und der Bauteilgeometrie abhängt – es gibt keine Einheitslösung.
Eine Erkenntnis, die aus diesen Diskussionen immer wieder hervorgeht, ist der Wert der Zusammenarbeit mit einem Bearbeitungspartner, der auf technische Kunststoffe spezialisiert ist, statt mit einer allgemeinen Werkstatt, die hauptsächlich Metalle verarbeitet. Die thermische Dynamik, die Anforderungen an die Vorrichtungstechnik und die Feuchtigkeitsaspekte unterscheiden sich so deutlich, dass spezialisierte Expertise einen messbaren Unterschied in der Teilequalität macht.
Warum Jucheng Precision bei der Nylon-66-Bearbeitung heraussticht
Basierend auf den oben dargelegten Bewertungskriterien zeigt Jucheng Precision (Jucheng Precision Technology) mehrere besondere Stärken für Bearbeitung von Nylon 66:
Technische Expertise bei technischen Kunststoffen
Jucheng Precision hat in Hochgeschwindigkeits-Hochdrehmoment-CNC-Zentren investiert, die speziell auf die Anforderungen von Nylon-66-Bearbeitung. zugeschnitten sind. Dies ist keine Metallwerkstatt, die sich nebenbei mit Kunststoffen beschäftigt – es ist ein Betrieb, der ausgestattet und besetzt ist, um die besonderen Herausforderungen von technischen Polymeren zu bewältigen. Das Unternehmen führt regelmäßig Nylon-CNC-Bearbeitung für Präzisionszahnradsätze durch und fräst scharfe, präzise Zahnprofile, die erhebliche Drehmomentlasten bewältigen können.
Umfassende Materialkompetenz
Jucheng verarbeitet eine breite Palette von Nylontypen, darunter PA6, PA66 und glasfaserverstärktes Nylon, und setzt fortschrittliche CNC-Technologie ein, um funktionsfähige Prototypen und Serienteile zu liefern. Diese Bandbreite an Kompetenz bedeutet, dass derselbe Partner Sie über verschiedene Projekte und Materialanforderungen hinweg unterstützen kann.
Qualitätszertifizierungen
Jucheng Precision arbeitet nach den Qualitätsmanagementsystemen IATF 16949 und ISO 13485. Diese Zertifizierungen erfordern dokumentierte Prozesse, rigorose Risikominderung und vollständige Rückverfolgbarkeit – genau das, was anspruchsvolle Nylon 66 Anwendungen verlangen. Insbesondere die Norm IATF 16949 steht für eine Verpflichtung zu einer “Null-Fehler”-Denkweise und einem System, das auf eine Qualifizierungsrate von 99,81 % ausgelegt ist.
Feuchtigkeitsmanagement-Protokolle
Jucheng lagert Rohmaterial in feuchtigkeitskontrollierten Umgebungen und empfiehlt, Toleranzen für große Teile nicht enger als +/- 0,1 mm auszulegen, um die Umgebungsausdehnung zu berücksichtigen. Dieser pragmatische Ansatz erkennt das inhärente Verhalten des Materials an, anstatt es zu ignorieren.
Vertikal integrierte, zertifizierte Partnerschaft
Jucheng Precision Technology bietet die Sicherheit eines vertikal integrierten, zertifizierten Partners, der sich dem geringsten Risiko und der höchsten Qualität verpflichtet hat. Für Käufer, die sich qualitätsbedingte Störungen nicht leisten können, ist diese Integration entscheidend.
Häufig gestellte Fragen zur CNC-Bearbeitung von Nylon 66
1. Was ist der Unterschied zwischen Nylon 6 und Nylon 66 für die CNC-Bearbeitung?
Der Hauptunterschied liegt in der Molekularstruktur. Nylon 66 hat eine stärker kristalline Anordnung, wodurch es steifer, fester und hitzebeständiger als Nylon 6 ist. Nylon 6 bietet jedoch eine bessere Schlagfestigkeit und ist in der Regel kostengünstiger. Für Nylon-66-Bearbeitung, ermöglicht die erhöhte Steifigkeit engere Toleranzen, erfordert jedoch ein sorgfältigeres Wärmemanagement.
2. Was sind die größten Herausforderungen bei der CNC-Bearbeitung von Nylon 66?
Die drei wichtigsten Herausforderungen sind das Wärmemanagement (Vermeidung von Schmelzen während des Schneidens), die Feuchtigkeitskontrolle (Verhinderung von Maßänderungen durch Luftfeuchtigkeit) und die Entgratung. Erfolgreich Nylon-66-Bearbeitung erfordert scharfes Werkzeug, optimierte Schnittparameter und geeignete Kühlstrategien.
3. Welche Toleranzen können bei der Bearbeitung von Nylon 66 erreicht werden?
Mit geeigneter Spannvorrichtung und optimierten Parametern können Toleranzen von bis zu +/- 0,01 mm erreicht werden. Da Nylon jedoch Feuchtigkeit aufnimmt und quillt, ist es im Allgemeinen ratsam, Toleranzen bei großen Teilen nicht enger als +/- 0,1 mm auszulegen, um Umgebungsschwankungen zu berücksichtigen.
4. Welche Branchen verwenden CNC-bearbeitete Nylon-66-Teile?
Nylon 66 wird häufig in der Automobilindustrie (Motorkomponenten, Antriebsstrang, Innenraum), im Maschinenbau (Zahnräder, Lager, Buchsen), in der Elektrik und Elektronik (Steckverbinder, Isolatoren) und in industriellen Anlagen (Gehäuse, Strukturbauteile) eingesetzt.
5. Wie wirkt sich Feuchtigkeit auf bearbeitete Nylon-66-Teile aus?
Feuchtigkeit verursacht zwei Probleme: Maßquellung (1% bis 2% oder mehr) und verringerte mechanische Eigenschaften (das Material wird weicher und schwächer). Deshalb ist das Feuchtigkeitsmanagement – von der Lagerung des Rohmaterials bis zur Endverpackung – entscheidend für die Präzision Nylon-66-Bearbeitung.
6. Ist die Bearbeitung von Nylon 66 teurer als von Nylon 6?
Die Materialkosten für Nylon 66 sind in der Regel höher – etwa 30% mehr als bei Nylon 6. Auch die Bearbeitungskosten können etwas höher sein, da schärferes Werkzeug, optimierte Parameter und ein sorgfältigeres Wärmemanagement erforderlich sind. Die Leistungsvorteile rechtfertigen den Aufpreis für anspruchsvolle Anwendungen jedoch oft.
7. Welche Kühlmethode ist für die CNC-Bearbeitung von Nylon 66 am besten geeignet?
Druckluft oder minimale Nebelkühlung werden im Allgemeinen bevorzugt, um Wärmeschäden zu vermeiden, ohne übermäßige Feuchtigkeit einzubringen. Bei Vorgängen mit erheblicher Spänebildung kann Überflutungskühlung verwendet werden, um Späne wegzuspülen, jedoch muss die Feuchtigkeitsaufnahme sorgfältig kontrolliert werden.
8. Wie wähle ich einen CNC-Bearbeitungspartner für Nylon-66-Teile aus?
Bewerten Sie potenzielle Partner hinsichtlich Wärmemanagement-Kompetenz, Fachwissen zu Werkzeugwegen und Spannvorrichtungen, Protokollen zur Entgratung, Qualitätszertifizierungen (IATF 16949, ISO 13485) und Verfahren zur Feuchtigkeitskontrolle. Suchen Sie nach Spezialisten für technische Kunststoffe statt nach Generalisten.
Die Entscheidung treffen: Ein praktischer Rahmen
Wenn Sie bereit sind, einen Partner auszuwählen für CNC-Bearbeitung von Nylon 66, betrachten Sie diesen praktischen Rahmen:
Schritt 1: Definieren Sie Ihre Anforderungen klar. Was sind die kritischen Abmessungen? Welche Toleranzen müssen eingehalten werden? Welchen Umgebungsbedingungen wird das Teil im Einsatz ausgesetzt sein? Die Antworten werden sowohl die Auswahl der Materialgüte als auch die Qualifizierung des Anbieters beeinflussen.
Schritt 2: Bewerten Sie die Materialgüte. Ist PA66 wirklich die richtige Wahl, oder würden PA6 oder glasfaserverstärktes Nylon Ihrer Anwendung besser dienen? Siehe die Vergleichstabelle weiter oben in diesem Leitfaden.
Schritt 3: Qualifizieren Sie potenzielle Anbieter. Fragen Sie nach Protokollen zum Wärmemanagement, Aufspannstrategien, Entgratungsverfahren und Verfahren zur Feuchtigkeitskontrolle. Fordern Sie Referenzen aus ähnlichen Projekten an.
Schritt 4: Überprüfen Sie die Qualitätssysteme. Achten Sie auf IATF 16949- oder ISO 13485-Zertifizierungen als Indikatoren für Prozessdisziplin.
Schritt 5: Besprechen Sie Toleranzen und Inspektion. Bestätigen Sie, dass der Anbieter Ihre geforderten Toleranzen erreichen und vollständige Maßprüfberichte liefern kann.
Schritt 6: Prüfen Sie die Materialbeschaffung. Stellen Sie sicher, dass der Anbieter Materialzertifikate und Rückverfolgbarkeit bereitstellen kann.
Wenn Sie diesem Rahmen folgen, können Sie über allgemeine Kompetenzbekundungen hinausgehen und eine datengestützte Entscheidung darüber treffen, wer Ihre Nylon 66 Teilen benötigen.
The global Nylon 66 market was valued at USD 5.8-9.6 billion in 2024 and is projected to grow at a CAGR of 5.5% to 7.5% through 2030. This growth reflects the material’s exceptional combination of strength, thermal stability, and wear resistance. For buyers who understand the nuances of Nylon-66-Bearbeitung—and who select partners with the technical infrastructure to manage its unique challenges—the material delivers exceptional value across automotive, industrial, and electrical applications.
Whether your project involves a high-speed gear set, a thermally stable bushing, or a structural automotive component, the principles outlined in this guide will help you navigate the selection process with confidence. The key is to look beyond surface-level capabilities and examine the underlying technical disciplines—thermal management, moisture control, toolpath strategy, and quality systems—that separate exceptional machining partners from the rest.
Ready to Start Your Nylon 66 Machining Project?
Jucheng Precision brings together the technical expertise, quality certifications, and material capabilities required for reliable Nylon-66-Bearbeitung. With IATF 16949 and ISO 13485 certification, advanced CNC equipment, and documented moisture management protocols, Jucheng delivers parts that stay within tolerance from the factory floor to final assembly.
Kontaktieren Sie Jucheng Precision noch heute to discuss your Nylon 66 machining requirements, request a quote, or learn more about their comprehensive engineering plastics capabilities.