
Quando il vostro team di ingegneria specifica la lavorazione meccanica del nylon 66 per un nuovo treno di ingranaggi, una sede per cuscinetti o un componente strutturale automobilistico, stai operando una scelta deliberata in termini di prestazioni, durabilità e affidabilità a lungo termine. Ma ecco la domanda che tiene svegli la notte i progettisti e gli specialisti degli acquisti: Come si seleziona il giusto partner per la lavorazione CNC di parti in nylon 66 quando ogni officina dichiara di essere esperta?
Questa guida affronta il Lavorazione CNC del nylon 66 dal punto di vista dell'acquirente. Anziché limitarci a elencare fatti, analizzeremo le decisioni critiche che dovete affrontare—selezione della classe del materiale, specifica delle tolleranze, gestione dell'umidità e qualifica del fornitore—così da poter fare una scelta informata che bilanci prestazioni, costi e rischio. Alla fine, comprenderete non solo ciò che rende unico il nylon 66, ma anche come valutare se un partner di lavorazione come Jucheng Precision dispone dell'infrastruttura tecnica per fornire parti che rimangano entro specifica dal reparto produttivo fino all'assemblaggio finale.
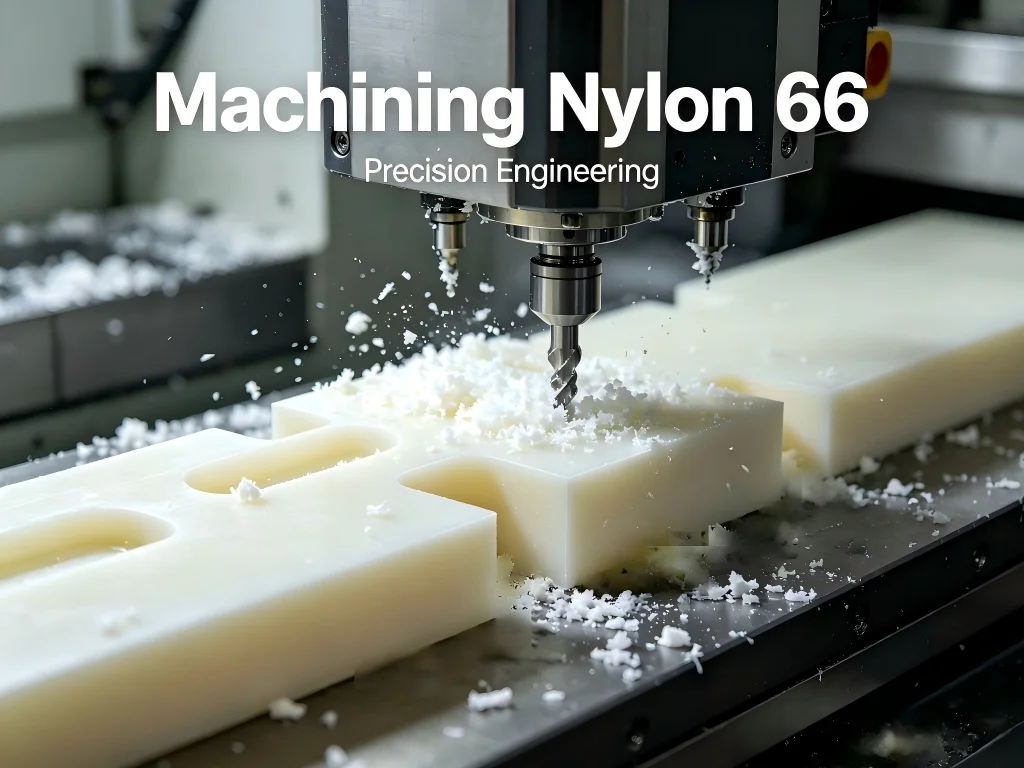
Comprendere il Nylon 66: cosa lo rende diverso?
Prima di addentrarci nella selezione del fornitore, è necessario avere un quadro chiaro di cosa sia effettivamente il nylon 66 e perché si comporti diversamente dagli altri tecnopolimeri. Il poliammide 66—comunemente indicato come PA66—è un termoplastico semicristallino sintetizzato da due monomeri, ciascuno contenente sei atomi di carbonio. Questa simmetria molecolare consente alle catene polimeriche di impacchettarsi strettamente, creando un grado di cristallinità superiore rispetto al suo cugino, il PA6.
Cosa significa questo per le vostre parti? La struttura cristallina conferisce nylon 66 proprietà meccaniche superiori: è naturalmente più duro, più rigido e più resistente alla deformazione sotto sollecitazione prolungata—una caratteristica nota come resistenza allo scorrimento viscoso. Le parti lavorate dal PA66 mantengono meglio la loro forma sotto pressione continua, ed è per questo che gli ingegneri lo specificano frequentemente per distanziali di collettori, sedi per cuscinetti ad alta sollecitazione e applicazioni con ingranaggi ad alta coppia.
Tuttavia, la stessa cristallinità che offre questi vantaggi crea anche sfide di lavorazione. Poiché il materiale è più rigido del PA6, non si flette altrettanto durante il taglio, consentendo a un operatore esperto di mantenere tolleranze geometriche più strette. Ma tale rigidità significa anche che il materiale è più soggetto a sollecitazioni interne se i parametri di taglio non sono ottimizzati.
Nylon 66 vs. Nylon 6: il confronto critico
Uno dei dibattiti più frequenti negli ambienti ingegneristici è nylon 46 vs nylon 66—o più precisamente, PA6 rispetto a PA66. Sebbene entrambi i materiali condividano il nome della famiglia delle poliammidi, i loro profili prestazionali differiscono in modo significativo.
| Proprietà | Nylon 6 (PA6) | Nylon 66 (PA66) |
|---|---|---|
| Punto di fusione | ~220°C | ~260°C |
| Resistenza alla trazione | Moderato | Più alto |
| Rigidità | Inferiore | Più alto |
| Resistenza agli urti | Eccellente alle basse temperature | Moderato |
| Resistenza all'abrasione | Moderato | Più alto |
| Assorbimento di umidità | Più alto | Inferiore |
| Temperatura di deflessione termica | Inferiore | Più alto |
| Resistenza chimica | Buono | Eccellente |
| Costo tipico | ~30% meno costoso | Premium |
Come illustra la tabella, il PA66 offre vantaggi distinti quando la tua applicazione richiede una maggiore resistenza alle alte temperature, una maggiore resistenza meccanica e una migliore stabilità dimensionale sotto carico. Il PA6, al contrario, è l'opzione più flessibile e resistente agli urti che si lavora a temperature inferiori e in genere costa meno.
Una sfumatura che spesso coglie di sorpresa gli ingegneri: sebbene il PA66 assorba complessivamente un po' meno umidità rispetto al PA6, tende ad assorbirla leggermente più rapidamente. Ciò significa che, anche se il contenuto di umidità all'equilibrio è inferiore, la velocità di assorbimento può essere più rapida—un fattore che richiede particolare attenzione durante la lavorazione e la post-lavorazione.
Per applicazioni che richiedono la massima tenacità e resistenza agli urti, il PA6 può essere la scelta migliore. Ma per componenti strutturali che devono resistere a temperature elevate e mantenere la stabilità dimensionale sotto carico, nylon 66 è il chiaro vincitore. L'industria automobilistica, ad esempio, preferisce sempre più il PA66 per componenti del motore e applicazioni interne, con il segmento che si prevede crescerà a un CAGR dal 5,8% al 7,8% trainato dalle tendenze dell'alleggerimento.
La sfida nascosta: umidità e stabilità dimensionale
Se c'è un concetto che separa i progetti di successo lavorazione meccanica del nylon 66 progetti da costosi fallimenti, è la gestione dell'umidità. Il nylon è igroscopico: assorbe l'umidità dall'aria circostante come una spugna. Non si tratta di un effetto superficiale; le molecole d'acqua penetrano nella struttura stessa del polimero.
Le conseguenze sono duplici. Primo, il pezzo si gonfia. Un componente in nylon può variare le proprie dimensioni dall'1% al 2% o più a seconda dell'umidità. Un foro che misura 10,00 mm in un laboratorio asciutto potrebbe diventare 10,15 mm in una giornata umida: una deviazione catastrofica per assemblaggi di precisione. Secondo, l'umidità assorbita agisce come plastificante, rendendo il nylon più morbido, più debole e meno rigido. Il pezzo che hai scelto per la sua resistenza può diventare fragile in un ambiente umido.
Questo è il paradosso del nylon: lo scegli per le sue proprietà meccaniche, ma tali proprietà dipendono fortemente dalle condizioni ambientali. Il segreto non è combattere la natura del nylon, ma comprenderla e gestirla.
Per la lavorazione CNC, questo significa diverse cose. Il materiale grezzo dovrebbe essere conservato in ambienti a umidità controllata. Le tolleranze dovrebbero essere progettate tenendo conto dell'espansione ambientale: Jucheng Precision, ad esempio, raccomanda di progettare tolleranze non più strette di +/- 0,1 mm per i pezzi di grandi dimensioni per tenere conto di questo comportamento. Spesso si raccomanda l'essiccazione preventiva delle lastre di nylon prima della lavorazione, e per applicazioni ad alta precisione può essere necessaria una stabilizzazione o ricottura post-lavorazione.
Quando si valuta un partner per la lavorazione, chiedete specificamente dei loro protocolli di gestione dell'umidità. Conservano il materiale grezzo in strutture a clima controllato? Pre-condizionano il materiale prima della lavorazione? Dispongono di procedure documentate per misurare e controllare il contenuto di umidità? Queste domande distinguono i produttori seri da coloro che trattano il nylon come qualsiasi altro plastica.
Cosa cercare in un partner per la lavorazione CNC del nylon 66
Selezionare un fornitore di servizi per Lavorazione CNC del nylon 66 richiede la valutazione delle capacità su diverse dimensioni. Ecco cosa esaminano gli acquirenti più esigenti:
1. Capacità di gestione termica
Il nylon 66 ha un punto di fusione di circa 260 °C, superiore al PA6 ma comunque significativamente inferiore alla maggior parte dei metalli. Il calore generato durante il taglio può causare fusione localizzata, sbavature superficiali e instabilità dimensionale. Un partner per la lavorazione competente dimostrerà:
- Utensili in metallo duro affilati con angolo di spoglia fortemente positivo per ridurre l'attrito e l'accumulo di calore
- Velocità e avanzamenti ottimizzati—velocità del mandrino moderate combinate con avanzamenti più elevati per minimizzare la deformazione termica
- Metodi di raffreddamento appropriati—aria compressa o raffreddamento a nebbia minimo per prevenire danni termici senza introdurre umidità eccessiva
- Strategie di refrigerante a inondazione ove appropriato per eliminare i trucioli lunghi e filamentosi che possono avvolgersi attorno all'utensile
Se un'officina tratta il nylon 66 come l'alluminio o l'acciaio, cambia strada. La dinamica termica è fondamentalmente diversa.
2. Strategia del percorso utensile e attrezzaggio
La flessibilità del nylon 66—rispetto ai metalli—richiede un attrezzaggio accurato per mantenere la stabilità dimensionale. Un serraggio stabile e la riduzione delle vibrazioni sono essenziali per rispettare le tolleranze. Inoltre, la strategia del percorso utensile deve considerare i punti di ingresso, l'evacuazione dei trucioli e la riduzione della profondità per passata per garantire un'integrità superficiale e una durata dell'utensile ottimali.
Chiedi ai potenziali fornitori: Come attrezzate i pezzi in nylon? Quali strategie di percorso utensile impiegate per tasche profonde o pareti sottili? Le risposte riveleranno se comprendono davvero il comportamento del materiale.
3. Gestione delle bave
La lavorazione del nylon 66 lascia spesso bave tenaci difficili da rimuovere. Queste bave possono interferire con l'assemblaggio, danneggiare i componenti accoppiati o compromettere la funzione dei denti degli ingranaggi e delle superfici dei cuscinetti. Sono spesso necessarie tecniche specializzate di sbavatura—trattamento criogenico o rifilatura manuale.
Un'officina che non menziona la gestione delle bave nella propria documentazione di processo potrebbe non essere attrezzata per fornire pezzi pronti per la produzione.
4. Sistemi di qualità e certificazioni
Le certificazioni di qualità forniscono una prova oggettiva dell'impegno di un produttore verso il controllo dei processi. Jucheng Precision, ad esempio, opera secondo IATF 16949—il più alto standard globale per la qualità automobilistica—e ISO 13485 per le applicazioni medicali. Queste certificazioni richiedono processi documentati, rigorosa mitigazione dei rischi e tracciabilità completa.
Per le applicazioni automobilistiche, la certificazione IATF 16949 indica una mentalità “zero difetti” e un sistema progettato per produrre un tasso di qualificazione del 99,81%. Per i dispositivi medici, la ISO 13485 convalida l'eccellenza nella filiera sanitaria.
Sebbene non ogni progetto richieda queste certificazioni, esse costituiscono forti indicatori di una cultura della qualità complessiva. Se un fornitore possiede queste credenziali, ciò suggerisce che ha la disciplina per gestire attività impegnative lavorazione meccanica del nylon 66 progetti in modo affidabile.
5. Selezione e approvvigionamento dei materiali
Non tutti i nylon 66 sono uguali. I partner di lavorazione affidabili mantengono rapporti con fornitori di materiali consolidati e offrono certificazioni dei materiali documentate. Dovrebbero essere in grado di fornire:
- Certificazione e tracciabilità dei materiali
- Report CMM dimensionali completi
- Certificazioni della ferramenta, ove applicabile
Jucheng Precision, ad esempio, tiene a magazzino e lavora diversi gradi di nylon tra cui PA6, PA66, nylon caricato con fibra di vetro e nylon caricato con olio, ciascuno adatto a specifiche applicazioni ingegneristiche.
Applicazioni comuni: dove il nylon 66 eccelle
Comprendere che cos'è il nylon 6 e il nylon 66 a cosa serve aiuta a chiarire perché il materiale giustifichi un prezzo premium. Uso del nylon 66 si estende a numerosi settori esigenti:
Automotive
Il nylon 66 è ampiamente utilizzato in componenti del motore, sistemi di trasmissione, contenitori per airbag, serbatoi del radiatore, coperchi delle teste dei cilindri e coppe dell'olio. La sua resistenza al calore e la sua robustezza lo rendono essenziale per le applicazioni sotto il cofano dove le temperature possono superare i 150°C. Con la crescita dei veicoli elettrici, l'uso del PA66 nei moduli batteria e nei sistemi di cablaggio è in espansione.
Ingegneria meccanica
Ingranaggi, pignoni, pulegge, cuscinetti, boccole e strisce di usura traggono tutti vantaggio dalle proprietà autolubrificanti e dalla resistenza all'usura del nylon 66. Il basso coefficiente di attrito del materiale lo rende ideale per parti in movimento che devono funzionare senza lubrificazione esterna.
Elettrico ed elettronico
Il Nylon 66 offre buone proprietà isolanti combinate con la resistenza al calore, rendendolo adatto per componenti elettrici, connettori e sistemi di gestione dei cavi. Il segmento elettrico ed elettronico dovrebbe crescere del 5,5% al 7,5%, trainato dalla domanda di connettori e isolatori ad alte prestazioni.
Attrezzature industriali
Alloggiamenti per impieghi gravosi, corpi pompa e componenti strutturali specificano frequentemente il nylon 66 caricato con fibra di vetro per la massima rigidità e stabilità dimensionale.
Ciò che è particolarmente degno di nota è la versatilità in queste applicazioni. Lo stesso materiale di base—nylon 66—può essere lavorato in un ingranaggio che deve resistere a milioni di cicli, in un cuscinetto che funziona senza lubrificazione o in un supporto strutturale che sostiene carichi significativi. Questa ampiezza di applicazioni è ciò che rende lavorazione meccanica del nylon 66 una capacità così preziosa per i produttori di diversi settori.
Prospettive da Reddit e dalla community: cosa dicono gli ingegneri
Le community di ingegneria online discutono frequentemente delle realtà pratiche di Lavorazione CNC del nylon 66. Un tema ricorrente nei forum come r/Machinists e r/AskEngineers è l'importanza della gestione dell'umidità—un argomento che abbiamo già trattato in profondità. Gli ingegneri avvertono costantemente i nuovi arrivati sulle variazioni dimensionali che si verificano quando le parti in nylon assorbono umidità, sottolineando che le tolleranze devono tenere conto di questo comportamento.
Un altro punto di discussione comune è la selezione degli utensili. I fresatori esperti consigliano utensili in carburo affilati con angoli di spoglia positivi per ridurre la generazione di calore e prevenire la fusione. Diversi membri della community hanno condiviso storie di parti rovinate causate da utensili usurati o avanzamenti inadeguati, rafforzando l'importanza di parametri di taglio ottimizzati.
Anche la strategia del refrigerante genera discussioni significative. Mentre alcuni fresatori propendono per il raffreddamento ad aria compressa per evitare di introdurre umidità, altri preferiscono il refrigerante a inondazione per gestire l'evacuazione dei trucioli. Il consenso sembra essere che l'approccio dipende dall'operazione specifica e dalla geometria del pezzo—non esiste una soluzione valida per tutti.
Un'intuizione che emerge costantemente da queste discussioni è il valore di lavorare con un partner di lavorazione specializzato in plastiche tecniche piuttosto che con un'officina generalista che lavora principalmente metalli. La dinamica termica, i requisiti di attrezzaggio e le considerazioni sull'umidità sono sufficientemente diversi che una competenza specializzata fa una differenza misurabile nella qualità delle parti.
Perché Jucheng Precision si distingue per la lavorazione del Nylon 66
Sulla base dei criteri di valutazione sopra delineati, Jucheng Precision (Jucheng Precision Technology) dimostra diversi punti di forza distintivi per lavorazione meccanica del nylon 66:
Competenza tecnica nelle plastiche tecniche
Jucheng Precision ha investito in centri CNC ad alta velocità e alta coppia specificamente adatti alle esigenze di lavorazione meccanica del nylon 66. Non si tratta di un'officina metalmeccanica che si diletta con le plastiche: è una struttura attrezzata e con personale qualificato per affrontare le sfide uniche dei polimeri tecnici. L'azienda esegue regolarmente lavorazione CNC del nylon per set di ingranaggi di precisione, fresando profili dentati nitidi e accurati in grado di sopportare carichi di coppia significativi.
Capacità complete sui materiali
Jucheng lavora un'ampia gamma di gradi di nylon, tra cui PA6, PA66 e nylon caricato con fibra di vetro, utilizzando tecnologia CNC avanzata per fornire prototipi funzionali e parti di produzione. Questa ampiezza di capacità significa che lo stesso partner può supportarvi in diversi progetti e requisiti di materiale.
Certificazioni di qualità
Jucheng Precision opera secondo i sistemi di gestione della qualità IATF 16949 e ISO 13485. Queste certificazioni richiedono processi documentati, rigorosa mitigazione dei rischi e tracciabilità completa: esattamente ciò che richiedono le applicazioni nylon 66 più esigenti. Lo standard IATF 16949, in particolare, rappresenta un impegno verso una mentalità “zero difetti” e un sistema progettato per ottenere un tasso di qualificazione del 99,81%.
Protocolli di gestione dell'umidità
Jucheng stocca le materie prime in ambienti a umidità controllata e raccomanda di progettare tolleranze non più strette di +/- 0,1 mm per le parti di grandi dimensioni, per tenere conto dell'espansione ambientale. Questo approccio pragmatico riconosce il comportamento intrinseco del materiale anziché fingere che non esista.
Partnership certificata e verticalmente integrata
Jucheng Precision Technology offre la sicurezza di un partner certificato e verticalmente integrato, impegnato nel rischio più basso e nella massima qualità del prodotto. Per gli acquirenti che non possono permettersi interruzioni legate alla qualità, questa integrazione è importante.
Domande frequenti sulla lavorazione CNC del nylon 66
1. Qual è la differenza tra nylon 6 e nylon 66 per la lavorazione CNC?
La differenza principale risiede nella struttura molecolare. Il nylon 66 presenta una disposizione più cristallina, che lo rende più rigido, più resistente e più termoresistente rispetto al nylon 6. Tuttavia, il nylon 6 offre una migliore resistenza agli urti ed è tipicamente meno costoso. Per lavorazione meccanica del nylon 66, la maggiore rigidità consente tolleranze più strette ma richiede una gestione termica più accurata.
2. Quali sono le principali sfide nella lavorazione CNC del nylon 66?
Le tre sfide principali sono la gestione termica (evitare la fusione durante il taglio), il controllo dell'umidità (prevenire variazioni dimensionali dovute all'umidità) e la rimozione delle bave. Una lavorazione di successo lavorazione meccanica del nylon 66 richiede utensili affilati, parametri di taglio ottimizzati e strategie di raffreddamento adeguate.
3. Quali tolleranze si possono ottenere nella lavorazione del nylon 66?
Con un fissaggio adeguato e parametri ottimizzati, si possono ottenere tolleranze strette fino a +/- 0,01 mm. Tuttavia, poiché il nylon assorbe umidità e si espande, è generalmente consigliabile progettare tolleranze non più strette di +/- 0,1 mm per le parti di grandi dimensioni, per tenere conto delle variazioni ambientali.
4. Quali settori utilizzano parti in nylon 66 lavorate CNC?
Il nylon 66 è ampiamente utilizzato nel settore automobilistico (componenti del motore, trasmissione, interni), nell'ingegneria meccanica (ingranaggi, cuscinetti, boccole), nel settore elettrico ed elettronico (connettori, isolatori) e nelle apparecchiature industriali (alloggiamenti, componenti strutturali).
5. In che modo l'umidità influisce sulle parti in nylon 66 lavorate?
L'umidità causa due problemi: rigonfiamento dimensionale (dall'1% al 2% o più) e riduzione delle proprietà meccaniche (il materiale diventa più morbido e meno resistente). Ecco perché la gestione dell'umidità—dallo stoccaggio della materia prima al confezionamento finale—è fondamentale per la precisione lavorazione meccanica del nylon 66.
6. La lavorazione del nylon 66 è più costosa di quella del nylon 6?
Il costo del materiale di base per il nylon 66 è tipicamente più elevato—circa il 30% in più rispetto al nylon 6. Anche i costi di lavorazione possono essere leggermente superiori a causa della necessità di utensili più affilati, parametri ottimizzati e una gestione termica più accurata. Tuttavia, i vantaggi in termini di prestazioni giustificano spesso il costo aggiuntivo per le applicazioni più esigenti.
7. Qual è il metodo di raffreddamento migliore per la lavorazione CNC del nylon 66?
L'aria compressa o il raffreddamento a nebbia minimo sono generalmente preferiti per prevenire danni termici senza introdurre umidità eccessiva. Per le operazioni con notevole produzione di trucioli, si può utilizzare il refrigerante a inondazione per allontanare i trucioli, ma l'assorbimento di umidità deve essere gestito con attenzione.
8. Come scelgo un partner per la lavorazione CNC di parti in nylon 66?
Valuta i potenziali partner in base alla capacità di gestione termica, all'esperienza in percorsi utensile e fissaggio, ai protocolli di gestione delle bave, alle certificazioni di qualità (IATF 16949, ISO 13485) e alle procedure di controllo dell'umidità. Cerca specialisti nelle materie plastiche tecniche piuttosto che officine generaliste.
Prendere la decisione: un quadro pratico
Quando sei pronto a selezionare un partner per Lavorazione CNC del nylon 66, considera questo quadro pratico:
Passo 1: Definisci chiaramente i tuoi requisiti. Quali sono le dimensioni critiche? Quali tolleranze devono essere mantenute? A quali condizioni ambientali sarà sottoposto il pezzo in esercizio? Le risposte orienteranno sia la scelta della classe di materiale sia la qualifica del fornitore.
Passo 2: Valuta la classe di materiale. Il PA66 è davvero la scelta giusta, o il PA6 o il nylon caricato con fibra di vetro servirebbero meglio la tua applicazione? Consulta la tabella comparativa riportata in precedenza in questa guida.
Passo 3: Qualifica i potenziali fornitori. Chiedi informazioni sui protocolli di gestione termica, sulle strategie di fissaggio, sui processi di rimozione delle bave e sulle procedure di controllo dell'umidità. Richiedi referenze da progetti simili.
Passo 4: Verifica i sistemi di qualità. Cerca la certificazione IATF 16949 o ISO 13485 come indicatori di disciplina di processo.
Passo 5: Discuti tolleranze e ispezione. Conferma che il fornitore possa raggiungere le tolleranze richieste e fornire report completi di ispezione dimensionale.
Passo 6: Esamina l'approvvigionamento dei materiali. Assicurati che il fornitore possa fornire certificazioni dei materiali e tracciabilità.
Seguendo questo quadro di riferimento, puoi andare oltre le generiche dichiarazioni di competenza e prendere una decisione basata sui dati su chi lavorerà i tuoi nylon 66 componenti.
Il mercato globale nylon 66 è stato valutato tra 5,8 e 9,6 miliardi di USD nel 2024 e si prevede che cresca a un CAGR del 5,5% al 7,5% fino al 2030. Questa crescita riflette l'eccezionale combinazione di resistenza, stabilità termica e resistenza all'usura del materiale. Per gli acquirenti che comprendono le sfumature del lavorazione meccanica del nylon 66—e che selezionano partner con l'infrastruttura tecnica per gestire le sue sfide uniche—il materiale offre un valore eccezionale nelle applicazioni automobilistiche, industriali ed elettriche.
Che il tuo progetto preveda un set di ingranaggi ad alta velocità, una boccola termicamente stabile o un componente strutturale automobilistico, i principi delineati in questa guida ti aiuteranno ad affrontare il processo di selezione con fiducia. La chiave è guardare oltre le capacità superficiali ed esaminare le discipline tecniche di fondo—gestione termica, controllo dell'umidità, strategia dei percorsi utensile e sistemi di qualità—che distinguono i partner di lavorazione eccezionali dagli altri.
Pronto a iniziare il tuo progetto di lavorazione del Nylon 66?
Jucheng Precision riunisce le competenze tecniche, le certificazioni di qualità e le capacità sui materiali necessarie per una lavorazione affidabile del lavorazione meccanica del nylon 66. Con le certificazioni IATF 16949 e ISO 13485, attrezzature CNC avanzate e protocolli documentati di gestione dell'umidità, Jucheng fornisce componenti che rimangono entro tolleranza dal reparto produttivo fino all'assemblaggio finale.
Contatta oggi stesso Jucheng Precision per discutere i tuoi nylon 66 requisiti di lavorazione, richiedere un preventivo o saperne di più sulle loro complete capacità nelle materie plastiche ingegneristiche.