
Ce guide suit un passage du schéma à l'intersection percée, à l'ébavurage, à la fermeture, au nettoyage et à l'essai. Il s'applique aux collecteurs hydrauliques, pneumatiques, gaz, de liquide de refroidissement et de fluides de procédé, tandis que les matériaux réels et les limites d'essai restent spécifiques au projet.
Traduire le schéma en géométrie solide
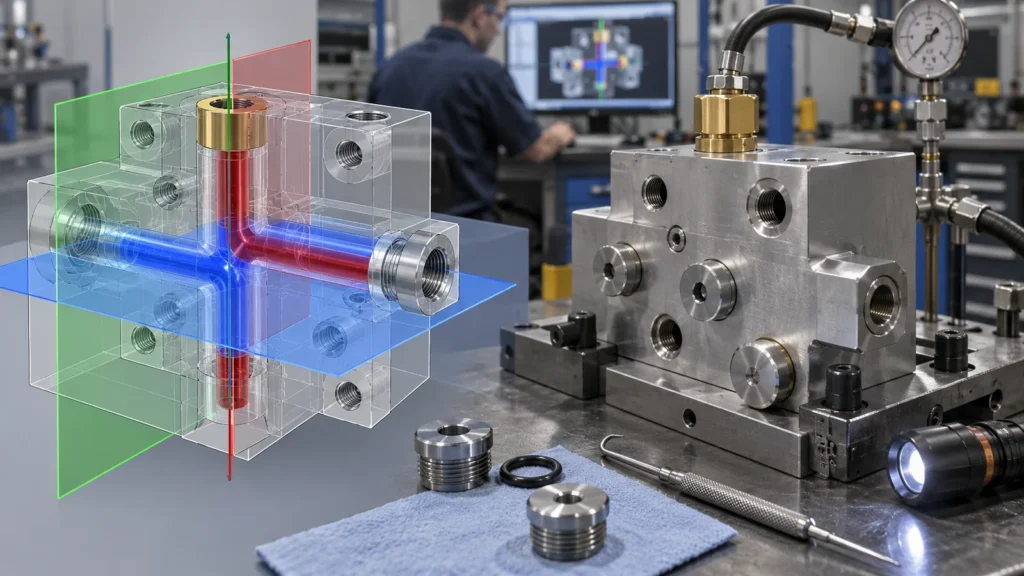
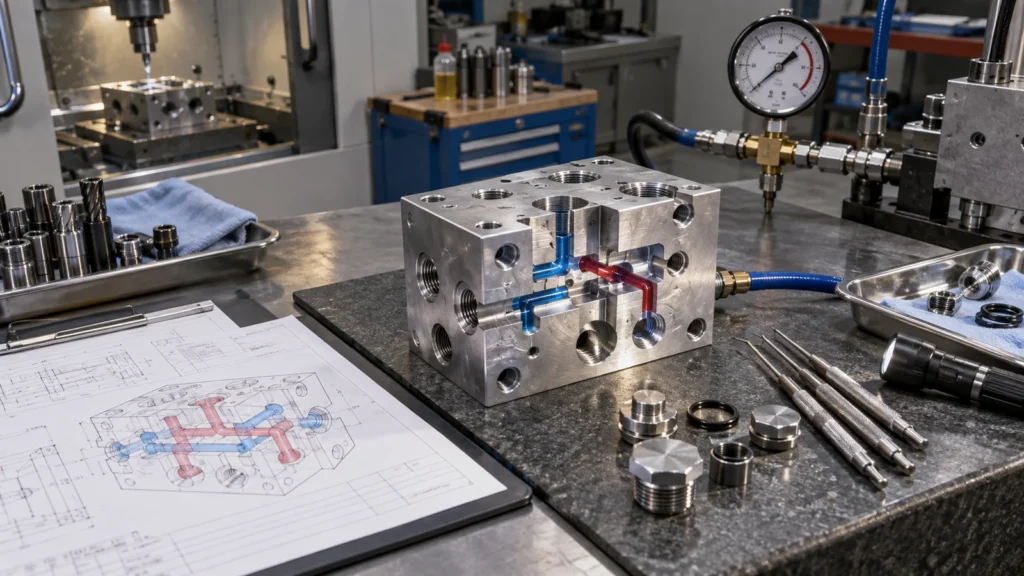
 Créez une carte circuit-caractéristique reliant chaque orifice, passage percé, cavité de vanne, bouchon, restricteur, capteur et interface de montage au schéma fluidique. Vérifiez que les passages ne se raccordent que là où cela est prévu et que les pointes de foret, les profondeurs de filetage et les bouchons n'obstruent pas un autre circuit.
Utilisez des vues en coupe ou une revue CAO transparente pour la géométrie cachée. Identifiez l'entrée et la sortie du foret, l'accès pour l'ébavurage, l'accès pour l'inspection, le flux de nettoyage et la méthode de fermeture. Un changement de tracé qui économise un montage peut créer une bavure inaccessible ou une paroi fragile.
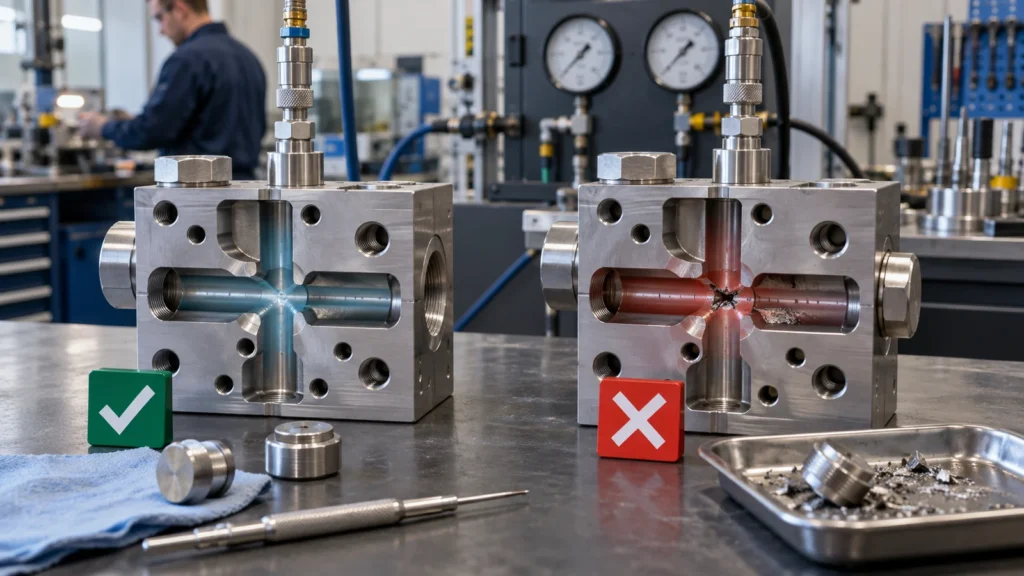
Les intersections de trous croisés créent un risque caché
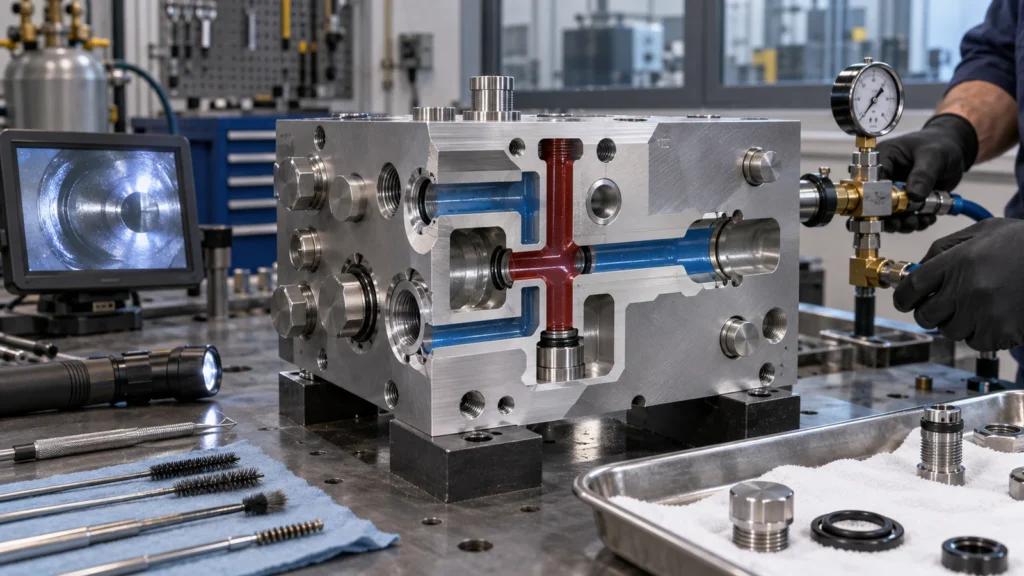
Lorsqu'un foret débouche dans un autre passage, il peut former une bavure, un chapeau ou une arête vive difficile d'accès. L'état de l'outil, l'avance, la géométrie du foret, la matière, l'angle et la position de l'intersection influencent le résultat. Planifiez la séquence de perçage et la méthode d'ébavurage avant l'usinage.
Les méthodes possibles incluent l'accès mécanique, les outils spécialisés pour trous croisés, le flux abrasif, les procédés thermiques ou électrochimiques et le travail manuel contrôlé, mais leur pertinence dépend de la matière, de la taille, de la propreté et de l'exigence d'arête. Le dessin doit définir l'état fonctionnel de l'arête là où la matière libre ou la perturbation d'écoulement importe.
L'inspection peut nécessiter des boroscopes, un rinçage contrôlé, des échantillons de validation sectionnés, des contrôles de débit ou une qualification de procédé. L'accès visuel depuis une ouverture ne prouve pas chaque intersection interne.
Les références doivent servir les orifices et le montage
 La position des orifices importe souvent par rapport aux faces de montage, aux cavités de valve, aux connecteurs et à la tuyauterie externe. Établissez un système de références fonctionnelles qui représente l'installation. Regroupez les cavités et les faces d'étanchéité associées dans des montages qui préservent la position et l'orientation.
Le perçage profond peut dériver, et les trous sécants peuvent amplifier l'erreur de position. Examinez le rapport diamètre/profondeur, le guidage du foret, la condition de percée et la paroi restante. Si la position d'un passage est plus importante qu'une cote externe, le dessin doit communiquer cette relation.
Les caractéristiques d'étanchéité nécessitent des zones de procédé protégées
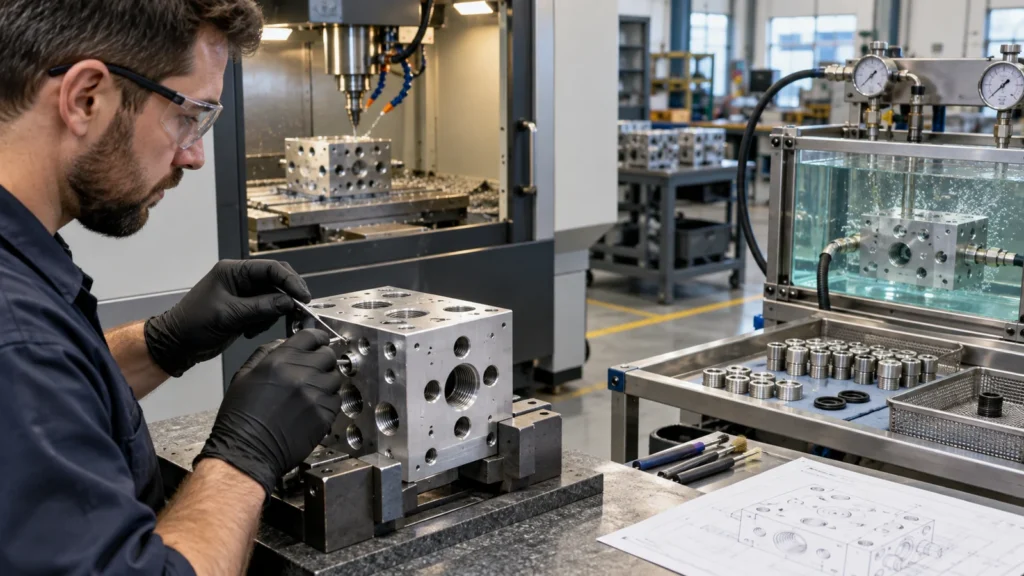 Les gorges de joint torique, les joints faciaux, les filetages coniques ou droits, les sièges de valve, les lamages et les alésages de bouchon dépendent de la géométrie, de la texture, de l'état des arêtes et de la propreté. Marquez les zones d'étanchéité et protégez-les des marques de mandrin, du mélange, du sablage, des rayures et de l'accumulation de revêtement.
Le matériau suit le fluide et les contraintes de pression
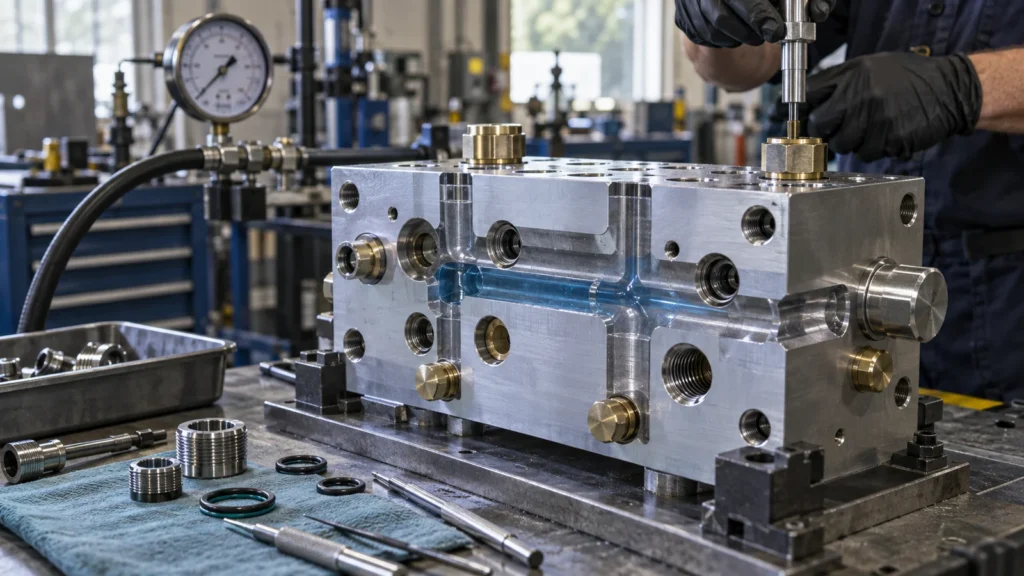 L'aluminium, l'acier inoxydable, le laiton, les plastiques techniques et d'autres matériaux offrent des comportements différents en matière de corrosion, de masse, de résistance, de température, d'usure et de propreté. La sélection dépend de la compatibilité avec le fluide, de la pression, de l'environnement, de l'assemblage, de la finition, de la durabilité des filetages et des réglementations.
Le traitement de surface peut améliorer la résistance à la corrosion ou à l'usure, mais peut affecter les filetages, les joints, la conductivité et la propreté. Masquer ou usiner après finition les interfaces sélectionnées selon les besoins. Pour les collecteurs en plastique, le fluage, l'humidité, la dilatation thermique et la stratégie de filetage méritent un examen spécifique.
La propreté doit être vérifiable
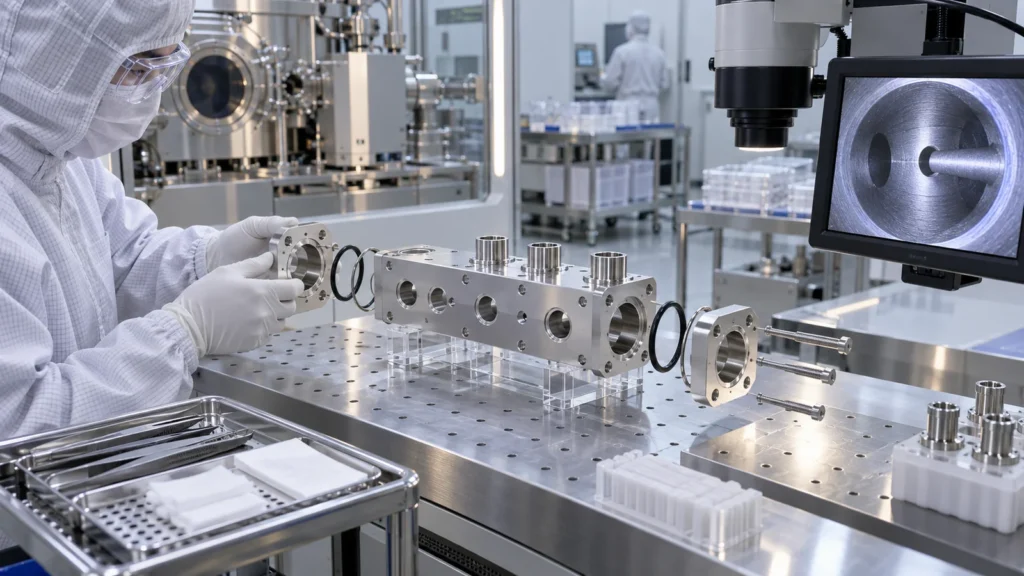 Définir les particules ou résidus acceptables, la chimie de nettoyage, le sens du rinçage, le séchage, l'inspection et l'emballage. Les culs-de-sac cachés et les passages borgnes peuvent retenir des copeaux ou du liquide. Des bouchons temporaires et des capuchons d'expédition doivent empêcher la recontamination sans libérer de matière.
Le nettoyage ne peut pas remplacer le contrôle des bavures en amont. Vérifier les intersections difficiles avant la fermeture et protéger l'état nettoyé pendant les essais d'étanchéité et la manutention. Le plan qualité doit relier l'identité du lot, l'état de propreté et les enregistrements d'essai.
Élaborer une matrice d'essais, pas un essai d'étanchéité générique unique
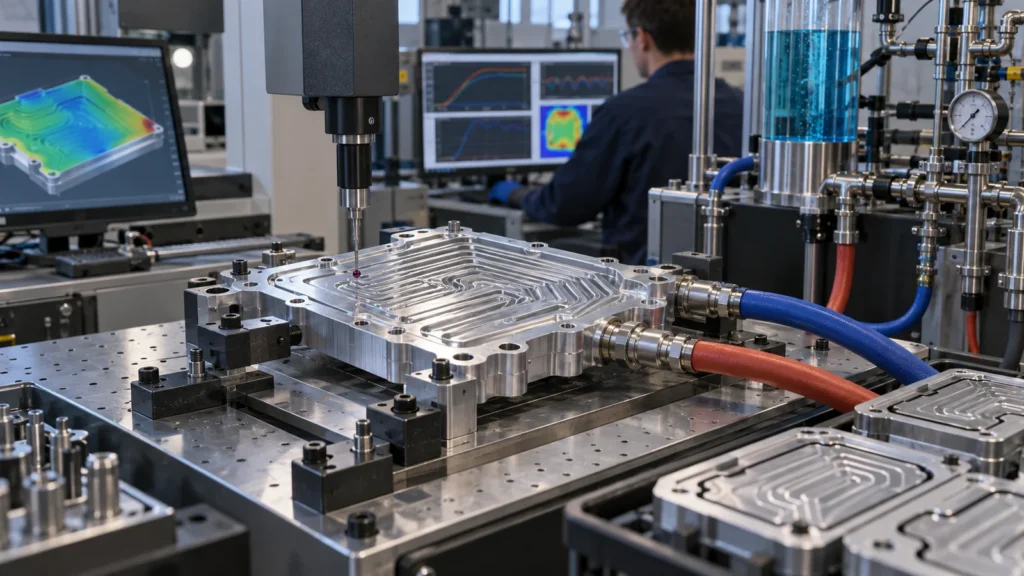 Différents essais répondent à différentes questions. L'essai de résistance vérifie l'intégrité structurelle dans une condition définie. L'essai d'étanchéité externe vérifie les fuites aux frontières. L'essai d'isolement des circuits vérifie les communications internes non intentionnelles. L'essai de débit ou de perte de charge vérifie le comportement des passages. L'essai fonctionnel des vannes vérifie les performances assemblées.
Spécifier le milieu, la pression, la température, la stabilisation, la durée, le raccordement, la fuite ou variation de pression admissible et les contrôles de sécurité selon les exigences du programme. Confirmer si l'essai a lieu avant ou après la finition, les bouchons, les vannes ou le nettoyage. Ne pas copier une valeur d'essai d'un autre collecteur.
Liste de contrôle pour la demande de devis d'un collecteur
Ce plan axé sur les défaillances complète l'article applications de l'usinage CNC principal pour le matériel de contrôle des fluides.
FAQ sur l'usinage des collecteurs
Non. Le rinçage peut éliminer les débris libres mais peut ne pas retirer les bavures adhérentes. Prévenez, ébavurez et vérifiez les intersections au moyen d'un processus qualifié.
Tous les passages du collecteur doivent-ils être testés sous pression ensemble ?
Pas toujours. Un test commun peut manquer les fuites croisées internes. La matrice doit isoler les circuits où une communication non intentionnelle présente un risque.
L'anodisation peut-elle couvrir les passages internes ?
La couverture et l'effet dépendent de l'accès du procédé, de la chimie, de la géométrie et de la spécification. Confirmez le traitement interne, le masquage, le rinçage et l'impact dimensionnel avec le finisseur.