
L'ISO 16232 est une norme pour véhicules routiers qui permet de déterminer et de documenter la contamination particulaire sur les composants et systèmes fonctionnellement pertinents. Pour une pièce usinée, le point de départ utile n'est pas “ rendez-la propre ”. Le plan ou la spécification d'achat doit définir l'exigence de propreté, la méthode d'extraction et d'analyse, la base de déclaration et qui est responsable de démontrer la conformité.
La liste actuelle de l'ISO identifie l'ISO 16232:2018 comme publiée et indique qu'elle a été confirmée en 2024, tout en montrant qu'une révision est en cours d'élaboration. Vérifiez le statut en vigueur de la norme et l'édition exigée par le client avant de diffuser un plan. La norme ne fixe pas une limite universelle de particules pour chaque composant.
Ce à quoi une exigence de propreté doit répondre
Une spécification de propreté technique concerne les particules susceptibles d'interférer avec la fonction d'un composant. Elle diffère de l'aspect, du contrôle du film d'huile ou d'une déclaration générale selon laquelle une pièce doit être “ propre ”. Le concepteur du système détermine quelle contamination peut affecter la pièce et quelle limite est appropriée. Un fournisseur d'usinage ne doit pas inventer cette limite à partir de la taille de la pièce ou de l'étiquette sectorielle.
Spécifiez le composant ou la surface définie faisant l'objet de l'évaluation, la taille de particule ou les critères de classification pertinents, la limite d'acceptation et la base de déclaration, ainsi que la procédure d'essai convenue. Si les résultats sont normalisés par surface, par masse ou par composant, indiquez-le explicitement et utilisez la même base pour l'échantillonnage et l'acceptation. Définissez également le lot et la sélection des échantillons ; un résultat ne peut pas représenter la production si les pièces testées ne représentent pas le lot libéré.
Séparer le nettoyage de process du test de propreté
L'usinage, l'ébavurage, le lavage, le séchage, la manutention et l'emballage peuvent chacun affecter la contamination particulaire. Une opération de nettoyage est une étape de process ; un test de propreté est une preuve concernant un spécimen et une méthode définis. Réussir un contrôle visuel ou un test par essuyage n'établit pas automatiquement la conformité à une exigence quantitative d'extraction et d'analyse. Inversement, un résultat d'essai ne décrit que l'état et la méthode testés ; il ne garantit pas que la manutention ultérieure préservera cet état.
Le dossier d'achat doit attribuer les responsabilités tout au long de la chaîne. Le propriétaire du plan définit la limite fonctionnelle et la règle d'acceptation. Le fournisseur d'usinage identifie les opérations et les points de manutention susceptibles d'introduire des particules. Un laboratoire qualifié ou un prestataire d'essai convenu réalise l'analyse spécifiée lorsque cela est requis. Le destinataire vérifie l'identité du lot et les enregistrements par rapport à la commande. Si ces rôles ne sont pas clairs, un fournisseur peut chiffrer une étape de lavage sans savoir quelles preuves le client attend.
Transformer l'exigence en une annotation vérifiable
- Définir la fonction. Expliquez ce que la limite de particules protège—comme un circuit de fluide, une vanne, un roulement ou un assemblage sensible—sans substituer une étiquette générique de “ salle blanche ” à un critère mesurable.
- Nommer le document de référence. Indiquez l'édition de la norme, la spécification client et toute procédure approuvée qui régit l'extraction, l'analyse et l'acceptation.
- Fixer la limite avec le propriétaire du système. Utilisez les conditions d'utilisation du composant et le risque système ; l'ISO 16232 fournit des méthodes et une structure de rapport, pas un tableau de limites universel.
- Définissez l'échantillonnage et les enregistrements. Identifiez les limites de lot, la quantité d'échantillons ou la méthode de sélection, les unités de résultat, les champs du rapport et les enregistrements qui accompagnent l'expédition.
- Protégez l'état testé. Spécifiez la manutention et l'emballage après le nettoyage afin qu'un résultat conforme ne soit pas compromis avant l'installation.
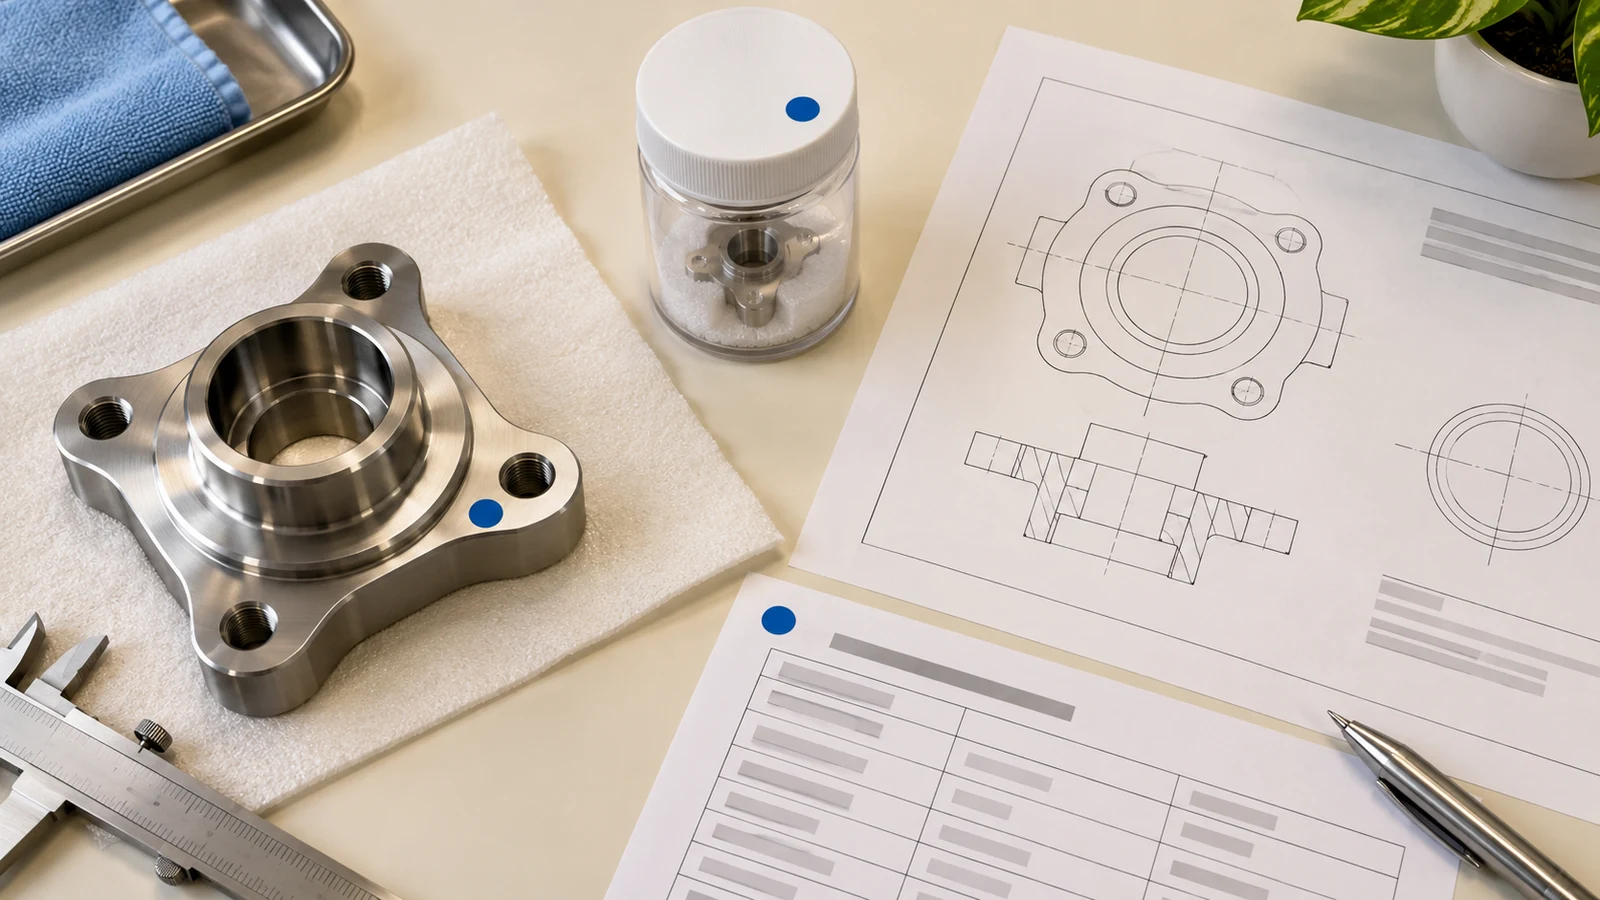
Ne confondez pas la propreté particulaire avec les films tels que l'huile ou la graisse. Le domaine d'application déclaré de l'ISO exclut la contamination par film et les méthodes visuelles ou par essuyage non quantifiables comme substituts à son inspection de propreté définie. Si les résidus de film importent aussi, spécifiez cette exigence et son essai séparément.
Distinguez les exigences d'emballage et d'inspection
Le contrôle de la propreté se poursuit après l'essai. Les pièces peuvent acquérir de nouvelles particules par contact, abrasion, emballage desserré ou mauvaise manutention. Le guide d'emballage des pièces CNC couvre la protection et la manutention à l'expédition ; cet article axé sur la norme traite de la façon de définir et de documenter la propreté particulaire. Une instruction d'emballage doit préserver l'état requis, et non remplacer le plan d'acceptation de la propreté.
Pour les enregistrements dimensionnels et matière, reliez le rapport de propreté au même numéro de pièce, à la même révision de plan, au même lot et à la même identité d'expédition. Le guide de traçabilité du site explique comment les enregistrements peuvent rester liés aux pièces livrées. Ne revendiquez pas la conformité à l'ISO 16232 à moins que la méthode spécifiée, les critères et les preuves requises n'aient été réellement suivis.