
ISO 16232 es una norma para vehículos de carretera destinada a determinar y documentar la contaminación por partículas en componentes y sistemas funcionalmente relevantes. Para una pieza mecanizada, el punto de partida útil no es “hacerla limpia”. El plano o la especificación de compra debe definir el requisito de limpieza, el método de extracción y análisis, la base de notificación y quién es responsable de demostrar la conformidad.
El listado actual de ISO identifica la ISO 16232:2018 como publicada y señala que fue confirmada en 2024, a la vez que muestra que hay una revisión en desarrollo. Verifique el estado vigente de la norma y la edición exigida por el cliente antes de liberar un plano. La norma no establece un límite universal de partículas para todos los componentes.
Qué debe responder un requisito de limpieza
Una especificación de limpieza técnica trata sobre las partículas que podrían interferir con la función de un componente. Es diferente de la apariencia, el control de la película de aceite o una declaración general de que una pieza debe estar “limpia”. El diseñador del sistema determina qué contaminación puede afectar a la pieza y qué límite es apropiado. Un proveedor de mecanizado no debe inventar ese límite a partir del tamaño de la pieza o de la etiqueta del sector.
Especifique el componente o la superficie definida objeto de evaluación, el tamaño de partícula o los criterios de clasificación pertinentes, el límite de aceptación y la base de notificación, y el procedimiento de ensayo acordado. Si los resultados se normalizan por área, masa o componente, indíquelo explícitamente y utilice la misma base para el muestreo y la aceptación. Defina también el lote y la selección de muestras; un resultado no puede representar la producción si las piezas ensayadas no representan el lote liberado.
Separe la limpieza del proceso del ensayo de limpieza
El mecanizado, el desbarbado, el lavado, el secado, la manipulación y el embalaje pueden afectar cada uno a la contaminación por partículas. Una operación de limpieza es una etapa del proceso; un ensayo de limpieza es evidencia sobre una muestra y un método definidos. Superar una inspección visual o un ensayo de frotis no establece automáticamente el cumplimiento de un requisito cuantitativo de extracción y análisis. A la inversa, un resultado de ensayo solo describe la condición y el método ensayados; no garantiza que la manipulación posterior preserve ese estado.
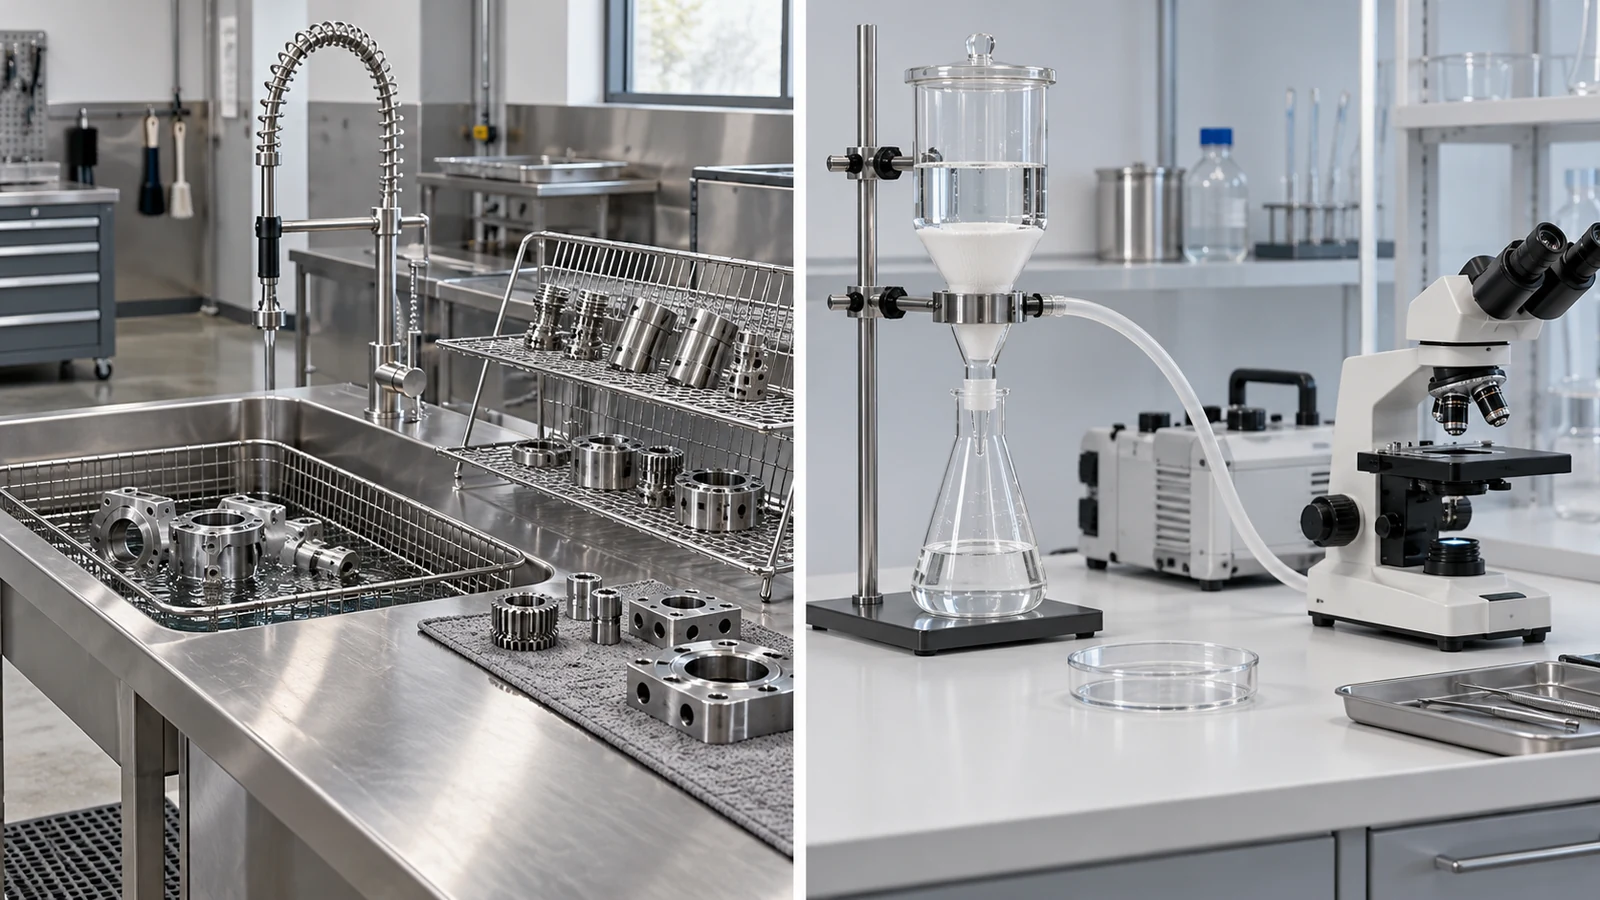
El paquete de compra debe asignar responsabilidades a lo largo de la cadena. El propietario del plano define el límite funcional y la regla de aceptación. El proveedor de mecanizado identifica las operaciones y los puntos de manipulación que pueden introducir partículas. Un laboratorio cualificado o un proveedor de ensayos acordado realiza el análisis especificado cuando se requiera. La parte receptora verifica la identidad del lote y los registros frente al pedido. Si esas funciones no están claras, un proveedor puede cotizar una etapa de lavado sin saber qué evidencia espera el cliente.
Convierta el requisito en una indicación verificable
- Defina la función. Explique qué protege el límite de partículas —como una trayectoria de fluido, una válvula, un rodamiento o un conjunto sensible— sin sustituir un criterio medible por una etiqueta genérica de “sala limpia”.
- Indique el documento rector. Indique la edición de la norma, la especificación del cliente y cualquier procedimiento aprobado que controle la extracción, el análisis y la aceptación.
- Establezca el límite con el propietario del sistema. Utilice las condiciones de uso del componente y el riesgo del sistema; ISO 16232 proporciona métodos y una estructura de informes, no una tabla de límites universal.
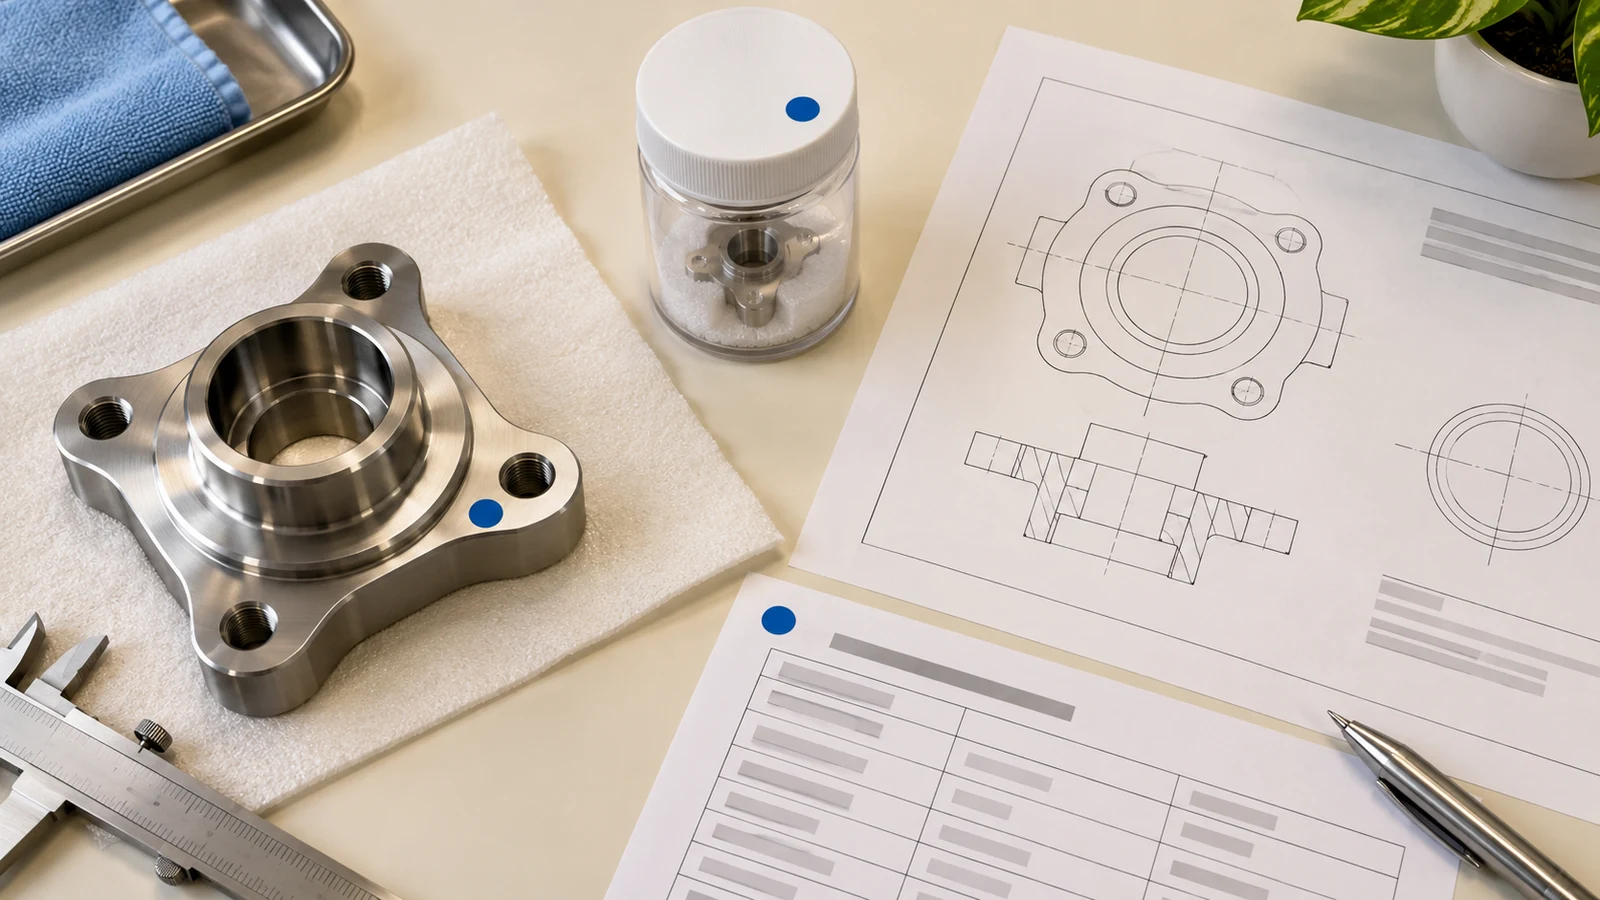
- Defina el muestreo y los registros. Identifique los límites de lote, la cantidad de muestra o el método de selección, las unidades de resultado, los campos del informe y los registros que acompañan al envío.
- Proteja el estado probado. Especifique la manipulación y el embalaje después de la limpieza para que un resultado aprobado no se vea comprometido antes de la instalación.
No confunda la limpieza de partículas con películas como aceite o grasa. El alcance declarado de ISO excluye la contaminación por películas y los métodos visuales o de frotis no cuantificables como sustitutos de su inspección de limpieza definida. Si la residencia de película también es importante, especifique ese requisito y su prueba por separado.
Mantenga distintos los requisitos de embalaje e inspección
El control de limpieza continúa después de la prueba. Las piezas pueden adquirir nuevas partículas por contacto, abrasión, embalaje suelto o manipulación deficiente. La guía de embalaje de piezas CNC aborda la protección y la manipulación del envío; este artículo centrado en la norma trata cómo definir y documentar la limpieza de partículas. Una instrucción de embalaje debe preservar el estado requerido, no reemplazar el plan de aceptación de limpieza.
Para los registros dimensionales y de material, vincule el informe de limpieza con el mismo número de pieza, revisión del plano, lote e identidad del envío. La guía de trazabilidad del sitio explica cómo los registros pueden mantenerse vinculados a las piezas entregadas. No declare conformidad con ISO 16232 a menos que se hayan seguido realmente el método especificado, los criterios y la evidencia requerida.