
ISO 16232 ist eine Straßenfahrzeugnorm zur Bestimmung und Dokumentation partikulärer Verunreinigungen auf funktionsrelevanten Komponenten und Systemen. Für ein bearbeitetes Teil ist der sinnvolle Ausgangspunkt nicht “mach es sauber”. Die Zeichnung oder Einkaufsspezifikation muss die Sauberkeitsanforderung, das Extraktions- und Analyseverfahren, die Berichtsgrundlage und die Verantwortlichkeit für den Konformitätsnachweis festlegen.
Die aktuelle ISO-Listung führt ISO 16232:2018 als veröffentlicht und gibt an, dass sie 2024 bestätigt wurde, während gleichzeitig eine Überarbeitung in Entwicklung angezeigt wird. Prüfen Sie den aktuellen Status der Norm und die vom Kunden geforderte Ausgabe, bevor Sie eine Zeichnung freigeben. Die Norm legt keinen einheitlichen Partikelgrenzwert für jede Komponente fest.
Was eine Sauberkeitsanforderung beantworten muss
Eine technische Sauberkeitsspezifikation betrifft Partikel, die die Funktion einer Komponente beeinträchtigen könnten. Sie unterscheidet sich vom Erscheinungsbild, der Ölfilmkontrolle oder einer allgemeinen Aussage, dass ein Teil “sauber” sein soll. Der Systemkonstrukteur legt fest, welche Verunreinigung das Teil beeinflussen kann und welcher Grenzwert angemessen ist. Ein Zerspanungszulieferer sollte diesen Grenzwert nicht aus der Größe oder der Branchenbezeichnung des Teils ableiten.
Geben Sie die zu bewertende Komponente oder definierte Oberfläche, die relevanten Partikelgrößen- oder Klassifizierungskriterien, den Annahmegrenzwert und die Berichtsgrundlage sowie das vereinbarte Prüfverfahren an. Wenn Ergebnisse auf Fläche, Masse oder Komponente normiert werden, sagen Sie dies ausdrücklich und verwenden Sie dieselbe Grundlage für Probenahme und Annahme. Definieren Sie auch Los und Probenauswahl; ein Ergebnis kann die Produktion nicht repräsentieren, wenn die geprüften Teile nicht das freigegebene Los repräsentieren.
Prozessreinigung von Sauberkeitsprüfung trennen
Zerspanung, Entgraten, Waschen, Trocknen, Handhabung und Verpackung können jeweils die Partikelverunreinigung beeinflussen. Ein Reinigungsschritt ist ein Prozessschritt; eine Sauberkeitsprüfung ist ein Nachweis über einen definierten Prüfling und ein Verfahren. Das Bestehen einer Sichtprüfung oder eines Wipe-Tests belegt nicht automatisch die Konformität mit einer quantitativen Extraktions- und Analyseanforderung. Umgekehrt beschreibt ein Prüfergebnis nur den geprüften Zustand und das Verfahren; es garantiert nicht, dass die spätere Handhabung diesen Zustand erhält.
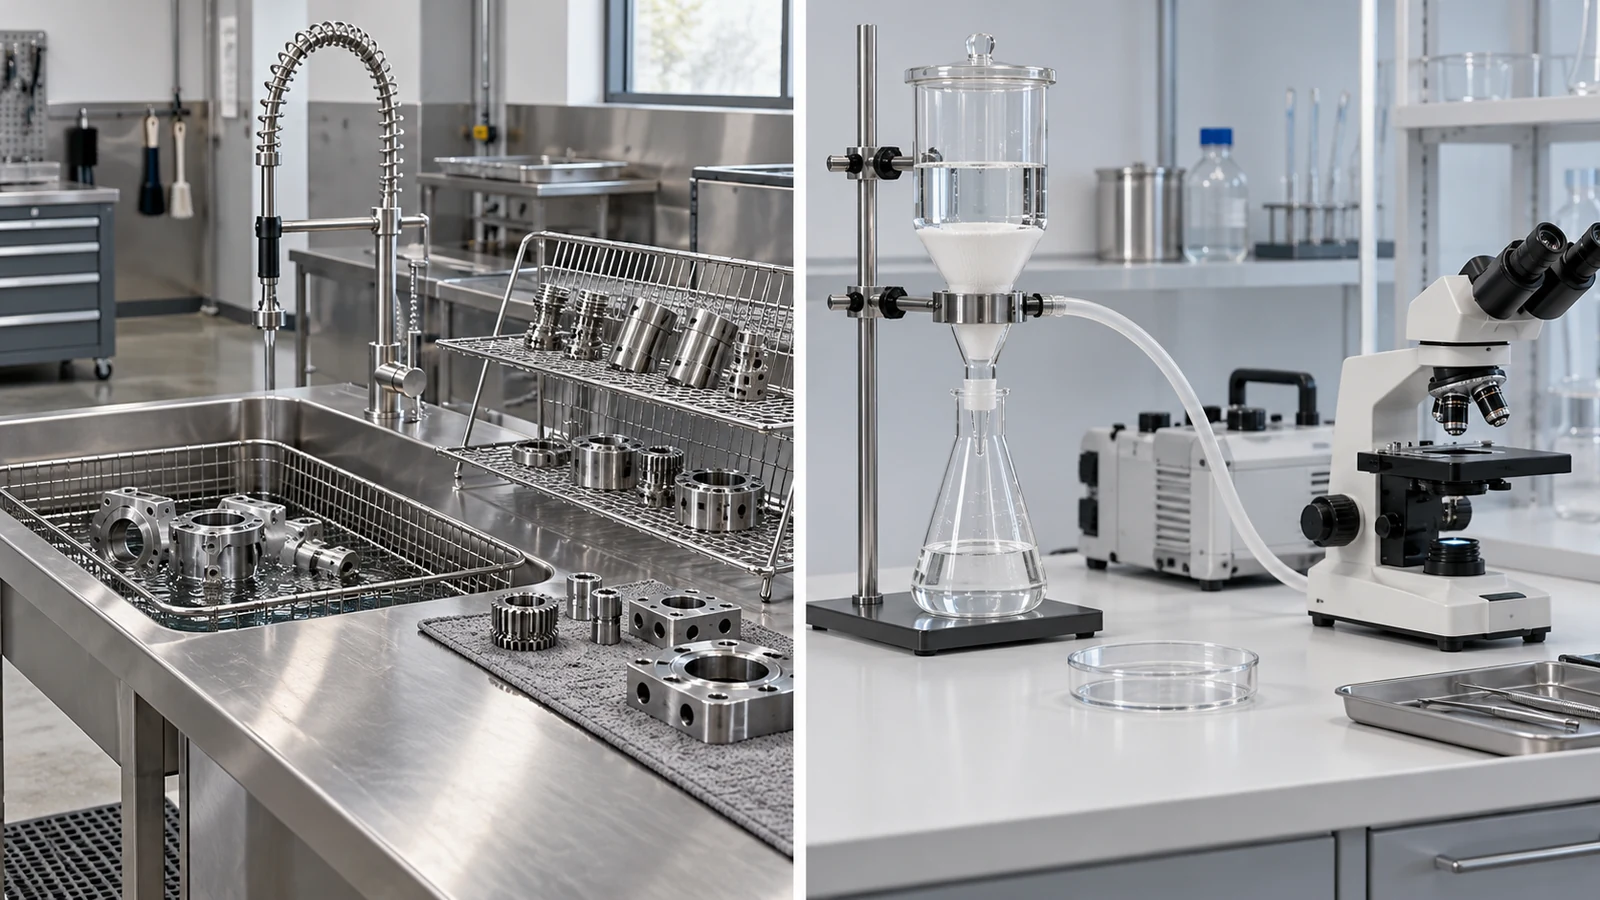
Das Beschaffungspaket sollte die Verantwortung über die Kette hinweg zuweisen. Der Zeichnungsinhaber legt den funktionalen Grenzwert und die Annahmeregel fest. Der Zerspanungszulieferer identifiziert die Vorgänge und Handhabungspunkte, die Partikel einbringen können. Ein qualifiziertes Labor oder ein vereinbarter Prüfdienstleister führt die spezifizierte Analyse durch, wo dies erforderlich ist. Die empfangende Partei verifiziert Losidentität und Aufzeichnungen gegen die Bestellung. Sind diese Rollen unklar, kann ein Zulieferer einen Waschschritt anbieten, ohne zu wissen, welchen Nachweis der Kunde erwartet.
Die Anforderung in eine verifizierbare Angabe umwandeln
- Funktion definieren. Erläutern Sie, was der Partikelgrenzwert schützt – etwa einen Fluidweg, ein Ventil, ein Lager oder eine empfindliche Baugruppe –, ohne eine allgemeine “Reinraum”-Bezeichnung an die Stelle eines messbaren Kriteriums zu setzen.
- Das maßgebliche Dokument benennen. Geben Sie die Normausgabe, die Kundenspezifikation und jedes genehmigte Verfahren an, das Extraktion, Analyse und Annahme regelt.
- Legen Sie den Grenzwert mit dem Systemeigentümer fest. Verwenden Sie die Einsatzbedingungen der Komponente und das Systemrisiko; ISO 16232 bietet Methoden und eine Berichtsstruktur, keine universelle Grenzwerttabelle.
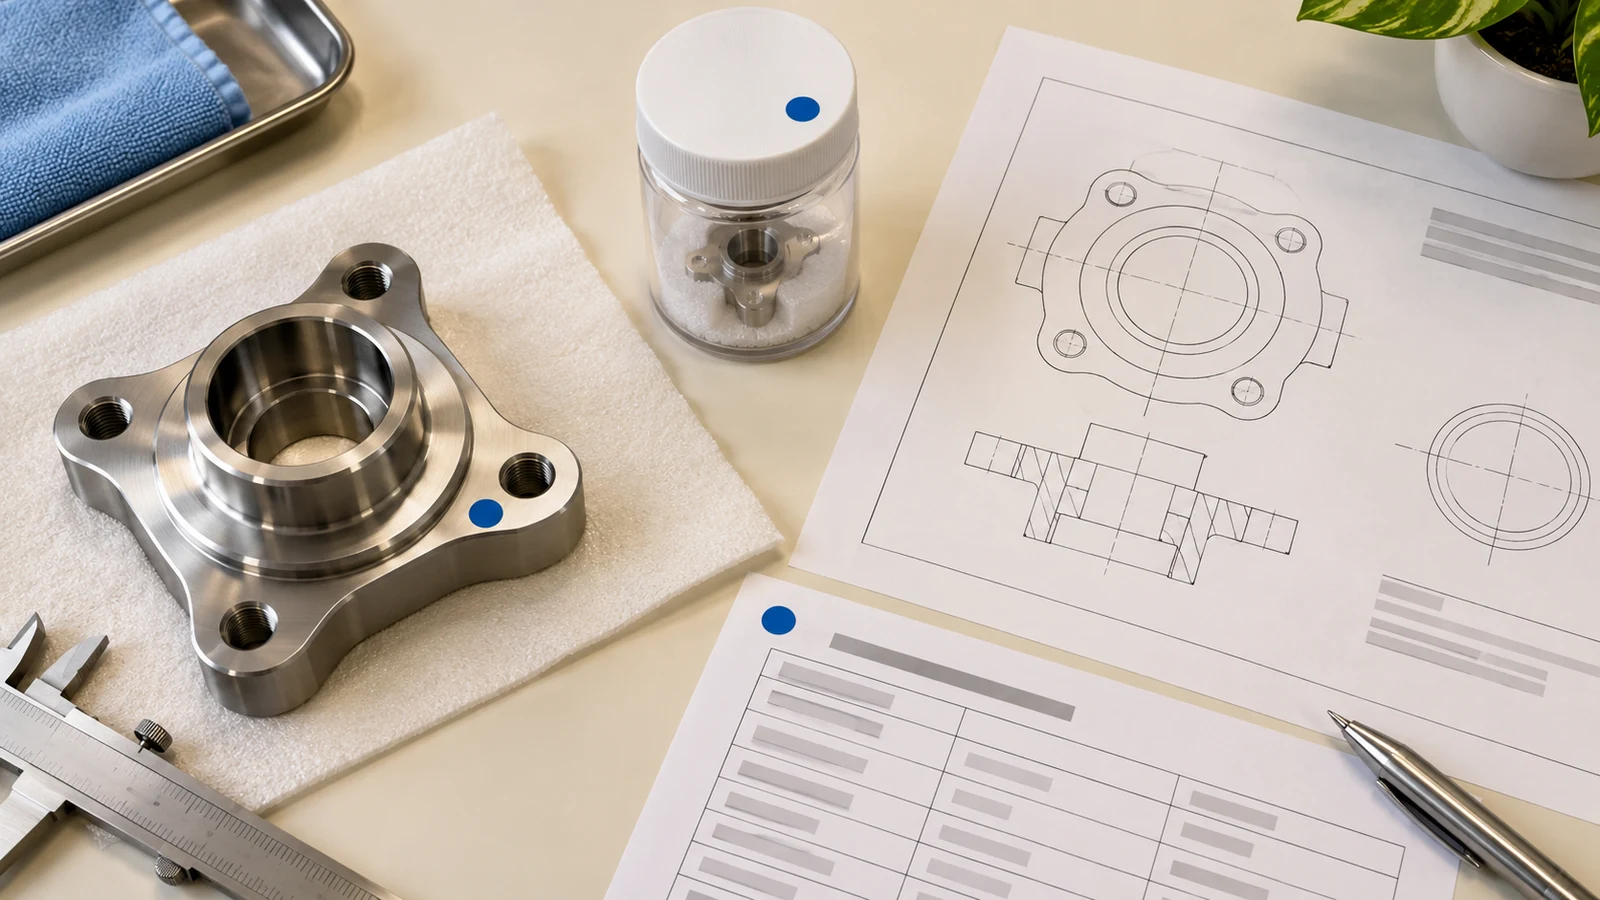
- Definieren Sie Probenahme und Aufzeichnungen. Legen Sie Losgrenzen, Probenmenge oder Auswahlverfahren, Ergebniseinheiten, Berichtsfelder und die Aufzeichnungen fest, die mit der Lieferung mitgeführt werden.
- Schützen Sie den geprüften Zustand. Legen Sie Handhabung und Verpackung nach der Reinigung so fest, dass ein bestandenes Ergebnis vor der Montage nicht beeinträchtigt wird.
Verwechseln Sie partikuläre Sauberkeit nicht mit Filmen wie Öl oder Fett. Der angegebene Geltungsbereich der ISO schließt Filmverunreinigungen sowie nicht quantifizierbare visuelle oder Wischmethoden als Ersatz für die definierte Sauberkeitsprüfung aus. Wenn auch Filmrückstände relevant sind, legen Sie diese Anforderung und ihre Prüfung separat fest.
Verpackungs- und Prüfanforderungen getrennt halten
Die Sauberkeitskontrolle setzt sich nach der Prüfung fort. Teile können durch Kontakt, Abrieb, lose Verpackung oder unsachgemäße Handhabung neue Partikel aufnehmen. Der Leitfaden zur Verpackung von CNC-Teilen behandelt Schutz und Versandhandhabung; dieser normorientierte Artikel befasst sich damit, wie partikuläre Sauberkeit definiert und dokumentiert wird. Eine Verpackungsanweisung sollte den geforderten Zustand bewahren, nicht den Sauberkeitsabnahmeplan ersetzen.
Verknüpfen Sie für Maß- und Werkstoffaufzeichnungen den Sauberkeitsbericht mit derselben Teilenummer, Zeichnungsrevision, demselben Los und derselben Versandidentität. Der Rückverfolgbarkeitsleitfaden der Website erläutert, wie Aufzeichnungen mit den gelieferten Teilen verknüpft bleiben können. Beanspruchen Sie keine ISO-16232-Konformität, es sei denn, die festgelegte Methode, die Kriterien und die erforderlichen Nachweise wurden tatsächlich eingehalten.