
ISO 16232 è una norma per veicoli stradali che stabilisce e documenta la contaminazione particellare su componenti e sistemi funzionalmente rilevanti. Per un pezzo lavorato meccanicamente, il punto di partenza utile non è “renderlo pulito”. Il disegno o la specifica di acquisto deve definire il requisito di pulizia, il metodo di estrazione e analisi, la base di rendicontazione e chi è responsabile di dimostrare la conformità.
L'attuale elenco ISO identifica la ISO 16232:2018 come pubblicata e afferma che è stata confermata nel 2024, mostrando anche che è in sviluppo una revisione. Verificare lo stato attuale della norma e l'edizione richiesta dal cliente prima di rilasciare un disegno. La norma non stabilisce un limite universale di particelle per ogni componente.
Cosa deve rispondere un requisito di pulizia
Una specifica di pulizia tecnica riguarda le particelle che potrebbero interferire con la funzione di un componente. È diversa dall'aspetto, dal controllo del film d'olio o da un'affermazione generica che un pezzo debba essere “pulito”. Il progettista del sistema determina quale contaminazione può influire sul pezzo e quale limite sia appropriato. Un fornitore di lavorazioni meccaniche non dovrebbe inventare quel limite in base alle dimensioni del pezzo o all'etichetta del settore.
Specificare il componente o la superficie definita oggetto di valutazione, i criteri rilevanti di dimensione o classificazione delle particelle, il limite di accettazione e la base di rendicontazione, e la procedura di prova concordata. Se i risultati sono normalizzati per area, massa o componente, dichiararlo esplicitamente e utilizzare la stessa base per il campionamento e l'accettazione. Definire anche il lotto e la selezione del campione; un risultato non può rappresentare la produzione se i pezzi testati non rappresentano il lotto rilasciato.
Separare la pulizia di processo dal test di pulizia
Lavorazione meccanica, sbavatura, lavaggio, asciugatura, movimentazione e imballaggio possono ciascuno influire sulla contaminazione particellare. Un'operazione di pulizia è una fase di processo; un test di pulizia è una prova relativa a un provino e a un metodo definiti. Superare un controllo visivo o un test con panno non stabilisce automaticamente la conformità a un requisito quantitativo di estrazione e analisi. Viceversa, un risultato di prova descrive solo la condizione e il metodo testati; non garantisce che la successiva movimentazione preservi tale stato.
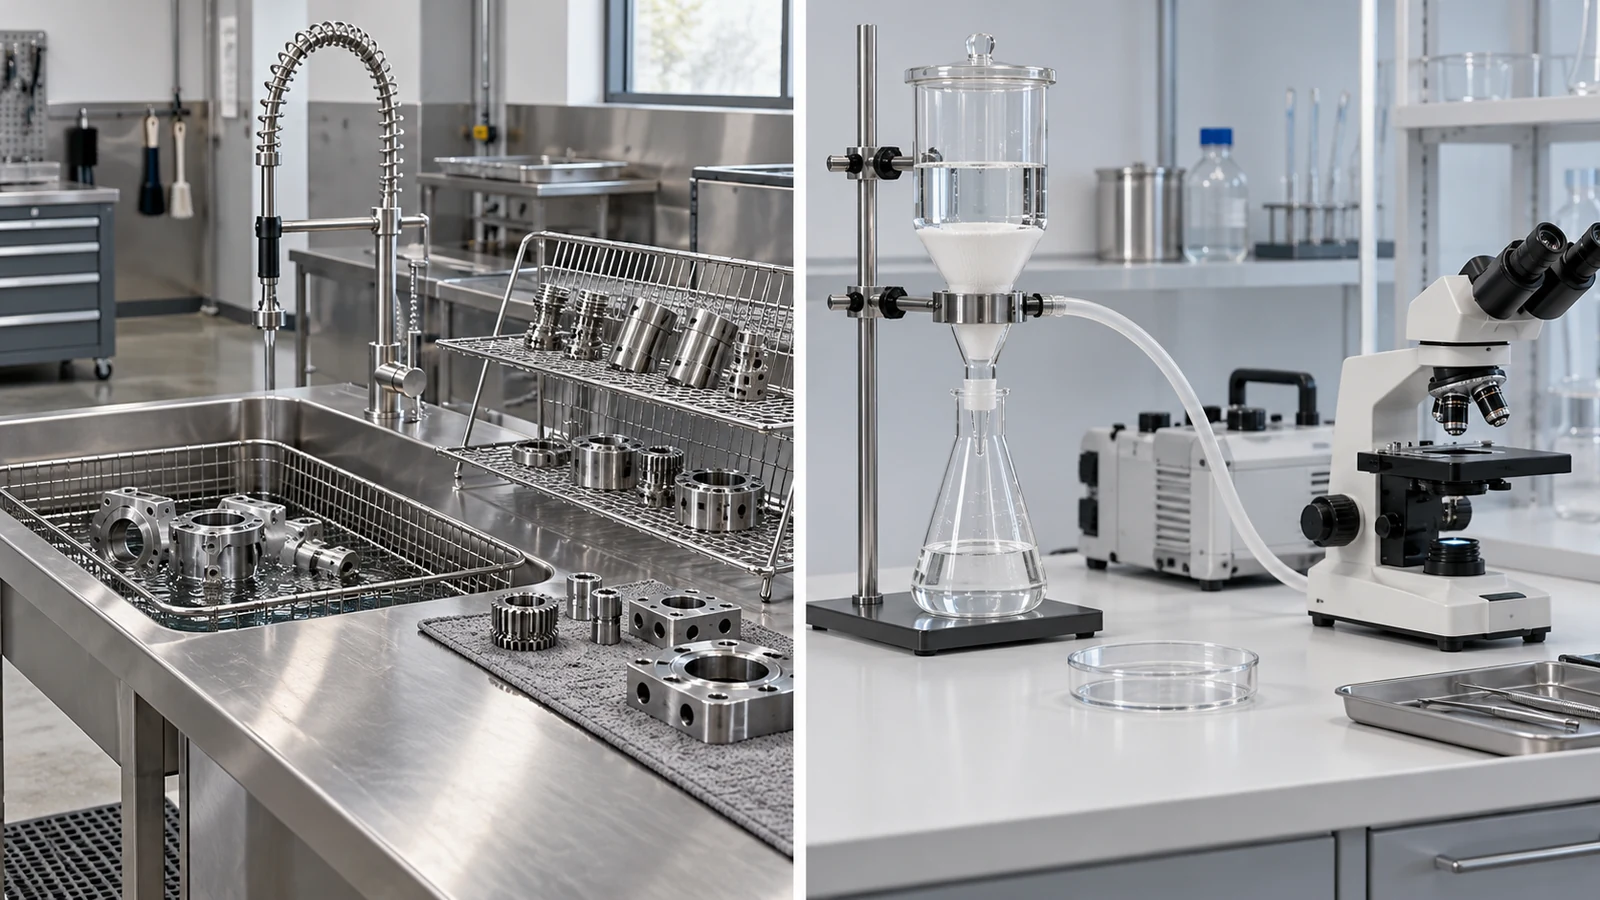
Il pacchetto di approvvigionamento dovrebbe assegnare le responsabilità lungo la catena. Il titolare del disegno definisce il limite funzionale e la regola di accettazione. Il fornitore di lavorazioni meccaniche identifica le operazioni e i punti di movimentazione che possono introdurre particelle. Un laboratorio qualificato o un fornitore di test concordato esegue l'analisi specificata ove richiesto. Il destinatario verifica l'identità del lotto e i registri rispetto all'ordine. Se tali ruoli non sono chiari, un fornitore potrebbe quotare una fase di lavaggio senza sapere quali prove il cliente si aspetta.
Trasformare il requisito in un'indicazione verificabile
- Definire la funzione. Spiegare cosa protegge il limite di particelle—come un percorso del fluido, una valvola, un cuscinetto o un assieme sensibile—senza sostituire un'etichetta generica di “sala pulita” a un criterio misurabile.
- Nominare il documento di riferimento. Indicare l'edizione della norma, la specifica del cliente e qualsiasi procedura approvata che controlla estrazione, analisi e accettazione.
- Impostare il limite con il proprietario del sistema. Utilizzare le condizioni d'uso del componente e il rischio del sistema; ISO 16232 fornisce metodi e struttura di rendicontazione, non una tabella universale di limiti.
- Definire il campionamento e i registri. Identificare i confini del lotto, la quantità di campioni o il metodo di selezione, le unità di risultato, i campi del rapporto e i registri che accompagnano la spedizione.
- Proteggere lo stato testato. Specificare la movimentazione e l'imballaggio dopo la pulizia in modo che un risultato conforme non venga compromesso prima dell'installazione.
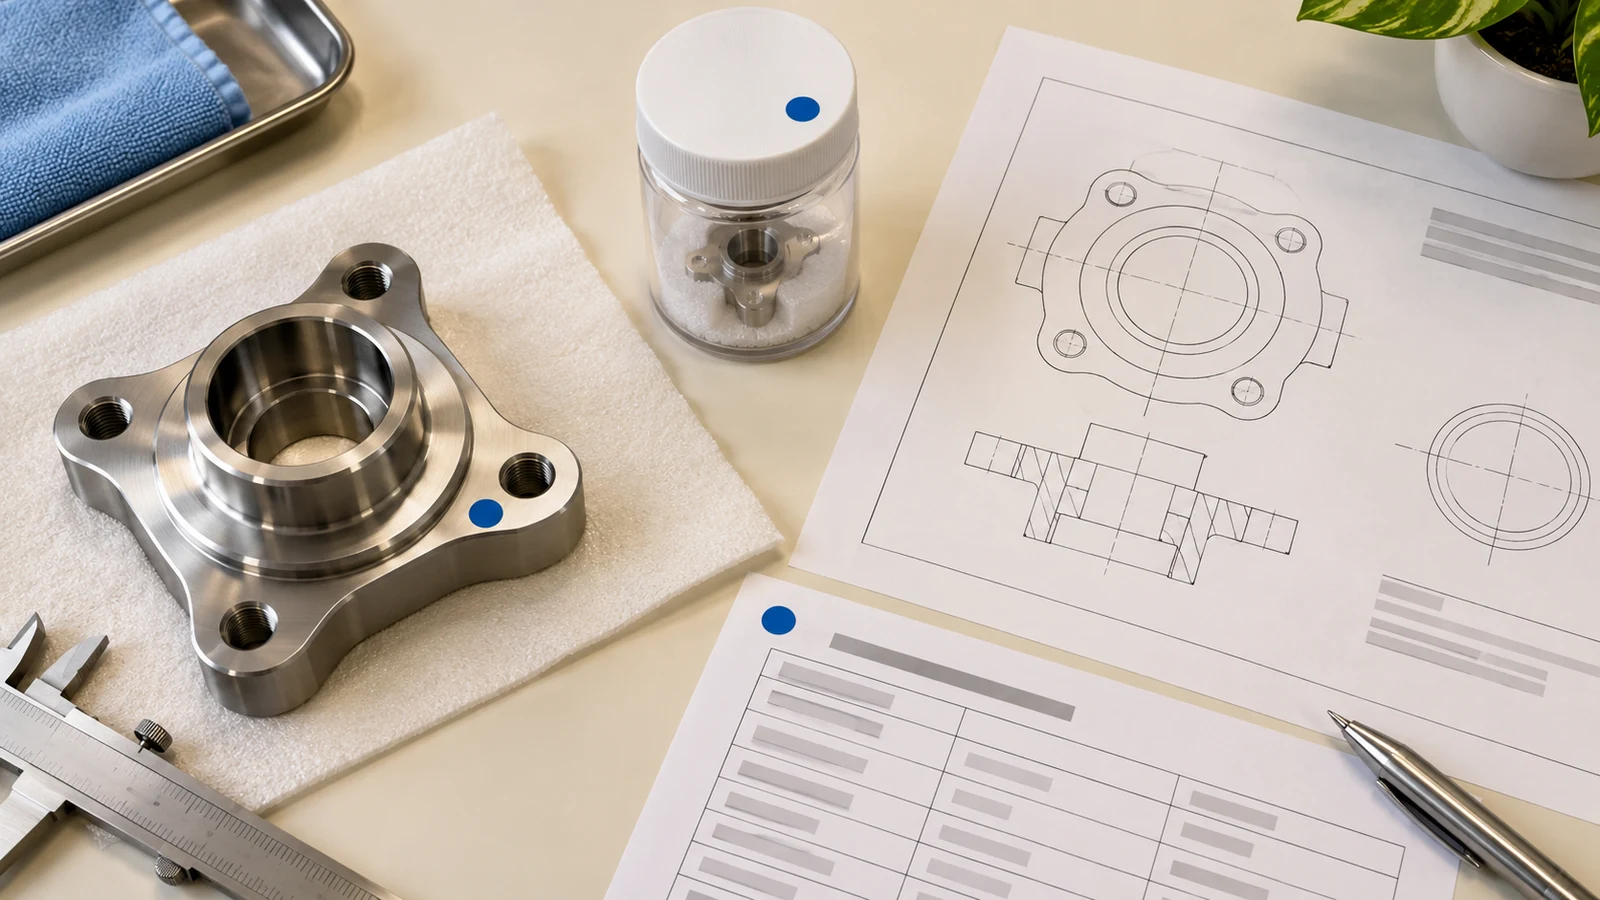
Non confondere la pulizia particellare con pellicole come olio o grasso. L'ambito dichiarato da ISO esclude la contaminazione da pellicole e i metodi visivi o a tampone non quantificabili come sostituti della sua ispezione di pulizia definita. Se anche il residuo di pellicola è importante, specificare tale requisito e il relativo test separatamente.
Mantenere distinti i requisiti di imballaggio e di ispezione
Il controllo della pulizia continua dopo il test. I pezzi possono acquisire nuove particelle attraverso il contatto, l'abrasione, un imballaggio allentato o una movimentazione inadeguata. La guida all'imballaggio dei pezzi CNC tratta la protezione e la movimentazione per la spedizione; questo articolo incentrato sulla norma affronta come definire e documentare la pulizia particellare. Un'istruzione di imballaggio dovrebbe preservare lo stato richiesto, non sostituire il piano di accettazione della pulizia.
Per i registri dimensionali e dei materiali, collegare il rapporto di pulizia allo stesso numero di parte, revisione del disegno, lotto e identità della spedizione. La guida alla tracciabilità del sito spiega come i registri possono rimanere collegati ai pezzi consegnati. Non dichiarare la conformità a ISO 16232 se il metodo specificato, i criteri e le prove richieste non sono stati effettivamente seguiti.