
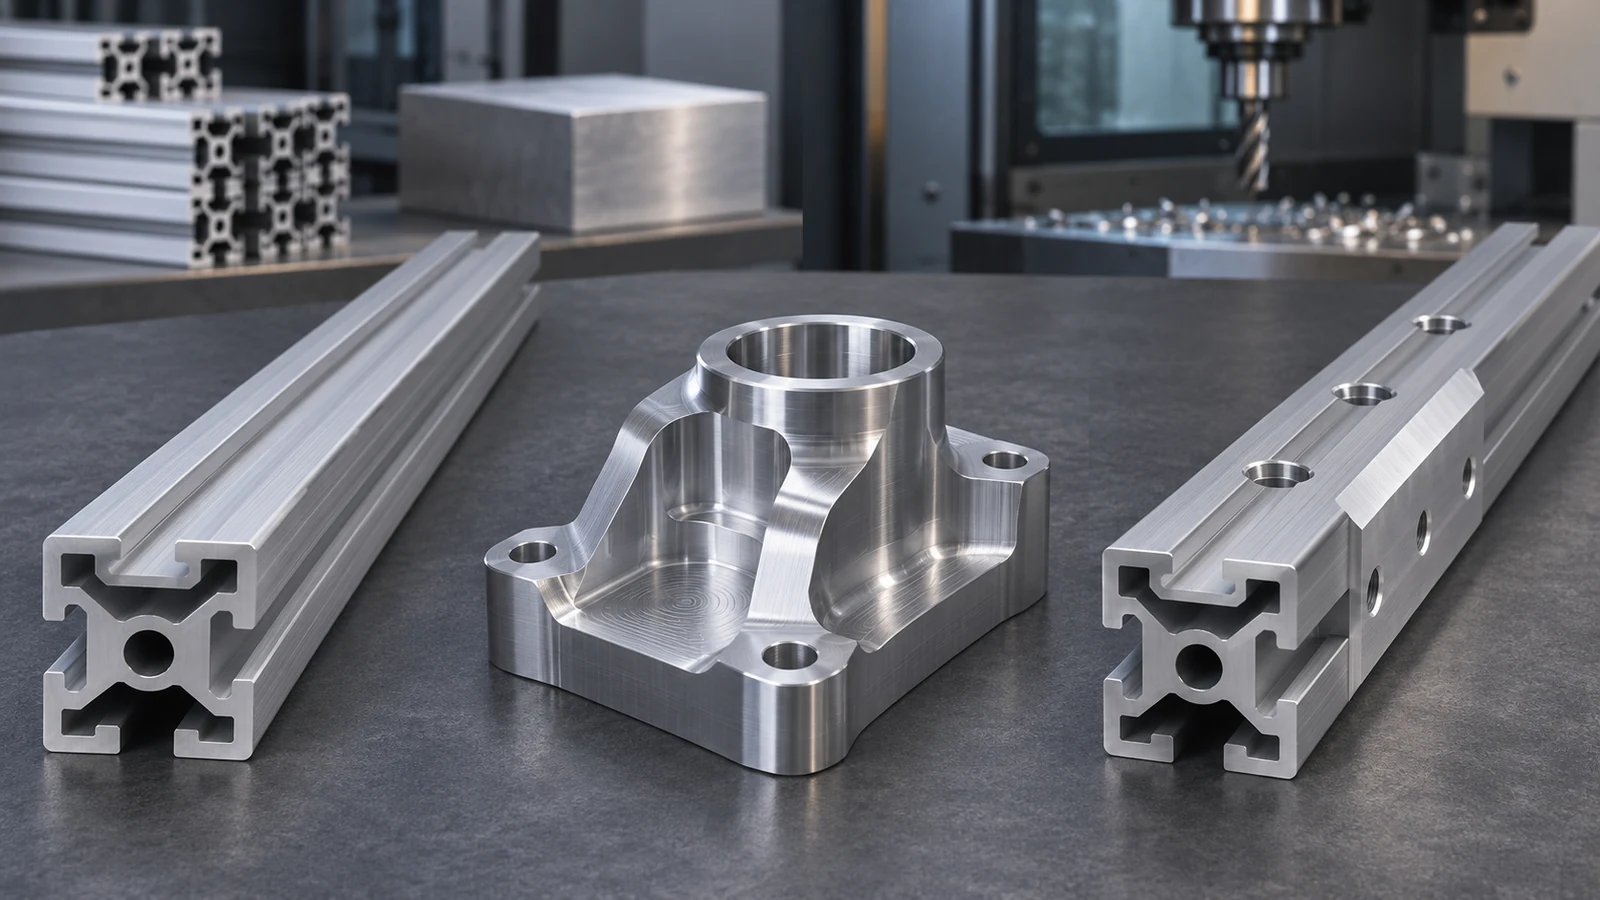
L'extrusion d'aluminium est généralement la voie de départ la plus solide lorsqu'une pièce nécessite une section transversale longue et répétable ; l'usinage CNC est généralement plus direct lorsque chaque pièce présente une géométrie tridimensionnelle variable, des faces personnalisées ou un faible volume initial. De nombreuses pièces de production utilisent les deux : l'extrusion fournit un profil structurel proche de la forme finale, puis l'usinage crée les trous, les orifices, les faces de référence et les interfaces qui contrôlent l'assemblage.
Le choix dépend de la fréquence de répétition de la section transversale, de l'investissement en filière que le programme peut supporter, des tolérances applicables au profil et aux caractéristiques finies, et de la capacité à positionner l'extrusion de manière fiable pour l'usinage secondaire. Un prix inférieur du profil brut ne tranche pas la décision si la rectitude, la longueur de coupe, l'état du matériau ou la surépaisseur d'usinage génèrent un travail supplémentaire en aval.
Demandez si la même section se répète
L'extrusion forme le matériau à travers une filière pour créer un profil qui se prolonge sur toute sa longueur. Elle est utile lorsque des nervures, des canaux, des rails de montage ou d'autres caractéristiques de section se répètent sur cette longueur. La filière peut intégrer des fonctions dans le profil et réduire l'enlèvement de matière ultérieur. La section doit néanmoins être conçue en fonction de l'alliage, de la trempe, de la répartition des parois, de la complexité de la filière, du redressage, de la finition et des limites de procédé de l'extrudeur.
L'usinage CNC part d'un stock tel que plaque, barre, billette ou préforme et enlève de la matière pour créer la pièce. Il est flexible lorsque la géométrie change d'une face à l'autre, lorsqu'une caractéristique ne s'étend pas sur toute la longueur, ou lorsqu'une conception est encore en cours de révision. Les poches profondes, les rainures étroites, les parois minces et les enlèvements de matière importants peuvent rendre l'usinage à partir de stock massif lent ou gaspilleur.
Le site Informations sur le matériau 6063-T6 traite d'un alliage d'aluminium utilisé dans les produits extrudés ; l'alliage, la trempe, la forme du produit et la spécification doivent encore correspondre au plan réel. Le page de fraisage CNC fournit le contexte de procédé pour les caractéristiques nécessitant un enlèvement de matière.
Comparez les voies sur la durée de vie de la production
| Facteur de décision | Extrusion | usinage CNC | Voie hybride |
|---|---|---|---|
| Motif géométrique | Section transversale constante ou répétée sur la longueur | Caractéristiques 3D locales et faces variables | Profil répété plus caractéristiques locales critiques |
| Investissement initial | La conception de la filière, l'outillage et la qualification peuvent être nécessaires | Programmation et maintien en position ; pas de filière d'extrusion pour le profil de la pièce | Filière plus configuration d'usinage secondaire et planification des processus |
| Utilisation de la matière | Le profil peut placer la matière près de la section nécessaire | Dépend de l'enveloppe de la billette et de la matière enlevée | Peut réduire l'ébauche tout en conservant les interfaces usinées |
| Principale variation à gérer | Dimensions du profil, rectitude, torsion, longueur de coupe et état de la matière | Configuration, accès aux outils, état de la billette, bridage et enlèvement de matière | Variation du profil, stratégie de localisation, surépaisseur et transfert de référence |
| Question de conception typique | Les fonctions requises peuvent-elles être intégrées dans une seule section fabricable ? | La géométrie finie peut-elle être atteinte et inspectée de manière économique ? | Quelles dimensions appartiennent au profil et lesquelles doivent être usinées ? |
Les coûts d'outillage doivent être comparés à un volume réaliste sur la durée de vie du programme et au risque de révision. Ne répartissez pas le coût de la matrice sur une quantité optimiste qui pourrait ne jamais être commandée. De même, comparez le coût de la pièce usinée à la quantité prévue en incluant le rendement matière, le montage, l'inspection et la finition.
Là où l'extrusion cesse d'être une réponse complète
Certains détails sont plus faciles à réaliser après la fabrication du profil. Les trous percés transversalement, les faces d'extrémité précises, les lamages, les filetages, les orifices et les surfaces de montage perpendiculaires nécessitent souvent des opérations secondaires. Les longs profils peuvent également nécessiter un tronçonnage à longueur, un redressage, un ébavurage, un traitement de surface et des montages d'usinage. Chaque opération doit localiser le profil sans confondre la direction d'extrusion avec les axes de la machine ou les références d'assemblage.
Les dimensions du profil ne sont pas automatiquement identiques aux dimensions usinées. Précisez quelles surfaces du profil servent de localisation ou d'appui, quelles caractéristiques sont usinées et comment la référence est établie sur la longueur. Si un alésage critique doit s'aligner avec le profil, définissez une relation contrôlable et une méthode d'inspection. Une tolérance large sur l'extrusion ne définit pas une relation usinée précise, sauf si le procédé la crée et la vérifie.
Là où l'usinage à partir de stock massif devient gaspilleur
Partir d'une plaque épaisse ou d'un lopin pour produire une section longue et mince peut consommer une quantité importante de matière et de temps d'usinage. Le gaspillage augmente lorsque la section transversale finie comporte des canaux ou des nervures répétés qu'une extrusion pourrait former à l'approche des cotes finales. Cependant, l'usinage peut rester préférable en l'absence de volume de production stable, lorsque la section change fréquemment, ou lorsque les coûts d'approbation et de révision de l'outillage dépassent la matière économisée.
L'usinage peut aussi constituer une passerelle pratique pour les prototypes. Une équipe de conception peut usiner une petite série pendant que l'interface et la section évoluent, puis évaluer l'extrusion une fois la section transversale stabilisée. Cette transition doit préserver les références fonctionnelles et tenir compte des différences de direction du matériau, d'état de surface et de forme du brut.
La voie hybride nécessite ses propres références
Une conception hybride robuste sépare les fonctions du profil des fonctions usinées. L'extrusion établit la section continue et l'enveloppe structurelle ; les opérations CNC établissent les caractéristiques locales telles que les trous de montage, les portées de roulement, les faces d'étanchéité ou les orifices de connecteur. Définissez où l'extrusion est bridée, quelles surfaces servent de références et si le profil est soutenu contre la torsion ou le fléchissement pendant la coupe.
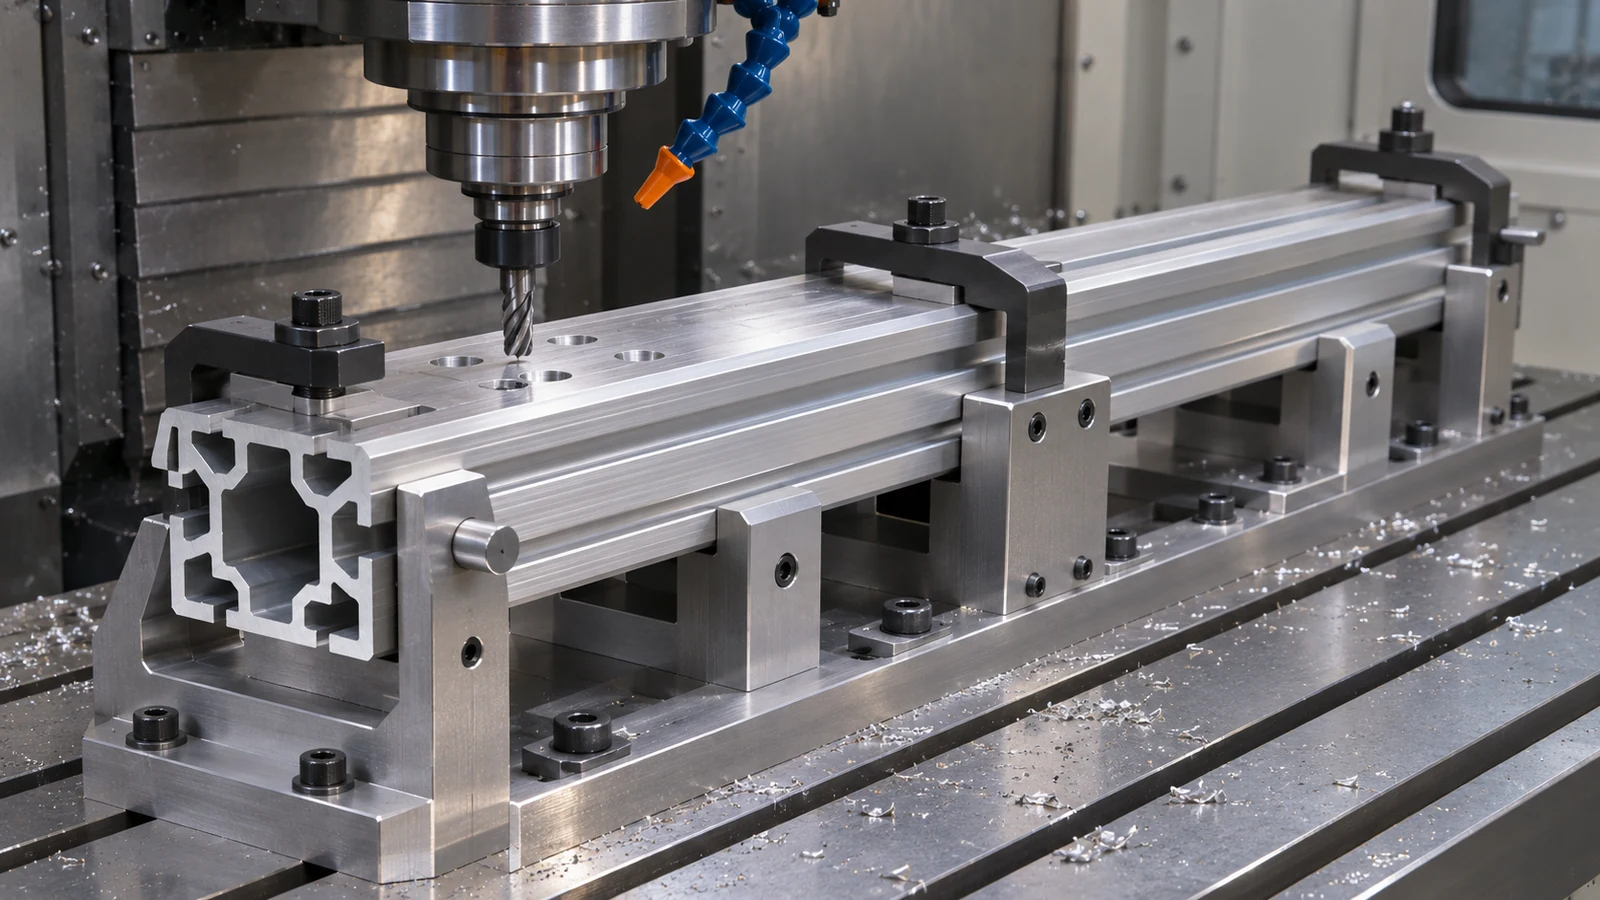
Prévoyez une surépaisseur d'usinage suffisante sur les surfaces devant être dressées, mais ne supposez pas qu'une seule surépaisseur convient à tous les profils et alliages. Examinez la tolérance du profil, la longueur de coupe, la rectitude, l'épaisseur de paroi locale et la finition avant de fixer la surépaisseur. Si une opération secondaire modifie la référence de la pièce, identifiez la transition et inspectez la relation fonctionnelle après usinage.
Pour la revue de plan, rendez la distinction explicite : les exigences du “ profil extrudé ” s'appliquent à la section fournie, tandis que les caractéristiques usinées ont leurs propres dimensions et références. Cela évite qu'un devis traite une surface brute d'extrusion comme une référence usinée de précision sans accord.
Ce qu'il faut indiquer dans la demande de devis
- CAO et plan à la même révision, avec les exigences du profil et de la pièce finie clairement séparées.
- Alliage, traitement thermique, forme du produit, certification, finition et toute exigence de traçabilité.
- Quantités attendues par version et durée de vie probable du programme, y compris les phases de prototypage et de production.
- Dimensions critiques du profilé, exigences de rectitude ou de torsion, longueur de coupe, références usinées et interfaces fonctionnelles.
- Dossiers d'inspection, emballage et toute opération devant être réalisée avant ou après l'usinage ou la finition.
Demandez la gamme proposée et les hypothèses. Un devis utile présente l'amortissement des moules/outillages séparément du prix par pièce pour l'extrusion, l'usinage, la finition et l'inspection, afin que la discussion sur le seuil de rentabilité reflète le programme réel plutôt qu'un simple prix unitaire affiché.
Questions fréquentes
L'extrusion est-elle toujours moins chère que l'usinage CNC à forts volumes ?
Non. Le volume peut répartir le coût de l'outillage, mais la complexité du profilé, l'alliage, les tolérances, la finition, l'usinage secondaire, le rendement matière et le risque de révision influent tous sur le coût total. Comparez la gamme complète de la pièce finie.
Une extrusion peut-elle être usinée en CNC après sa production ?
Oui. L'usinage secondaire peut créer des trous, des orifices, des caractéristiques d'extrémité et des interfaces de précision. Le plan de fabrication doit prévoir une méthode de positionnement stable et une surépaisseur suffisante pour tenir compte de l'état réel du profilé.
Faut-il usiner toutes les caractéristiques d'une extrusion aluminium ?
Non. N'usinez que les caractéristiques dont la fonction exige une surface ou une géométrie usinée contrôlée. Appliquer des exigences d'usinage serrées à toutes les surfaces du profilé peut augmenter le coût sans améliorer l'assemblage ni les performances.