
Lorsqu'une pièce en PEEK chargé use les fraises plus vite que prévu, la première question est souvent de savoir si le CF30 renforcé de fibres de carbone ou le GF30 renforcé de fibres de verre constitue le meilleur choix de matière. La réponse n'est pas simplement “ le carbone est meilleur ” ou “ le verre est moins cher ”. Tous deux sont des plastiques techniques renforcés, et leurs fibres peuvent modifier le comportement de coupe, la qualité des arêtes, la réponse dimensionnelle et les propriétés fonctionnelles de la pièce finie. Choisissez la nuance en fonction de la fonction du composant et des preuves d'usinage, et non de la durée de vie de l'outil seule.
Sommaire
- Commencez par localiser le problème d'usure
- Comment le renfort modifie la coupe
- Reliez l'usure à la géométrie de la pièce et à l'acceptation
- Choisissez la nuance en fonction de l'application
- Réalisez une comparaison d'usinage contrôlée
- FAQ
Commencez par localiser le problème d'usure
Avant de changer de matière, identifiez ce que signifie “ usure de l'outil ” dans le processus actuel. L'arête s'arrondit-elle rapidement, s'ébrèche-t-elle, laisse-t-elle une surface rugueuse ou accumule-t-elle des résidus ? Le problème apparaît-il lors du surfaçage, du rainurage, du perçage ou de la finition ? Est-il limité à une position d'outil ou à une caractéristique ? Une photo de l'arête, la séquence d'opérations et les résultats d'inspection sont plus utiles qu'un rapport général indiquant que le plastique est abrasif.
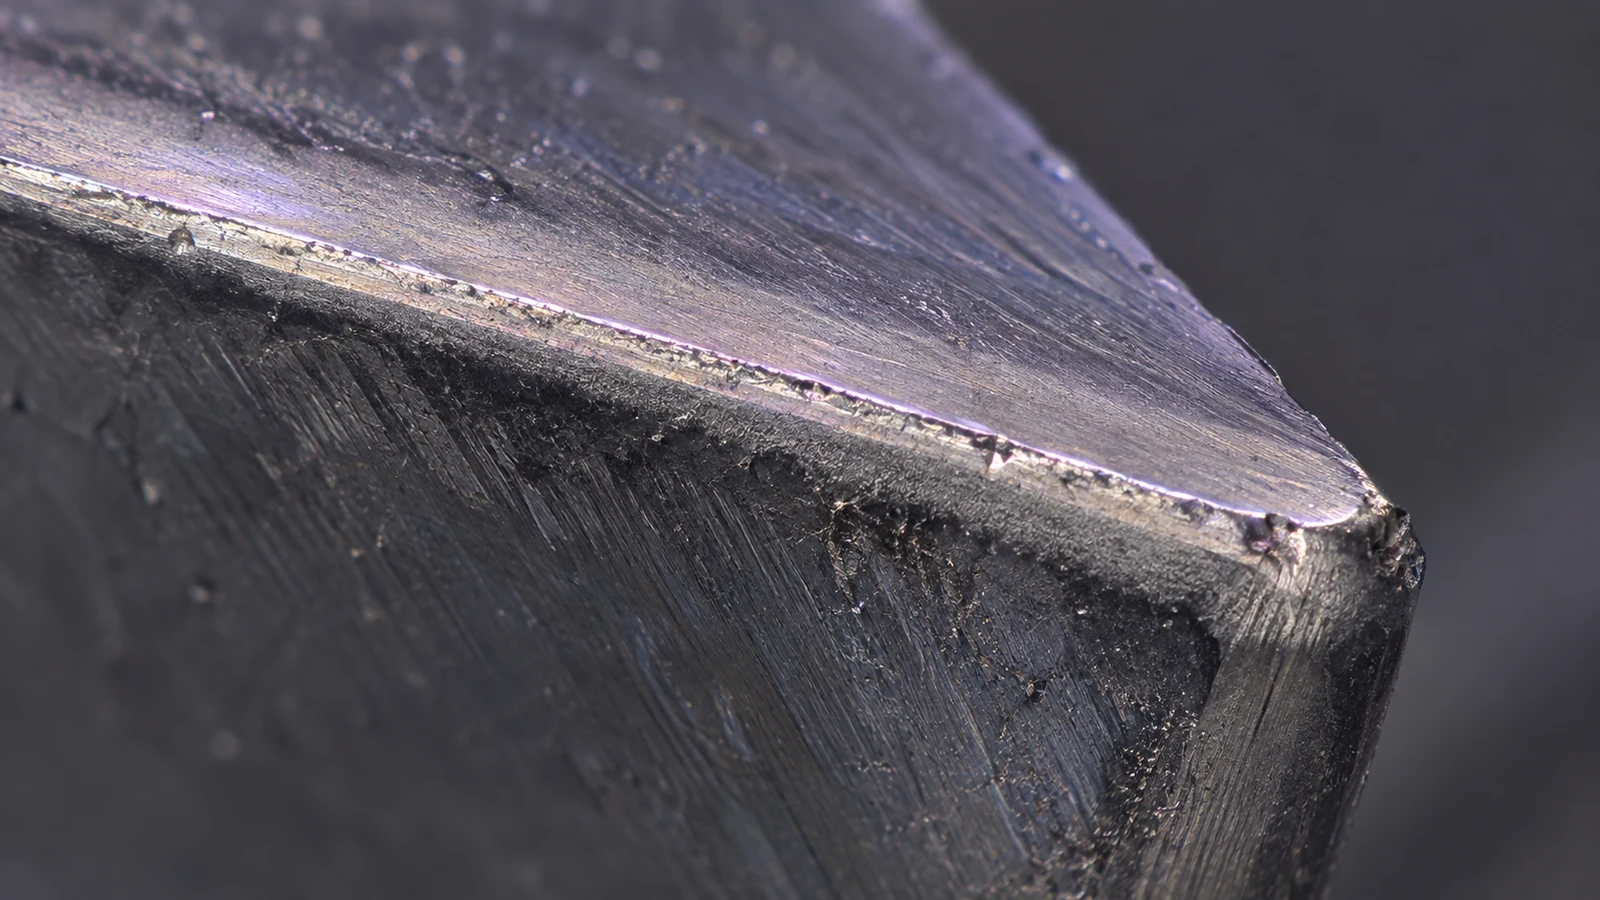
Vérifiez si l'outil atteint réellement sa limite de durée de vie ou si un autre problème est interprété comme de l'usure. Une arête d'apparence émoussée peut coïncider avec un faux rond, une mauvaise évacuation des copeaux, une plaquette endommagée, un engagement excessif ou une matière non homogène. Enregistrez le matériau et la géométrie de la fraise, la préparation de l'arête, la trajectoire de coupe, le maintien en position, la stratégie de lubrifiant ou d'air, et le nombre de pièces produites avant la dérive qualité. Gardez le fournisseur de matière, la désignation de nuance et le lot traçables pendant la comparaison.
Le site Informations sur le PEEK CF30 et Informations sur le PEEK GF30 constituent des points de départ pour identifier les nuances. Confirmez le produit exact et les données techniques actuelles du fournisseur ; les noms de nuance seuls n'établissent pas une teneur en fibres, un état ou des propriétés identiques d'un fabricant à l'autre.
Comment le renfort modifie la coupe
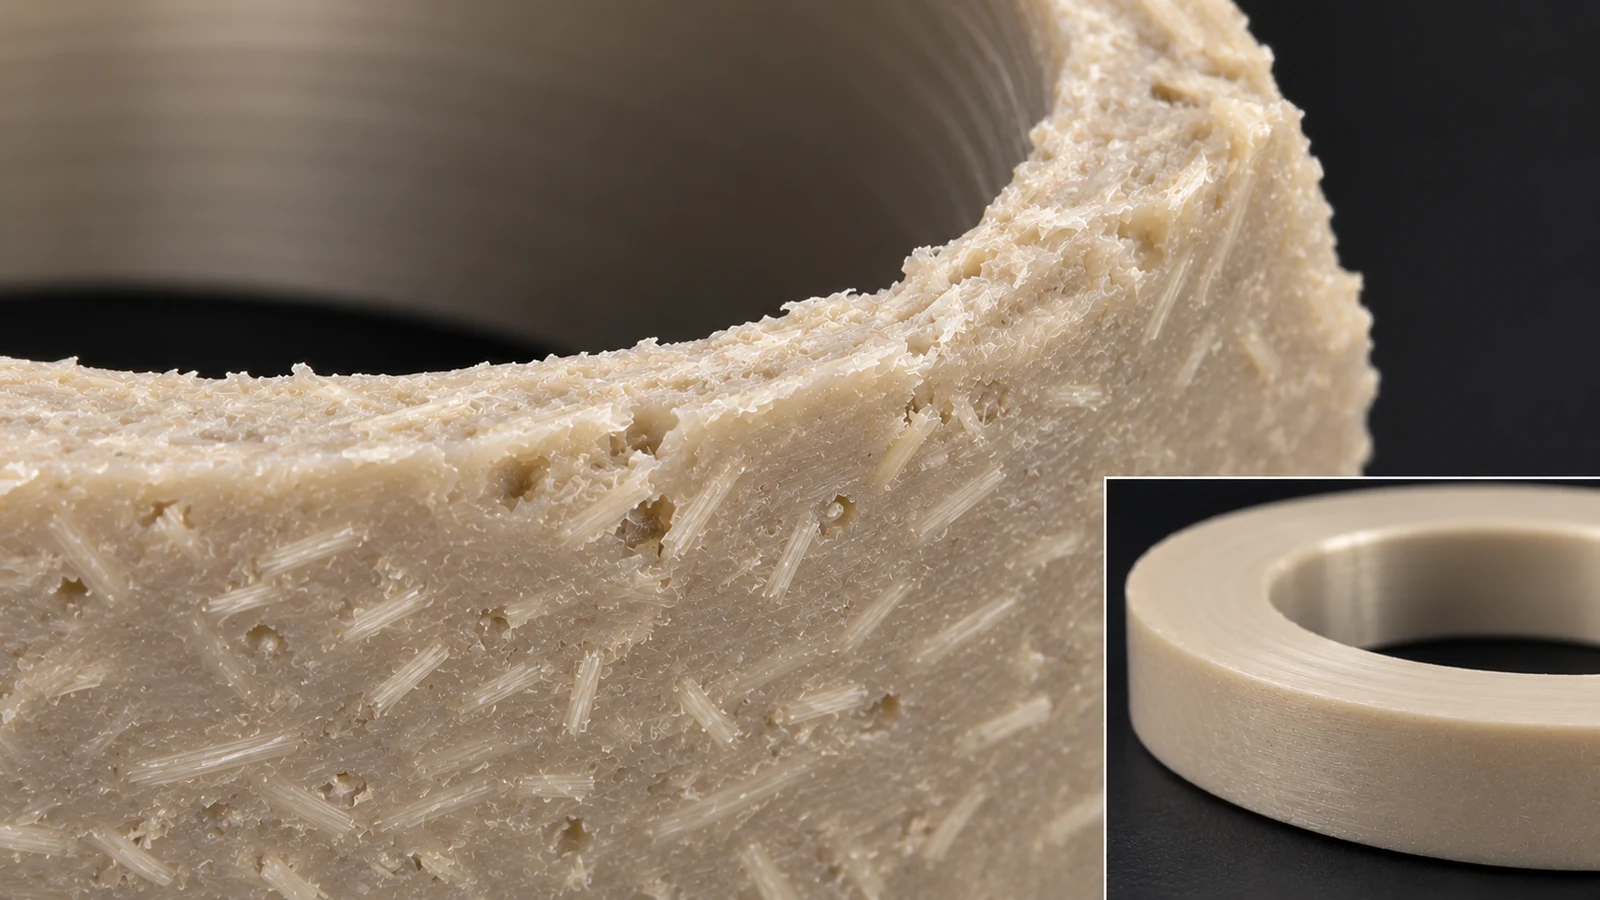
Le renfort de carbone et le renfort de verre peuvent tous deux augmenter l'usure de l'outil par rapport au PEEK non chargé, mais le schéma d'usure dépend de la nuance spécifique, de la fraise et de l'opération. Les fibres exposées en surface usinée peuvent contribuer à l'abrasion et à une texture d'arête différente. L'orientation et la distribution du renfort peuvent également affecter la façon dont la coupe sort de la matière. C'est pourquoi la même fraise peut produire des résultats différents dans un surfaçage large et dans un petit trou transversal percé.
Le CF30 est fréquemment envisagé lorsque la rigidité, le rapport résistance/poids ou le comportement dimensionnel constituent des objectifs de conception importants. Le GF30 peut être choisi pour un équilibre différent entre exigences mécaniques et coût. Ces descriptions générales ne remplacent pas la comparaison des fiches techniques réelles et des exigences de la pièce. Une nuance choisie pour une propriété que la pièce n'utilise pas peut ajouter du coût et une charge d'usinage sans améliorer la fonction.
Les paramètres d'usinage ne doivent pas être copiés d'un tableau générique pour plastiques sans confirmation de la machine et de l'outil. La vitesse de coupe, l'avance, l'engagement, l'affûtage de l'outil et l'évacuation des copeaux interagissent. Une chaleur excessive peut affecter la pièce et l'état du tranchant ; une avance inadaptée peut provoquer un frottement plutôt qu'une coupe nette. Établissez une base stable, modifiez une variable à la fois et contrôlez la surface et les dimensions réelles après retour de la pièce à température.
Reliez l'usure à la géométrie de la pièce et à l'acceptation
La géométrie détermine où les effets liés au renfort deviennent visibles. Les parois minces peuvent se déformer sous l'effort de serrage ou de coupe. Une poche profonde peut retenir les copeaux ou limiter la circulation d'air. Les petits trous peuvent présenter un bord de sortie différent de celui d'une large face fraisée. Une portée d'étanchéité, un ajustement de palier ou une surface esthétique peuvent avoir une exigence d'acceptation plus stricte qu'une paroi non fonctionnelle. Si le plan n'identifie pas un bord ou un fini critique, convenez de ce qui est acceptable avant de comparer les nuances.
| Problème observé | Premiers contrôles du procédé | Question sur la matière |
|---|---|---|
| Arrondi rapide des bords | Matière de l'outil, état du tranchant, engagement, traçabilité du lot | La nuance ou le renfort diffère-t-il du stock qualifié ? |
| Fibres floues ou soulevées | Affûtage, direction de sortie, séquence de finition, éclairage d'inspection | La surface nécessite-t-elle un aspect ou une étanchéité spécifiés ? |
| Dommages à la sortie de perçage | Support, stratégie d'entrée/sortie, géométrie du foret, évacuation des copeaux | La nuance sélectionnée est-elle requise pour la fonction ? |
| Variations dimensionnelles des parois | Pression de serrage, séquence d'enlèvement de matière, température | Les propriétés et la géométrie de la nuance justifient-elles une nouvelle gamme d'usinage ? |
Un changement d'usinage doit répondre au mode de défaillance réel. Si les fibres se déchirent à une sortie non supportée, ajuster le support ou la trajectoire d'outil peut être plus important que de changer de nuance. Si l'objectif de rigidité de la pièce motive le choix, modifier le renfort peut résoudre le problème de coupe tout en faisant manquer à la conception son exigence fonctionnelle.
Choisissez la nuance en fonction de l'application
Notez la propriété qui rend la nuance renforcée nécessaire : rigidité, charge, usure, comportement thermique, comportement électrique ou autre fonction spécifiée. Identifiez ensuite la condition et le test d'acceptation qui le prouvent. Comparez les deux fiches techniques de nuance sur la même base, y compris la méthode d'essai, l'orientation des éprouvettes et la température lorsqu'elle est fournie. Si la pièce est sollicitée dans une direction particulière, l'orientation et l'usinage du brut peuvent compter ; une propriété phare sans contexte d'essai peut induire en erreur.
Pour un composant où le remplacement de l'outil est coûteux mais où les propriétés requises peuvent être atteintes par l'une ou l'autre nuance, un essai de procédé contrôlé peut révéler un avantage pratique. Si la nuance est imposée par un client ou une qualification de conception, ne substituez pas en vous fondant uniquement sur l'économie d'usinage. Demandez au responsable ingénierie d'examiner l'impact sur les propriétés et d'approuver un changement via le processus normal.
Considérez également la gamme de fabrication après usinage. La surface peut être collée, scellée, assemblée ou exposée à un nettoyage. L'état des arêtes et la maîtrise de la contamination peuvent compter. Intégrez ces opérations à la décision afin qu'un changement de nuance n'améliore pas la durée de vie de l'outil tout en créant un problème de collage ou d'inspection en aval.
Réalisez une comparaison d'usinage contrôlée
Utilisez une taille de brut, une configuration machine et une géométrie de fonction comparables. Suivez l'état de l'outil à intervalles définis plutôt que d'attendre une défaillance qualité soudaine. Inspectez les mêmes surfaces et dimensions critiques sur les pièces de chaque lot de matière. Enregistrez le temps de cycle, les changements d'outil, le nettoyage des arêtes, les fonctions rejetées et toute finition secondaire. Cela évite qu'une première coupe spectaculaire mais non représentative décide de la nuance de production.
Un essai utile ne modifie qu'un facteur à la fois. Confirmez d'abord l'identité de la matière. Examinez ensuite la géométrie de la fraise ou l'état de l'arête, puis l'engagement et l'évacuation des copeaux. Si la durée de vie de l'outil reste inacceptable, comparez la nuance alternative seulement après que le responsable de conception a confirmé que ses propriétés fonctionnelles sont acceptables. Maintenez une frontière entre l'optimisation du procédé et la substitution de matière ; ce sont des décisions liées mais pas la même autorisation.
Une fois l'essai terminé, rapportez le résultat en termes de pièce : quelle opération a causé l'usure, comment les critères d'acceptation ont été satisfaits, ce qui a changé dans l'outillage ou la stabilité du cycle, et si l'exigence matière reste satisfaite. Cette conclusion peut guider la production sans promettre un gain universel de durée de vie d'outil.
FAQ
Le PEEK CF30 est-il toujours plus exigeant pour les fraises que le GF30 ?
Il n'existe pas de classement universel qui s'applique à chaque outil, fonction et nuance de fournisseur. Comparez les matériaux et conditions d'usinage réels à l'aide d'une opération représentative.
Dois-je passer du GF30 au CF30 pour réduire l'usure de l'outil ?
Pas sans confirmer les propriétés requises et tester le procédé. La sélection de la nuance doit suivre la fonction de la pièce ; l'usure de l'outil peut être traitée par des changements de fraise et de procédé.
Pourquoi les arêtes du PEEK renforcé semblent-elles différentes après usinage ?
L'exposition des fibres, l'affûtage de l'outil, le support et la direction de coupe peuvent affecter l'arête. Définissez les exigences fonctionnelles des arêtes et inspectez la fonction réelle plutôt que de vous fier à une attente visuelle générique.
Un fournisseur peut-il garantir une durée de vie d'outil fixe ?
La durée de vie de l'outil dépend de la nuance, de l'outil, de la machine, de la géométrie et du seuil d'acceptation. Un procédé validé peut documenter les performances observées, mais une garantie universelle ne doit pas être présumée.