
+86-188-7042-1176
project@jcproto.com
Mo-Fr: 8-18 Uhr (GMT+8)
EN
ISO 9001:2015 zertifiziert
Innenrundschleifen (ID-Schleifen)
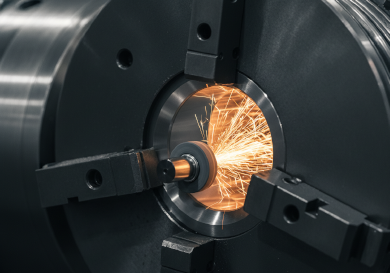
Innenrundschleifen (ID-Schleifen) ist ein abrasives Bearbeitungsverfahren, das zur Endbearbeitung des Innendurchmessers eines Werkstücks eingesetzt wird. Es ist unerlässlich für Teile, die eine präzise Bohrungsabmessung, perfekte Rundheit und eine hochwertige Oberflächenbeschaffenheit erfordern, die durch Bohren oder Ausbohren nicht erreicht werden kann – insbesondere bei gehärteten Werkstoffen.
Bei Jucheng Precision setzen wir Universal-Schleifmaschinen ein, die sowohl ID- als auch OD-Schleifen in einer einzigen Aufspannung durchführen können. Dies gewährleistet absolute Konzentrizität zwischen Innenbohrung und Außendurchmesser. Wir sind spezialisiert auf das Schleifen von gehärteten Stahlbuchsen, Lagerringen und Spannzangen auf Toleranzen innerhalb von 0,005 mm und korrigieren jegliche Verformung durch die Wärmebehandlung, um eine perfekte Passung zu gewährleisten.
Wichtige Spezifikationen
| Spezifikation | Technischer Bereich | Hinweis |
|---|---|---|
| Min. Bohrungsdurchmesser | 5 mm | Begrenzt durch die Größe der Schleifspindel |
| Max. Bohrungsdurchmesser | 300 mm | Maschinenkapazität |
| Max. Schleiftiefe | 200 mm | Abhängig von der Steifigkeit der Schleifspindel |
| Bohrungstoleranz | +/- 0,005 mm | H6 / H7 entspricht Standard |
| Oberflächenrauheit (Ra) | 0,4 µm – 0,8 µm | Feine Oberfläche für Dichtungen |
| Koaxialität (Innendurchmesser zu Außendurchmesser) | < 0,003 mm | Bei Schleifen in einer Aufspannung |
| Standard-Lieferzeit | 3 – 5 Tage | Präzisionsverfahren |
Innenschleifverfahren
| Methode | Beschreibung | Hauptvorteile & Anwendungen |
|---|---|---|
| Innenschleifen mit Spannfutter | Das Werkstück wird in einem Spannfutter oder einer Spannzange gehalten und rotiert, während die Schleifscheibe im Innenraum oszilliert. | Vorteil: Hohe Steifigkeit für allgemeine Teile. Anw.: Zahnräder, Flansche, Buchsen. |
| Universelles Innen-/Außenschleifen | Schleifen sowohl des Außen- als auch des Innendurchmessers in einer Aufspannung mit einem schwenkbaren Schleifkopf. | Vorteil: Gewährleistet perfekte Ausrichtung (Koaxialität) zwischen Innendurchmesser und Außendurchmesser. Anw.: Maschinenspindeln, Werkzeughalter. |
| Koordinatenschleifen | Ein spezialisiertes Verfahren, bei dem die Schleifspindel eine orbitale Planetenbewegung ausführt (für unrunde Teile oder mehrere Bohrungen). | Vorteil: Ultrapräzise Positionierung der Bohrungslage. Anw.: Schnittplatten, komplexe Formplatten. |
Konstruktionsrichtlinien für das Innenschleifen
Sacklöcher:
Das Schleifen eines Sacklochs (einer Bohrung, die nicht vollständig durchgeht) ist schwierig, da die Schleifscheibe den Boden nicht erreichen kann. Tipp: Sehen Sie stets eine “Schleiffreistellung” oder einen Freistich am Boden der Bohrung vor, damit die Schleifscheibe etwas überfahren kann.
Wandstärke:
Dünnwandige Teile sind sehr schwierig innenzuschleifen. Der Druck der Spannbacken kann das Teil unrund verformen. Tipp: Halten Sie eine ausreichende Wandstärke ein oder konstruieren Sie einen Flansch zum Spannen.
Längen-Durchmesser-Verhältnis:
Tiefe, kleine Bohrungen erfordern lange, dünne Schleifspindeln, die zu Schwingungen (Rattern) neigen. Tipp: Vermeiden Sie es, geschliffene Bohrungen tiefer als das 5-fache ihres Durchmessers zu konstruieren.
Durchgangsbohrungen bevorzugt:
Konstruieren Sie nach Möglichkeit Durchgangsbohrungen. Dies ermöglicht dem Kühlmittel, Späne effektiv auszuspülen, und erlaubt der Schleifscheibe, vollständig durchzulaufen, um einen gleichmäßigen Zylinder zu erzielen.
Branchenanwendungen
Lager
Schleifen der Innenringe von Wälzlagern, um hohe Drehzahlen und Lasten ohne Ausfall zu bewältigen.
Automobilzahnräder
Die zentrale Bohrung von Getriebezahnrädern wird geschliffen, um einen perfekten Sitz auf der Welle zu gewährleisten und Taumeln sowie Geräusche zu verhindern.
Hydraulik
Hydraulikzylinderkörper werden innengeschliffen (oder gehont), um eine glatte Oberfläche für die Kolbendichtung zu schaffen und Leckagen zu verhindern.
Werkzeugmaschinen
Spannzangen und Werkzeughalter erfordern Innenschleifen, um Schneidwerkzeuge ohne Rundlaufabweichung zu halten.