
Eine Schräge kann im Programm vorhanden sein und dennoch den beabsichtigten Winkel am Werkstück verfehlen. Die Abweichung kann mehr als nur von der programmierten Geometrie herrühren: Drahtnachlauf, Spülbedingungen, Materialdicke, Bahnrichtung, Einrichtausrichtung und die Art der Winkelmessung können alle das Ergebnis beeinflussen. Jede Abweichung als einfaches Offset-Problem zu behandeln, birgt das Risiko, die falsche Variable zu korrigieren und den Fehler an eine andere Stelle des Werkstücks zu verschieben.
Dieser Diagnoseleitfaden richtet sich an Ingenieure, die ein Drahterodier-Schrägmerkmal prüfen. Er trennt den programmierten Winkel vom physischen Schnitt und vom Prüfergebnis und legt dann eine praktische Reihenfolge fest, um die Ursache einzugrenzen. Er verspricht keinen universellen Korrekturwert; Maschine, Draht, Material, Dicke, Schnittstrategie und Messmethode bestimmen, was verifiziert werden muss.
Definieren, welcher Winkel fehlt
Zuerst die Zeichnungsanforderung klären. Ist das Merkmal durch einen Winkel relativ zu einer Bezugsebene, durch eine Verschiebung von oben nach unten über eine angegebene Höhe oder durch ein konisches Profil definiert, das zu einem Gegenstück passen muss? Diese sind verwandt, aber nicht austauschbare Prüfaufgaben. Ein gemeldeter Winkel ohne seine Bezugsrichtung, Messstelle und Bezugsbasis reicht nicht aus, um den Fehler zu identifizieren.
Bei einer konischen Wand sowohl die beabsichtigte Geometrie als auch den gemessenen Zustand erfassen. Wo praktikabel, die oberen und unteren Profile und deren Abstand über die relevante Höhe aufnehmen. Wenn das Werkstück mehrere konische Flächen oder ein sich änderndes Profil aufweist, feststellen, welcher Abschnitt gemessen wird. Eine einzelne Punktmessung kann Verwindung, Biegung oder einen lokalen Übergang nahe dem Schnittbeginn oder -ende verfehlen.
Bestätigen, ob die Zeichnung den Winkel als eingeschlossenen Winkel oder als einseitigen Winkel angibt. Ebenso das Einheitensystem und die Bezugsangaben überprüfen. Ein korrekt geschnittenes Merkmal kann falsch erscheinen, wenn die Messung von einer anderen Bezugsfläche aus erfolgt oder wenn der Vergleich eine andere Konvention verwendet.
Programmierte Schräge von der Schnittgeometrie trennen
Drahterodieren erzeugt einen Schnittspalt durch elektrische Erosion. Bei einem konischen Schnitt wird der Draht geneigt oder geführt, sodass sich seine Position durch die Werkstückdicke ändert. Der Maschinenbefehl beschreibt die beabsichtigte Drahtbahn, aber der Draht ist unter allen Schneidbedingungen keine vollkommen starre Linie. Das tatsächliche Profil kann durch Drahtablenkung, Entladungsbedingungen, Spülung, Materialverhalten und die Strategie für Schruppen und Schlichten beeinflusst werden.
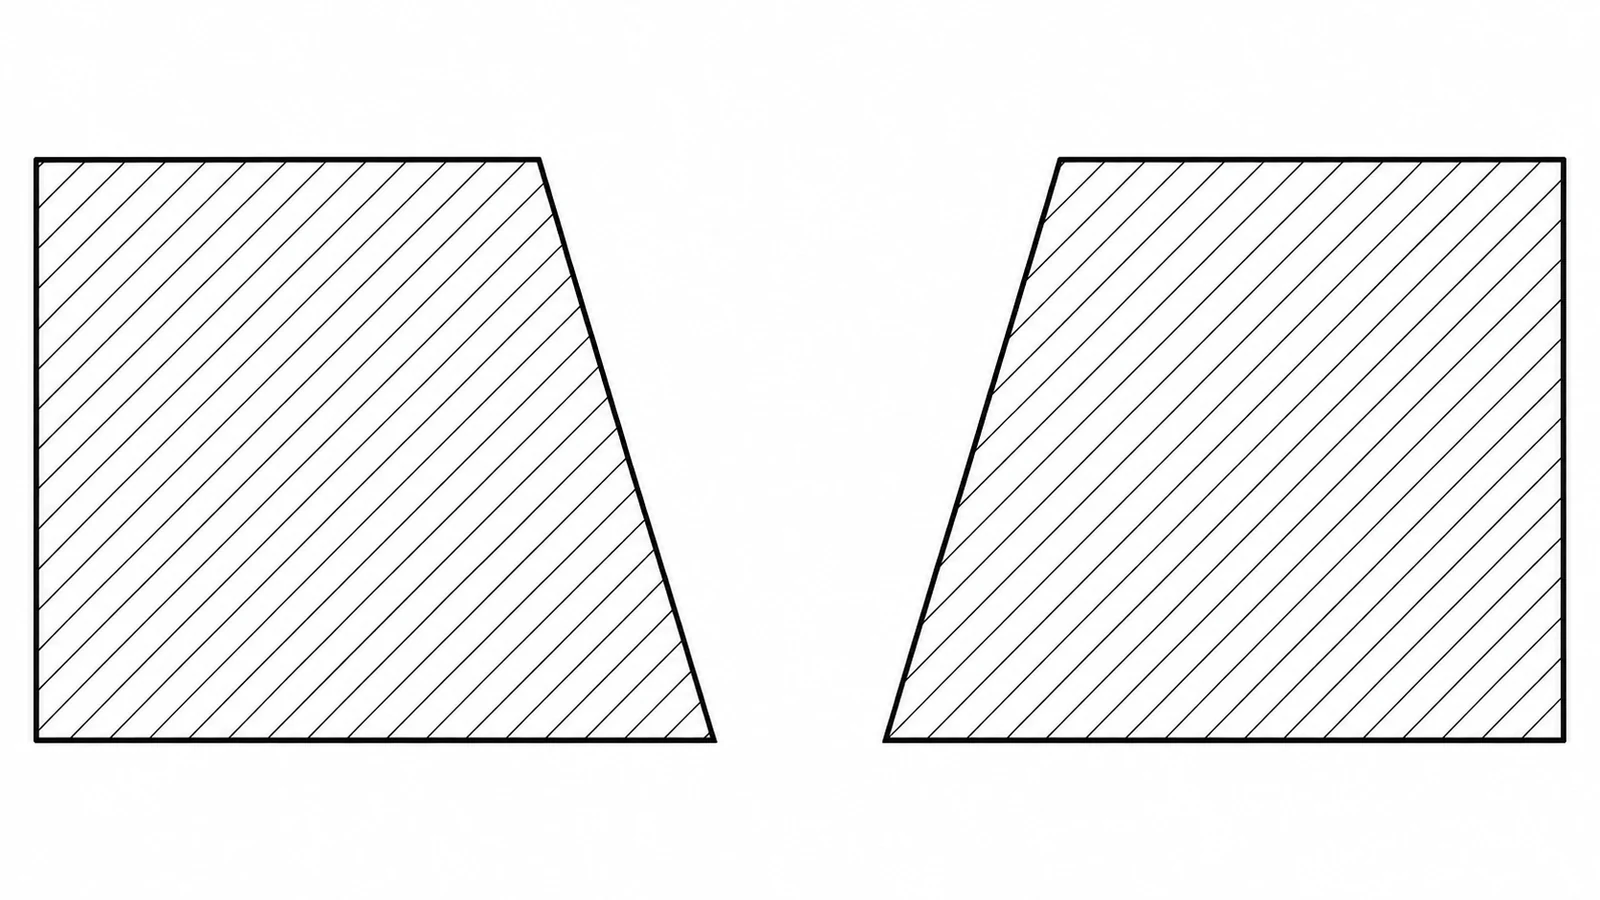
Ein Merkmal, das oben genau ist, aber unten abdriftet, kann auf ein anderes Problem hindeuten als eines mit korrektem Gesamtwinkel, aber schlechter lokaler Oberfläche. Ebenso kann ein Fehler, der sich mit der Schnittrichtung ändert, auf Bahn- oder Spüleffekte hindeuten, während ein gleichbleibender Offset über mehrere Merkmale auf Einrichtung, Kalibrierung oder Bezugsausrichtung hindeuten kann. Dies sind zu prüfende Hypothesen – keine automatischen Diagnosen.
Den gesamten Vorgang überprüfen: Startloch oder Eintritt, Anfahrweg, Eckübergänge, Hauptschräge, Ausfahrweg und etwaige Nachschnittoperationen. Ein kurzer Übergang stellt sich möglicherweise nicht auf dieselbe Bedingung ein wie der lange stetige Teil des Schnitts. Zum Prozesskontext der Website siehe die Drahterodier-Kapazitätsseite; das exakte Merkmal sollte dennoch anhand seiner Zeichnung und seines Prüfplans bewertet werden.
Das Fehlermuster als Beweis nutzen
| Beobachtetes Muster | Möglicher Untersuchungsbereich | Zu sammelnde Nachweise |
|---|---|---|
| Winkel ändert sich von oben nach unten stärker als erwartet | Drahtverhalten, Dicke, Schnittzustand oder programmierte Geometrie | Ober-/Unterprofil, Dicke und Betriebseinstellungen |
| Eine Richtung schneidet anders als die Gegenrichtung | Bahnrichtung, Spülzugang oder Ein-/Ausfahrverhalten | Passende Merkmale mit entgegengesetzter Verfahrrichtung vergleichen, wo möglich |
| Die meisten Merkmale weisen einen ähnlichen Winkelversatz auf | Setup-Ausrichtung, Datum-Übertragung oder Maschinenreferenz | Setup-Aufzeichnungen und eine unabhängige Referenzmessung |
| Nur Ecken oder kurze Segmente fehlen | Übergangsbahn, Eckenkompensation oder lokales Drahtverhalten | An mehreren Positionen messen, nicht nur am geraden Abschnitt |
| Programmprüfungen bestehen, aber die Inspektion weicht ab | Messkonvention, Vorrichtung oder Bezugsinterpretation | Prüfaufbau, Antaster/Vorrichtungs-Ausrichtung und Zeichnungsgrundlage |
Die Tabelle ist ein Ausgangsrahmen, kein Ersatz für die Prozessanleitung des Maschinenherstellers. Ändern Sie jeweils nur eine plausible Ursache und behalten Sie die ursprünglichen Einrichtdaten bei. Wenn das Ergebnis durch Ändern eines Parameters korrigiert wird, bestätigen Sie, dass die Korrektur keinen neuen Fehler auf einer anderen Fläche erzeugt oder das geforderte Profil verändert.
Einrichtung und Messung vor dem Offset prüfen
Überprüfen Sie die Werkstückorientierung, die Einspannung, die Bezugsflächen und die Beziehung zwischen Werkstückbezug und Maschinenkoordinaten. Eine kleine Einrichtdrehung kann als Winkelabweichung erscheinen, insbesondere wenn ein Merkmal über eine begrenzte Länge gemessen wird. Wenn sich das Werkstück unter der Einspannung bewegen oder verformen kann, vergleichen Sie den Zustand während der Einspannung und nach dem Lösen, soweit der Prüfplan dies zulässt.
Untersuchen Sie anschließend die Messmethode. Ein Koordinatenmessgerät, ein optischer Profilprojektor, eine höhenbasierte Berechnung oder eine spezielle Vorrichtung können unterschiedliche Ergebnisse liefern, wenn sich die Bezugsausrichtung oder die Kantenerkennungsmethode unterscheidet. Bestätigen Sie die Messpunkte, die Oberflächenfilterung und ob die Ober- und Unterkanten sauber genug sind, um ein stabiles Profil zu definieren. Wiederholte Messungen mit derselben Methode helfen, eine echte Prozessverschiebung von einer Einrichtungsstreuung zu unterscheiden.
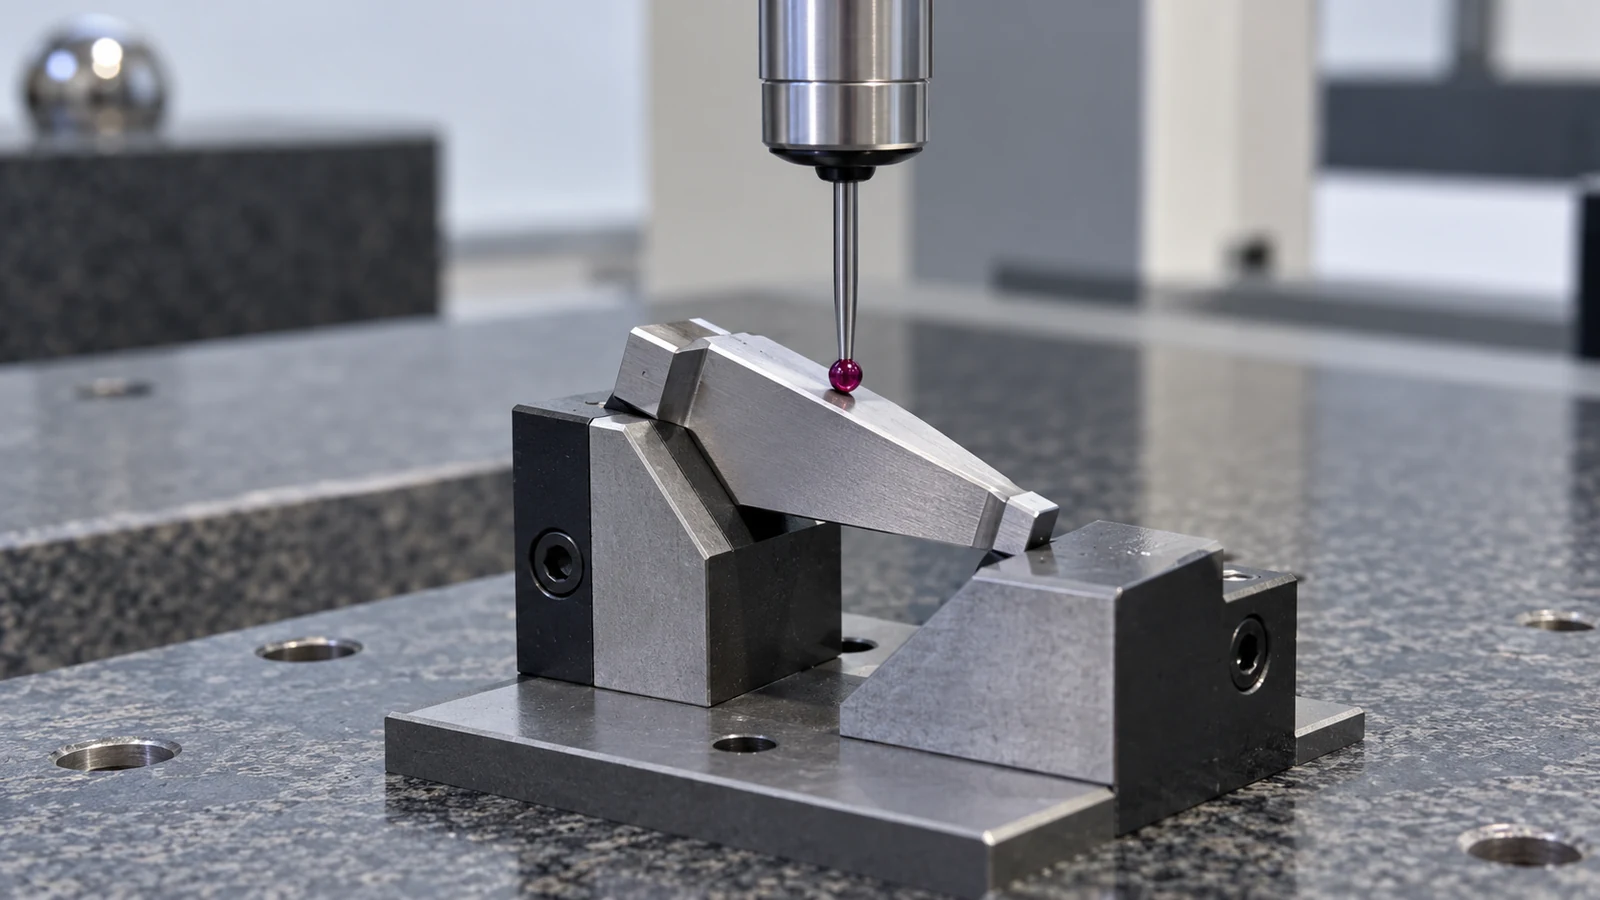
Verwenden Sie keine willkürliche Handmessung als alleinige Abnahmegrundlage für eine kritische Verjüngung. Wenn die Toleranz eng ist oder die Oberfläche schwer zugänglich ist, sollte der Prüfplan eine geeignete Methode und Bezugsausrichtung festlegen. Die Messunsicherheit ist wichtig: Eine kleine gemeldete Abweichung ist möglicherweise nicht aussagekräftig, wenn sie nahe der Unsicherheit des Messaufbaus liegt.
Eine kontrollierte Korrektur vornehmen
Sobald die Hinweise auf eine wahrscheinliche Ursache deuten, planen Sie einen begrenzten Test. Halten Sie Material, Dicke, Draht, Vorrichtung und Prüfverfahren konstant, während Sie den zu prüfenden Parameter oder Pfadelement ändern. Dokumentieren Sie den ursprünglichen Befehl, die gemessene Ober- und Untergeometrie und die tatsächliche Anpassung. Vermeiden Sie es, mehrere Änderungen in einem Versuch zu häufen; das Ergebnis zeigt dann nicht, welche Änderung ausschlaggebend war.
Bewerten Sie das gesamte Merkmal, nicht nur den Punkt, der die Prüfung nicht bestanden hat. Eine Verjüngungskorrektur kann Geradheit, Oberflächenbeschaffenheit, Eckengeometrie und die gegenüberliegende Fläche beeinflussen. Wenn das Teil mit einer anderen Komponente zusammenpasst, prüfen Sie die funktionale Passung unter der festgelegten Bezugsbeziehung. Eine optisch verbesserte Wand ist nicht zwangsläufig ein konformes Merkmal.
Bewahren Sie bei Wiederholarbeiten die verifizierte Einrichtung und die Prozessnotizen zusammen mit der Teilerevision auf. Wenn sich Zeichnung, Rohteildicke, Material oder Maschinenkonfiguration ändern, validieren Sie erneut, statt anzunehmen, dass die frühere Korrektur exakt übertragbar ist. So wird aus einer einmaligen Anpassung keine undokumentierte Produktionsregel.
Häufig gestellte Fragen
Soll ich eine verfehlte Verjüngung durch Ändern des programmierten Winkels korrigieren?
Erst nach Bestätigung des gemessenen Bezugs, der Einrichtungsausrichtung und des Schnittverhaltens. Ein Versatz kann ein Symptom kompensieren, während ein Einrichtungs- oder Messproblem ungelöst bleibt.
Warum können die Maße oben und unten voneinander abweichen, obwohl der Winkel richtig erscheint?
Die gemessenen Profile können neben der Neigung auch Positionsverschiebungen, lokale Übergänge oder Unterschiede in der Bezugsausrichtung enthalten. Vergleichen Sie Lage und Form oben und unten, nicht nur einen einzelnen Winkelwert.
Kann die Spülung eine Drahterodier-Verjüngung beeinflussen?
Spülbedingungen können die Schneidumgebung beeinflussen und zu richtungs- oder merkmalabhängigem Verhalten beitragen. Überprüfen Sie dies anhand der Anleitung des Maschinenherstellers und eines kontrollierten Tests, statt anzunehmen, dass eine Einstellung universell gilt.