
Una rastremazione può essere presente nel programma e comunque mancare l'angolo previsto sul pezzo. La discrepanza può derivare da più della geometria comandata: ritardo del filo, condizioni di lavaggio, spessore del materiale, direzione del percorso, allineamento del setup e modalità di misurazione dell'angolo possono tutti influenzare il risultato. Trattare ogni mancanza come un semplice problema di offset rischia di correggere la variabile sbagliata e di spostare l'errore altrove sul pezzo.
Questa guida diagnostica è destinata agli ingegneri che esaminano una feature rastremata in Wire EDM. Separa l'angolo programmato dal taglio fisico e dal risultato dell'ispezione, quindi espone un ordine pratico per restringere la causa. Non promette un valore di correzione universale; la macchina, il filo, il materiale, lo spessore, la strategia di taglio e il metodo di misurazione determinano ciò che deve essere verificato.
Definire quale angolo manca
Per prima cosa chiarire il requisito del disegno. La feature è definita da un angolo rispetto a un piano di riferimento, da uno spostamento dall'alto verso il basso su un'altezza dichiarata, o da un profilo rastremato che deve corrispondere a un componente accoppiato? Si tratta di attività di ispezione correlate ma non intercambiabili. Un angolo riportato senza la sua direzione di riferimento, la posizione di misurazione e la base del datum non è sufficiente per identificare l'errore.
Per una parete rastremata, registrare sia la geometria prevista sia la condizione misurata. Ove praticabile, acquisire i profili superiore e inferiore e la loro separazione sull'altezza rilevante. Se il pezzo presenta più facce rastremate o un profilo variabile, identificare quale sezione viene misurata. Una misurazione puntuale singola può mancare torsione, incurvamento o una transizione locale vicino all'inizio o alla fine del taglio.
Verificare se il disegno specifica l'angolo come angolo incluso o come angolo a un lato. Verificare anche il sistema di unità e i riferimenti ai datum. Una feature tagliata correttamente può apparire errata se la misurazione viene effettuata da una faccia di riferimento diversa o se il confronto utilizza una convenzione diversa.
Separare la rastremazione comandata dalla geometria del taglio
Il Wire EDM crea un kerf attraverso erosione elettrica. Per un taglio rastremato, il filo è inclinato o guidato in modo che la sua posizione cambi attraverso lo spessore del pezzo. Il comando della macchina descrive il percorso del filo previsto, ma il filo non è una linea perfettamente rigida in ogni condizione di taglio. Il profilo effettivo può essere influenzato dalla deflessione del filo, dalle condizioni di scarica, dal lavaggio, dalla risposta del materiale e dalla strategia utilizzata per sgrossatura e finitura.
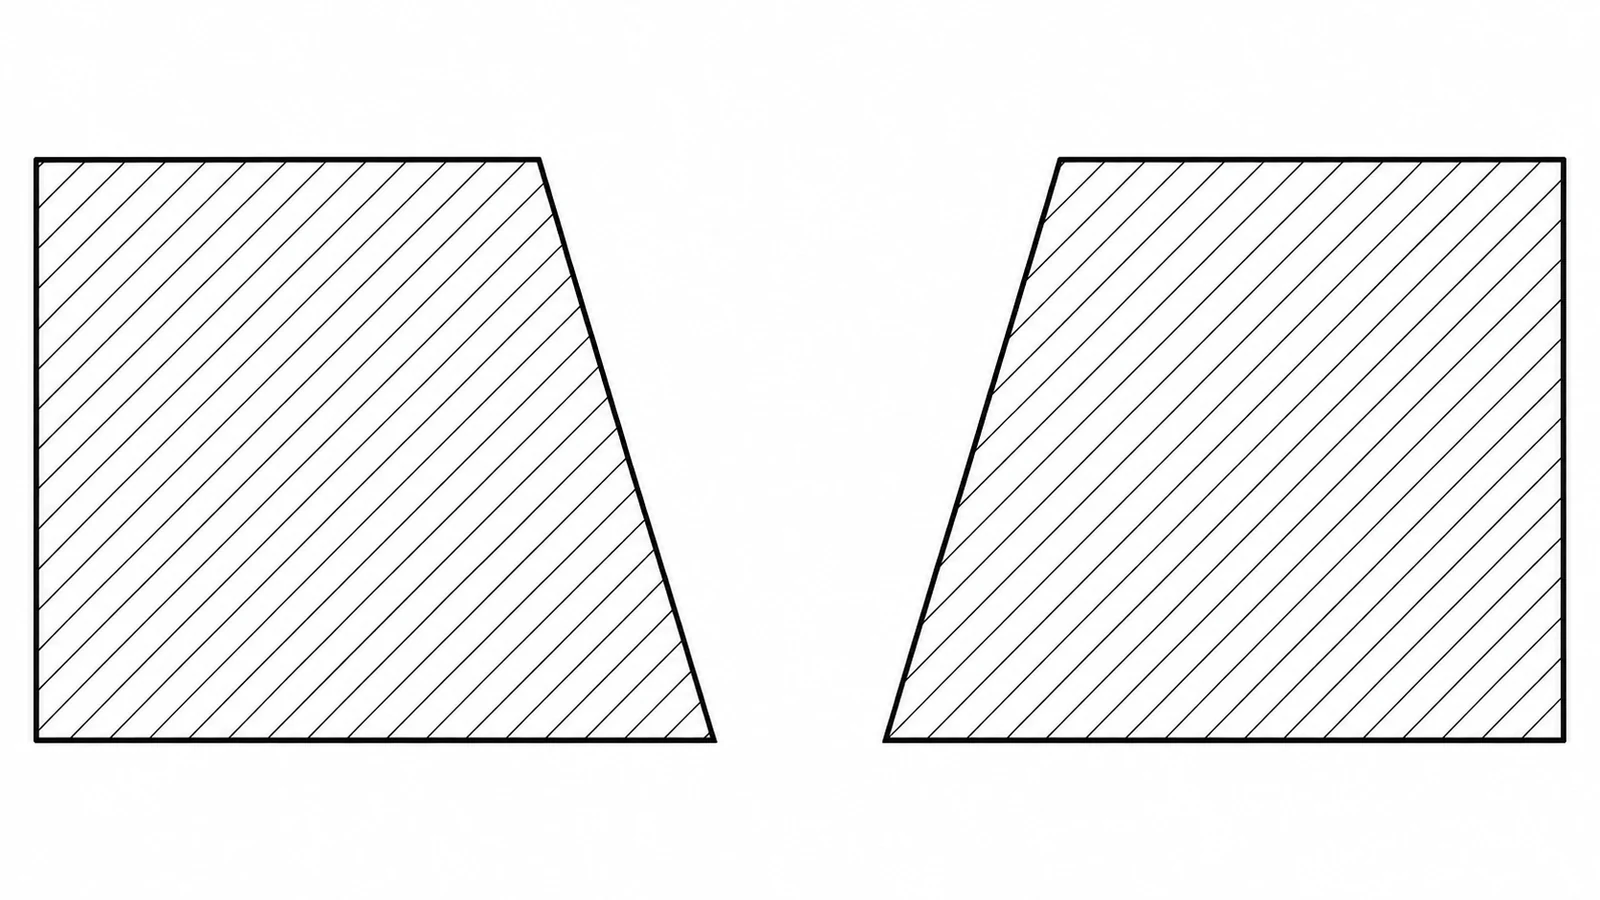
Una feature accurata in alto ma che deriva in basso può indicare un problema diverso rispetto a una con l'angolo complessivo corretto ma una superficie locale scadente. Analogamente, un errore che cambia con la direzione di taglio può indicare effetti di percorso o di lavaggio, mentre un offset costante su più feature può indicare setup, calibrazione o allineamento del datum. Queste sono ipotesi da verificare—non diagnosi automatiche.
Esaminare l'operazione completa: foro di partenza o ingresso, lead-in, transizioni d'angolo, rastremazione principale, lead-out e eventuali tagli di finitura. Una transizione breve può non stabilizzarsi nella stessa condizione della porzione lunga e stabile del taglio. Per il contesto di processo del sito, vedere la pagina delle capacità Wire EDM; la caratteristica esatta dovrebbe comunque essere valutata rispetto al suo disegno e al piano di ispezione.
Usare il pattern dell'errore come evidenza
| Motivo osservato | Possibile area da indagare | Evidenze da raccogliere |
|---|---|---|
| L'angolo cambia dall'alto verso il basso più del previsto | Risposta del filo, spessore, condizione di taglio o geometria programmata | Profilo superiore/inferiore, spessore e impostazioni dell'operazione |
| Una direzione taglia diversamente rispetto alla direzione inversa | Direzione del percorso, accesso al lavaggio o comportamento di entrata/uscita | Confrontare le caratteristiche corrispondenti con direzione di avanzamento opposta, ove possibile |
| La maggior parte delle caratteristiche presenta uno scostamento angolare simile | Allineamento del setup, trasferimento del datum o riferimento della macchina | Registrazioni del setup e una misurazione di riferimento indipendente |
| Solo gli angoli o i segmenti brevi risultano fuori | Percorso di transizione, compensazione degli angoli o risposta locale del filo | Misurare in più posizioni, non solo nella sezione rettilinea |
| I controlli del programma sono superati ma l'ispezione non concorda | Convenzione di misurazione, attrezzatura o interpretazione del datum | Impostazione dell'ispezione, allineamento sonda/attrezzatura e base del disegno |
La tabella è un quadro di partenza, non un sostituto delle indicazioni di processo del costruttore della macchina. Modificare una sola causa plausibile alla volta e conservare i dati di impostazione originali. Se il risultato viene corretto modificando un parametro, verificare che la correzione non crei un nuovo errore su un'altra faccia o alteri il profilo richiesto.
Verificare setup e misurazione prima di applicare offset
Ricontrollare l'orientamento del pezzo, il serraggio, le facce di riferimento e la relazione tra il datum del pezzo e le coordinate della macchina. Una piccola rotazione di impostazione può apparire come un errore di angolo, in particolare quando una caratteristica viene misurata su un intervallo limitato. Se il pezzo può muoversi o deformarsi sotto il serraggio, confrontare la condizione durante il bloccaggio e dopo il rilascio, dove il piano di ispezione lo consente.
Esaminare poi il metodo di misurazione. Una CMM, un proiettore ottico, un calcolo basato sull'altezza o un'attrezzatura dedicata possono riportare risultati diversi se l'allineamento del datum o il metodo di rilevamento dei bordi differiscono. Confermare i punti di misurazione, il filtraggio della superficie e se i bordi superiore e inferiore sono sufficientemente puliti per definire un profilo stabile. Misurazioni ripetute con lo stesso metodo aiutano a distinguere un reale spostamento di processo dalla variazione di impostazione.
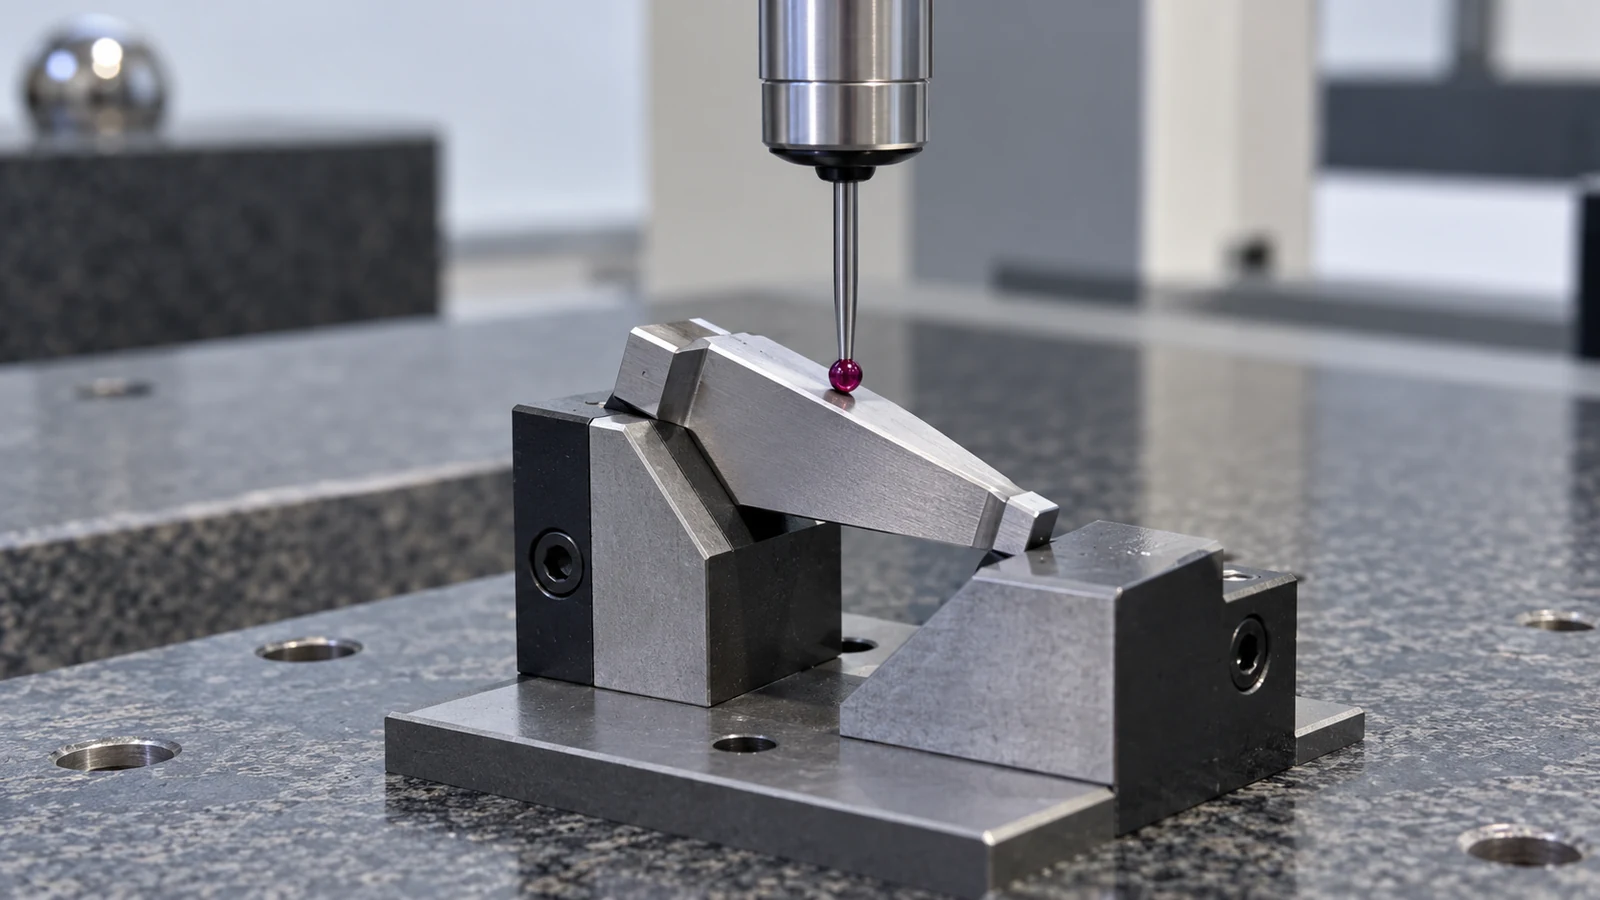
Non utilizzare una misurazione manuale arbitraria come unico criterio di accettazione per una conicità critica. Se la tolleranza è stretta o la superficie è difficile da raggiungere, il piano di ispezione dovrebbe specificare un metodo adeguato e l'allineamento del datum. L'incertezza di misurazione è importante: una piccola deviazione riportata potrebbe non essere significativa se è prossima all'incertezza dell'impostazione di misurazione.
Effettuare una correzione controllata
Una volta che le evidenze indicano una causa probabile, pianificare un test limitato. Mantenere stabili il materiale, lo spessore, il filo, l'attrezzatura e la procedura di ispezione mentre si modifica il parametro o l'elemento di percorso in esame. Documentare il comando originale, la geometria superiore e inferiore misurata e la regolazione effettiva. Evitare di accumulare più modifiche in una sola prova; il risultato non mostrerà quale modifica sia stata determinante.
Valutare l'intera caratteristica, non solo il punto che ha fallito. Una correzione della conicità può influire sulla rettilineità, sulle condizioni superficiali, sulla geometria degli angoli e sulla faccia opposta. Se il pezzo si accoppia con un altro componente, verificare l'adattamento funzionale secondo la relazione di datum specificata. Una parete visivamente migliorata non è necessariamente una caratteristica conforme.
Per lavori ripetitivi, conservare l'impostazione verificata e le note di processo insieme alla revisione del pezzo. Quando il disegno, lo spessore del grezzo, il materiale o la configurazione della macchina cambiano, rivalidare invece di presumere che la correzione precedente si trasferisca esattamente. Ciò evita che una regolazione una tantum diventi una regola di produzione non documentata.
Domande frequenti
Devo correggere un errore di conicità modificando l'angolo programmato?
Solo dopo aver confermato il riferimento misurato, l'allineamento dell'impostazione e il comportamento di taglio. Un offset può compensare un sintomo lasciando irrisolto un problema di impostazione o di misurazione.
Perché le dimensioni superiore e inferiore possono discordare anche quando l'angolo sembra corretto?
I profili misurati possono includere spostamenti di posizione, transizioni locali o differenze di allineamento del datum oltre alla pendenza. Confrontare la posizione e la forma superiore e inferiore, non solo un singolo valore di angolo.
Il lavaggio può influire su una conicità in elettroerosione a filo?
Le condizioni di lavaggio possono influenzare l'ambiente di taglio e contribuire a un comportamento dipendente dalla direzione o dalla caratteristica. Verificare secondo le indicazioni del costruttore della macchina e un test controllato invece di presumere che un'impostazione sia universale.