
Um taper pode estar presente no programa e ainda assim errar o ângulo pretendido na peça. A discrepância pode vir de mais do que a geometria comandada: atraso do fio, condições de flushing, espessura do material, direção da trajetória, alinhamento da montagem e a forma como o ângulo é medido podem todos afetar o resultado. Tratar cada erro como um simples problema de offset arrisca corrigir a variável errada e deslocar o erro para outro ponto da peça.
Este guia de diagnóstico é para engenheiros que analisam um recurso de taper em wire EDM. Ele separa o ângulo programado do corte físico e do resultado da inspeção, e então apresenta uma ordem prática para restringir a causa. Ele não promete um valor de correção universal; a máquina, o fio, o material, a espessura, a estratégia de corte e o método de medição determinam o que deve ser verificado.
Defina qual ângulo está errado
Primeiro esclareça o requisito do desenho. O recurso é definido por um ângulo em relação a um plano de referência, por um deslocamento de topo a base ao longo de uma altura declarada, ou por um perfil cônico que deve corresponder a um componente acoplado? Essas são tarefas de inspeção relacionadas, mas não intercambiáveis. Um ângulo reportado sem sua direção de referência, local de medição e base de datum não é suficiente para identificar o erro.
Para uma parede cônica, registre tanto a geometria pretendida quanto a condição medida. Quando possível, capture os perfis superior e inferior e a separação entre eles ao longo da altura relevante. Se a peça tiver múltiplas faces cônicas ou um perfil variável, identifique qual seção está sendo medida. Uma medição pontual pode não detectar torção, empenamento ou uma transição local próxima ao início ou ao fim do corte.
Confirme se o desenho especifica o ângulo como ângulo incluído ou ângulo unilateral. Verifique também o sistema de unidades e as referências de datum. Um recurso cortado corretamente pode parecer errado se a medição for feita a partir de uma face de referência diferente ou se a comparação usar uma convenção diferente.
Separe o taper comandado da geometria do corte
O wire EDM cria um kerf por erosão elétrica. Para um corte cônico, o fio é inclinado ou guiado de modo que sua posição varie ao longo da espessura da peça. O comando da máquina descreve a trajetória pretendida do fio, mas o fio não é uma linha perfeitamente rígida em todas as condições de corte. O perfil real pode ser influenciado pela deflexão do fio, condições de descarga, flushing, resposta do material e pela estratégia usada para desbaste e acabamento.
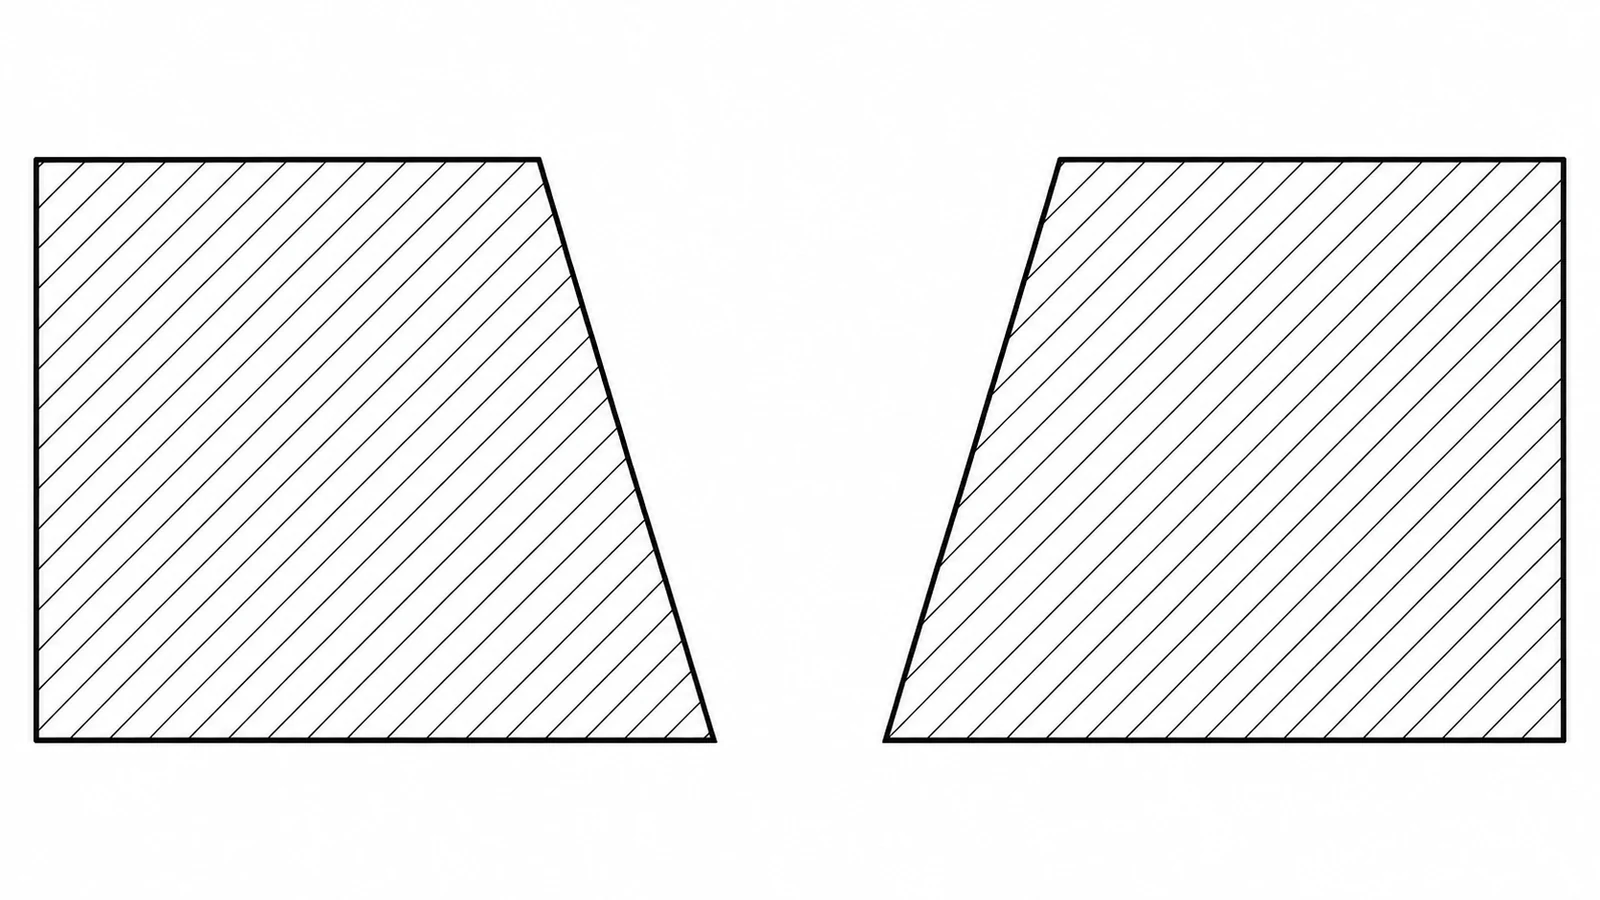
Um recurso preciso no topo mas que se desvia na base pode indicar um problema diferente de um que tem o ângulo geral correto mas uma superfície local ruim. Da mesma forma, um erro que muda com a direção do corte pode indicar efeitos de trajetória ou flushing, enquanto um offset consistente em vários recursos pode indicar montagem, calibração ou alinhamento de datum. Essas são hipóteses a testar — não diagnósticos automáticos.
Revise a operação completa: furo de início ou entrada, lead-in, transições de canto, taper principal, lead-out e quaisquer cortes de acabamento. Uma transição curta pode não atingir a mesma condição que a porção longa e estável do corte. Para o contexto de processo do site, consulte a página de capacidade de Wire EDM; o recurso exato ainda deve ser avaliado em relação ao seu desenho e plano de inspeção.
Use o padrão do erro como evidência
| Padrão observado | Possível área a investigar | Evidência a recolher |
|---|---|---|
| Ângulo muda de cima para baixo mais do que o esperado | Resposta do fio, espessura, condição de corte ou geometria programada | Perfil superior/inferior, espessura e configurações de operação |
| Uma direção corta de forma diferente da direção inversa | Direção do caminho, acesso de lavagem ou comportamento de entrada/saída | Comparar recursos correspondentes com direção de deslocamento oposta quando viável |
| A maioria dos recursos compartilha um deslocamento angular semelhante | Alinhamento de setup, transferência de datum ou referência da máquina | Registros de setup e uma medição de referência independente |
| Apenas cantos ou segmentos curtos estão fora | Caminho de transição, compensação de canto ou resposta local do fio | Medir em várias posições, não apenas na seção reta |
| As verificações do programa passam, mas a inspeção discorda | Convenção de medição, dispositivo de fixação ou interpretação de datum | Configuração de inspeção, alinhamento de sonda/dispositivo de fixação e base do desenho |
A tabela é uma estrutura inicial, não um substituto para a orientação de processo do fabricante da máquina. Altere uma causa plausível por vez e mantenha os dados originais de configuração. Se o resultado for corrigido alterando um parâmetro, confirme que a correção não cria um novo erro em outra face nem altera o perfil exigido.
Verifique a montagem e a medição antes de aplicar offset
Verifique novamente a orientação da peça, a fixação, as faces de referência e a relação entre o datum da peça e as coordenadas da máquina. Uma pequena rotação de configuração pode aparecer como erro de ângulo, particularmente quando um recurso é medido em um intervalo limitado. Se a peça puder se mover ou se deformar sob fixação, compare a condição enquanto presa e após a liberação, onde o plano de inspeção permitir.
Em seguida, examine o método de medição. Uma CMM, um comparador óptico, um cálculo baseado em altura ou um dispositivo de fixação dedicado podem reportar resultados diferentes se o alinhamento do datum ou o método de detecção de borda diferirem. Confirme os pontos de medição, a filtragem de superfície e se as bordas superior e inferior estão limpas o suficiente para definir um perfil estável. Medições repetidas pelo mesmo método ajudam a distinguir uma mudança real de processo de uma variação de configuração.
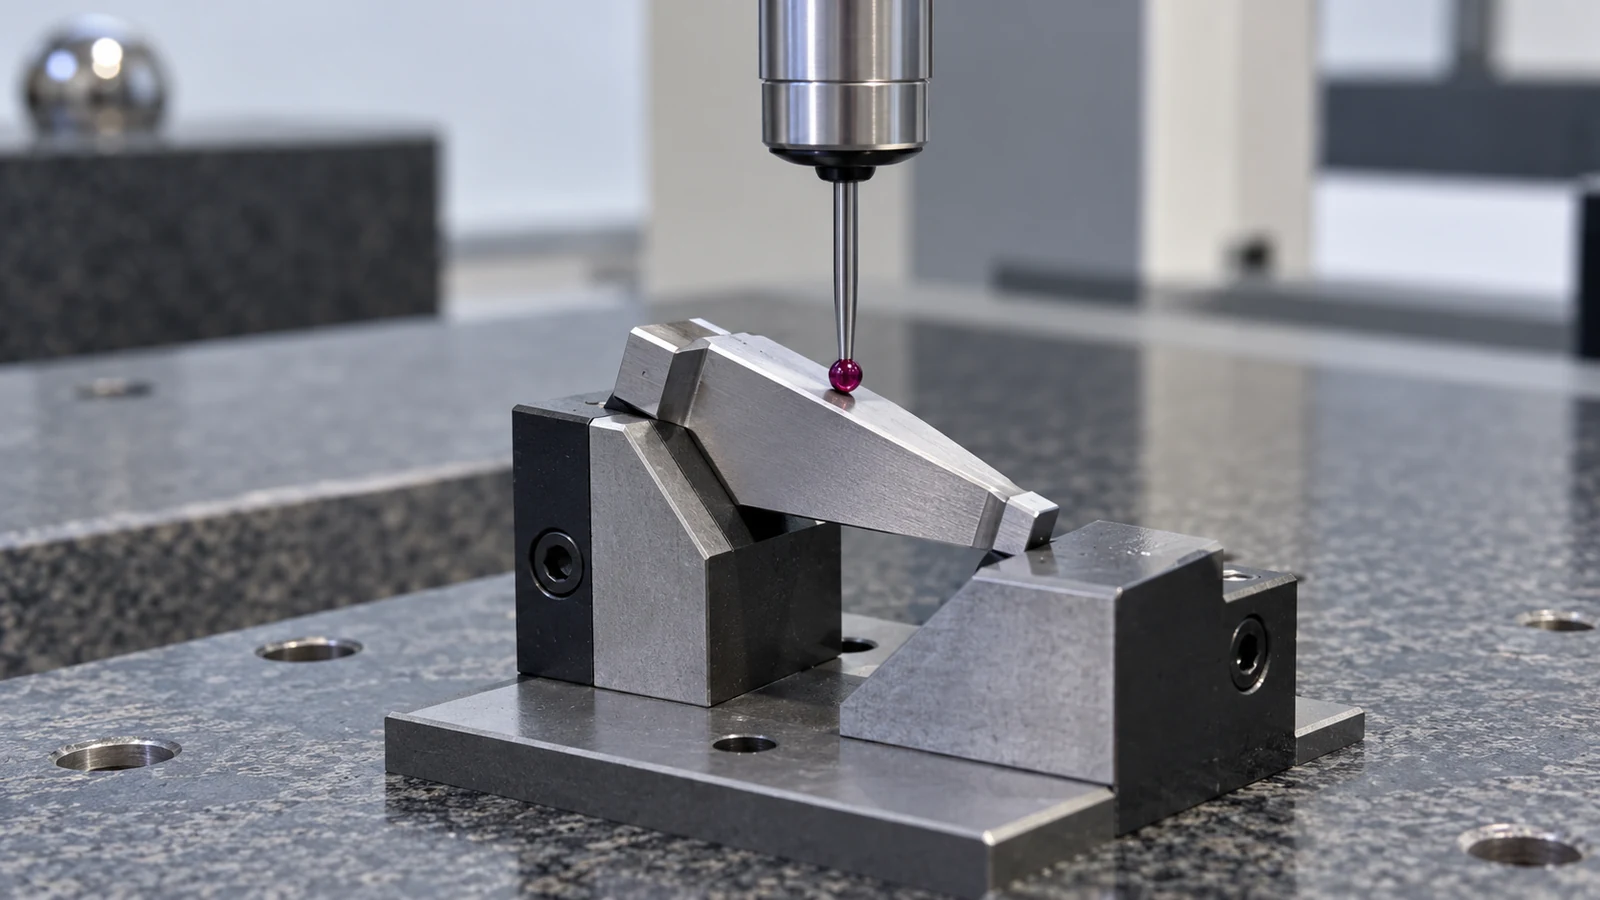
Não use uma medição manual arbitrária como única base de aceitação para um chanfro crítico. Se a tolerância for apertada ou a superfície for de difícil acesso, o plano de inspeção deve especificar um método adequado e o alinhamento do datum. A incerteza de medição importa: um pequeno desvio reportado pode não ser significativo se estiver próximo da incerteza da configuração de medição.
Faça uma correção controlada
Uma vez que as evidências apontem para uma causa provável, planeje um teste limitado. Mantenha o material, a espessura, o fio, o dispositivo de fixação e o procedimento de inspeção estáveis enquanto altera o parâmetro ou o elemento de trajetória em análise. Documente o comando original, a geometria superior e inferior medida e o ajuste real. Evite acumular várias alterações em um único teste; o resultado não mostrará qual alteração foi relevante.
Avalie o recurso completo, não apenas o ponto que falhou. Uma correção de chanfro pode afetar a retidão, a condição da superfície, a geometria dos cantos e a face oposta. Se a peça se acoplar com outro componente, verifique o ajuste funcional sob a relação de datum especificada. Uma parede visualmente melhorada não é necessariamente um recurso em conformidade.
Para trabalhos repetitivos, preserve a configuração verificada e as notas de processo com a revisão da peça. Quando o desenho, a espessura do material bruto, o material ou a configuração da máquina mudarem, revalide em vez de assumir que a correção anterior se transfere exatamente. Isso evita que um ajuste pontual se torne uma regra de produção não documentada.
Perguntas frequentes
Devo corrigir um desvio de chanfro alterando o ângulo programado?
Somente após confirmar a referência medida, o alinhamento da configuração e o comportamento do corte. Um deslocamento pode compensar um sintoma enquanto deixa um problema de configuração ou medição sem solução.
Por que as dimensões superior e inferior podem divergir mesmo quando o ângulo parece correto?
Os perfis medidos podem incluir deslocamentos de posição, transições locais ou diferenças de alinhamento de datum, além da inclinação. Compare a localização e a forma superior e inferior, não apenas um único valor de ângulo.
A lavagem pode afetar um chanfro em EDM a fio?
As condições de lavagem podem influenciar o ambiente de corte e podem contribuir para um comportamento dependente de direção ou de recurso. Verifique de acordo com a orientação do fabricante da máquina e um teste controlado, em vez de assumir que uma configuração é universal.