
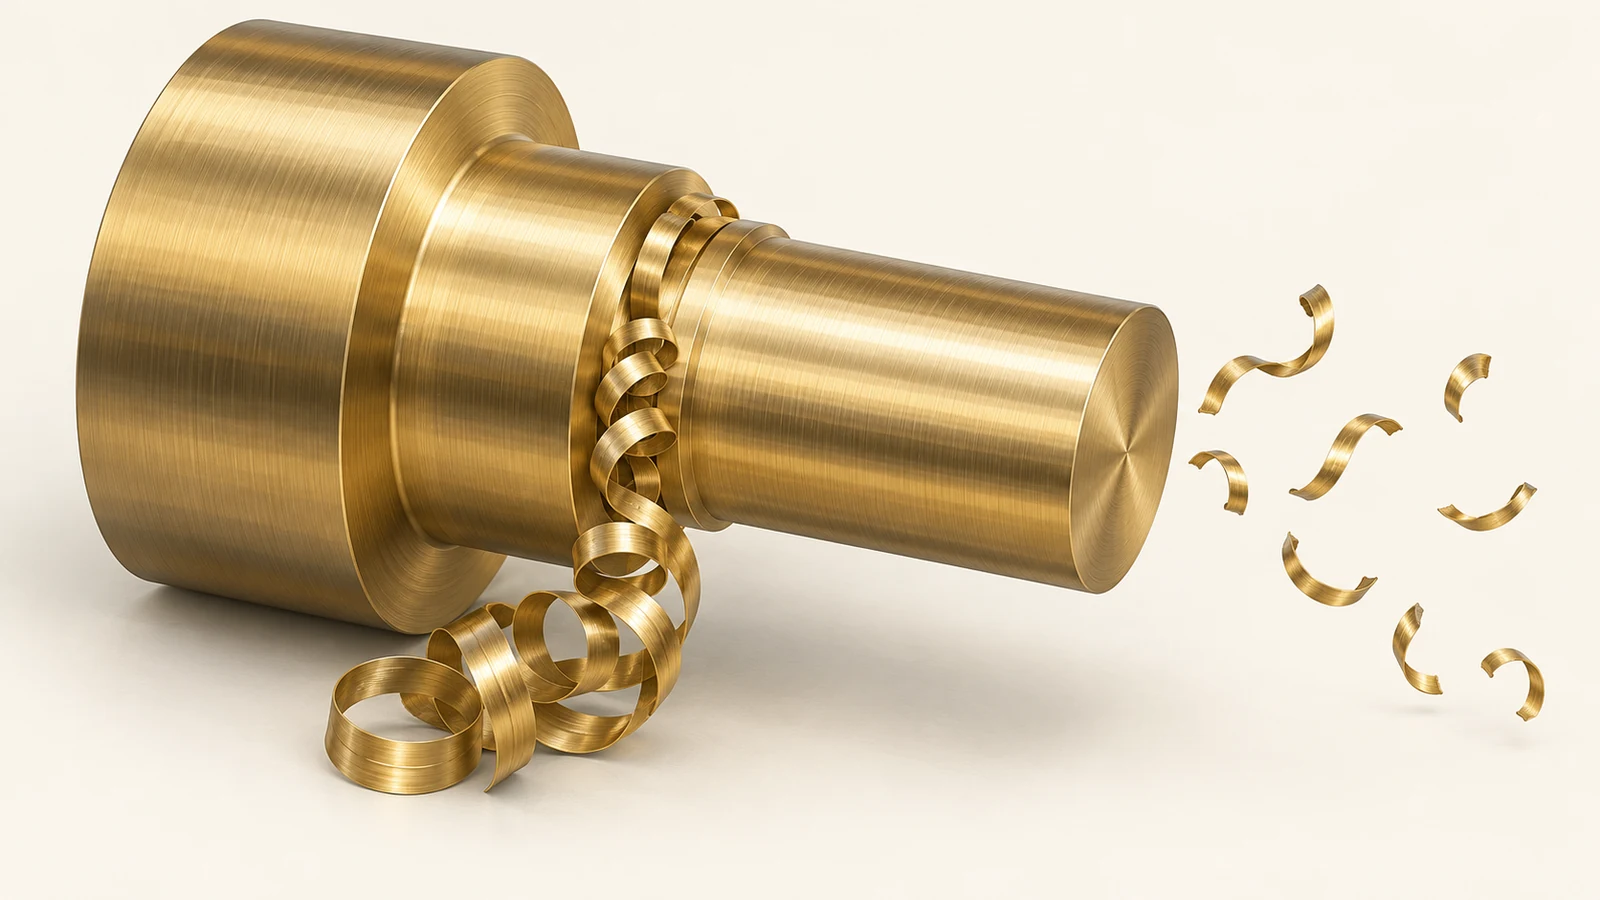
Когда стружка латуни наматывается на инструмент, проходит по обработанной поверхности или перекрывает узкий паз, первая реакция — винить сплав. Это может быть частью картины, но управление стружкой — это также проблема режущей системы: геометрия элемента, зона контакта, состояние кромки, подача СОЖ, путь отвода и последовательность операций определяют, ломается ли стружка, удаляется или возвращается в зону резания.
Полезный вопрос не просто “Какая латунь даёт короткую стружку?”, а: где стружка застревает, какую форму она принимает в этой точке и может ли процесс создать безопасный путь выхода из элемента? Это руководство по устранению неполадок следует этой последовательности, чтобы покупатель или технолог мог отделить проблему выбора сплава от проблемы траектории инструмента или доступа.
Составьте карту стружки, прежде чем менять сплав
Зафиксируйте операцию, инструмент, элемент и место схода стружки. Длинная непрерывная лента с обточенного диаметра ведёт себя иначе, чем компактные фрагменты, образующиеся при фрезеровании кармана. Отметьте, наматывается ли стружка вокруг заготовки, гнездится в поперечном отверстии, царапает обработанную поверхность или блокирует СОЖ. Делайте фотографию только после того, как станок приведён в безопасное состояние; никогда не тянитесь внутрь ограждения станка за стружкой при работающем оборудовании.
Затем сравните стружку с деталью. Если стружка безвредно выводится из открытого токарного реза, её длина может не иметь значения. Если та же лента может намотаться на небольшой вал или быть протянута по уплотнительной поверхности, геометрия детали делает её значимой. Для глубокого кармана главным ограничением может быть отвод, а не длина стружки: даже короткий фрагмент может остаться в глухом углу, где следующий проход снова его срежет.
Разделите три наблюдения в записи процесса: форма стружки, местоположение стружки и возникающий дефект. “Длинная стружка” — это неполно. “Непрерывная лента накапливается за буртиком и царапает обработанную шейку во время следующего прохода” указывает на проверяемый механизм.
Что превращает управляемую стружку в намотку
Стружка наматывается, когда она остаётся прикреплённой достаточно долго, чтобы следовать за вращающейся заготовкой или фрезой, и когда нет чёткого пути для её выхода. При токарной обработке непрерывная лента может наматываться на деталь или инструмент. При фрезеровании стружка может срезаться повторно, потому что остаётся в кармане или втягивается обратно через зону резания. Малые отверстия, узкие пазы и буртики создают локальные ловушки, даже когда деталь в целом открыта.
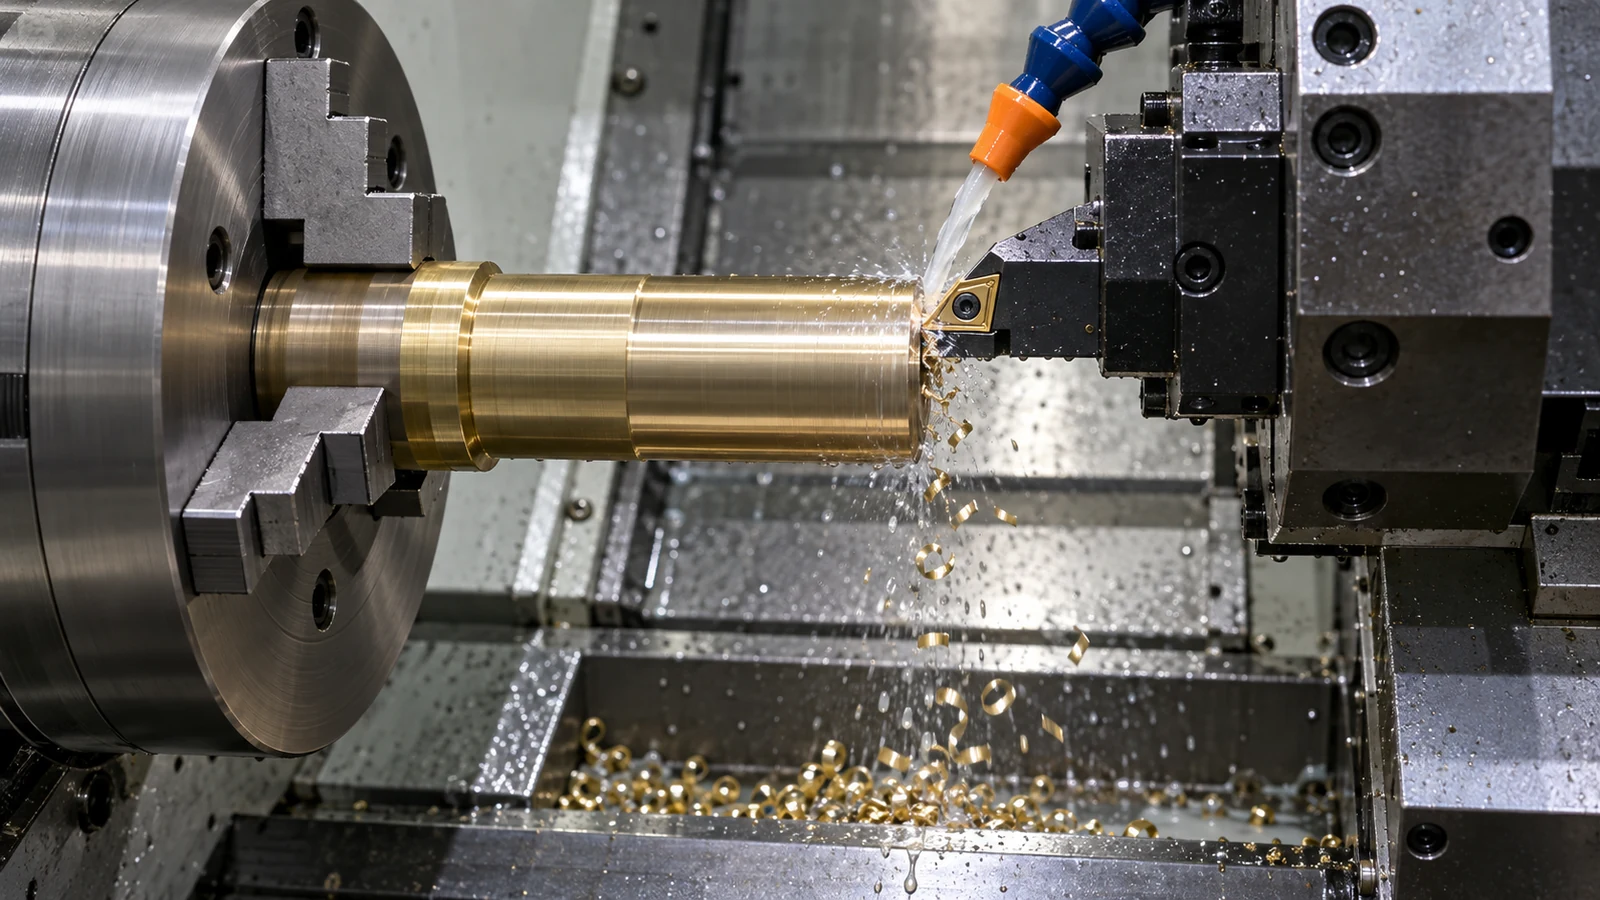
Состояние кромки инструмента меняет стружку. Изношенная или неподходящая кромка может тереть, размазывать или формировать стружку, которую трудно сломать. Зона контакта также важна: количество материала, снимаемого на зуб или на оборот, влияет на толщину и форму стружки. Не существует универсально правильного значения подачи или скорости без точного сплава, инструмента, геометрии, станка и наладки. Используйте рекомендации поставщика инструмента и контролируемое испытание, а не копируйте число с другой марки латуни или станка.
Охлаждающая жидкость может помочь отводить стружку, когда её направление и давление достигают зоны резания, но охлаждающая жидкость не может компенсировать закрытую геометрию или траекторию инструмента, которая набивает стружку в угол. В некоторых элементах смена инструмента или пересмотренная последовательность эффективнее, чем увеличение потока охлаждающей жидкости. Если деталь требует токарной обработки с ЧПУ, оценивайте поток стружки вокруг уступов, канавок и отверстий как часть стратегии точения.
Прочитайте картину элемента
| Где скапливается стружка | Что исследовать | Почему местоположение важно |
|---|---|---|
| За точеным уступом | Направление стружки, подвод инструмента и разгрузка у уступа | Уступ может остановить сливную стружку от ухода от детали |
| Внутри кармана или паза | Зазор для эвакуации, врезание фрезы и порядок проходов | Повторное резание фрагментов может повредить дно или боковую стенку |
| В месте пересечения с поперечным отверстием | Последовательность сверления и доступ стружки из каждого отверстия | Вторая операция может захватить или сложить стружку от первой |
| На чистовом диаметре | Whether chips return to the surface during a later pass | A chip can scratch an otherwise acceptable finish |
| Near a tool or holder | Clearance, guarding, and chip evacuation path | A wrap can become a process-safety issue, not just a cosmetic defect |
The pattern can also show whether the issue is stable. If chips collect in the same pocket corner on every part, the path may be predictable and correctable. If the location varies with tool wear or batch position, check the cutting edge and process controls before redesigning the part. If the problem appears only after a particular secondary feature, review the order of operations.
For intersecting passages, inspect both the entrance and exit after each operation. A chip may look cleared from one side while remaining lodged deeper in the passage. Do not rely on a final air blast as the only evidence that a complex cavity is clean; define the required cleanliness level and an inspection method suited to the feature.
Скорректируйте резание и порядок операций
Start with a low-risk sequence of checks. Confirm that the correct tool and insert are installed, inspect the edge for wear or damage, and verify that the chip path is not blocked by a fixture or adjacent geometry. Then change one process variable at a time. Depending on the operation, a different tool geometry, engagement, pass direction, or chip-breaking strategy may be worth testing. Keep the workholding and inspection method consistent so the outcome is attributable.
Operation order can matter more than expected. If a cross-hole is drilled before a nearby pocket is opened, the later operation may create an exit that helps chips clear—or it may push material into the hole. Conversely, drilling after the surrounding surfaces are finished may leave chips on a surface that is difficult to clean without damage. Compare sequence options using a sample and inspect the actual chip path, not just the program simulation.
For production, a chip-control adjustment must also be checked for tool life, cycle stability, and downstream finishing. A process that produces shorter chips but increases edge wear or changes a critical surface is not an improvement. Record the starting condition, adjustment, number of parts evaluated, and the effect on both chips and part features.
Когда выбор сплава действительно важен
Alloy choice matters when the part’s functional requirements leave room for alternatives and when material behavior is consistently limiting the process. Different brass grades can vary in machinability, forming behavior, corrosion requirements, conductivity, and restrictions on lead content. The correct choice depends on the part and its service conditions; “best chip control” cannot be considered in isolation from those constraints.
Before changing grade, confirm the required specification, temper, regulatory or customer restrictions, and any joining or finishing needs. Compare the exact material designations—not just broad labels such as “free-machining brass.” The site’s brass material information is a starting point for understanding the available material family, while the drawing and purchase specification control the actual requirement.
If the alloy is fixed, process engineering should focus on tooling, access, engagement, evacuation, and sequence. If the alloy is open to review, treat a grade change as a design decision: verify the impact on strength, corrosion exposure, conductivity, forming, and downstream operations. A chip-control issue is not enough evidence by itself to approve a material substitution.
Вопросы, которые задают покупатели и инженеры
Всегда ли длинная латунная стружка является признаком плохих условий резания?
Не всегда. Сливная стружка может быть управляемой, если она безопасно удаляется и не контактирует с деталью или инструментом. Проблема возникает, когда она наматывается, застревает в элементе конструкции, блокирует поток или повреждает поверхность.
Стоит ли предприятию менять марку латуни для решения проблемы наматывания стружки?
Только после того, как требования к детали допускают замену, а данные процесса указывают на поведение материала как на основное ограничение. Сначала следует исключить изношенный инструмент, плохой доступ, застревание стружки и последовательность операций, препятствующую её удалению.
Может ли только СОЖ предотвратить повторное резание стружки?
Это может помочь в доступной зоне резания, но не гарантирует удаление из глухого кармана или заблокированного канала. Следует проверить геометрию, траекторию инструмента и пути выхода стружки, а также направление подачи СОЖ.